Guida all'acquisto e lista di controllo per il laboratorio per la camera a nebbia salina
Quanto costa alla tua attività la corrosione superficiale prematura in termini di richieste di garanzia e perdita di fiducia da parte dei clienti? I test accelerati prevengono questi guasti sul campo comprimendo anni di forte esposizione costiera e sali stradali in pochi giorni.
Questa guida all'acquisto di camere per test in nebbia salina illustra gli standard principali, le dimensioni e la configurazione del laboratorio per aiutarti a scegliere la camera per test in nebbia salina più adatta alle esigenze della tua struttura.
Punti chiave
- Raggiungete i vostri standard fin da subito: Verifica se i tuoi protocolli di qualità richiedono test in nebbia salina a stato stazionario (ASTM B117, ISO 9227) o test ambientali ciclici dinamici (SAE J2334, GMW14872, ASTM G85).
- Dare priorità ai materiali non corrosivi: Per evitare distacchi interni, corrosione e contaminazione del campione, è preferibile utilizzare elementi riscaldanti in PVC stampato a compressione di grosso spessore e in lega di titanio piuttosto che lamiere rivestite.
- Pianifica la capacità tenendo conto della crescita: Assicurati che la tua camera sia adatta ad angoli di montaggio del campione standard da 15° a 30° mantenendo un buffer di volume dal 20% al 30% per lotti di produzione più grandi (come Modelli TTSS di Torontech (da 108 L a 1,440 L).
- Verificare la disponibilità delle infrastrutture di laboratorio prima di effettuare l'ordine: Verificare la presenza di aria compressa dedicata priva di olio (da 1.0 a 2.0 bar), acqua deionizzata ad elevata purezza (conduttività inferiore a 5.0 µS/cm), condotti di scarico in PVC resistenti agli acidi e prese elettriche compatibili a 60 Hz.
- Controllare i parametri giornalieri della soluzione: Mantenere una rigorosa ripetibilità del test verificando giornalmente la densità specifica (da 1.0255 a 1.0400 a 25 °C), il pH della soluzione (da 6.5 a 7.2 per NSS) e i tassi standard di raccolta del fallout (da 1.0 a 2.0 mL per 80 cm² all'ora).
Standard di prova e specifiche di settore
Prima di esaminare le specifiche delle apparecchiature, si consiglia di verificare gli standard di collaudo esatti richiesti dai clienti e il quadro di gestione della qualità.
Nebbia salina neutra (NSS)
Lo standard di riferimento dominante a livello mondiale è l'ASTM B117, che specifica l'esposizione continua a una nebbia di cloruro di sodio (NaCl) al 5% a una temperatura costante di 35 °C (95 °F), con acidità della soluzione mantenuta tra pH 6.5 e 7.2 e una velocità di raccolta della nebbia verificata da 1 a 2 mL/h per 80 cm².
A nostro avviso, il metodo NSS rimane il metodo di screening di base più affidabile per rivestimenti standard e metalli passivati. Il quadro normativo ISO 9227 fornisce una struttura internazionale comparabile. Sebbene le revisioni successive al 2006 abbiano perfezionato le tolleranze del cabinet e la verifica della corrosività, i laboratori moderni si allineano all'edizione attiva ISO 9227:2022, che stabilisce i parametri di riferimento più rigorosi per la perdita di massa dei campioni di riferimento fino ad oggi.
Spray salino di acido acetico (AASS)
Si introduce acido acetico glaciale per portare la soluzione a un pH acido compreso tra 3.1 e 3.3. Questo ambiente accelerato consente di valutare rapidamente le finiture di pressofusione di zinco e alluminio anodizzato, fornendo un attacco chimico notevolmente più aggressivo rispetto alla nebbia salina neutra.
Spray salino accelerato con rame (CASS)
Aggiunge cloruro di rame (CuCl2) a una soluzione acidificata a una temperatura elevata di 50 °C (122 °F), attaccando in modo aggressivo le finiture in nichel-cromo galvanizzato e le finiture decorative per autoveicoli, rivelando in breve tempo la porosità del rivestimento.
Test di corrosione ciclica (CCT)
Alterna nebbia salina, calore secco e umidità relativa controllata per simulare condizioni atmosferiche esterne dinamiche. In tutto il Nord America, i principali produttori di apparecchiature originali per il settore automobilistico impongono rigorosi protocolli ciclici, come General Motors GMW14872, Ford CETP 00.00-L-467 e SAE J2334.
I protocolli standard come l'ASTM G85 Allegato A2 richiedono una precisa regolazione dell'umidità relativa durante i periodi di permanenza, poiché anche minime deviazioni operative dell'umidità relativa alterano significativamente il danno da corrosione. Ricerche recenti dimostrano che le moderne camere con una rigorosa regolazione dell'umidità riducono la differenza del rapporto di accelerazione tra i metalli da 18.6× a 1.4×, ottenendo risultati molto più vicini alle reali condizioni di invecchiamento sul campo.
Parametri di riferimento del settore e durata dei test
I requisiti di esposizione variano significativamente a seconda dell'ambiente operativo del prodotto finito.
Nel corridoio di produzione automobilistica nordamericano che si estende dal Midwest degli Stati Uniti all'Ontario meridionale (SAE J2334, GMW14872, ASTM B368), le staffe sottoscocca, i tubi dei freni e le finiture cromate vengono testati per un periodo compreso tra 96 e oltre 1,000 ore. I fornitori del settore aerospaziale e della difesa, seguendo le linee guida del Dipartimento della Difesa degli Stati Uniti (MIL-STD-810H, ASTM B117), sottopongono la componentistica strutturale, il titanio passivato e la placcatura al cadmio a rigorose valutazioni che vanno dalle 168 alle oltre 1,000 ore.
Le ferramenta per le infrastrutture civili sono conformi alle normative regionali in materia di trasporti, come gli standard dell'American Association of State Highway and Transportation Officials (AASHTO) e ASTM A123 per le barre di armatura in acciaio zincato a caldo, i dispositivi di fissaggio per ponti e i guardrail, applicati dai Dipartimenti dei Trasporti degli Stati Uniti (DOT) e dai Ministeri provinciali canadesi (come il Ministero dei Trasporti dell'Ontario, MTO).
I primer marini pesanti e i rivestimenti strutturali offshore (ISO 12944, NORSOK M-501) sono sottoposti alle prove più lunghe, che spesso durano tra le 720 e le 4,000 ore e oltre. Le vernici industriali (ASTM D1654) vengono in genere testate tra le 240 e le 2,000 ore e oltre, mentre l'elettronica di consumo e i componenti delle celle a combustibile (IEC 60068-2-11) sono spesso sottoposti a indagini mirate in nebbia marina.
Tipologie di camere: sistemi standard e ciclici
Una volta definiti gli standard desiderati, la decisione principale relativa all'hardware, quando si sceglie una camera a nebbia salina, riguarda la scelta tra un'unità dedicata a nebulizzazione continua di sale e un sistema climatico integrato.
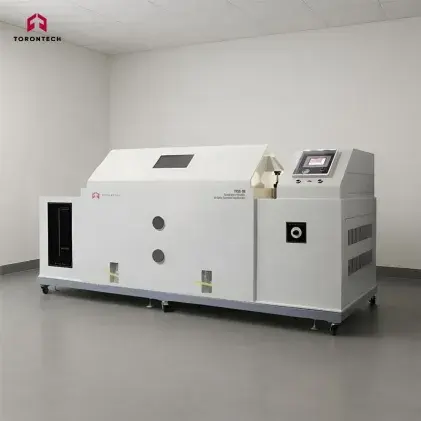
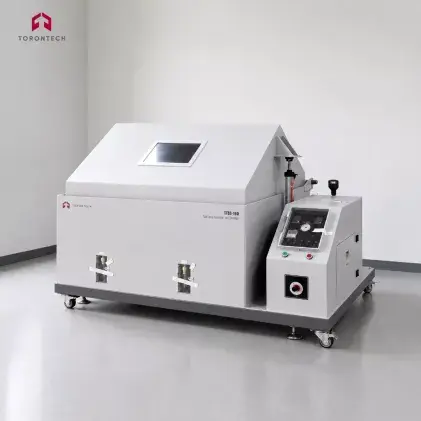
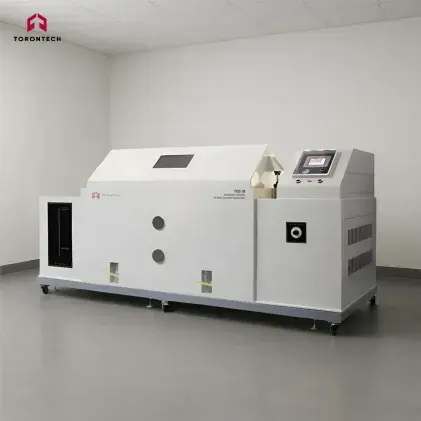
A nostro avviso, un'unità dedicata a nebbia salina come la nostra serie TTSS rappresenta la scelta più pratica ed economica per la vagliatura di qualità standard. Tuttavia, se le vostre specifiche richiedono transizioni ambientali cicliche, è necessario un sistema combinato di temperatura e umidità.
Articolo correlato: Guida ai test di nebbia salina e corrosione ciclica
| Caratteristica/capacità | Camera di prova per corrosione in nebbia salina (serie TTSS) | Camera di nebbia salina per temperatura e umidità |
|---|---|---|
| Modalità di test primaria | Nebbia salina continua (NSS, AASS, CASS) | Nebbia salina alternata a cicli termici e di umidità relativa. |
| Standard primari | ASTM B117, ISO 9227, ASTM B368, JIS Z 2371, MIL-STD-810 | ASTM G85, ISO 11997, SAE J2334, GMW14872, Ford CETP 00.00-L-467 |
| Applicazione di destinazione | Verifica del lotto di produzione, qualificazione della galvanica, screening del rivestimento di base | Ricerca e sviluppo avanzati, test ciclici OEM per il settore automobilistico, test di resistenza agli agenti atmosferici nel settore aerospaziale. |
| TUTELA DELL'AMBIENTE | Temperatura costante della camera (35 °C / 50 °C) con torre a bolle d'aria satura | Cicli programmati di rampa e mantenimento per temperatura (da -20 °C a +80 °C), umidità relativa (dal 20% al 98%) e asciugatura ad aria forzata. |
| Strumentazione e controllo | Regolatore digitale PID a microprocessore (schermo touch screen a colori da 7 pollici opzionale) | Controller programmabile con schermo tattile a colori da 7 pollici, compatibile con profili ciclici a più fasi. |
| Costruzione della camera | Pannello in PVC grigio-bianco resistente agli urti (5 mm o 8 mm) con temperatura nominale di 85 °C. | Alloggiamento in polimero composito rinforzato con ventilatori di climatizzazione integrati |
Criteri chiave per la scelta di una camera di nebbia salina
Nella valutazione delle apparecchiature fisiche, raccomandiamo di concentrarsi sui seguenti dettagli fondamentali di ingegneria e progettazione:
Materiali per la costruzione della camera
L'interno della camera è continuamente esposto a nebbia salina calda e acida e a condensati chimici aggressivi. Privilegiamo fortemente pannelli in PVC grigio-bianco ad alta resistenza agli urti (con uno spessore di 5 mm per i modelli più piccoli e di 8 mm per quelli più grandi) perché resistono naturalmente ad acidi, alcali e cloruri senza formare bolle o graffi fino a 85 °C.
La ricerca conferma che la sostituzione dei componenti strutturali in acciaio pesante con PVC industriale rigido riduce il peso complessivo e il costo unitario, preservando al contempo la rigidità strutturale. Al contrario, gli armadi metallici con rivestimenti interni in plastica o resina epossidica presentano rischi per l'affidabilità a lungo termine, poiché piccoli graffi superficiali consentono alla soluzione salina di penetrare nel metallo di base, causando corrosione interna e contaminazione dei campioni.
Controllo dell'atomizzazione e della dispersione della nebbia
I protocolli di prova standard richiedono una velocità di raccolta delle particelle verificata compresa tra 1.0 e 2.0 mL all'ora per 80 cm² di superficie orizzontale. Gli ugelli di atomizzazione di precisione realizzati in vetro al quarzo, abbinati a una torre di dispersione conica regolabile, erogano una nebulizzazione uniforme a livello micrometrico per cicli di prova prolungati senza intasamenti. La torre centrale disperde la nebbia in modo uniforme all'interno senza spruzzare direttamente i campioni di prova.
Inoltre, la progettazione del monitoraggio delle ricadute ha un impatto diretto sulla operatività giornaliera del laboratorio. Mentre le camere tradizionali presentano spesso cilindri di vetro esterni esposti, facilmente soggetti a urti e rotture sui pavimenti di un laboratorio in continuo movimento, gli armadi progettati con tubi di raccolta integrati e protetti evitano rotture accidentali.
Questa configurazione consente agli operatori di verificare in modo affidabile i tassi di deposizione senza alterare l'atmosfera interna sigillata del test. Le nuove tecniche di monitoraggio, come la spettroscopia Raman, stanno inoltre aiutando i ricercatori a tracciare le concentrazioni di aerosol con elevata precisione.
Stabilità della temperatura e della saturazione
Per una regolazione termica precisa, sono necessari controllori PID a microprocessore ad alta precisione per mantenere la temperatura interna del cabinet a 35 ± 2 °C per la nebulizzazione di sale neutro. Per gli elementi riscaldanti, raccomandiamo tubi elettrici in lega di titanio, che offrono una resistenza alla corrosione superiore e in genere durano dai 3 ai 5 anni in più rispetto ai riscaldatori standard in acciaio inossidabile.
Inoltre, l'aria compressa in ingresso passa attraverso un cilindro a pressione (torre a bolle) in acciaio inossidabile SUS304 senza saldature da 2.0 mm che opera a circa 47 °C. Questa torre ad aria satura preriscalda e umidifica l'aria fino al 100% di umidità relativa, impedendo alla soluzione salina atomizzata di evaporare e cristallizzare prematuramente prima di raggiungere i campioni di prova.
Sistemi di automazione e sicurezza
Molte specifiche dei clienti richiedono esposizioni continue da 500 a oltre 1,000 ore. I meccanismi di alimentazione automatica a galleggiante, collegati alle linee dell'acqua deionizzata, mantengono automaticamente pieni sia la colonna di saturazione che il serbatoio del sale. La protezione di sicurezza multilivello è fondamentale: cercate sistemi con doppio interruttore di sovratemperatura (che utilizzano la tecnologia italiana EGO), doppio interruttore di basso livello dell'acqua, protezione da cortocircuito e indicatori di basso livello del sale.
Infine, la geometria del coperchio è importante: i coperchi delle camere dovrebbero presentare un'inclinazione del tetto a due falde (in genere intorno ai 120°) e una guarnizione perimetrale a tenuta stagna per impedire che le gocce di condensa corrosive gocciolino direttamente sui campioni di prova o si disperdano nell'area di lavoro del laboratorio.
Linee guida per il dimensionamento e la capacità delle camere
È fondamentale che il volume interno corrisponda alle dimensioni del campione. L'angolo di montaggio del campione gioca un ruolo importante nelle misurazioni del tasso di corrosione. Gli studi dimostrano che i campioni orizzontali (0°) presentano tassi di corrosione inferiori rispetto a quelli posizionati tra 30° e 90°, con uno spessore del film elettrolitico che diminuisce drasticamente tra 30° e 75°.
Le specifiche standard ASTM B117 richiedono che i pannelli di prova siano supportati con un'inclinazione compresa tra 15° e 30° rispetto alla verticale, mentre la norma ISO 9227 restringe questo intervallo a 20° ± 5° (da 15° a 25°). Se il vostro laboratorio elabora i dati secondo entrambe le norme, il montaggio dei campioni a 20° soddisfa entrambi i criteri contemporaneamente. Gli armadi di alta qualità consentono di ottenere questo risultato grazie a barre di supporto in fibra di vetro da Ø10 mm e telai portacampioni in acciaio plastico a forma di V, regolabili con un'inclinazione da 15° a 30°.
In linea generale, consigliamo di selezionare un'unità che offra un margine di capacità del 20-30% rispetto ai carichi di lavoro medi attuali, per far fronte a futuri picchi di test o geometrie di pezzi più grandi.
| Classe di capacità | Modello e volume | Dimensioni interne (L × P × A) | Dimensioni esterne (L × P × A) | Carico di lavoro e tipologie di campioni consigliati |
|---|---|---|---|---|
| Terapia | TTSS-60 (108 L) | 600 × 450 × 400 mm | 1130 × 630 × 1070 mm | Campioni piatti per test di controllo qualità (75 × 150 mm), piccoli elementi di fissaggio, terminali elettrici, componenti hardware. |
| Mid-Range | TTSS-90 (270 L) TTSS-120 (510 L) | 900 × 600 × 500 mm 1200 × 850 × 500 mm | 1460 × 910 × 1280 mm 2200 × 1200 × 1450 mm | Staffe per autoveicoli, fusioni lavorate, utensili manuali, accessori idraulici, espositori per coupon di produzione multipla. |
| Grande capacità | TTSS-160 (880 L) TTSS-200 (1,440 L) | 1600 × 1000 × 550 mm 2000 × 1200 × 600 mm | 2600 × 1450 × 1550 mm 3000 × 1650 × 1600 mm | Pannelli di grandi dimensioni per autoveicoli, tubi di scarico, componenti delle sospensioni, profili strutturali, lotti di produzione ad alto volume. |
Consiglio pratico: quando si valutano geometrie complesse o componenti per celle a combustibile in cui i supporti standard potrebbero lasciare aree non protette, si consiglia l'utilizzo di dispositivi di montaggio personalizzati per garantire un contatto uniforme della nebbia su tutte le superfici critiche.
Requisiti relativi alla struttura e all'installazione
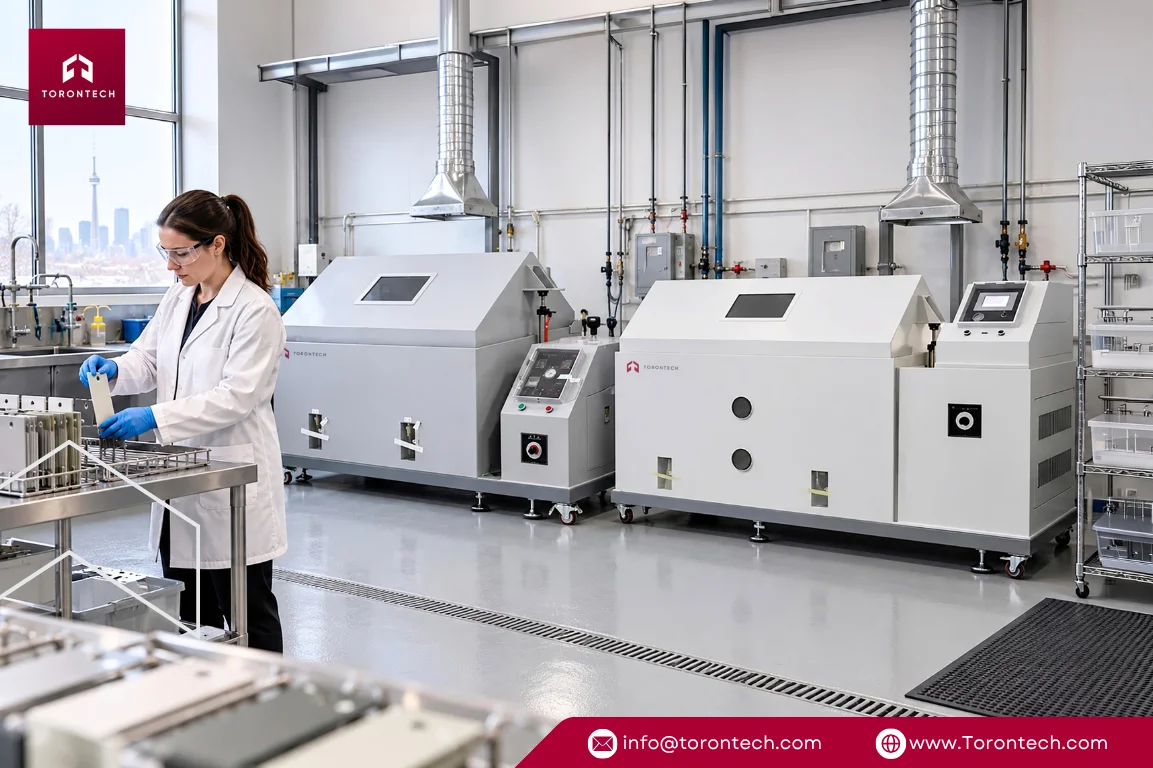
La preparazione della struttura è fondamentale per la coerenza dei test, tanto quanto la camera stessa. Prima della consegna, verificate che l'infrastruttura del vostro laboratorio sia configurata correttamente in conformità con gli standard regionali in materia di servizi pubblici e normative ambientali:
- Fornitura di aria compressa pulita: Linea di aria compressa dedicata, asciutta e priva di olio, regolata tra 1.0 e 2.0 bar (da 15 a 30 psi), dotata di filtro coalescente in linea.
- Linea dell'acqua deionizzata/distillata: Collegamento diretto o serbatoio di alimentazione che fornisca acqua DI/RO (< 5.0 µS/cm) per alimentare la torre di umidificazione e preparare i lotti di prova.
- Condotti di scarico dedicati: Condotti in PVC resistenti alla corrosione o tubi flessibili rinforzati, instradati direttamente all'esterno o collegati a un depuratore di acidi. (Non immettere mai nebbia salina nelle prese d'aria di ritorno degli impianti HVAC interni).
- Drenaggio ambientale e smaltimento degli effluenti: Scarico a pavimento dedicato o pozzetto di raccolta in grado di gestire acque reflue saline. Si noti che i laboratori che effettuano test CASS devono attenersi ai regolamenti fognari comunali locali e alle normative dell'Agenzia per la protezione ambientale degli Stati Uniti (EPA) in materia di scarico di soluzioni contenenti cloruro di rame.
- Servizio elettrico dedicato: Linea dedicata configurata per la rete elettrica nordamericana a 60 Hz (come monofase 208V/240V o trifase 480V, nonché configurazioni internazionali a 50 Hz) dimensionata per il cabinet e i riscaldatori del saturatore in titanio.
- Climatizzazione della stanza: La camera di prova viene mantenuta a una temperatura compresa tra 18 °C e 25 °C (64 °F e 77 °F) in modo che le oscillazioni della temperatura ambiente esterna non compromettano la stabilità termica interna.
Preparazione delle soluzioni e standard operativi
Il rigoroso rispetto delle tolleranze chimiche è fondamentale per la ripetibilità dei test. Studi precedenti evidenziano che la variabilità tra le camere di prova e le incongruenze tra gli operatori derivano spesso da una gestione inadeguata delle soluzioni. I metodi di prova standard definiscono parametri specifici per le soluzioni saline:
- Cloruro di sodio ad elevata purezza (NaCl): Utilizzare sale di grado reagente certificato (≥ 99.5% NaCl) contenente meno dello 0.1% di ioduro di sodio e un contenuto minimo di impurità totali. Evitare il sale da tavola commerciale contenente agenti antiagglomeranti, che possono agire come inibitori artificiali della corrosione.
- Acqua ad elevata purezza: Utilizzare acqua distillata o deionizzata con una conducibilità elettrica inferiore a 5.0 µS/cm a 25 °C. I minerali presenti nell'acqua del rubinetto invalideranno i risultati del test.
- Verifica della densità relativa: Verificare la densità della soluzione con un idrometro calibrato o un rifrattometro ottico. Una miscela salina al 5% conforme deve avere una densità compresa tra 1.0255 e 1.0400 a 25 °C (77 °F).
- Monitoraggio giornaliero del pH: Misurare il pH del deflusso della nebbia raccolta (non solo della soluzione nel serbatoio di miscelazione). Mantenere i test NSS tra 6.5 e 7.2 e i test AASS o CASS tra 3.1 e 3.3.
- Verifica del tasso di ricaduta: Ispezionare quotidianamente i cilindri graduati di raccolta per garantire che la raccolta delle ricadute rimanga costantemente tra 1.0 e 2.0 mL per 80 cm² all'ora, calcolata come media su cicli operativi continui.
Total Cost of Ownership (TCO)
Nella scelta di una camera a nebbia salina, riteniamo che il prezzo di acquisto iniziale sia solo una componente dell'investimento complessivo.
L'efficienza operativa a lungo termine dipende dall'isolamento a doppia parete del cabinet e dal riscaldamento efficiente del saturatore d'aria in lega di titanio, che insieme riducono il consumo elettrico giornaliero. Inoltre, la scelta di apparecchiature con accesso alla torre di atomizzazione senza attrezzi e superfici interne lisce e non porose in PVC semplifica le procedure di pulizia e ricalibrazione periodiche.
È inoltre utile confrontare i test standard in condizioni stazionarie con simulazioni di test avanzate. I test tradizionali ASTM B117 sono qualitativi e talvolta possono riprodurre condizioni non rappresentative del reale utilizzo all'aperto.
Articolo correlato: Test di nebbia salina: standard, procedure operative standard, calibrazione e ritorno sull'investimento
Per indagini avanzate, le procedure di test ibride che alternano immersione e nebbia salina possono rivelare inversioni nelle prestazioni del rivestimento, mentre i sistemi a effetti combinati integrano controlli UV e multigas per una fedeltà di livello di ricerca.
Per un controllo di qualità standard, tuttavia, collaborare con un fornitore che mantenga facilmente reperibili ugelli di quarzo di ricambio, elementi riscaldanti e certificati di calibrazione di fabbrica conformi agli standard garantisce test fluidi e pronti per le verifiche.
Prossimi passi: selezione dell'unità Torontech
Investire nella camera di prova in nebbia salina più adatta protegge la qualità del prodotto e garantisce la conformità alle normative in caso di audit. Abbinando gli standard richiesti, il volume della camera e l'infrastruttura di laboratorio, è possibile assicurarsi test affidabili per gli anni a venire.
Perché collaborare con Torontech?
Noi di Torontech offriamo soluzioni economicamente vantaggiose e tecnologie innovative per aiutare i laboratori di prova e i produttori a soddisfare i rigorosi standard globali senza inutili spese in conto capitale.
La nostra gamma di camere di prova per corrosione in nebbia salina comprende:
- Camere di prova per corrosione in nebbia salina (serie TTSS): Realizzate in PVC grigio-bianco ad alta resistenza con resistenze in titanio e atomizzatori al quarzo, sono disponibili in diverse dimensioni, da 108 litri (TTSS-60) a 1,440 litri (TTSS-200), per i test NSS, AASS e CASS.
- Camere di prova per corrosione in nebbia salina a temperatura e umidità controllate: Sistemi multi-ambiente avanzati con comandi touch-screen programmabili per la simulazione della corrosione ciclica.
Riferimenti (clicca per espandere)
- Chen, C., Xiang, L., Wang, J., Wang, S., Zhu, C., & Jie, G. (2025). Ricerca sulla simulazione di test di corrosione in nebbia salina a umidità controllata per prodotti elettrici in condizioni operative. Corrosion Reviews, 44.
- Hastuty, S., Oktaviyanto, DT, Nadhor, FK, Caesarendra, W., & Awwaluddin, M. (2024). Progettazione, fabbricazione e test della nebbia salina come strumento di test della corrosione atmosferica utilizzando soluzioni MgCl2 e NaCl. Giornale Kimia Sains e Aplikasi.
- Hong-Yu, Z. (2009). Analisi comparativa degli standard di prova in nebbia salina ISO 9227:2006 e ISO 9227:1990. Protezione dei materiali.
- Ito, M., Ooi, A., Tada, E., & Nishikata, A. (2020). Valutazione in situ della corrosione dell'acciaio al carbonio in condizioni di nebbia salina mediante spettroscopia di impedenza elettrochimica. Journal of The Electrochemical Society, 167, 101508.
- Parker, M., & Kelly, R. (2019). Test di corrosione atmosferica migliorati per leghe di alluminio, Parte I: Decostruzione della norma ASTM G85-A2. CORROSIONE.
- Patel, N. (2012). Ottimizzazione del peso del telaio 1 della camera di prova in nebbia salina.
- Purnama, Y., Wahyudi, W. e Harto, AS (2017). Camera di nebbia salina all'interno dell'Uji Korosi e camera di trasferimento del calore. Giornale di ingegneria meccanica e meccatronica.