Guida comparativa ai test di nebbia salina e corrosione ciclica
Dimostrare la durabilità di un materiale inizia con la scelta del metodo di prova più adatto. La scelta tra un test di corrosione ciclica e un test in nebbia salina dipende dalla necessità di raggiungere gli obiettivi di qualità prefissati, mantenendo al contempo i costi delle attrezzature contenuti.
Ecco una nostra analisi dettagliata dei test di corrosione in nebbia salina e ciclica, per aiutare il vostro team a scegliere subito la configurazione più adatta.
Test di nebbia salina vs. test di corrosione ciclica: confronto diretto
Per i team di ingegneri che desiderano una valutazione comparativa immediata, questo riepilogo illustra le differenze fondamentali tra i metodi a nebbia salina statica e quelli dinamici ciclici:
| Criterio di valutazione | Test tradizionale in nebbia salina (ad es. ASTM B117 / Torontech TTSS) | Test di corrosione ciclica (ad es. ASTM G85 / Torontech TTSS-TH) |
|---|---|---|
| Esposizione ambientale | Completamente statico; nebulizzazione continua di sale con umidità relativa del 100%, mantenuta a una temperatura costante di 35 °C. | In continuo mutamento; sequenze programmate di nebbia salina, aria calda e secca, elevata umidità e fasi di sosta. |
| Correlazione nel mondo reale | Da bassa a moderata; produce una morfologia di corrosione non rappresentativa. | Elevato; corrisponde fedelmente ai meccanismi di degrado sul campo e agli agenti atmosferici esterni. |
| Meccanismo di corrosione | Riduzione chimica costante; i campioni rimangono immersi sotto una pellicola liquida. | L'alternanza tra bagnatura e asciugatura fa sì che il sale si concentri in modo aggressivo e fratturi gli strati protettivi di ossido. |
| Uso industriale primario | Impianti di anodizzazione, linee di galvanica, controllo qualità/garanzia qualità dei lotti, approvazione delle specifiche di base. | Produttori di apparecchiature originali (OEM) del settore automobilistico, appaltatori del settore aerospaziale, costruttori navali, ricerca e sviluppo nel settore delle vernici industriali. |
| Durata standard del test | Da 24 a oltre 1,000 ore consecutive senza interruzioni. | Protocolli di più settimane; spesso da 40 a oltre 80 cicli dinamici. |
| Complessità della camera | Design essenziale; elementi riscaldanti standard e ugelli di atomizzazione stabili. | Architettura avanzata; controllori multistadio che gestiscono il flusso d'aria, il calore, l'umidità e i temporizzatori di nebulizzazione. |
| Costo del capitale delle attrezzature | Livello di investimento accessibile; semplicità nella gestione dei budget. | Investimento di capitale da moderato ad elevato, a seconda delle caratteristiche di automazione della camera. |
Test tradizionali in nebbia salina (ASTM B117 / ISO 9227)
Il test standard continuo con nebbia salina è utilizzato nei laboratori industriali da oltre un secolo. Rimane il metodo di riferimento dominante nelle linee di produzione nordamericane perché fornisce un parametro di riferimento semplice, altamente ripetibile e con esito positivo o negativo in tempi brevi (e chiunque gestisca la verifica attiva dei lotti conosce il valore pratico di questa semplicità!).
Principi e parametri di funzionamento
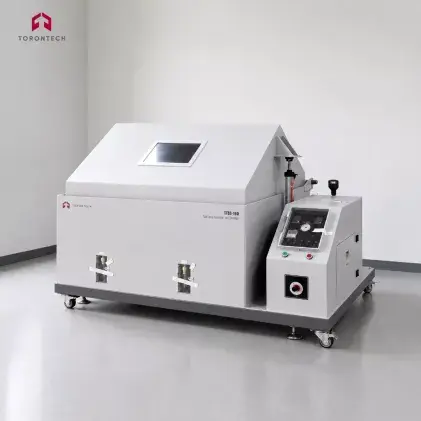
All'interno di una camera a nebbia salina dedicata, come la nostra serie Torontech TTSS (che spazia dal modello compatto TTSS-60 da 108 litri al modello di grande capacità TTSS-200 da 1,440 litri), i campioni di prova vengono posizionati di fronte a una nebbia continua e finemente atomizzata di soluzione salina. Questa viene tipicamente preparata come una soluzione di cloruro di sodio al 5% in acqua demineralizzata. La camera mantiene una temperatura di esercizio costante di 35 °C (95 °F) e un'umidità relativa prossima alla saturazione al 100%, aspirando aria riscaldata attraverso un cilindro a pressione satura in acciaio inossidabile SUS304 senza saldature, dello spessore di 2.0 mm.
Per saperne di più: Test di nebbia salina: standard, procedure operative standard, calibrazione e ritorno sull'investimento
Le principali norme di riferimento includono:
- ASTM B117: La prassi standard fondamentale per il funzionamento degli apparecchi per la nebulizzazione continua di sale.
- ISO 9227 (NSS, AASS, CASS): La specifica standard globale che disciplina gli ambienti con nebbia salina neutra, acetica e accelerata dal rame.
- Norme IEC 60068-2-11 e JIS H8502: Specifiche standardizzate per componenti elettrici e rivestimenti metallici (la serie TTSS di Torontech è ufficialmente conforme a ASTM B117-2009, ISO 9227-2006, IEC 60068-2-11-1981 e JIS H8502).
Applicazioni di produzione primaria
- Coerenza senza compromessi: Poiché i parametri di prova rimangono statici per tutta la durata del test (la temperatura si mantiene costante, la concentrazione di sale rimane fissa e la torre di atomizzazione funziona ininterrottamente), si generano dati di riferimento coerenti che consentono confronti diretti tra lotti di produzione diversi.
- Controllo rapido della qualità per le filiere di approvvigionamento nazionali: Negli stabilimenti nordamericani di produzione di elementi di fissaggio e ferramenta (come ad esempio le officine di stampaggio e galvanizzazione di secondo livello nel Midwest degli Stati Uniti, in Ontario e in Quebec), i cicli di prova ASTM B117 della durata di 24-96 ore rappresentano il controllo standard di produzione per certificare che la zincatura o la galvanizzazione a caldo soddisfino i requisiti di base degli ordini di acquisto prima della spedizione.
- Investimento di capitale economicamente efficiente: Le cabine di nebbia salina di base presentano una configurazione meccanica semplice, che mantiene i costi di acquisto accessibili e le esigenze di manutenzione ridotte al minimo.
Limitazioni tecniche e artefatti di superficie
Poiché i campioni di prova rimangono immersi in una nebbia continua, la condizione di esposizione è artificiale. La nebbia salina continua mantiene un sottile film liquido, costantemente rinnovato, sulla superficie del campione, che favorisce la dissoluzione del film di ossido e genera morfologie di corrosione sostanzialmente diverse da quelle riscontrabili all'aperto.
Nelle leghe aerospaziali anodizzate, ad esempio, l'azione di lavaggio meccanico delle continue goccioline di nebbia salina rimuove fisicamente dalla superficie i film protettivi di prodotti di corrosione. Ciò può creare classifiche di prestazioni invertite, in cui i film anodici con pori più fini hanno prestazioni peggiori in presenza di nebbia salina semplicemente perché le goccioline rimuovono la loro barriera protettiva.
A nostro avviso, la letteratura scientifica sottoposta a revisione paritaria conferma quanto da noi regolarmente raccomandato: il test di nebbia salina neutra (NSS) dovrebbe essere limitato al controllo qualità della produzione, piuttosto che alla previsione della durabilità in condizioni reali. Il suo vero punto di forza risiede nella capacità di fungere da strumento di screening affidabile ed economicamente vantaggioso per il controllo qualità continuo della produzione.
Test di corrosione ciclica (ASTM G85 / SAE J2334)
I produttori automobilistici e gli ingegneri dei trasporti hanno riconosciuto decenni fa che l'esposizione continua alla nebbia salina non riproduceva i modelli di degrado osservati nelle condizioni di utilizzo reali e gravose.
Un esempio lampante è rappresentato dalla "cintura della ruggine" nordamericana e dalle autostrade invernali canadesi, dove gli enti di manutenzione stradale utilizzano potenti disgelanti liquidi (come il cloruro di magnesio, MgCl₂, e il cloruro di calcio, CaCl₂). I veicoli attraversano fanghiglia salata, parcheggiano in garage riscaldati e si asciugano. Questa sequenza alternata crea croste di sale concentrate e una ruggine aggressiva sul sottoscocca che la nebulizzazione continua non è in grado di riprodurre. Questa lacuna operativa ha portato direttamente allo sviluppo del test di corrosione ciclica (CCT).
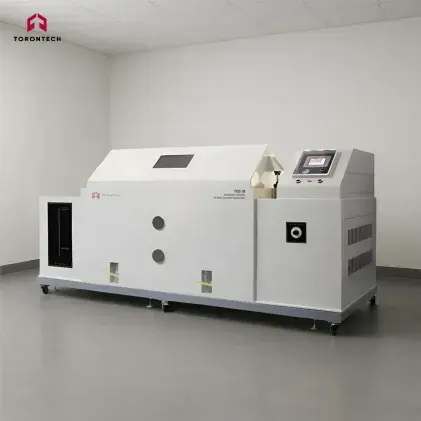
Anziché mantenere i componenti in una nebbia satura e immutabile per settimane, una camera multi-ambiente combinata, come la serie Torontech TTSS-TH (disponibile in volumi di lavoro da TTSS-TH60 a TTSS-TH200), automatizza le transizioni tra le diverse fasi ambientali (nebbia salina, asciugatura, immersione in ambiente umido e riposo controllato) all'interno di un'unica sequenza di test.
Meccanica del ciclo ambientale
Grazie all'utilizzo di compartimenti climatici collegati a serrande d'aria e monitorati da sensori di temperatura PT100 ad alta precisione, una sequenza di test ciclici completa si snoda attraverso distinte fasi funzionali senza richiedere il trasferimento manuale dei campioni:
- Fase di esposizione alla soluzione salina: Applica l'elettrolita corrosivo sulla superficie del campione tramite spruzzatura diretta o nebulizzazione.
- Fase di asciugatura riscaldata: L'aria calda e a bassa umidità circola per far evaporare l'umidità superficiale. Man mano che il liquido scompare, i cristalli di sale si concentrano contro il substrato, generando stress osmotico che favorisce la formazione di bolle nella vernice e il distacco del rivestimento.
- Immergere in un ambiente ad alta umidità: L'umidità satura (tipicamente dal 95% al 100% di umidità relativa a 40-50 °C) reidrata la superficie, spingendo l'umidità in profondità nelle microfessure e nei difetti del rivestimento.
- Fase di permanenza a temperatura ambiente / Fase di spurgo: Stabilizza le condizioni di prova prima che il sistema avvii il ciclo programmato successivo.
Regolamentazione degli standard di settore
- ASTM G85: Lo standard modificato per la nebbia salina (che comprende cicli di prohesione, fasi di nebbia acidificata e aggiunte di anidride solforosa).
- SAE J2334 / GMW 14872 / VDA 233-102 / Volkswagen PV 1210 / Nissan M0158: Specifiche OEM del settore automobilistico che simulano i prodotti chimici antigelo stradali, le variazioni stagionali di temperatura e le variazioni di umidità.
- JASO M 609: Lo standard automobilistico giapponese unificato prevede 2 ore di test in nebbia salina, 4 ore di asciugatura e 2 ore di immersione in ambiente umido per ogni ciclo.
- ISO 11997-1 e ISO 16151: Determinazioni standardizzate della resistenza di rivestimenti e metalli a condizioni di corrosione ciclica.
Correlazione atmosferica e valore per la ricerca e lo sviluppo
- Modalità di guasto correlate al campo: I test ciclici mostrano costantemente una correlazione più stretta con l'esposizione atmosferica reale. Ad esempio, i protocolli ciclici per il settore automobilistico hanno raggiunto una correlazione con l'esposizione marina delle navi in mare entro un margine di deviazione del 25%.
- Elimina la passivazione artificiale: La nebbia continua può generare uno strato irrealistico di prodotti di corrosione passiva che limita la naturale interazione con l'ossigeno. Le fasi di asciugatura ciclica rompono questa barriera, esponendo il metallo nudo a una vera e propria ossidazione.
Nella nostra valutazione, i test ciclici rappresentano la metodologia necessaria per la formulazione di nuovi trattamenti superficiali o per la qualificazione di assemblaggi critici per la sicurezza in condizioni operative severe.
Guida alla diagnostica delle modalità di guasto
A nostro avviso, l'approccio più pratico per la scelta di un metodo consiste nell'identificare lo specifico meccanismo di guasto che si desidera rilevare. Poiché la nebbia statica e l'esposizione ciclica generano sollecitazioni fisiche diverse, ciascun metodo isola difetti del materiale distinti:
| Modalità di fallimento | Metodo di prova ottimale | Perché questo metodo funziona |
|---|---|---|
| Porosità e fori di placcatura | Spray salino tradizionale | La nebbia umida continua penetra nelle microfessure dei rivestimenti di zinco, nichel o cromo, generando reazioni galvaniche rapide e visibili. |
| Delaminazione della vernice (scorrimento della linea di tracciatura) | Prova di corrosione ciclica | La fase di asciugatura a caldo concentra i depositi di sale all'interno della linea di incisione, applicando una pressione meccanica che costringe i rivestimenti a sollevarsi e staccarsi. |
| Corrosione interstiziale e tra metalli dissimili | Prova di corrosione ciclica | Le transizioni da zone umide a zone asciutte convogliano l'elettrolita salino fresco nelle giunture strette, eliminando le zone di ristagno e replicando le condizioni di spruzzo esterne. |
| Rivestimento a base d'acqua, agenti atmosferici | Prova di corrosione ciclica | Mentre la continua esposizione alla nebbia salina provoca un degrado eccessivo e non rappresentativo delle vernici acriliche a base d'acqua, i cicli che combinano sale, umidità e asciugatura riproducono fedelmente gli agenti atmosferici naturali. |
| Uniformità dello strato di passivazione | Spray salino tradizionale | Fornisce un'efficiente verifica di superamento/fallimento in 24-96 ore per confermare che i bagni di conversione dell'acciaio inossidabile o del cromato rimangono uniformi tra i vari cicli di produzione. |
| Degradazione da fatica dell'acciaio strutturale | Prova di corrosione ciclica | L'esposizione ciclica a cicli di bagnatura e asciugatura provoca una perdita di resistenza e una durata a fatica a basso numero di cicli significativamente maggiori negli acciai strutturali e inossidabili rispetto alla sola nebbia salina statica. |
Riteniamo che associare fin da subito la modalità di guasto target al metodo di test appropriato elimini settimane di cicli di test sprecati (e protegga la vostra organizzazione da controversie di qualità impreviste).
Analisi della durata e dell'equivalenza del test
Una domanda di valutazione che emerge regolarmente durante la pianificazione di laboratorio è:
"Quante ore di nebbia salina ASTM B117 corrispondono a un ciclo di prova di corrosione ciclica?"
A nostro avviso, la risposta breve è semplice: non esiste una formula di conversione matematicamente valida che colleghi le ore di esposizione continua alla nebbia salina ai cicli di prova. Le previsioni sulla durata utile di materiali identici variano notevolmente a seconda del metodo di prova, a causa dei diversi carichi cumulativi di sale e delle diverse cinetiche di asciugatura.
Perché le formule di conversione sono imperfette
- Cinetica chimica distinta: In una camera statica per test di nebbia salina, il campione rimane immerso sotto una barriera liquida continua che limita l'accesso all'ossigeno. In un sistema ciclico, la fase di asciugatura ad aria forzata espone il sottile strato di sale in essiccazione all'ossigeno ambientale, accelerando notevolmente l'ossidazione vera e propria.
- Passivazione artificiale delle superfici: La nebbia salina continua può generare densi depositi di idrossicloruro di zinco o di altri sottoprodotti di corrosione che proteggono artificialmente il substrato sottostante. Nell'effettivo utilizzo sul campo, i naturali cicli di bagnatura e asciugatura rimuovono questi depositi.
- Specificare per obiettivo: Consigliamo ai laboratori di prova di abbandonare i moltiplicatori di conversione arbitrari (come ad esempio l'ipotesi che 1 ciclo rappresenti 72 ore di test in nebbia salina). Al contrario, i laboratori ottengono risultati molto più affidabili qualificando i componenti direttamente rispetto allo standard di riferimento (come ad esempio SAE J2334 per le certificazioni di garanzia nel settore automobilistico rispetto ad ASTM B117 per il controllo qualità giornaliero delle linee di verniciatura).
Criteri di selezione del metodo di prova
Per determinare se il vostro impianto necessita di un sistema di nebulizzazione continua o di un sistema ciclico programmabile, si consiglia di valutare in che punto del flusso di lavoro produttivo si collocano le vostre esigenze di collaudo:
Scegliere il test tradizionale in nebbia salina quando:
- Il tuo mandato è incentrato sulla routine Quality Control (controllo di qualità): È necessario verificare che i processi giornalieri di galvanizzazione, rivestimento con scaglie di zinco, anodizzazione o applicazione di polveri soddisfino le soglie di spessore e uniformità stabilite.
- I contratti con i clienti richiedono il rispetto di standard specifici: I disegni tecnici specificano esplicitamente che i criteri di accettazione della qualità sono conformi alla norma ASTM B117 o alla norma ISO 9227 NSS.
- Un'elevata produttività dei campioni e bassi costi operativi sono fondamentali: Il vostro laboratorio elabora volumi costanti di lotti di produzione con tempi di consegna rapidi di 24, 48 o 96 ore.
Scegliete il test di corrosione ciclica quando:
- State sviluppando nuove formulazioni protettive (Ricerca e Sviluppo): State progettando rivestimenti barriera avanzati, trattamenti di conversione o leghe resistenti alla corrosione e avete bisogno di proiezioni accurate sulla durabilità sul campo.
- Fornite servizi di primo e secondo livello (Tier-1/Tier-2) ai programmi del settore automobilistico o aerospaziale: Le specifiche di veicoli e aeromobili (come le piattaforme OEM di Detroit e internazionali) impongono cicli dinamici per tenere conto dei trattamenti stradali invernali, dell'esposizione a sostanze chimiche e delle variazioni di umidità.
- Stai qualificando assemblaggi multimateriale: Il ciclo dinamico è necessario per evidenziare la degradazione galvanica laddove metalli diversi entrano in contatto meccanico diretto.
Riferimento di compatibilità tra norme e camere di commercio
Una volta che il vostro team avrà identificato la metodologia di test necessaria, utilizzate questa matrice di riferimento per abbinare le vostre specifiche standard alla famiglia di modelli di armadi appropriata:
| Standard di prova | Classificazione standard | Fasi ambientali richieste | Configurazione hardware consigliata da Torontoch |
|---|---|---|---|
| ASTM B117 | Nebbia salina continua | Nebbia costante a 35 °C con soluzione di NaCl al 5%. | Serie TTSS (da TTSS-60 a TTSS-200) |
| ISO 9227 (NSS) | Nebbia salina neutra | Nebbia costante a 35 °C con soluzione di NaCl al 5%. | Serie TTSS (da TTSS-60 a TTSS-200) |
| ISO 9227 (CASS) | Nebbia accelerata dal rame | Nebbia a 50 °C arricchita con CuCl₂ e acido acetico | Serie TTSS (attrezzata per i test CASS) |
| Allegato A1 della norma ASTM G85 | Nebbia di sali di acido acetico | Nebbia salina acidificata continua | Serie TTSS (opzione acidificata modificata) |
| Allegato A5 della norma ASTM G85 | Test ciclico Prohesion | 1 ora di nebulizzazione salina (25 °C) + 1 ora di asciugatura (35 °C) | Serie TTSS-TH / Sistema dotato di Prohesion |
| SAE J2334 / GMW 14872 | Ciclico automobilistico | Esposizione a soluzione salina + Immersione in ambiente umido (50 °C) + Aria secca (60 °C) | Serie combinata TTSS-TH (da TTSS-TH60 a TTSS-TH200) |
| JASO M 609 | Ciclico automobilistico giapponese | 2 ore di spruzzo di sale + 4 ore di asciugatura + 2 ore di ammollo umido | Serie combinata TTSS-TH (da TTSS-TH60 a TTSS-TH200) |
| ISO 11997-1 (Ciclo A–D) | Rivestimento industriale ciclico | Nebbia salina alternata, aria calda e secca e alta condensazione | Serie combinata TTSS-TH (da TTSS-TH60 a TTSS-TH200) |
Configurazione delle apparecchiature: camere dedicate o camere combinate
Quando si tratta di specificare l'hardware di laboratorio, i responsabili dell'ingegneria si trovano spesso di fronte a una scelta strategica fondamentale: investire in un unico sistema multifunzione o installare unità separate e dedicate.
Opzione A: Camera ciclica programmabile tutto in uno (serie TTSS-TH)
Le camere di prova di corrosione ciclica avanzate integrano elementi riscaldanti, generatori di umidità e sistemi di asciugatura ad aria forzata. Dotate di un controller touchscreen a colori da 7 pollici opzionale, queste unità consentono agli operatori di configurarle facilmente per eseguire cicli di prova statici e continui in nebbia salina a 35 °C (ASTM B117) o per programmare sequenze di prova cicliche complesse e multistadio (ASTM G85, SAE J2334).
- Vantaggi operativi: Ampia versatilità di test, un unico laboratorio dedicato e la capacità di soddisfare le specifiche più esigenti dei clienti in base a diversi standard OEM.
- Compromessi operativi: Comporta maggiori spese in conto capitale iniziali; inoltre, l'esecuzione di un lungo e statico audit di lotto ASTM B117 della durata di 500 ore impegna un sistema avanzato che potrebbe altrimenti supportare programmi attivi di ricerca e sviluppo.
Opzione B: Cabine dedicate per test in nebbia salina (serie Torontech TTSS)
Le camere di prova autonome per nebbia salina sono progettate specificamente per operazioni di nebbia continua (ASTM B117, ISO 9227 NSS/CASS). Disponibili in cinque diverse capacità (tra cui TTSS-60 da 108 L, TTSS-90 da 270 L, TTSS-120 da 480 L, TTSS-160 da 800 L e TTSS-200 da 1,440 L), queste unità sono dotate di regolatori di temperatura digitali e timer orari standard.
- Vantaggi operativi: Estremamente conveniente, meccanicamente affidabile, semplice da utilizzare e adatto al controllo qualità della produzione continua.
- Compromessi operativi: Impossibile eseguire sequenze di asciugatura automatiche o profili di umidità relativa programmati.
- Considerazioni sul costo totale di proprietà: Oltre al costo iniziale di acquisto della camera, le spese operative giornaliere incidono sui budget di laboratorio a lungo termine. I materiali di consumo ad alto volume, come l'acqua demineralizzata e il cloruro di sodio certificato, uniti alle ore di lavoro dei tecnici dedicate alla registrazione dei tassi di raccolta, si accumulano rapidamente nel corso di protocolli di più settimane. Unità dedicate come la serie Torontech TTSS mantengono bassi i costi operativi per i controlli giornalieri dei lotti, mentre le transizioni di fase automatizzate della serie TTSS-TH riducono il monitoraggio manuale da parte dell'operatore durante cicli complessi e prolungati.
Articolo correlato: Guida all'acquisto di una camera a nebbia salina e lista di controllo per il laboratorio
Dal nostro punto di vista di fornitori di apparecchiature, riteniamo che investire in un sistema ciclico complesso esclusivamente per eseguire ispezioni standard ASTM B117 rappresenti un utilizzo inefficiente del capitale. Se la verifica di base del lotto costituisce la maggior parte del vostro programma di test, una camera di nebbia salina dedicata ed economicamente vantaggiosa offre il miglior ritorno sull'investimento in apparecchiature.
Specifiche di ingegneria e costruzione della camera
Sia che si utilizzi una nebulizzazione salina continua, sia che si alternino aria secca riscaldata e umidità satura, la ripetibilità del test dipende dalla struttura fisica della camera di prova:
Materiali strutturali non corrosivi
L'esposizione prolungata a soluzioni saline calde e atomizzate degrada nel tempo gli involucri metallici. Le nostre camere TTSS e TTSS-TH utilizzano pannelli in PVC stampato a compressione di colore grigio-bianco, resistenti agli urti (spessore di 5 mm per i modelli TTSS-60/90; spessore rinforzato di 8 mm per i modelli TTSS-120, 160 e 200). Questo materiale è resistente al calore fino a 85 °C e rimane completamente impermeabile agli attacchi acidi e alcalini anche dopo anni di funzionamento continuo.
Saturatori di pressione e riscaldamento avanzati
Per evitare il surriscaldamento degli elementi riscaldanti interni, le camere incorporano tubi riscaldanti elettrici in lega di titanio (progettati per durare dai 3 ai 5 anni in più rispetto ai tradizionali riscaldatori a immersione in acciaio inossidabile). L'aria satura viene fornita tramite un cilindro a pressione in acciaio inossidabile SUS304 senza saldature, dello spessore di 2.0 mm.
Ugelli di atomizzazione e anticristallizzazione di precisione
Una dispersione uniforme della nebbia è fondamentale. Le camere sono dotate di ugelli di nebulizzazione di precisione in vetro al quarzo con diffusori conici progettati per resistere alla cristallizzazione del sale per oltre 4,000 ore di utilizzo continuo. Imbuti di raccolta integrati e cilindri graduati interni verificano i tassi di deposizione standard (da 1.0 a 2.0 mL / 80 cm² / ora).
Contenitori e dispositivi di fissaggio per campioni a tenuta liquida
Una scanalatura di tenuta riempita d'acqua (doppia camera a tenuta liquida) impedisce alla nebbia salina corrosiva di fuoriuscire nel laboratorio. All'interno, aste regolabili in fibra di vetro da Ø10 mm, supportate da un telaio a V, mantengono i pannelli di prova saldamente in posizione con angolazioni standard da 15° a 30°.
Sistemi integrati di sicurezza e spurgo
Le unità sono dotate di meccanismi di protezione completi, tra cui doppi limitatori di sovratemperatura EGO di fabbricazione italiana, doppi sensori di basso livello dell'acqua per prevenire il surriscaldamento a secco, avvisi di basso livello di sale e una funzione di spurgo manuale antiappannamento (di serie sui modelli TTSS-90 e superiori) per eliminare la condensa prima che gli operatori aprano il coperchio.
Sistemi affidabili di Torontech per test di nebbia salina e ciclici
La scelta tra test di corrosione ciclica e test in nebbia salina offre al vostro team la chiarezza necessaria per bilanciare i controlli di qualità quotidiani con lo sviluppo a lungo termine dei materiali. Noi di Torontech forniamo laboratori di prova in tutto il Nord America e nei mercati internazionali soluzioni economiche e tecnologie innovative che offrono dati affidabili e pronti per le verifiche, senza gravare eccessivamente sui budget per le attrezzature.
Scoprite le camere di prova per la corrosione in nebbia salina di Torontech oppure contattate oggi stesso il nostro team di vendita tecnica per discutere le vostre specifiche di prova e richiedere un preventivo personalizzato.
Riferimenti (clicca per espandere)
- Fowler, S., & Quill, J. (2016). Test di corrosione moderni: dal tradizionale test in nebbia salina ai più recenti metodi innovativi con controlli ambientali avanzati. SSPC 2016 Greencoat.
- Howard, R., Lyon, S., & Scantlebury, J. (1999). Test accelerati per la previsione della corrosione dei bordi tagliati di rivestimenti architettonici verniciati a rullo: Parte I: nebbia salina ciclica in cabina. Progress in Organic Coatings, 37(1–2), 91–98.
- Kumar, A., Borate, R., Hatwalne, MR, & Ponkshe, S. (2023). Analisi comparativa di diversi cicli di prova di corrosione. Serie di documenti tecnici SAE.
- LeBozec, N., Thierry, D., & Pélissier, K. (2018). Un nuovo test di corrosione accelerata per sistemi di verniciatura marina utilizzati per le sovrastrutture e le sovrastrutture delle navi. Materials and Corrosion, 69(4), 447–459.
- Prošek, T. (2016). Prove di corrosione ciclica accelerata. Koroze a ochrana materialu, 60(2), 46–49.
- Suga, S. (1995). Prove di corrosione ciclica nelle industrie giapponesi. ASTM STP 1238.
- Usman, BJ, Scenini, F., & Curioni, M. (2020). Test di corrosione di leghe aerospaziali anodizzate: confronto tra test di immersione e test in nebbia salina mediante spettroscopia di impedenza elettrochimica. Journal of The Electrochemical Society, 167(8), 081507.