Test di nebbia salina: standard, procedure operative standard, calibrazione e ritorno sull'investimento.
Volete verificare che i vostri trattamenti superficiali resistano ad ambienti operativi difficili prima di spedirli a clienti esigenti? La verifica accelerata della corrosione fornisce ai team di controllo qualità i dati di base necessari per convalidare le finiture e garantire la conformità nei settori automobilistico, aerospaziale e della componentistica industriale.
Di seguito, analizziamo le differenze tra ASTM B117 e ISO 9227, la procedura standard per il test in nebbia salina e la calibrazione della camera.
Punti chiave
- Standard fondamentali: Le norme ASTM B117 e ISO 9227 condividono i parametri di base per il test di nebbia salina neutra (5% di NaCl a 35 °C), ma la ISO 9227 impone la verifica della perdita di massa del pannello di riferimento e codifica i metodi con acido acetico (AASS) e accelerato con rame (CASS).
- Accuratezza procedurale: Per ottenere risultati ripetibili sono necessari acqua deionizzata ad elevata purezza (conduttività inferiore a 20 µS/cm), angoli di inclinazione del campione rigorosi (da 15° a 30°) e un controllo termico continuo senza frequenti aperture del coperchio.
- Metriche di calibrazione: La calibrazione periodica delle temperature interne (35 °C), delle velocità di raccolta della nebbia (da 1.0 a 2.0 mL/h per 80 cm²) e della pressione dell'aria di atomizzazione garantisce la piena conformità dei test alle normative.
- Controllo operativo: Eseguire i test internamente elimina le lunghe code dei laboratori commerciali, accorcia i cicli di feedback della ricerca e sviluppo e garantisce un controllo immediato della qualità sulle linee di produzione.
Norme per i test in nebbia salina: ASTM B117 vs. ISO 9227
Uno standard per i test in nebbia salina fornisce un quadro di prova controllato che produce una nebbia salina densa e riscaldata all'interno di un contenitore di prova sigillato. Mantenendo condizioni termiche stabili, un'atomizzazione costante, una chimica della soluzione precisa e volumi di raccolta verificati, i team di controllo qualità possono valutare la resistenza dei materiali in giorni o settimane, anziché attendere anni per i riscontri sul campo.
ASTM B117: Prassi operativa nordamericana
Il test di nebbia salina ASTM B117 (Standard Practice for Operating Salt Spray (Fog) Apparatus) rimane lo standard ampiamente accettato negli impianti di produzione nordamericani. Definisce i parametri operativi necessari per mantenere un ambiente continuo di nebbia salina neutra (NSS) a 35 °C (95 °F) con una soluzione di cloruro di sodio al 5%.
A nostro avviso, un frequente punto di confusione è quello di considerare questo standard come una valutazione di superamento/non superamento; la norma ASTM B117 definisce le condizioni ambientali, mentre il disegno tecnico del cliente deve specificare le ore di esposizione richieste e le soglie estetiche accettabili.
ISO 9227: Quadro globale multimetodo
La norma ISO 9227 relativa ai test in nebbia salina (Prove di corrosione in atmosfere artificiali: prove in nebbia salina) è il principale documento internazionale utilizzato in tutte le filiere di fornitura del settore automobilistico in Europa, Asia e nel mondo. Anziché limitare l'ambito di applicazione a una singola nebbia neutra, essa definisce tre metodi di prova distinti all'interno di un unico standard:
- NSS (Nebbia salina neutra): Metodo di riferimento per metalli grezzi, zincatura e vernici in polvere a pH compreso tra 6.5 e 7.2 e 35 °C.
- AASS (spruzzo di sale acido acetico): Soluzione acidificata contenente acido acetico glaciale a pH compreso tra 3.1 e 3.3 e a 35 °C, sviluppata specificamente per finiture decorative multistrato in rame-nichel-cromo.
- CASS (spruzzo di sale acetico accelerato con rame): Una miscela aggressiva contenente cloruro di rame e acido acetico, operante a una temperatura elevata di 50 °C, per valutare la durabilità dell'alluminio anodizzato e delle finiture automobilistiche.
Confronto tra ASTM B117 e ISO 9227 e normative regionali
Quando si confrontano le norme ASTM B117 e ISO 9227 (o si confrontano ISO 9227 e ASTM B117 per i contratti internazionali), entrambe specificano una soluzione di NaCl al 5% e parametri operativi della camera comparabili, consentendo la calibrazione parallela secondo entrambi i protocolli. Tuttavia, esistono differenze procedurali e di reporting cruciali tra le due.
| Parametro | ASTM B117 (NSS) | ISO 9227 (NSS) | ISO 9227 (AASS / CASS) |
|---|---|---|---|
| Regione primaria | Nord America / Globale | Globale / Europa / Asia | Settore automobilistico e aerospaziale globale |
| Scopo del documento | Pratiche operative degli uffici | Configurazione del mobile + 3 metodi distinti + convalida | Metodi accelerati specializzati |
| Temperatura della camera | 35 °C ± 2 °C (95 °F) | 35 ° C ± 2 ° C | AASS: 35°C / CASS: 50°C |
| Concentrazione di sale | 5% ± 1% NaCl (50 ± 5 g/L) | 50 ± 5 g/L NaCl | 50 ± 5 g/L NaCl (+ additivi) |
| pH della nebbia raccolta | 6.5 a 7.2 | 6.5 a 7.2 | AASS: da 3.1 a 3.3 / CASS: da 3.1 a 3.3 |
| Tasso di riscossione | Da 1.0 a 2.0 mL/h per 80 cm² | Da 1.0 a 2.0 mL/h per 80 cm² | Da 1.0 a 2.0 mL/h per 80 cm² |
| Tipo di pannello di riferimento | Acciaio al carbonio SAE 1008 laminato a freddo | Lamiera d'acciaio CR4 o lamiera di zinco | Lamiera di acciaio CR4 o lamiera di zinco |
| Preparazione del pannello | È consentito l'uso di bordi non nastrati. | Retro e bordi nastrati | Retro e bordi nastrati |
| Segnalazione di perdite di massa | Perdita di massa totale con precisione di 1 mg | Perdita di massa normalizzata per unità di area | Perdita di massa per unità di area (g/m²) |
| Riproducibilità (CV) | coefficiente di variazione del 12.7% | coefficiente di variazione del 14.5% | Variabilità specifica del metodo |
I dati di confronto interlaboratorio indicano che la norma ASTM B117 raggiunge una riproducibilità leggermente migliore, con un coefficiente di variazione del 12.7% rispetto al 14.5% della norma ISO 9227. Tuttavia, il requisito della norma ISO 9227 di normalizzare la perdita di massa per unità di superficie fornisce dati sulla velocità di corrosione più direttamente confrontabili tra diverse dimensioni dei campioni.
Nel settore manifatturiero nordamericano, i contratti con i fornitori spesso colmano il divario tra gli standard di base classici e i requisiti specifici degli OEM. Ad esempio, i fornitori di componenti per l'industria automobilistica nell'area di Detroit, Windsor e nel sud dell'Ontario confrontano regolarmente lo standard ASTM B117 con protocolli ciclici come General Motors (GMW 14872), Ford (CETP 00.00-L-467) e SAE J2334.
Analogamente, i fornitori del settore aerospaziale nello Stato di Washington, in California e nel distretto aerospaziale di Montreal si affidano alla norma ASTM B117, insieme agli standard di difesa come MIL-STD-810 (Metodo 509) e MIL-DTL-5541, per la componentistica in alluminio con rivestimento di conversione e per quella in sostituzione del cadmio.
Procedura dettagliata per il test di nebbia salina
L'esecuzione di una procedura affidabile di test in nebbia salina richiede una rigorosa disciplina di processo. Consideriamo la coerenza dei test come una sequenza interconnessa in cui anche piccole sviste durante la preparazione del campione compromettono direttamente i dati finali del test.
Fase 1: Preparazione del campione e mascheratura dei bordi
Pulizia della superficie: pulire tutti i campioni di prova e i pezzi di produzione utilizzando un solvente delicato o una salvietta imbevuta di alcol per rimuovere fluidi di lavorazione, oli e impronte digitali senza intaccare lo strato protettivo superficiale. Protezione dei bordi: sigillare tutti i punti di contatto di montaggio non placcati, i bordi tagliati al laser e i fori praticati con cera non corrosiva, lacca pesante o nastro adesivo in vinile, poiché i bordi grezzi non mascherati si corrodono precocemente e diffondono la ruggine sulla superficie rivestita. Incisione: se si valuta lo scorrimento del rivestimento lungo un graffio, incidere la superficie in modo netto utilizzando uno strumento standardizzato secondo ISO 17872 o ASTM D1654.
Fase 2: Analisi chimica e verifica del pH della soluzione salina
Purezza della soluzione: sciogliere cloruro di sodio ad elevata purezza (<0.1% di ioduro di sodio e tracce minime di contaminanti) in acqua deionizzata o distillata con una conducibilità elettrica inferiore a 20 µS/cm a 25 °C. Densità target: mantenere una concentrazione di 50 ± 5 g/L, che produce una densità specifica compresa tra 1.029 e 1.036 a 25 °C. Controllo del pH: verificare il pH di base a 25 °C in modo che il condensato di nebbia raccolto rimanga rigorosamente entro l'intervallo da 6.5 a 7.2 per il test NSS.
Fase 3: Posizionamento del campione e angolo di inclinazione
Materiale di fissaggio: Posizionare i campioni su supporti compositi non metallici e resistenti agli acidi per prevenire reazioni galvaniche, assicurandosi che i campioni non entrino in contatto tra loro. Orientamento della prova: Inclinare le superfici di prova critiche tra 15° e 30° rispetto alla verticale, oppure 20° ± 5° per i pannelli di riferimento ISO 9227 e ASTM B117. Spazio libero per il flusso d'aria: Distanziare correttamente i componenti parallelamente alla direzione principale del flusso di nebbia, assicurandosi che il gocciolamento di soluzione salina dai ripiani superiori non goccioli mai sui componenti sottostanti.
Fase 4: Esecuzione ambientale e durata del ciclo
Bilanciamento termico: Portare la camera di esposizione a 35 °C e preriscaldare la torre di saturazione dell'aria a 45 °C–47 °C con una pressione dell'aria di atomizzazione regolata tra 70 e 170 kPa (da 0.7 a 1.7 bar, o da 10 a 25 psi) per garantire la completa umidificazione e prevenire cali di temperatura durante l'espansione dell'ugello.
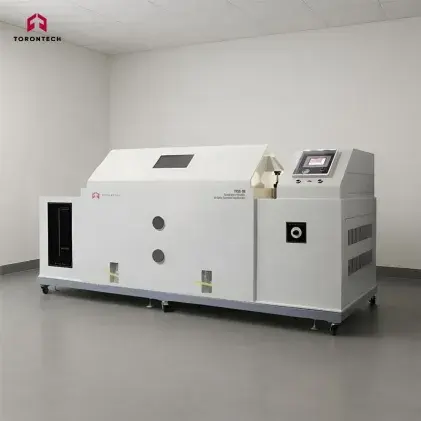
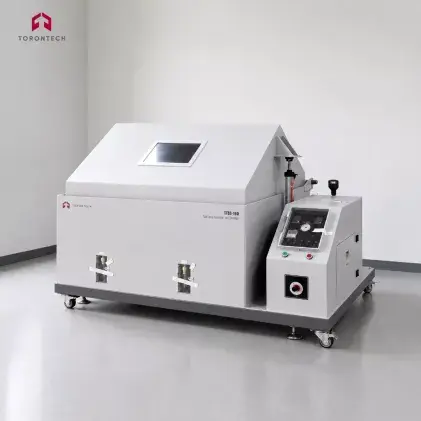
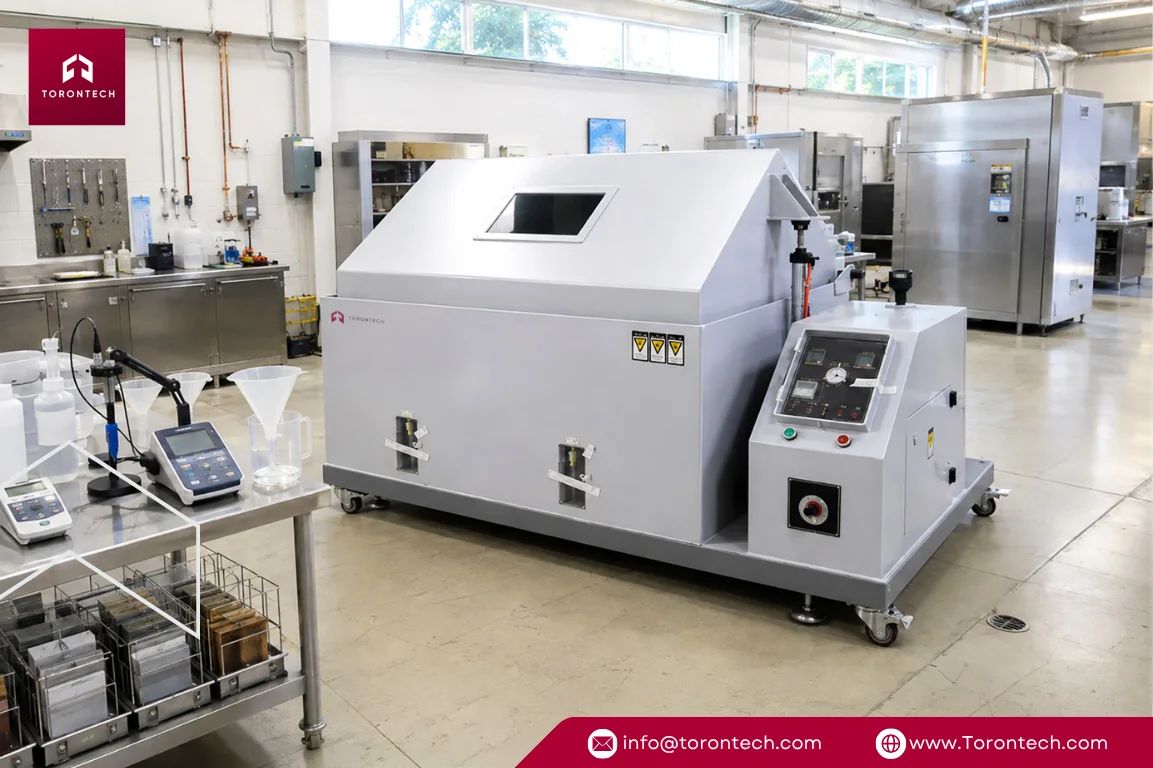
Controlli automatizzati: i moderni sistemi di prova, come la serie TTSS di Torontech , integrano timer digitali programmabili che gestiscono cicli di prova continui di 500 o 1,000 ore senza richiedere supervisione manuale. Manutenzione della camera: le cabine di prova realizzate con involucri in plastica rinforzata stampata a compressione o in PVC di alta qualità semplificano la manutenzione post-test, poiché le loro superfici resistenti agli acidi si puliscono facilmente tra un ciclo e l'altro.
Fase 5: Pulizia post-esposizione e valutazione quantitativa
Risciacquo dei residui: rimuovere i campioni, sciacquarli delicatamente sotto acqua corrente tiepida a circa 38 °C per eliminare i depositi di sale essiccato e asciugarli immediatamente con aria pulita.
Rimozione chimica: rimuovere i prodotti di corrosione utilizzando trattamenti chimici riconosciuti, come una soluzione detergente analitica conforme alla norma ASTM G1 per l'acciaio o una miscela di acido cromico per le leghe leggere. Valutazione del degrado: misurare la perdita di peso su una bilancia analitica con una precisione di 0.1 mg e valutare il degrado estetico rispetto a standard di aspetto visivo riconosciuti (ISO 10289, ASTM D714 per la formazione di bolle, ASTM D610 per la ruggine superficiale e ASTM D1654 per lo scorrimento superficiale) o analisi automatizzata delle immagini.
Come calibrare una camera a nebbia salina e prevenire gli errori più comuni.
Per soddisfare i requisiti degli audit di laboratorio ISO/IEC 17025 e mantenere la documentazione interna sulla qualità, i tecnici devono saper calibrare una camera a nebbia salina per tutti i principali parametri operativi.
Protocolli di calibrazione del sottosistema principale
- Mappatura della temperatura: Posizionare sensori di temperatura calibrati in tutto lo spazio di lavoro interno per confermare che la camera mantenga una temperatura uniforme di 35 °C ± 2 °C in tutte le posizioni di stoccaggio durante cicli di prova prolungati.
- Raccolta delle ricadute da deposizione: Posizionare imbuti di raccolta calibrati da 80 cm² sopra cilindri graduati in almeno due aree di scaffalatura separate per verificare che i tassi di deposizione si stabilizzino tra 1.0 e 2.0 mL/ora per imbuto durante una valutazione continua di 16 ore.
- Verifica della salinità e del pH: Misurare la densità relativa con un idrometro calibrato o un rifrattometro digitale (da 1.0255 a 1.0400 a 25 °C) e calibrare il pHmetro digitale utilizzando soluzioni tampone fresche a pH 4.0, 7.0 e 10.0 prima di registrare le letture della nebbia raccolta.
- Regolazione dell'aria atomizzata: Mantenere la pressione dell'aria compressa tra 70 e 170 kPa (da 10 a 25 psi), con acqua della torre di saturazione riscaldata a circa 47 °C, pulendo periodicamente gli ugelli per preservare uno schema di dispersione uniforme.
- Verifica della perdita di massa dell'acciaio: Esporre provini di riferimento standard in acciaio al carbonio (SAE 1008 per ASTM B117 o CR4 per ISO 9227) per 48, 96 o 168 ore, verificando che la perdita totale di metallo rientri nei limiti di controllo standard (70 ± 20 g/m² per ISO 9227 NSS a 48 ore) e monitorando i risultati sui diagrammi di controllo Shewhart.
Guida alla risoluzione dei problemi operativi
| Problema osservato | Probabile causa principale | Intervento correttivo immediato |
|---|---|---|
| Tasso di ricaduta inferiore a 1.0 mL/h | Accumulo di sale all'interno dell'orifizio dell'ugello o bassa pressione dell'aria di atomizzazione. | Pulire l'ugello con un detergente disincrostante delicato, verificare che la pressione della linea sia compresa tra 10 e 25 psi e regolare il cono di dispersione. |
| Il pH rilevato si discostava da 7.2. | L'aria compressa ha rimosso l'anidride carbonica disciolta dalla soluzione salina durante l'atomizzazione. | Verificare la purezza dell'acqua deionizzata (<20 µS/cm) e tamponare la soluzione iniziale a pH 6.5–6.8 utilizzando un acido diluito di grado analitico. |
| Sale cristallizzato sulla punta dell'ugello | Aria compressa secca che assorbe l'umidità direttamente dalla soluzione salina. | Verificare i livelli di saturazione dell'acqua nella torre e assicurarsi che la temperatura di esercizio della torre sia mantenuta tra i 10°C e i 12°C al di sopra della temperatura della camera. |
Guida al ROI e alla selezione delle camere per i test interni
Se la vostra struttura invia regolarmente campioni a laboratori di analisi esterni, vi consigliamo di valutare il costo totale di tale flusso di lavoro. Oltre agli elevati costi di fatturazione, i ritardi di diverse settimane creano colli di bottiglia per il lancio dei prodotti e le modifiche ai processi.
Articolo correlato: Guida all'acquisto di una camera a nebbia salina e lista di controllo per il laboratorio
Analisi economica: test interni vs. laboratori esterni
| Fattore decisionale | Laboratorio esterno a contratto | Camera di prova interna |
|---|---|---|
| Spese operative ricorrenti | Costi ricorrenti di laboratorio commerciale per ciclo di test più spedizione rapida | Basso costo marginale per ciclo (elettricità di routine, NaCl puro e acqua deionizzata) |
| Tempo di consegna | Tempi di attesa di diverse settimane e ritardi nella consegna. | Avvio immediato su richiesta |
| Agilità ingegneristica | Costo elevato per iterazione; è necessario il raggruppamento per gestire le spese. | Verifica quotidianamente le modifiche con feedback visivo immediato. |
| Rischio di produzione | Elevato; difetti di rivestimento scoperti settimane dopo la produzione | Rilevamento e contenimento immediati dei problemi di placcatura/rivestimento |
A nostro avviso, continuare ad affidare a terzi le frequenti verifiche con nebbia salina crea ritardi operativi evitabili e costi ricorrenti. Per gli impianti che eseguono cicli di verifica frequenti, l'aggiunta di una cabina di prova interna riduce significativamente le spese di collaudo ricorrenti, ripristinando al contempo il pieno controllo sulla produzione e sulle tempistiche di conformità.
Architetture di test continue vs. cicliche
Le camere standard per test di corrosione in nebbia salina continua, come la serie TTSS di Torontech, mantengono una nebulizzazione e una temperatura costanti per supportare le norme ASTM B117, ISO 9227 (NSS, AASS, CASS) e JIS Z 2371. Al contrario, le camere combinate per test di corrosione in nebbia salina a temperatura e umidità automatizzano le transizioni tra le fasi di nebbia salina, asciugatura, condensazione dell'umidità e riposo a temperatura ambiente per eseguire protocolli ciclici avanzati come ASTM G85 (Allegati A2-A5), SAE J2334, VDA 233-102 e GMW 14872.
Articolo correlato: Guida ai test di nebbia salina e corrosione ciclica
Matrice di dimensionamento e applicazione delle camere
| Categoria di capacità | Geometrie tipiche dei campioni | Standard regionali di riferimento e casi d'uso |
|---|---|---|
| Contenitori compatti (da 108 a 270 litri) | Piccole staffe, elementi di fissaggio, connettori e provini piatti per prove. | Audit di qualificazione dei dispositivi di fissaggio e di placcatura zinco-nichel per fornitori di primo livello del settore automobilistico nel Midwest e in Ontario. |
| Unità a pavimento di medie dimensioni (da 480 a 800 litri) | Componenti strutturali, sottogruppi stampati e attrezzature industriali. | Barre di rinforzo rivestite in resina epossidica e guardrail zincati per ponti, come previsto dalle normative dei dipartimenti dei trasporti degli Stati Uniti (Caltrans, PennDOT, TxDOT) e del Ministero dei Trasporti dell'Ontario (MTO). |
| Unità ad alta capacità (oltre 1,000 litri e celle frigorifere) | Grandi strutture saldate, traverse paraurti e componenti completi del telaio. | Macchinari agricoli pesanti nel Midwest degli Stati Uniti e nelle praterie canadesi, telai per autocarri commerciali e grandi assemblaggi. |
Caratteristiche hardware essenziali per la costruzione
Raccomandiamo vivamente l'utilizzo di materiali non metallici per la costruzione sia degli involucri interni che esterni. I cabinet realizzati in plastica rinforzata stampata a compressione o in PVC di alta qualità offrono una resistenza completa ad acidi, alcali e urti meccanici, eliminando i problemi di corrosione interna quando si utilizzano soluzioni aggressive CASS o AASS.
Inoltre, la scelta di sistemi con torri di nebulizzazione centralizzate, ugelli di precisione, rifornimento automatico dell'acqua e imbuti di raccolta integrati garantisce una distribuzione uniforme della nebbia e semplifica il monitoraggio quotidiano dei test.
Test di corrosione avanzati in azienda con Torontech
Verificare la durabilità dei rivestimenti rispetto agli standard internazionali è fondamentale per mantenere la fiducia dei clienti e prevenire costosi guasti sul campo. Ottenere dati ripetibili e pronti per le verifiche richiede procedure operative coerenti abbinate ad apparecchiature di test affidabili.
Noi di Torontech offriamo soluzioni economicamente vantaggiose e tecnologie innovative che aiutano i team di controllo qualità a soddisfare i rigorosi requisiti di collaudo, mantenendo al contempo gli investimenti di capitale contenuti.
Pronti a internalizzare i test di corrosione o ad ampliare la capacità del vostro laboratorio? Scoprite la nostra gamma completa di camere per test di corrosione in nebbia salina oppure contattate oggi stesso il team di ingegneri di Torontech per discutere le vostre esigenze di test e richiedere un preventivo.
Riferimenti (clicca per espandere)
- Benítez, R., & Andrés, Ó. (2014). Progettazione e costruzione di una camera di nichel salina e il suo utilizzo in uno studio di ricognizione di nichel per elettrodeposizione.
- Garbacz, M. (2023). Stima dell'incertezza del risultato per le prove di resistenza alle condizioni ambientali sull'esempio del metodo di resistenza alla nebbia salina neutra secondo EN ISO 9227 / ASTM B117. Problemy Kolejnictwa: Railway Reports.
- Ishida, Y., Shitara, Y., Miki, D., Yamada, M., Murai, M., & Sakuma, N. (2022). Visualizzazione e quantificazione dei processi di corrosione durante i test di nebbia salina. Atti della 9a Conferenza Internazionale sui Sistemi Intelligenti e l'Elaborazione delle Immagini 2022.
- LeBozec, N., Hall, C., & Mélot, D. (2014). Confronto tra test di invecchiamento accelerato secondo ISO 20340 Allegato A e standard NACE SP0108. CORROSION 2014.
- Olugbade, T., & Omiyale, BO (2021). Resistenza alla corrosione degli acciai inossidabili 301 e 304 con superficie condizionata mediante test in nebbia salina. Analecta Technica Szegedinensia.
- Suga, S., & Suga, S. (2005). Rapporto sui risultati del programma di prove interlaboratorio internazionale ISO/TC 156/WG 7 sulle prove di nebbia salina ISO 9227. Journal of The Surface Finishing Society of Japan, 56, 28-28.
- Usman, BJ, Scenini, F., & Curioni, M. (2020). Test di corrosione di leghe aerospaziali anodizzate: confronto tra test di immersione e test in nebbia salina mediante spettroscopia di impedenza elettrochimica. Journal of The Electrochemical Society.