Сравнение MVR и MFR: различия, формулы и оборудование.
Что если бы ваша команда контроля качества могла гарантировать однородность исходного сырья еще до того, как оно попадет на производственную линию?
Точная характеристика текучести расплава — это самый быстрый способ поддерживать максимальную эффективность экструзионных и литьевых процессов. Сравнение показателей текучести расплава (MFR) и вязкости расплава (MVR) (и MVR и MFR) предоставляет вашему предприятию надежный метод проверки поступающих партий, предотвращения дефектов в процессе производства и защиты рентабельности без дополнительных затрат на тестирование.
Здесь вы найдете прямое сравнение, подробную формулу пересчета и руководство по выбору оборудования.
MFR против MVR: основные различия
Для лиц, принимающих решения и нуждающихся в кратком обзоре, межлабораторные исследования показывают, что MVR обеспечивает превосходную повторяемость и воспроизводимость по сравнению с MFR на эталонных полимерах, таких как полипропилен, достигая повторяемости ~5% против ~7% и воспроизводимости ~11% против ~21% при 95% доверительном уровне.
| Фактор оценки | Скорость течения расплава (MFR) | Объемная скорость расплава (MVR) |
|---|---|---|
| Первичная недвижимость | Массовый расход (показатель молярной массы) | Объемный расход (индикатор сдвигового потока) |
| Единицы измерения, указанные в техническом описании | г/10 мин | см³/10 мин |
| Официальный стандарт тестирования | Метод ASTM D1238 A / Метод ISO 1133-1 A | Метод ASTM D1238 B / Метод ISO 1133-1 B |
| Лабораторная процедура | Ручная обрезка и взвешивание с таймером | Цифровое оптическое отслеживание смещения |
| Участие оператора | Значительный объем работы (ручной контроль времени, нарезка, взвешивание) | Минимальный уровень (автоматическое отслеживание, цифровой экспорт) |
| Повторяемость (бенчмарк PP) | ~ 7% | ~ 5% |
| Воспроизводимость (бенчмарк PP) | ~ 21% | ~ 11% |
| Чувствительность к филлерам | Сильно изменен плотными минеральными наполнителями. | Устойчив к искажениям, вызванным плотностью наполнителя; отражает истинный объемный поток. |
| Продолжительность теста | 15–20 минут непосредственного внимания | 5–8 минут при автоматических вычислениях |
| Первичное применение | Базовая проверка ненаполненных первичных смол | Высокопроизводительный контроль качества, наполненные компаунды, научно-исследовательские лаборатории. |
Что такое скорость течения расплава (MFR)?
Показатель текучести расплава (MFR), часто обозначаемый как индекс текучести расплава (MFI) или массовый расход расплава, количественно определяет фактическую массу расплавленного полимера, продавливаемого через стандартизированную фильеру из карбида вольфрама (внутренний диаметр 2.095 ± 0.005 мм) под фиксированной нагрузкой и температурой в течение 10 минут. Этот гравиметрический метод, регулируемый стандартами ASTM D1238 (Процедура A) и ISO 1133-1 (Метод A), выражает текучесть в граммах за 10 минут (г/10 мин).
В ходе стандартной процедуры А полимерные гранулы или хлопья загружаются в нагретый цилиндрический цилиндр. После заданного времени предварительного нагрева калиброванный поршневой груз оказывает непрерывное давление вниз. По мере экструзии нити через фильеру автоматический таймерный нож или ручной резак отрезают сегменты через точно заданные интервалы времени.
Приборы, такие как ToronMFI™-A начального уровня , выполняют этот этап с помощью автоматизированного скребка с микропроцессорным управлением, обеспечивающего точность до ±0.1 секунды, что исключает погрешности синхронизации, характерные для ручных разрезов бритвой. Отрезанные сегменты охлаждаются, взвешиваются на аналитических весах с разрешением 0.1 мг и преобразуются в стандартную 10-минутную скорость:
MFR = (m × 600) / t
(Где m — средняя масса отрезанных сегментов в граммах, а t — интервал времени разреза в секундах.)
Показатель текучести расплава (MFR) служит практическим обратным индикатором вязкости, предоставляя более простую альтернативу ротационной реометрии для оценки технологичности материала. По мере увеличения молекулярной массы и молярной массы полимерные цепи оказывают сопротивление смещению, что приводит к снижению значений MFR.
На наш взгляд, метод А может вводить в заблуждение, поскольку плотные минеральные добавки искусственно завышают вес волокна, маскируя фактическое увеличение вязкости материала. В то время как твердые частицы физически ограничивают поток и снижают общую производительность, метод B (MVR) измеряет объемное смещение напрямую, устраняя погрешность, связанную с массой, и выделяя истинное поведение наполненного компаунда при течении.
Что такое объемная доля расплава (MVR)?
Объемная скорость расплава (MVR), также называемая скоростью потока расплава, количественно определяет объем расплавленного полимера, экструдированного через стандартную капиллярную фильеру при заданных термических условиях и нагрузке в течение 10 минут. Этот объемный метод, регулируемый стандартами ASTM D1238 (Процедура B) и ISO 1133-1 (Метод B), регистрирует выходную мощность в кубических сантиметрах за 10 минут (см³/10 мин).
Вместо сбора, охлаждения и взвешивания экструдированных нитей, в системе MVR используются цифровые датчики положения высокого разрешения. Системы среднего и продвинутого уровня, такие как ToronMFI™-B и ToronMFI™-D , используют цифровое отслеживание перемещения с разрешением ±0.02 мм для регистрации линейного опускания утяжеленного поршня (l) в течение точно заданного интервала измерения (t).
Поскольку стандартизированные протоколы испытаний устанавливают значение A на уровне 0.711 см² (представляющее собой номинальную среднюю площадь поперечного сечения цилиндра диаметром 9.550 мм и головки поршня диаметром 9.474 мм в соответствии со стандартами ISO 1133 и ASTM D1238), программное обеспечение прибора автоматически вычисляет объемный расход на основе данных о перемещении энкодера:
MVR = (A × l × 600) / t
Одним из главных преимуществ MVR является удобство: для расчетов объема не требуется предварительное знание плотности материала. Мы считаем MVR более эффективным и воспроизводимым подходом для контроля качества. Он позволяет обойтись без физического сбора нитей, исключает задержки, связанные с балансировкой, и обеспечивает получение точных числовых данных с минимальным вмешательством оператора.
Расчет разницы: преобразование MVR в MFR
При проверке сертификатов на смолы от нескольких поставщиков группам контроля качества часто необходимо знать, как рассчитать разницу между MVR и MFR или как перевести MVR в MFR. Математическая связь между этими двумя значениями — это плотность расплава материала (ρ_melt) при заданной температуре испытания:
MFR = MVR × ρ_melt
И наоборот, для преобразования массового расхода в объемный расход:
MVR = MFR / ρ_melt
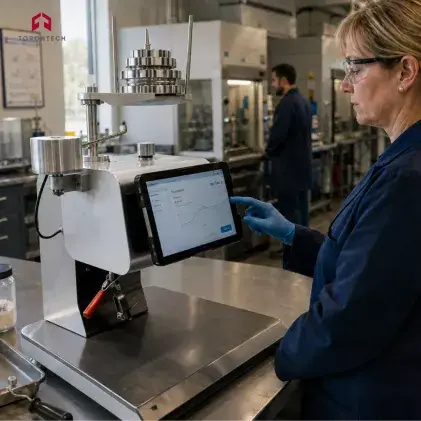
Благодаря одновременному отслеживанию массового и объемного выхода при идентичных условиях, вязкость сдвига и плотность расплава могут быть рассчитаны напрямую. Усовершенствованные многопараметрические устройства, такие как ToronMFI™-V, используют встроенное программное обеспечение планшета для расчета плотности расплава, кажущейся вязкости, напряжения сдвига и скорости сдвига за один цикл, устраняя необходимость в ручных вычислениях.
Критическое правило: Плотность расплава (ρ_melt) ≠ Плотность твердого вещества (ρ_solid)
Мы часто видим, как испытательные группы ошибочно используют плотность твердого вещества при комнатной температуре в этих расчетах. Термопласты значительно увеличиваются в объеме при нагревании выше точки плавления, а это значит, что плотность расплава постоянно ниже плотности твердого вещества. Следовательно, плотность расплава обычно на 10–25% ниже плотности твердого вещества при комнатной температуре.
Например, полиэтилен высокой плотности (ПЭВП) с плотностью при комнатной температуре 0.955 г/см³ снижается до плотности в расплаве примерно 0.760 г/см³ при стандартной температуре испытаний 190 °C. Использование значения плотности в холодном состоянии приводит к ошибке расчета, превышающей 25%. Применение правильных значений плотности в расплаве предотвращает неточности моделирования и снижает затраты при моделировании потоков полимеров на последующих этапах.
Пошаговый пример преобразования
Предположим, что при входном контроле качества гомополимера полипропилена (ПП) при температуре 230°C и массе 2.16 кг измеренное значение MVR составляет 14.20 см³/10 мин, а известная плотность расплава — 0.738 г/см³ при 230°C.
Сначала применим формулу преобразования: MFR = MVR × ρ_melt. Затем вычислим массовый расход, умножив 14.20 см³/10 мин на 0.738 г/см³, что равно 10.48 г/10 мин. Полученный эквивалентный расход расплава составляет 10.48 г/10 мин.
Справочник по плотности расплава
Скорость потока MVR увеличивается с температурой из-за большего свободного объема в расплаве и уменьшается при высоком содержании наполнителя, поскольку твердые частицы адсорбируют макромолекулярные цепи и ограничивают поток. Температурная зависимость скорости потока часто подчиняется соотношению типа Аррениуса.
Ниже приведено справочное руководство по эмпирическим значениям плотности расплава (ρ_melt) для стандартных промышленных термопластов, испытанных в соответствии со стандартами ASTM и ISO:
| Полимерный материал | Стандартная температура испытания (°C) | Стандартная испытательная нагрузка (кг) | Номинальная плотность твердого вещества (г/см³) | Эмпирическая плотность расплава ρ_melt (г/см³) |
|---|---|---|---|---|
| LDPE (полиэтилен низкой плотности) | 190 | 2.16 | 0.918 – 0.925 | 0.762 |
| LLDPE (линейный полиэтилен низкой плотности) | 190 | 2.16 | 0.918 – 0.935 | 0.765 |
| HDPE (полиэтилен высокой плотности) | 190 | 2.16 / 5.0 | 0.945 – 0.965 | 0.760 – 0.768 |
| ПП (гомополимер полипропилена) | 230 | 2.16 | 0.900 – 0.910 | 0.738 |
| PS (полистирол общего назначения) | 200 | 5.00 | 1.040 – 1.060 | 0.945 |
| АБС (акрилонитрил-бутадиен-стирол) | 220 / 230 | 10.0 / 3.8 | 1.030 – 1.070 | 0.955 – 0.965 |
| ПК (поликарбонат) | 300 | 1.20 | 1.200 | 1.070 |
| ПЭТ (полиэтилентерефталат) | 275 / 285 | 2.16 | 1.350 – 1.400 | 1.200 |
| PA6 / PA66 (полиамид / нейлон) | 235 / 275 | 2.16 | 1.130 – 1.150 | 0.980 – 1.010 |
| ПОМ (полиоксиметилен/ацеталь) | 190 | 2.16 | 1.410 – 1.420 | 1.150 |
(Примечание для производителей компаундов: Тяжелые минеральные добавки, стекловолокно и наночастицы диоксида кремния значительно изменяют как текучесть, так и плотность расплава. Для армированных составов мы рекомендуем измерять плотность расплава непосредственно с помощью индексатора, оснащенного функцией автоматического отслеживания смещения.)
Соответствие стандартам: ASTM D1238 против ISO 1133
Стандарты ASTM D1238 и ISO 1133 имеют схожие основные принципы, используя экструзионный пластометр для продавливания расплавленного полимера через капиллярную фильеру в заданных условиях. Исторически сложилось так, что североамериканские лаборатории калибровали образцы по эталонным материалам Национального института стандартов и технологий (NIST), таким как SRM 1474 (измеренное значение 5.03 г/10 мин по стандарту ASTM D1238), в то время как международные эталонные материалы демонстрируют согласованность в соответствии со стандартом ISO 1133-1.
Для ведущих производителей автомобильных компонентов в промышленном коридоре Среднего Запада (например, в Мичигане, Огайо и Индиане) и Южном Онтарио двойное соответствие является повседневной операционной реальностью: поступающие смолы часто сертифицированы по стандарту ASTM D1238, в то время как глобальные спецификации компонентов OEM-производителей требуют валидации по стандарту ISO 1133.
Термические и геометрические допуски
Оба стандарта устанавливают одинаковые размеры матрицы (длина 8.000 ± 0.025 мм и диаметр отверстия 2.095 ± 0.005 мм), но их рабочие допуски немного различаются. Стандарт ASTM D1238 устанавливает строгий температурный диапазон ±0.2°C в пределах 10 мм над матрицей, тогда как стандарт ISO 1133-1 допускает ±0.5°C. Продолжительность предварительного нагрева также различается: ASTM устанавливает 7.0 ± 0.5 минуты по сравнению с 5.0 ± 0.5 минутами, предписанными стандартом ISO.
Приборы серии ToronMFI™ работают в диапазоне температур от 50°C до 450°C с восстановлением температуры менее чем за 4 минуты. Для предприятий, требующих строгого соответствия стандартам ASTM D1238 и ISO 1133-2, усовершенствованный ToronMFI™-D обеспечивает точность контроля температуры в пределах ≤0.2°C, в то время как модели начального уровня ToronMFI™-A и ToronMFI™-B обеспечивают надежную точность контроля ±0.5°C для стандартных проверок качества ISO 1133-1.
Специальные смолы и расширенные возможности тестирования
Для материалов с высокой текучестью, превышающей 50 г/10 мин, процедура ASTM C предусматривает использование фильер половинной высоты и половинного диаметра, в то время как стандарт ISO учитывает смолы с высокой текучестью посредством специальных приложений. Многокомпонентные методы испытаний на вязкость (процедура ASTM D и многокомпонентная нагрузка ISO 1133) оценивают коэффициент текучести (FRR) для определения распределения молекулярной массы.
Кроме того, стандарт ISO 1133-2 устанавливает строгие ограничения по времени выдержки для поликонденсатов, таких как ПЭТ и полиамиды, снижая разброс воспроизводимости со 114% до примерно 60%. Мы считаем, что соответствие двойному стандарту крайне важно для предприятий, управляющих поставками сырья от международных поставщиков или экспортирующих готовую продукцию по всему миру.
Структура выбора метода
Различные производственные процессы требуют определенных диапазонов текучести расплава. Например, для полипропиленовой упаковки, получаемой методом термоформования, требуется около 4 г/10 мин, для экструзии пленки — до 11 г/10 мин, а для литья под давлением — от 3 до 100 г/10 мин в зависимости от толщины стенки детали.
Оценка наполненных компаундов и смесей для ПЦР.
В связи с растущим числом требований к переработке отходов потребления в Северной Америке (например, закон Калифорнии AB 793, законы штата Вашингтон о содержании переработанных материалов и федеральные правила упаковки в Канаде), переработчики часто добавляют переработанный полиэтилен высокой плотности (HDPE) и полипропилен (PP) в потоки первичного сырья. Поскольку партии переработанного сырья подвержены изменениям плотности от партии к партии и колебаниям термической истории, тестирование MVR предоставляет прямой метод выявления деградации в смесях переработанного сырья.
Для красителей и тяжелых минеральных наполнителей требуется одинаковый объемный подход. Тяжелые пигменты, такие как диоксид титана (TiO2 ~4.2 г/см³) и сажа (~1.8–2.1 г/см³), значительно плотнее чистых полиолефинов (~0.9 г/см³). В результате пигментированная партия даст более тяжелый экструдат и искусственно завысит показатель текучести расплава (MFR) по сравнению с ее натуральным неокрашенным аналогом, даже если основные полимерные цепи идентичны.
Измерение MVR для натуральных и цветных сортов позволяет отделить содержание пигмента от истинной вязкости полимера. Хотя твердые наполнители и пигменты по-прежнему физически ограничивают движение жидкости, метод B (MVR) гарантирует, что измеренное снижение текучести отражает подлинную реологию расплава, а не артефакт, связанный с плотностью по массе.
Проверка частотных и пропускных характеристик.
Для предприятий, проводящих более 8-10 анализов за смену, метод B (MVR) обеспечивает немедленное повышение производительности. Автоматизация отслеживания перемещения позволяет сэкономить 10-12 минут на образец за счет исключения этапов ручной резки, охлаждения и аналитического взвешивания.
И наоборот, предприятия, проводящие лишь периодическую входную проверку чистых, ненаполненных полиолефинов, могут спокойно полагаться на метод А (MFR) для проведения базовых проверок качества.
Влагочувствительные поликонденсаты
При обработке чувствительных к влаге смол, таких как ПЭТ, ПБТ или полиамиды, настоятельно рекомендуется использовать метод B в соответствии со стандартом ISO 1133-2. Автоматизированное отслеживание датчиков фиксирует перемещение поршня в узких диапазонах предварительного нагрева до того, как окружающая влага вызовет гидролитическое расщепление цепей, предотвращая термическую деградацию, которая может исказить результаты испытаний.
Тестирование, поиск и устранение неисправностей, диагностика ошибок.
Фундаментальной особенностью стандартного испытания на текучесть расплава является то, что скорости сдвига при испытаниях значительно ниже фактических скоростей сдвига при экструзии или литье под давлением. Кроме того, материалы с термической нестабильностью, такие как ПВХ, представляют собой уникальные проблемы при испытаниях. Когда результаты измерения текучести отклоняются от спецификаций поставщика, первопричина часто связана с процедурой или техническим обслуживанием, а не с несоответствием смолы заявленным характеристикам.
Эксплуатационные переменные: захват воздуха и время резки.
Нестабильные или дрейфующие показания MVR обычно связаны с воздушными пустотами, застрявшими в расплавленном цилиндре во время уплотнения. Загрузка материала меньшими порциями и плотное уплотнение между добавлениями эффективно удаляют воздушные карманы. Высокоточные энкодеры перемещения, такие как оптические датчики ±0.02 мм на ToronMFI™-D, быстро выявляют эти скачки ускорения, если уплотнение неравномерное.
При проведении испытаний методом А вручную большой разброс результатов между разрезами указывает на вариативность времени, затрачиваемого оператором, что устраняется переходом на автоматизированный механический скрепер с точностью до ±0.1 секунды.
Факторы, связанные с материалами и оснасткой: гидролиз влаги и уход за штампом.
Резкое и значительное падение вязкости расплава во время испытаний указывает на гидролиз полимера, вызванный влагой, особенно в случае ПЭТ и полиамидов. Смолы необходимо тщательно высушить перед испытаниями, при этом во время предварительного нагрева должна применяться продувка азотом. И наоборот, измеренные скорости потока, заметно отличающиеся от сертифицированных значений, часто являются результатом образования карбонизированных отложений смолы внутри капиллярной матрицы.
Поддержание температуры цилиндра в пределах стандартного диапазона ASTM D1238 ±0.2°C предотвращает расслоение вязкости вдоль расплавленного столба, а регулярная очистка фильеры из карбида вольфрама с помощью калибровочных проб гарантирует, что диаметр канала будет строго соответствовать спецификации 2.095 мм.
Окупаемость инвестиций в лабораторные исследования: ручное и автоматизированное тестирование
Мы считаем, что приборы для контроля качества должны обеспечивать ощутимую операционную отдачу за счет сокращения трудозатрат и времени цикла тестирования. В то время как современные методы машинного обучения и программных датчиков появляются для прогнозирования поведения расплава в промышленных системах Интернета вещей, модернизация физического лабораторного оборудования с ручного тестирования методом резки и взвешивания (метод А) до автоматизированного оптического отслеживания перемещения (метод В) обеспечивает немедленное повышение эффективности.
Время работы активного техника на одно тестирование
Ручной метод А (MFR):
- Загрузка и уплотнение материала: 2 минуты
- Цикл предварительного нагрева: 7 минут
- Контроль времени нарезки (3–5 разрезов): 3 минуты
- Охлаждение и аналитическое взвешивание: 4 минуты
- Ручной расчет и запись: 2 минуты
- Общее время на один образец: ~18 минут
Автоматизированный метод B (MVR):
- Загрузка и уплотнение материала: 2 минуты
- Цикл предварительного нагрева: 5–7 минут
- Автоматическое отслеживание смещения: 1 минута (непрерывная запись показаний датчика)
- Автоматический расчет и прямой экспорт данных: мгновенный (через USB/RS485-соединение с ПК или встроенные микропринтеры).
- Общее время на обработку одного образца: ~8–10 минут (экономия времени более 50%).
Ежегодная экономия средств для промышленной лаборатории контроля качества
Предположим, предприятие проводит 15 испытаний в день в течение 250 рабочих дней в году (3,750 испытаний в год). В этом случае затраты на оплату труда можно оценить в 35.00 долларов США в час, что соответствует типичной заработной плате техников по испытанию материалов с учетом всех начислений согласно данным Бюро статистики труда США (BLS) и Статистического управления Канады.
Метод А требует 1,125 часов работы техников в год (39 375 долларов США на оплату труда), в то время как автоматизированный метод В требует всего 500 часов (17 500 долларов США на оплату труда). Это обеспечивает прямую экономию на оплате труда в размере 21 875 долларов США в год. В сочетании с меньшим количеством повторных испытаний и более эффективным предотвращением брака, автоматизированные системы тестирования окупаются в короткие сроки.
Выбор индексатора текучести расплава
Выбор подходящего экструзионного пластометра зависит от соответствия вашей ежедневной производительности по отбору образцов, требуемому уровню автоматизации и капитальному бюджету.
Компания Torontech поставляет измерительные приборы, разработанные для сочетания долгосрочной надежности и доступных эксплуатационных расходов, полностью соответствующие требованиям ASTM D1238 и ISO 1133. Приборы поставляются в конфигурации для работы от сети 220 В, а по запросу для североамериканских лабораторий доступна опция 110 В. Измерители индекса текучести расплава серии ToronMFI™ обеспечивают целевые конфигурации для различных лабораторных задач:
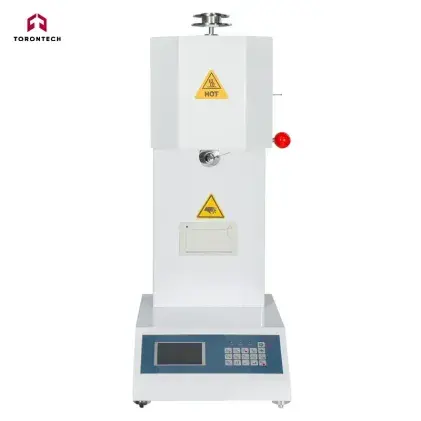
- ToronMFI™-A: Надежная и экономичная базовая модель, предназначенная для ручного контроля MFR (метод А). Оснащена микропроцессорным управлением температурой и автоматическим скребком с точностью ±0.1 с для рутинных проверок поступающей смолы и более легких графиков тестирования.
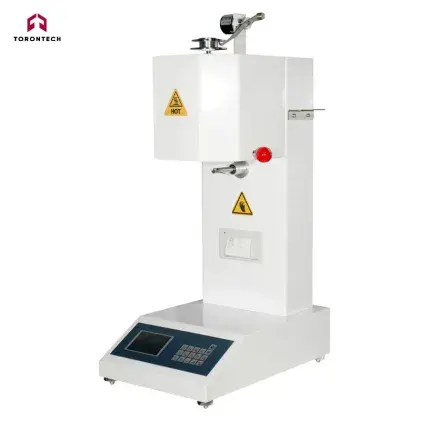
- ToronMFI™-B: Универсальная настольная система с двойной функциональностью, поддерживающая как MFR, так и MVR (методы A и B). Оснащена встроенной панелью управления, встроенным микропринтером и функцией отслеживания смещения ±0.02 мм в диапазоне измерений от 0.1 до 100 г/10 мин.
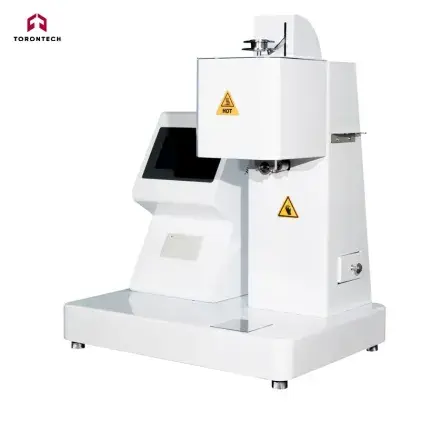
- ToronMFI™-D: Флагманская автоматизированная модель, оснащенная 7-дюймовым цветным сенсорным экраном, возможностью подключения программного обеспечения к ПК через RS485/USB, автоматическим скребком с регулировкой точности до ±0.1 с и оптической точностью перемещения ±0.02 мм, предназначена для круглосуточного промышленного контроля качества.
- ToronMFI™-V: Компактный многопараметрический индексатор, управляемый с помощью специального планшетного компьютера. Одновременно измеряет показатель текучести расплава (MFR), вязкость расплава (MVR), плотность расплава, кажущуюся вязкость, касательное напряжение и скорость сдвига в одном испытании в диапазоне рабочих температур от 50°C до 450°C.
Улучшите контроль текучести расплава с помощью Torontech.
Сравнение MVR и MFR позволяет производителям проверять молекулярную однородность, оптимизировать время цикла и предотвращать выпуск продукции, не соответствующей техническим требованиям.
Компания Torontech, со штаб-квартирой в Северной Америке и обслуживающая промышленные лаборатории по всему миру, предлагает экономически эффективные решения и инновационные технологии в области материаловедения. Мы предоставляем высокоточные приборы, обеспечивающие полное соответствие стандартам ASTM и ISO, при этом сохраняя целесообразность ваших капиталовложений.
Готовы повысить эффективность ваших операций по тестированию полимеров? Ознакомьтесь с нашими приборами для измерения индекса текучести расплава серии ToronMFI™ или свяжитесь с нашей технической командой , чтобы обсудить ваши технические характеристики и получить индивидуальное коммерческое предложение для вашего предприятия.
Ссылки (Нажмите, чтобы развернуть)
- Бичен, А.О., и Чагли, Ч. (2025). Компьютеризированная автоматизация и машинное обучение для прогнозирования скорости массового потока расплава с использованием специально разработанного оборудования в промышленном Интернете вещей. Труды IEEE по промышленной информатике, 21, 9468-9479.
- Добранский, Й., и Добош, З. (2019). Влияние термической деградации на реологические свойства полимерных материалов. MATEC Web of Conferences, 299, 06001.
- Хади, Н., и Мохамед, Д.Дж. (2016). Изучение взаимосвязи между свойствами текучести, термическими и механическими свойствами наночастиц диоксида кремния, наполненных отходами полипропилена. Ключевые инженерные материалы, 724, 28-38.
- Кнапчикова Л., Дуплакова Д., Радченко С. и Хатала М. (2017). Моделирование реологического поведения композиционных материалов, используемых в машиностроении. Журнал ТЕМ, 6 (2), 207–212.
- Ли, Ч.Х., Ли, Ч.Х., Сапуан, С., Ли, Дж., и Хассан, М.Р. (2016). Скорость объемного потока расплава и скорость потока расплава биокомпозитов Флореон/гидроксид магния, армированных волокнами кенафа. SpringerPlus, 5, 3044-1.
- Лян, Дж. (2010). Реология расплава при экструзии полипропиленовых композитов, наполненных частицами диатомита. Журнал термопластичных композитных материалов, 23, 265-276.
- Мерц, А.М., Микс, А., Бэк, Х., и Джакомин, А.Дж. (2013). Понимание индекса плавления и стандарта ASTM D1238. Журнал испытаний и оценки, 41, 50-62.
- Райдс, М., Аллен, К., Омлу, Х., Накаяма, К., и Канчелли, Г. (2009). Межлабораторное сравнение испытаний скорости текучести расплава влагочувствительных пластмасс. Испытания полимеров, 28, 572-591.
- Шеной, А. (2000). Объемный расход материала (MVR) как унифицированный параметр в реологии асфальта и Quality Control / Инструмент обеспечения качества для высокотемпературной классификации характеристик. Прикладная реология, 10, 288-306.
- Тракслер, И., Маршик, К., Фартофер, М., Ласке, С., и Фишер, Дж. (2022). Применение правил смешивания для регулирования текучести первичного и вторичного полипропилена как подход к проектированию с использованием вторичной переработки. Полимеры, 14(13), 2699.