Ручной или автоматический MFI: какой тестер подойдет для вашей лаборатории?
Хотите повысить производительность и точность лабораторных исследований, не переплачивая за капитальное оборудование?
В процессах переработки и компаундирования пластмасс надежный контроль индекса текучести расплава обеспечивает стабильное качество и бесперебойный выпуск партий продукции. В этом руководстве рассматриваются различия между ручными и автоматическими тестерами индекса текучести расплава, что поможет вам выбрать оптимальную конфигурацию для вашего предприятия.
Краткий обзор: ручные и автоматические измерители индекса текучести расплава
Для занятых руководителей лабораторий, которым необходимо немедленно получить окончательные результаты, эта краткая справочная матрица суммирует основные операционные и аналитические различия между ручными и автоматизированными системами:
| Эксплуатационное рассмотрение | Процедура А (массовая/ручная резка) | Процедура B (Смещение на основе датчиков / Автоматизированное перемещение) |
|---|---|---|
| Загрузить приложение | Оператор устанавливает стандартные испытательные грузы на поршень. | Оператор устанавливает стандартные испытательные грузы на поршень. |
| Механизм времени | Ручной секундомер или автоматический таймер | Зоны электронного датчика перемещения |
| Сбор образцов | Физическое разрезание нитей и перенос на аналитическую шкалу | Непрерывное оптическое слежение без физических разрезов. |
| Разница в исследованиях | Различия во времени и технике выполнения трюков в разных заездах. | Погрешность автоматического отслеживания составляет менее 2%. |
| Аналитическая область | Стандартная классификация текучести MFR | MVR, плотность расплава и стабильность потока |
| Соответствие стандартам | Процедура ASTM D1238 A; Метод ISO 1133-1 A | Процедуры A, B стандарта ASTM D1238; методы A, B стандарта ISO 1133. |
| Участие технических специалистов | 12–18 минут (наблюдение, нарезка, взвешивание) | 3–5 минут (загрузка, запуск, очистка) |
| Обработка данных | Рукописные заметки или ввод данных в электронные таблицы вручную | Прямой экспорт цифровых файлов, отображение или печать непосредственно на устройстве. |
| Капитальные затраты | Бюджетно-доступная первоначальная стоимость | Умеренные первоначальные вложения |
| Первичная лабораторная совместимость | Контроль качества в малых объемах, входной контроль, учебные лаборатории | Многосменные испытания, техническое компаундирование, переработанные смолы |
Основные механизмы тестирования: процедура A против процедуры B
Для сравнения ручных и автоматических измерителей индекса текучести расплава необходимо уточнить, что означают эти обозначения на практике. В отрасли испытаний полимеров термин «ручной» и «автоматический» в основном различает процедуру А (метод отбора проб на основе массы) и процедуру В (метод объемного вытеснения на основе датчиков).
Процедура А: Масс-тестирование
Ручные приборы для измерения текучести расплава работают преимущественно по процедуре A (ASTM D1238) или методу A (ISO 1133-1).
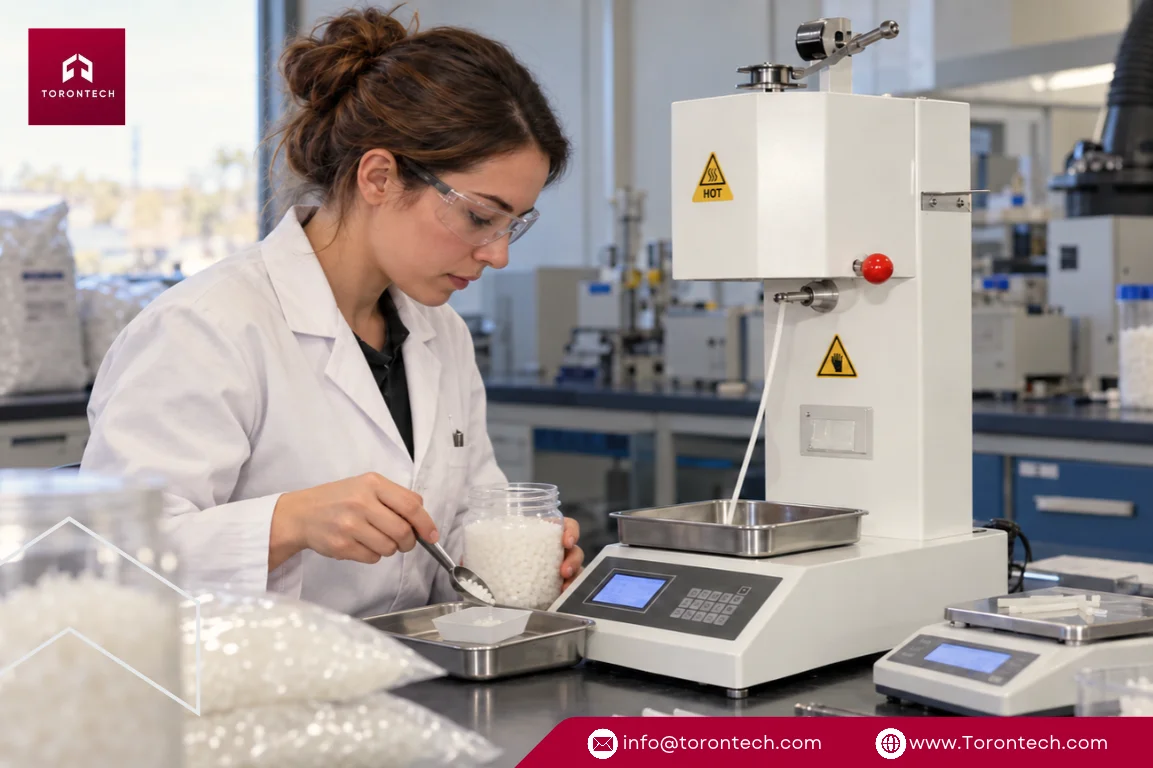
Оператор загружает полимерные гранулы, пеллеты или пленочные полоски в нагретый цилиндр, плотно утрамбовывает материал для удаления скопившегося воздуха и вручную помещает стандартные контрольные грузы на поршень. По мере экструзии расплавленного полимера через стандартизированную фильеру из карбида вольфрама техник следит за временем предварительного нагрева с помощью секундомера и разрезает экструдированные сегменты через заданные интервалы времени.
После завершения резки охлажденные полимерные нити переносятся на аналитические весы. Техник вручную регистрирует массу и рассчитывает скорость потока для определения объема в граммах за 10 минут (г/10 мин).
Стандартные условия испытаний определяются стандартами на полимерные материалы, а не выбором оператора. В таблице ниже приведены стандартные условия испытаний по стандарту ASTM D1238, а также практический диапазон текучести, при котором возможна резка массы по процедуре A:
| Термопластичная смола | Стандартные условия испытаний ASTM | Жизнеспособная процедура. Диапазон расхода. |
|---|---|---|
| Полиэтилен (ПЭ / стандарт) | 190 °C / 2.16 кг | 0.15–50 г/10 мин |
| Полиэтилен (ПЭ / Высоконагруженный - HLMI) | 190 °C / 21.6 кг | 0.15–50 г/10 мин |
| Полипропилен (ПП / PP): | 230 °C / 2.16 кг | 0.15–50 г/10 мин |
| Полистирол (ПС) | 200 °C / 5.0 кг | 0.15–50 г/10 мин |
| Акрилонитрилбутадиенстирол (АБС / ABS): | 230 °C / 3.8 кг | 0.15–50 г/10 мин |
И процедура А, и процедура В выполняются при точно таких же условиях материала. Однако, если скорость растекания вашей конкретной марки смолы превышает примерно 50 г/10 мин при заданной температуре и нагрузке, ручная физическая резка становится нецелесообразной, и вместо этого требуется автоматизированное отслеживание перемещения в соответствии с процедурой В.
Процедура А остается честным и надежным методом тестирования, позволяющим напрямую измерять физическую массу. Оборудование этой категории также позволяет исключить неточности, возникающие при ручной резке.
Например, наша настольная система ToronMFI™-A сочетает в себе микропроцессорную терморегуляцию с точностью ±0.5 °C и встроенный автоматический скребок с точностью до ±0.1 секунды, что позволяет лабораториям получать повторяемые результаты резки по всем стандартным испытательным весам ASTM без использования ручного лезвия.
Процедура B: Автоматическое перемещение
Автоматические измерители текучести расплава выполняют процедуру B или переключаются между двумя режимами процедуры A и B, исключая ручные этапы измерения времени при сборе данных. После загрузки и предварительного нагрева образца тестовая масса воздействует на расплавленный материал, а высокоточные оптические энкодеры или электронные датчики перемещения отслеживают точное расстояние и прошедшее время перемещения поршня по калиброванным зонам измерения.
Затем бортовой компьютер рассчитывает объемный расход расплава (MVR в см³/10 мин). Запрограммировав плотность расплава смолы в программное обеспечение, система преобразует MVR в MFR (г/10 мин) без необходимости нарезки образцов, использования охлаждающих лотков или измерений на аналитических весах.
Автоматизация системы считывания превращает стандартное оборудование для определения показателя текучести расплава (MFI) из простого устройства для оценки качества в усовершенствованный анализатор полимеров, способный оценивать плотность расплава, содержание наполнителя и термическую стабильность. Приборы среднего класса, такие как наш настольный ToronMFI™-B, демонстрируют этот баланс на практике: они поддерживают как тестирование по процедуре A, так и по процедуре B, используя интуитивно понятный интерфейс на передней панели и встроенный принтер, позволяющий операторам мгновенно создавать чеки физической проверки прямо на рабочем месте.
Точность и воспроизводимость измерений
Для сравнения ручных и автоматических измерителей индекса текучести расплава необходимо учитывать, как стабильность результатов измерений влияет на производственный процесс.
В научной литературе автоматическое определение скорости потока расплава дает результаты испытаний с погрешностью менее 2% по сравнению с ручными методами резки.
Ручное тестирование вносит человеческий фактор, проявляющийся в небольших задержках по времени, неравномерном движении лезвия и несоответствиях при переносе образцов. Из-за этих факторов академические и промышленные исследования, в которых используются ручные тестировщики, обычно повторяют каждую конфигурацию теста от трех до пяти раз, чтобы сгладить ошибки, вызванные человеческим фактором.
Сравнительные испытания MFI неизменно выявляют существенные различия между независимыми лабораториями. Эти различия обусловлены несоответствиями в состоянии оборудования, условиях тестирования и настройке оператора: факторами, которые стандартизированная электронная автоматизация напрямую минимизирует.
Ошибка оператора при ручном выполнении операций редко является следствием небрежности персонала; это просто то, что происходит, когда техник вынужден синхронизировать ручной нож с долей секунды на горячей, непрерывно движущейся струе расплавленного полимера. Автоматизация исключает это физическое давление, связанное с синхронизацией.
Для чувствительных к влаге смол, таких как ПЭТ, ПБТ и полиамиды (ПА), высокое содержание влаги приводит к плохой повторяемости и воспроизводимости результатов независимо от типа прибора. При работе с этими материалами крайне важен строгий контроль продолжительности предварительного нагрева, параметров экструзии и времени сушки смолы.
Автоматические тестеры здесь особенно эффективны, поскольку их запрограммированные электронные процедуры тестирования обеспечивают одинаковое время цикла при каждом запуске, предотвращая термическую деградацию полимеров внутри цилиндра.
Стоимость оборудования и доступность
Выбор оборудования часто определяется распределением бюджета. При сравнении ручных и автоматических систем MFI каждый класс приборов занимает свою собственную экономическую нишу.
Ручные тестеры MFI остаются широко распространенными в промышленной сфере благодаря своей доступности, простоте в эксплуатации и широкой доступности на рынке.
Для многих предприятий, занимающихся контролем качества, стандартный анализатор текучести расплава служит экономичной альтернативой капиллярному реометру высокого давления для получения начальных кривых вязкости. Традиционная капиллярная реометрия требует значительных капиталовложений, длительных циклов испытаний и квалифицированных операторов, поэтому тестирование текучести расплава является разумной первой линией защиты.
В то же время, недавние инициативы в области разработки программного обеспечения с открытым исходным кодом были сосредоточены на создании автоматизированных систем оценки показателя текучести расплава (MFI) для экономически эффективной оценки переработанных полимеров. Эти системы демонстрируют стремление отрасли преодолеть разрыв между недорогими ручными устройствами для тестирования и дорогостоящей коммерческой автоматизацией.
В компании Torontech наша философия в отношении оборудования соответствует этой цели: испытательные центры должны иметь доступ к современным высокоточным датчикам, не неся при этом непомерных наценок брендов.
Физические ограничения экструзионных пластометров
Для принятия взвешенного решения о выборе оборудования менеджеры по качеству должны учитывать физические ограничения, присущие экструзионным пластометрам. Как ручные, так и автоматические тестеры MFI имеют общие геометрические ограничения при сравнении с капиллярными реометрами.
Стандартный цилиндрический реометр MFI использует одну стандартизированную капиллярную матрицу (обычно диаметром 2.095 мм и длиной 8.000 мм) без учета поправок Бэгли или корректировок Рабиновича для уменьшения вязкости при увеличении скорости сдвига. Из-за такой короткой геометрии капилляра и отсутствия математических поправок расчеты вязкости, полученные с помощью MFI, примерно на 20–30% выше, чем эталонные данные, полученные на капиллярных реометрах высокого давления.
Кроме того, стандартные расчеты MFI исследуют поток исключительно при низких скоростях сдвига (часто ниже 50 с⁻¹), что ограничивает их прямую корреляцию с процессами обработки при высоких скоростях сдвига, такими как заполнение литниковых каналов литьевой формы или высокоскоростная экструзия.
Автоматизация значительно повышает повторяемость измерений, стабильность циклов и производительность лаборатории, но не изменяет фундаментальную капиллярную геометрию теста. Для решения этой проблемы современные приборы, такие как наш ToronMFI™-V, позволяют выходить за рамки измерения MFR в одной точке.
Система, управляемая внешним планшетом, позволяет за один цикл измерения измерять показатель текучести расплава (MFR), коэффициент вязкости расплава (MVR), плотность расплава, кажущуюся вязкость, касательное напряжение и скорость сдвига, обеспечивая более полную реологическую картину при работе в рамках стандартных параметров пластометра.
Автоматизация и предиктивное моделирование
Автоматизация лабораторий напрямую интегрируется с современными интеллектуальными системами управления производством. Недавние исследования интегрируют цифровую автоматизацию со специально разработанным оборудованием MFI для обеспечения повторяемости циклов тестирования в течение длительных производственных смен.
Алгоритмы машинного обучения, обученные на наборах данных, генерируемых автоматизированными установками измерения показателя текучести расплава (MFI), могут прогнозировать скорость массового расхода расплава с погрешностью всего 0.3 г/10 мин (средняя абсолютная процентная ошибка составляет 3.2%). В коммерческом гранулировании полиэтилена встроенные программные датчики, использующие алгоритмы XGBoost, обеспечивают точность прогнозирования R² = 0.99 для отслеживания MFI в реальном времени, что снижает необходимость в повторяющихся ручных проверках на стенде.
Аналогичным образом, автоматические реометры, устанавливаемые непосредственно на экструдеры, направляют тонкий поток расплава через капиллярную щелевую фильеру и возвращают отобранную смолу прямо в основной поток расплава без ручной обработки. Эти системы позволяют автоматически подтверждать скорость потока, вязкость при установившемся сдвиге и индекс расплава в течение нескольких минут.
Для лабораторных комплексов контроля качества выбор автоматизированного тестера, оснащенного цифровым выводом данных, создает необходимую базовую инфраструктуру для взаимодействия с этими цифровыми системами мониторинга.
Практическое применение и потребности в смолах
Региональные промышленные центры Северной Америки демонстрируют различные требования к технологическим процессам, показывая, где ручные и автоматизированные системы подходят лучше всего.
Переработанный пластик и компаундирование ПЦР
Предприятия по переработке и компаундированию, работающие в соответствии с региональными требованиями по использованию вторичной упаковки (например, закон Калифорнии SB 54, правила штата Вашингтон и федеральные правила упаковки Канады), сталкиваются с сырьем, имеющим значительные колебания вязкости расплава, уровня влажности и остаточных загрязнений от партии к партии.
Непредсказуемые скачки потока нарушают режим ручной резки, вызывая ложные срабатывания, не соответствующие спецификации, что может остановить весь цикл компаундирования.
Автоматический тестер индекса текучести расплава, работающий по процедуре B с отслеживанием смещения, обеспечивает надежные многоточечные зоны измерения на каждом этапе испытания. Отслеживание MVR наряду с MFR имеет решающее значение для переработанных материалов, поскольку неожиданные изменения объемной скорости позволяют выявить колебания наполнителя или загрязнение до того, как смола попадет в экструдер.
Именно здесь выделяются модели более высокого уровня, такие как ToronMFI™-D , поскольку они разработаны специально для контроля качества компаундирования и оценки наполненных и ненаполненных термопластов путем сочетания автоматизированного сбора данных с точным объемным вытеснением.
Высокотекучие смолы и мастербатчи
Крупномасштабные центры синтеза и компаундирования смол (например, расположенные вдоль побережья Мексиканского залива в Техасе и Луизиане или в промышленном центре Альберты) перерабатывают большие объемы полипропилена. Как правило, значения показателя текучести расплава (MFI) для этих марок варьируются от примерно 30 г/10 мин для нетканых материалов, полученных методом спанбонда, до 100 г/10 мин для тонкостенной упаковки.
Напротив, специализированные фильтрующие материалы, полученные методом экструзионного формования, значительно превосходят этот диапазон (обычно от 800 до 1,500 г/10 мин) и выходят за рамки стандартных испытаний, требуя специальных полуфилейных установок по стандарту ASTM D1238 Procedure C для ограничения потока.
В диапазоне 30–100 г/10 мин ручная физическая резка приводит к серьезным временным расхождениям и увеличивает воздействие горячей смолы на оператора из-за высоких скоростей экструзии. Автоматический тестер индекса текучести расплава с цифровым отслеживанием перемещения контролирует быстрое перемещение поршня без физического прохода лезвия, обеспечивая надежные показатели для материалов, которые нецелесообразно тестировать вручную.
Малый объем входящих звонков Quality Control
Производители изделий методом литья под давлением на заказ (например, поставщики второго и третьего уровня в производственном коридоре Великих озер в Онтарио и на Среднем Западе США) часто используют сертифицированные первичные смолы (такие как стандартный АБС-пластик, нейлон или поликарбонат) для изготовления автомобильных внутренних зажимов и кронштейнов. Эти предприятия часто испытывают трудности с обоснованием внедрения сложной автоматизированной системы в рамках практически осуществимого капитального бюджета, когда тестирование проводится всего два-три раза в неделю.
Ручной анализатор текучести расплава, работающий по процедуре A (например, наш ToronMFI™-A), обеспечивает полное соответствие сертифицированным требованиям по доступной цене, удовлетворяя требованиям аудита заказчика без лишних затрат.
Финансовый анализ и рентабельность инвестиций
При сравнении ручных и автоматических систем управления микрозатратами более высокие первоначальные капитальные затраты на автоматизированную систему часто компенсируются ежедневной экономией на оплате труда и сокращением брака. С нашей финансовой точки зрения, разницу в первоначальной цене следует оценивать как восстановленную производительность технических специалистов.
Рассмотрим показательную операционную модель для предприятия по компаундированию или переработке, которое проводит в среднем 15 испытаний на текучесть расплава в день в течение пятидневной рабочей недели (примерно 3,900 испытаний в год).
Проведение ручного тестирования по процедуре А требует примерно 15 минут активного времени техника на каждый запуск, включая укладку тары, контроль предварительного нагрева, 3-4 контрольных измерения, охлаждение, аналитическое взвешивание и ручные расчеты. В общей сложности это составляет 975 часов в год, посвященных исключительно задачам, связанным с MFI.
При полной оплате труда лаборанта в размере от 38 до 45 долларов США в час (с учетом типичных расходов на заработную плату, льготы и накладные расходы в промышленных центрах Среднего Запада США, Северной и Южной Каролины или Южного Онтарио) годовые затраты на оплату труда составляют в среднем от 37 050 до 43 875 долларов США.
Использование автоматического тестера по процедуре B сокращает время работы техника примерно до 4 минут за один цикл: загрузка смолы, запуск автоматического цикла и быстрая очистка цилиндра после тестирования. Это снижает ежегодные трудозатраты на тестирование до 260 часов, уменьшая стоимость рабочей силы примерно до 9 880–11 700 долларов США.
Возвращенное время работы технических специалистов в операционных моделях
Переход от ручного метода к автоматизированному контролю смещения может, согласно этой модели, вернуть в вашу лабораторию более 700 часов квалифицированного технического персонала в год. В технических производственных секторах, где поиск и удержание квалифицированного лабораторного персонала остается сложной задачей, высвобождение сотен часов позволит сотрудникам сосредоточиться на аналитическом устранении неполадок, а не на контроле времени.
В этом сценарии эксплуатации разница в цене между ручным устройством начального уровня и автоматизированной системой может окупиться в течение 6-9 месяцев, даже без учета финансовой экономии, полученной за счет выявления несоответствующих спецификациям партий смолы до начала полномасштабного производства.
Рамки отбора лабораторий
Чтобы помочь командам, отвечающим за качество, достичь четкого внутреннего консенсуса, мы разработали нашу систему оценки в виде простой диагностической оценочной таблицы:
| Фактор оценки | Процедура А (ToronMFI-A) | Двухрежимный MFI (ToronMFI-B) | Расширенные испытания (ToronMFI-D / V) |
|---|---|---|---|
| Ежедневная очередь тестирования | Менее 5 рейсов за смену | от 5 до 15 рейсов за смену | Более 15 рейсов за смену (многосменная работа) |
| Область применения процедур ASTM | Процедура А (практический стандартный диапазон: от 0.15 до 50 г/10 мин) | Процедура А и В (двойное отслеживание массы и объема до 100 г/10 мин) | Процедура А и В (автоматизированное измерение объема и реологических свойств до 100 г/10 мин) |
| Типы материалов | Стабильные, сертифицированные первичные смолы | Виргинские плюс стандартные соединения | Переработанный ПЦР-материал, вторичное сырье, наполненные смолы |
| Подбор персонала для лаборатории | Один выделенный технический специалист | Сменная небольшая команда контроля качества | Многосменный график, разный уровень квалификации |
| Требования аудита | Основные внутренние журналы качества | Стандартные коммерческие аудиты | Комплексная цифровая отчетность |
| Основная финансовая цель | Минимизация первоначальных капитальных затрат на оборудование. | Сбалансируйте первоначальные затраты и возможности. | Максимально эффективное восстановление сил после родов. |
Примечание: Все четыре модели ToronMFI имеют одинаковый заявленный диапазон измерений от 0.1 до 100 г/10 мин (MFR). Практическое различие заключается в том, какую процедуру ASTM D1238, уровень автоматизации и аналитические выходные данные предоставляет каждый прибор.
Обзор серии Torontech ToronMFI™
Выбор между ручными и автоматическими тестерами индекса текучести расплава часто ставит руководителей лабораторий в затруднительное положение, заставляя их выбирать между завышенными ценами на устаревшие модели и дешевыми, ненадежными альтернативами. Традиционные поставщики оборудования часто устанавливают значительные наценки на стандартные автоматизированные системы, в то время как импортные варианты начального уровня часто страдают от плохой равномерности термического воздействия, хлипкой конструкции и сомнительного соответствия стандартам.
В компании Torontech мы предлагаем экономически эффективные решения и инновационные технологии. Работая через наши североамериканские распределительные и сервисные центры в Торонто, Онтарио, и Майами, Флорида, мы обеспечиваем испытательные центры по всей территории США и Канады надежным, соответствующим стандартам оборудованием, подкрепленным прямой технической поддержкой и своевременным доступом к запасным частям.
Наша линейка приборов для измерения индекса текучести расплава / экструзионных пластометров ToronMFI™ полностью соответствует стандартам ASTM D1238 и ISO 1133, предлагая практичные конфигурации для различных условий тестирования:
ToronMFI™-A: Процедура тестирования A
Разработан для надежного и экономичного контроля скорости массового расхода расплава (MFR) по процедуре А. Оснащен встроенным микропроцессорным контроллером температуры со стабильным значением ±0.5 °C, автоматическим скребком с таймером ±0.1 секунды и полным набором стандартных контрольных грузов. Это готовое к использованию настольное решение для выборочной проверки сырья, контроля входящей пленки и гранул, а также для экономичных лабораторий контроля качества.
ToronMFI™-B: Двойная процедура тестирования A и B.
Универсальная настольная модель, оснащенная для измерения как MFR (процедура A), так и MVR (процедура B). Благодаря понятному интерфейсу управления на передней панели и встроенному принтеру для немедленной печати документации, ToronMFI-B является практичным выбором для развивающихся лабораторий, которым требуется автоматизированное отслеживание объема и расчет плотности расплава без затрат на сложные промышленные системы.
ToronMFI™-D: Автоматизированное тестирование больших объемов данных
Разработан для высокопроизводительных очередей тестирования, операций компаундирования и многосменных производственных площадок. Превосходя базовые требования ISO 1133 и ASTM D1238, эта модель включает в себя улучшенную термическую стабильность, автоматическую регистрацию данных и специальные возможности для оценки наполненных и ненаполненных термопластов и армирующих добавок.
ToronMFI™-V: Реологические испытания с использованием планшета
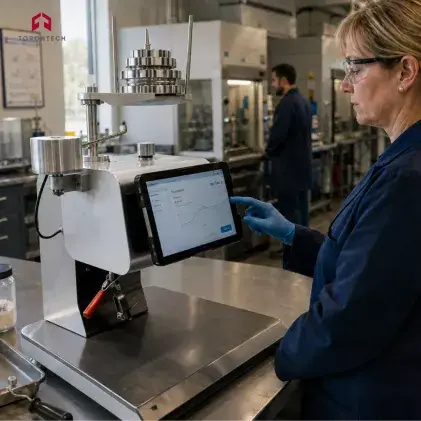
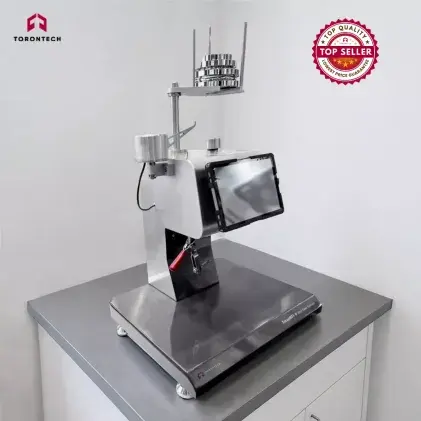
Разработанный для всесторонней характеризации материалов, прибор ToronMFI-V подключается к внешнему планшетному компьютеру со специальным программным обеспечением, позволяющим одновременно за один цикл измерения измерять MFR, MVR, плотность расплава, кажущуюся вязкость, касательное напряжение и скорость сдвига.
Выберите свой идеальный тестер MFI с помощью Torontech.
Выбор между ручным и автоматическим измерением индекса текучести расплава (MFI) зависит от ежедневного объема проб, характеристик текучести полимера и численности персонала лаборатории. Полуавтоматические устройства для измерения массы обеспечивают надежную базовую величину для рутинных выборочных проверок, в то время как автоматизированные приборы для измерения объемного расхода обеспечивают скорость, бесконтактную работу и цифровую запись данных, необходимые для высокопроизводительного производства.
Ознакомьтесь с нашими измерителями индекса текучести расплава серии ToronMFI™, чтобы убедиться, как наши экономичные решения и инновационные технологии помогают вам в достижении целей контроля качества. Свяжитесь с нашими техническими специалистами сегодня для неформальной консультации или для запроса конкурентного предложения.
Ссылки (Нажмите, чтобы развернуть)
- (1993). Новости отрасли. Журнал пластиковых пленок и листов, 9, 171-172.
- Бичен, А.О., и Чагли, Ч. (2025). Компьютеризированная автоматизация и машинное обучение для прогнозирования скорости массового потока расплава с использованием специально разработанного оборудования в промышленном Интернете вещей. Труды IEEE по промышленной информатике, 21, 9468-9479.
- Гуфэн, Ч. (2011). Автоматическое определение скорости текучести расплава полистирола и АБС-пластика. Китайские пластмассы.
- Эрнандес-Фернандес, Дж., и Лопес-Мартинес, Дж. (2026). Операционные области, определяющие изменчивость индекса текучести расплава в промышленном производстве полипропилена. Полимеры, 18.
- Джани, Ф., Хоссейни, С., Сепахи, А., Тораби, Ф., Насири, Х., Заде, А.С., Горбани, Р., и Арани, М.Х. (2026). Система машинного обучения на основе данных как встроенный анализатор индекса текучести расплава при гранулировании полиэтилена. Макромолекулярная теория и моделирование, 35.
- Лю, Д., Басдео, А., Суэскун Гонсалес, К., Романи, А., Будауд, Х., Нувель, К., Круз Санчес, Ф.К., и Пирс, Дж. (2024). Недорогая система индексов текучести расплава с открытым исходным кодом для распределенной переработки и аддитивного производства. Материалы, 17.
- Локати, Г., Поджио, С., и Ратенов, Дж. (1996). Новые приборы для измерения скорости потока расплава: не просто классификаторы… а мощные анализаторы полимеров. Испытание полимеров, 15, 443-454.
- Убеллауш, К., Пелаччиа, Р., Орази, Л., Поцци, П., Карминьято, С., Бонато, Н., Донати, Л., Раймонди, Л., и Реджиани, Б. (2025). Новая экспериментально-численная процедура для реологической характеристики термопластичных полимеров, применяемых в литье под давлением. Международный журнал передовых производственных технологий, 140, 5419 - 5433.
- Убеллауш, К. (2024). Подход к определению кривых вязкости на основе индекса текучести расплава. Труды исследований материалов.
- Шолли, К. (1984). Использование автоматического капиллярного реометра в Quality Control.
- Су, Н., Лю, С., Чен, С., Гу, Дж., и Бай, Дж. (2026). Сочетание методологии поверхности отклика и анализа измерительной системы для определения индекса текучести расплава гигротермочувствительных композитов. Научные отчеты, 16.
- Вильчинский К., Бузяк К., Левандовски А. и Вильчинский К. (2025). Реология экструзии древесно-пластикового композита. Часть 1: Лабораторная и онлайн-реометрия. Полимеры, 17.