Guia MVR vs MFR: Diferenças, Fórmulas e Equipamentos
E se sua equipe de controle de qualidade pudesse garantir a consistência da resina bruta antes mesmo que o material chegasse à linha de produção?
A caracterização precisa do fluxo de fusão é a maneira mais rápida de manter a extrusão e a moldagem por injeção operando com máxima eficiência. Comparar o MFR com o MVR (e o MVR com o MFR) oferece à sua empresa um método confiável para verificar os lotes recebidos, prevenir defeitos de processamento e proteger as margens de lucro sem adicionar custos desnecessários com testes.
Aqui está sua comparação direta, detalhamento da fórmula de conversão e guia de seleção de equipamentos.
MFR vs MVR: Principais Diferenças
Para tomadores de decisão que precisam de um resumo rápido, estudos interlaboratoriais mostram que o MVR oferece repetibilidade e reprodutibilidade superiores em comparação com o MFR em polímeros de referência, como o polipropileno, atingindo repetibilidade de ~5% versus ~7% e reprodutibilidade de ~11% versus ~21% com um nível de confiança de 95%.
| Fator de avaliação | Taxa de fluxo de fusão (MFR) | Taxa de Volume de Fusão (MVR) |
|---|---|---|
| Propriedade primária | Taxa de fluxo de massa (indicador de massa molar) | Taxa de fluxo volumétrico (indicador de fluxo de cisalhamento) |
| Unidades da ficha técnica | g/10 min | cm³/10 min |
| Padrão de teste oficial | Método A da ASTM D1238 / Método A da ISO 1133-1 | Método B da ASTM D1238 / Método B da ISO 1133-1 |
| Rotina de laboratório | Pesagem manual cronometrada | Rastreamento digital de deslocamento óptico |
| Envolvimento do Operador | Substancial (cronometragem manual, corte, pesagem) | Mínimo (rastreamento automatizado, exportação digital) |
| Repetibilidade (Referência PP) | ~% 7 | ~% 5 |
| Reprodutibilidade (Parâmetro de Referência PP) | ~% 21 | ~% 11 |
| Sensibilidade ao Preenchimento | Severamente alterado por densos preenchimentos minerais. | Imune ao viés de densidade do preenchimento; reflete o fluxo volumétrico real. |
| Duração do teste | 15 a 20 minutos de atenção prática | 5 a 8 minutos com cálculos automatizados |
| Aplicação Primária | Verificação básica de resinas virgens não preenchidas | Controle de qualidade em alto volume, compostos envasados, laboratórios de P&D |
O que é o Índice de Fluidez (MFR)?
A taxa de fluidez (MFR, na sigla em inglês), frequentemente referida como índice de fluidez (MFI, na sigla em inglês) ou taxa de fluxo de massa fundida, quantifica a massa real de polímero fundido que passa por uma matriz padronizada de carboneto de tungstênio (2.095 ± 0.005 mm de diâmetro interno) sob carga e temperatura fixas durante 10 minutos. Regida pelas normas ASTM D1238 (Procedimento A) e ISO 1133-1 (Método A), essa abordagem gravimétrica expressa a fluidez em gramas por 10 minutos (g/10 min).
Durante uma execução padrão do Procedimento A, grânulos ou flocos de polímero são carregados em um cilindro aquecido. Após um tempo de pré-aquecimento predefinido, um pistão calibrado aplica pressão contínua para baixo. À medida que um filamento é extrudado através da matriz, uma lâmina temporizadora automática ou um cortador manual corta segmentos em intervalos de tempo precisos.
Instrumentos como o ToronMFI™-A, de nível básico , realizam essa etapa com um raspador automatizado controlado por microprocessador com precisão de ±0.1 segundos, eliminando as inconsistências de tempo dos cortes manuais com lâmina. Esses segmentos cortados esfriam, são pesados em uma balança analítica com resolução de 0.1 mg e convertidos para uma taxa padrão de 10 minutos.
MFR = (m × 600) / t
(Onde m é a massa média dos segmentos cortados em gramas, e t é o intervalo de corte em segundos.)
O MFR serve como um indicador inverso prático da viscosidade, oferecendo uma alternativa mais simples à reometria rotacional para avaliar a processabilidade do material. À medida que o peso molecular e a massa molar aumentam, as cadeias poliméricas resistem ao deslocamento, resultando em valores de MFR mais baixos.
Em nossa opinião, o Método A pode ser enganoso porque aditivos minerais densos aumentam artificialmente o peso do filamento, mascarando o quanto a viscosidade do material realmente aumentou. Enquanto partículas sólidas restringem fisicamente o fluxo e diminuem a produtividade geral, o Método B (MVR) mede o deslocamento volumétrico diretamente, eliminando o viés de massa e isolando o comportamento de fluxo genuíno do composto preenchido.
O que é a Taxa de Volume de Fusão (MVR)?
A Taxa de Volume de Fusão (MVR), também conhecida como Taxa de Fluxo de Volume de Fusão, quantifica o volume de polímero fundido extrudado através da matriz capilar padrão sob condições térmicas e de carga definidas durante 10 minutos. Regulamentado pelas normas ASTM D1238 (Procedimento B) e ISO 1133-1 (Método B), este método volumétrico registra a produção em centímetros cúbicos por 10 minutos (cm³/10 min).
Em vez de coletar, resfriar e pesar filamentos extrudados, o MVR utiliza sensores de posição digitais de alta resolução. Sistemas de gama média e avançada, como o ToronMFI™-B e o ToronMFI™-D , incorporam rastreamento digital de deslocamento com resolução de ±0.02 mm para registrar a descida linear do pistão ponderado (l) durante um intervalo de medição precisamente cronometrado (t).
Como os protocolos de teste padronizados fixam A em 0.711 cm² (representando a área da seção transversal média nominal do diâmetro do cilindro de 9.550 mm e da cabeça do pistão de 9.474 mm, conforme as normas ISO 1133 e ASTM D1238), o software do instrumento calcula automaticamente a vazão volumétrica a partir dos dados de deslocamento do encoder:
MVR = (A × l × 600) / t
Uma das principais vantagens do MVR é a praticidade: ele não exige conhecimento prévio da densidade do material para os cálculos de volume. Consideramos o MVR a abordagem mais eficiente e repetível para bancadas de controle de qualidade. Ele dispensa a coleta física de filamentos, elimina atrasos relacionados à balança e produz dados numéricos precisos com mínima intervenção do operador.
Calculando a diferença: Conversão de MVR para MFR
Ao analisar certificados de resina de vários fornecedores, as equipes de controle de qualidade frequentemente precisam saber como calcular a diferença entre MVR e MFR ou como converter MVR em MFR. A relação matemática entre os dois valores é a densidade do material fundido (ρ_melt) na temperatura de teste especificada:
MFR = MVR × ρ_melt
Por outro lado, para converter o fluxo de massa em fluxo volumétrico:
MVR = MFR / ρ_melt
Ao monitorar simultaneamente a massa e o volume sob condições idênticas, a viscosidade de cisalhamento e a densidade da massa fundida podem ser calculadas diretamente. Unidades multiparâmetro avançadas, como o ToronMFI™-V, utilizam um software integrado para tablets para calcular a densidade da massa fundida, a viscosidade aparente, a tensão de cisalhamento e a taxa de cisalhamento em uma única execução, eliminando a necessidade de etapas de cálculo manual.
Regra fundamental: Densidade do fundido (ρ_fundido) ≠ Densidade do sólido (ρ_sólido)
Frequentemente vemos equipes de teste cometerem o erro de usar a densidade do sólido à temperatura ambiente nesses cálculos. Os termoplásticos sofrem um inchaço volumétrico significativo quando aquecidos acima de seus pontos de fusão, o que significa que a densidade do material fundido é consistentemente menor que a densidade do sólido. Consequentemente, a densidade do material fundido é tipicamente de 10% a 25% menor que a densidade do sólido à temperatura ambiente.
Por exemplo, o polietileno de alta densidade (PEAD), com densidade ambiente de 0.955 g/cm³, tem uma densidade de fusão de aproximadamente 0.760 g/cm³ à sua temperatura de teste padrão de 190 °C. Utilizar o valor da densidade a frio resulta em um erro de cálculo superior a 25%. A aplicação de valores corretos de densidade de fusão evita imprecisões na modelagem e reduz custos em simulações subsequentes do fluxo de polímeros.
Exemplo de conversão passo a passo
Suponha que uma verificação de qualidade de entrada em um homopolímero de polipropileno (PP) a 230°C / 2.16 kg produza um MVR medido de 14.20 cm³/10 min e uma densidade de fusão conhecida de 0.738 g/cm³ a 230°C.
Primeiro, aplique a fórmula de conversão: MFR = MVR × ρ_melt. Em seguida, calcule a taxa de fluxo de massa multiplicando 14.20 cm³/10 min por 0.738 g/cm³, o que resulta em 10.48 g/10 min. A taxa de fluxo de fusão equivalente resultante é de 10.48 g/10 min.
Guia de Referência de Densidade de Fusão
A taxa de fluxo micromolecular (MVR) aumenta com a temperatura devido ao maior volume livre na massa fundida e diminui com alto teor de carga, pois as partículas sólidas adsorvem as cadeias macromoleculares e restringem o fluxo. A dependência da taxa de fluxo em relação à temperatura geralmente segue uma relação do tipo Arrhenius.
Segue abaixo um guia de referência das densidades de fusão empíricas (ρ_melt) para termoplásticos industriais padrão testados sob condições ASTM e ISO:
| Material Polimérico | Temperatura padrão de teste (°C) | Carga de teste padrão (kg) | Densidade nominal do sólido (g/cm³) | Densidade empírica do fundido ρ_melt (g/cm³) |
|---|---|---|---|---|
| PEBD (Polietileno de Baixa Densidade) | 190 | 2.16 | 0.918 - 0.925 | 0.762 |
| LLDPE (Polietileno Linear de Baixa Densidade) | 190 | 2.16 | 0.918 - 0.935 | 0.765 |
| HDPE (polietileno de alta densidade) | 190 | 2.16 / 5.0 | 0.945 - 0.965 | 0.760 - 0.768 |
| PP (Polipropileno Homopolímero) | 230 | 2.16 | 0.900 - 0.910 | 0.738 |
| PS (Poliestireno de uso geral) | 200 | 5.00 | 1.040 - 1.060 | 0.945 |
| ABS (acrilonitrila butadieno estireno) | 220 / 230 | 10.0 / 3.8 | 1.030 - 1.070 | 0.955 - 0.965 |
| PC (policarbonato) | 300 | 1.20 | 1.200 | 1.070 |
| PET (polietileno tereftalato) | 275 / 285 | 2.16 | 1.350 - 1.400 | 1.200 |
| PA6 / PA66 (Poliamida / Nylon) | 235 / 275 | 2.16 | 1.130 - 1.150 | 0.980 - 1.010 |
| POM (Polioximetileno / Acetal) | 190 | 2.16 | 1.410 - 1.420 | 1.150 |
(Nota para formuladores: Aditivos minerais pesados, fibras de vidro e nanopartículas de sílica alteram significativamente tanto a fluidez quanto a densidade do fundido. Para formulações reforçadas, recomendamos a medição direta da densidade do fundido utilizando um indexador equipado para rastreamento automático de deslocamento.)
Conformidade com as normas: ASTM D1238 vs ISO 1133
As normas ASTM D1238 e ISO 1133 compartilham princípios básicos equivalentes, utilizando um plastômetro de extrusão para forçar o polímero fundido através de uma matriz capilar sob condições específicas. Historicamente, os laboratórios norte-americanos têm realizado calibrações utilizando materiais de referência do Instituto Nacional de Padrões e Tecnologia (NIST), como o SRM 1474 (medido a 5.03 g/10 min pela norma ASTM D1238), enquanto os materiais de referência internacionais demonstram alinhamento consistente sob a norma ISO 1133-1.
Para os fabricantes de moldes automotivos de nível 1 no corredor industrial do Meio-Oeste (como Michigan, Ohio e Indiana) e no sul de Ontário, a dupla conformidade é uma realidade operacional diária: as resinas recebidas geralmente chegam certificadas pela norma ASTM D1238, enquanto as especificações globais de componentes OEM exigem validação de acordo com a norma ISO 1133.
Tolerâncias térmicas e geométricas
Ambas as normas especificam dimensões idênticas para a matriz (comprimento de 8.000 ± 0.025 mm e diâmetro interno de 2.095 ± 0.005 mm), mas suas tolerâncias operacionais divergem ligeiramente. A norma ASTM D1238 impõe uma faixa de temperatura rigorosa de ±0.2 °C a 10 mm acima da matriz, enquanto a ISO 1133-1 permite ±0.5 °C. A duração do pré-aquecimento também difere, com a ASTM especificando 7.0 ± 0.5 minutos, em comparação com os 5.0 ± 0.5 minutos exigidos pela ISO.
Os instrumentos de teste da série ToronMFI™ operam de 50 °C a 450 °C com recuperação térmica em menos de 4 minutos. Para instalações que exigem conformidade rigorosa com as normas ASTM D1238 e ISO 1133-2, o avançado ToronMFI™-D mantém a precisão do controle de temperatura em ≤0.2 °C, enquanto os modelos de entrada ToronMFI™-A e ToronMFI™-B oferecem precisão de controle confiável de ±0.5 °C para verificações de qualidade padrão ISO 1133-1.
Resinas especiais e procedimentos avançados de teste
Para materiais com alta fluidez, superior a 50 g/10 min, o Procedimento C da ASTM especifica matrizes de meia altura e meio diâmetro, enquanto a ISO contempla resinas de alta fluidez por meio de anexos específicos. Rotinas de teste de múltiplas cargas (Procedimento D da ASTM e ISO 1133 multicarga) avaliam a Razão de Taxa de Fluxo (FRR) para determinar a distribuição de massa molecular.
Além disso, a norma ISO 1133-2 impõe limites rigorosos de tempo de permanência para policondensados como PET e poliamidas, reduzindo a dispersão da reprodutibilidade de 114% para aproximadamente 60%. Consideramos a conformidade com ambas as normas essencial para instalações que gerenciam remessas de matéria-prima de fornecedores internacionais ou exportam produtos acabados globalmente.
Estrutura de Seleção de Métodos
Diferentes processos de fabricação exigem faixas específicas de fluxo de fusão. Por exemplo, embalagens de polipropileno para termoformagem requerem cerca de 4 g/10 min, a extrusão de filmes utiliza até 11 g/10 min e a moldagem por injeção varia de 3 a 100 g/10 min, dependendo da espessura da parede da peça.
Avaliação de compostos preenchidos e misturas de PCR
Com o aumento das exigências de reciclagem pós-consumo (PCR) na América do Norte (como a lei AB 793 da Califórnia, as leis de conteúdo reciclado do estado de Washington e as regulamentações federais de embalagens do Canadá), os processadores frequentemente misturam HDPE e PP reciclados em fluxos de materiais virgens. Como os lotes de PCR introduzem variações de densidade e histórico térmico entre lotes, os testes MVR fornecem um método direto para identificar a degradação em misturas recicladas.
Corantes e cargas minerais pesadas exigem a mesma abordagem volumétrica. Pigmentos pesados como dióxido de titânio (TiO2 a ~4.2 g/cm³) e negro de fumo (~1.8 a 2.1 g/cm³) são substancialmente mais densos do que as poliolefinas puras (~0.9 g/cm³). Como resultado, um lote pigmentado produzirá um extrudado mais pesado e registrará um MFR artificialmente maior do que sua contraparte natural sem cor, mesmo quando as cadeias poliméricas de base são idênticas.
A medição da MVR em graus naturais e coloridos isola a carga de pigmento da viscosidade real do polímero. Embora cargas sólidas e pigmentos ainda restrinjam fisicamente o movimento do fluido, o Método B (MVR) garante que as reduções de fluxo medidas reflitam a reologia genuína da massa fundida, em vez de um artefato de densidade baseado na massa.
Frequência de testes e demandas de produtividade
Para instalações que realizam mais de 8 a 10 testes por turno, o Método B (MVR) oferece uma vantagem imediata em termos de produtividade. A automatização do rastreamento do deslocamento economiza de 10 a 12 minutos por amostra, eliminando as etapas manuais de corte, resfriamento e pesagem analítica.
Por outro lado, as instalações que realizam apenas verificações periódicas de entrada em poliolefinas limpas e sem carga podem confiar tranquilamente no Método A (MFR) para verificações básicas de qualidade.
Policondensados sensíveis à umidade
Ao processar resinas sensíveis à umidade, como PET, PBT ou poliamidas, o Método B, conforme a norma ISO 1133-2, é fortemente recomendado. O rastreamento automatizado por sensores captura o deslocamento do pistão dentro de intervalos de pré-aquecimento precisos, antes que a umidade ambiente cause a quebra hidrolítica da cadeia, evitando que a degradação térmica distorça os resultados dos testes.
Testes, resolução de problemas e diagnóstico de erros
Uma característica fundamental dos testes de fluidez padrão é que as taxas de cisalhamento dos testes são substancialmente menores do que as taxas de cisalhamento reais de extrusão ou moldagem por injeção. Além disso, materiais com instabilidade térmica, como o PVC, apresentam desafios únicos nos testes. Quando os resultados da taxa de fluidez divergem das especificações do fornecedor, a causa principal geralmente está relacionada ao procedimento ou à manutenção, e não à resina fora das especificações.
Variáveis operacionais: aprisionamento de ar e tempo de corte
Leituras erráticas ou instáveis do MVR (Índice de Velocidade de Mistura) geralmente são causadas por bolhas de ar presas no cilindro de material fundido durante o processo de compactação. Adicionar o material em incrementos menores e compactá-lo firmemente entre as adições elimina as bolhas de ar com eficácia. Encoders de deslocamento de alta resolução, como os sensores ópticos de ±0.02 mm do ToronMFI™-D, detectam rapidamente esses picos de aceleração caso a compactação seja irregular.
Nos testes manuais do Método A, uma grande dispersão entre os cortes indica variabilidade no tempo de resposta do operador, o que é resolvido com a utilização de um raspador mecânico automatizado com precisão de ±0.1 segundos.
Fatores de materiais e ferramentas: Hidrólise por umidade e manutenção de matrizes
Uma queda repentina e acentuada na viscosidade da massa fundida durante o teste indica hidrólise do polímero induzida pela umidade, particularmente em PET e poliamidas. As resinas devem ser completamente secas antes do teste, com purga de nitrogênio aplicada durante o pré-aquecimento. Por outro lado, taxas de fluxo medidas que ficam consideravelmente abaixo dos valores certificados geralmente resultam do acúmulo de resina carbonizada dentro da matriz capilar.
Manter a temperatura do cilindro dentro da faixa padrão ASTM D1238 de ±0.2°C evita a estratificação da viscosidade ao longo da coluna de fusão, e a limpeza da matriz de carboneto de tungstênio com verificações regulares de calibrador passa/não passa garante que o diâmetro interno permaneça estritamente dentro da especificação de 2.095 mm.
Retorno sobre o investimento em laboratório: testes manuais versus automatizados
Acreditamos que os instrumentos de teste de qualidade devem proporcionar retornos operacionais tangíveis, reduzindo os custos de mão de obra e os tempos dos ciclos de teste. Embora técnicas modernas de aprendizado de máquina e sensores virtuais estejam surgindo para prever o comportamento do fluxo de material fundido em configurações industriais de IoT, a atualização do hardware físico de laboratório, passando de testes manuais de corte e pesagem (Método A) para rastreamento óptico automatizado de deslocamento (Método B), proporciona ganhos de eficiência imediatos.
Tempo de técnico ativo por teste
Método manual A (MFR):
- Carregamento e compactação do material: 2 minutos
- Ciclo de pré-aquecimento: 7 minutos
- Gestão de cortes cronometrados (3 a 5 cortes): 3 minutos
- Resfriamento e Pesagem Analítica: 4 minutos
- Cálculo e registro manual: 2 minutos
- Tempo total por amostra: aproximadamente 18 minutos
Método automatizado B (MVR):
- Carregamento e compactação do material: 2 minutos
- Ciclo de pré-aquecimento: 5 a 7 minutos
- Rastreamento automático de deslocamento: 1 minuto (gravação contínua do sensor)
- Cálculo automatizado e exportação direta de dados: Instantâneo (via conexões USB/RS485 para PC ou microimpressoras integradas)
- Tempo total por amostra: aproximadamente 8 a 10 minutos (economia de tempo superior a 50%)
Economia financeira anual para um laboratório de controle de qualidade industrial
Considerando que uma instalação realize 15 testes por dia durante 250 dias úteis por ano (3,750 testes anualmente), os custos de mão de obra podem ser estimados em 35.00 USD por hora, refletindo os salários típicos, com todos os encargos, para técnicos de testes de materiais, de acordo com os parâmetros salariais do Bureau of Labor Statistics (BLS) dos EUA e do Statistics Canada.
O método A requer 1,125 horas de trabalho técnico anualmente (US$ 39,375 em mão de obra), enquanto o método B automatizado requer apenas 500 horas (US$ 17,500 em mão de obra). Isso representa uma economia direta de US$ 21,875 por ano em mão de obra. Combinado com menos repetições de testes e melhor prevenção de desperdício, os sistemas de teste automatizados se pagam em um curto período de operação.
Seleção do Índice de Fluidez de Fusão
Escolher o plastômetro de extrusão certo envolve compatibilizar sua produção diária de amostras, o nível de automação necessário e o orçamento disponível.
Na Torontech, fornecemos instrumentos de teste projetados para combinar confiabilidade a longo prazo com custos de propriedade acessíveis, atendendo integralmente aos requisitos das normas ASTM D1238 e ISO 1133. As unidades são enviadas configuradas para 220V, com opção de 110V disponível mediante solicitação para laboratórios na América do Norte. Os Índices de Fluidez de Fusão da Série ToronMFI™ oferecem configurações específicas para diferentes demandas de laboratório:
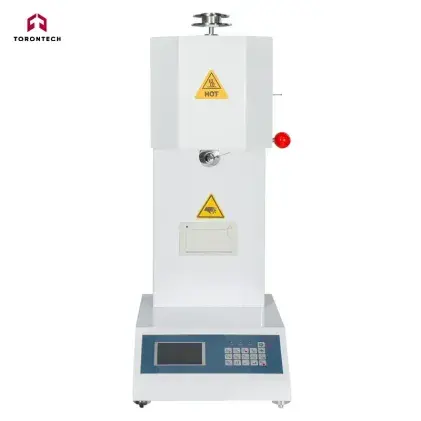
- ToronMFI™-A: Um modelo básico confiável e econômico, dedicado a testes manuais de MFR (Método A). Possui controle de temperatura por microprocessador e um raspador automático com precisão de ±0.1 s para verificações de rotina de resina recebida e cronogramas de testes mais leves.
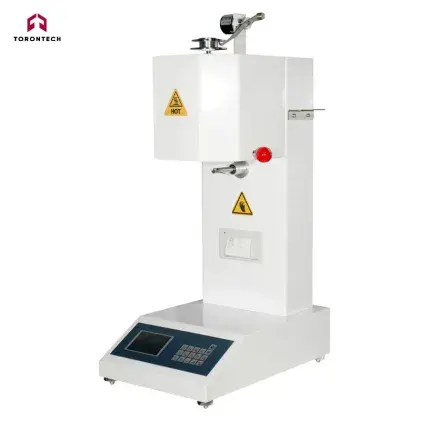
- ToronMFI™-B: Um sistema de mesa versátil com dupla capacidade, compatível com MFR e MVR (Métodos A e B). Equipado com um painel de controle integrado, uma microimpressora embutida e rastreamento de deslocamento de ±0.02 mm em uma faixa de medição de 0.1 a 100 g/10 min.
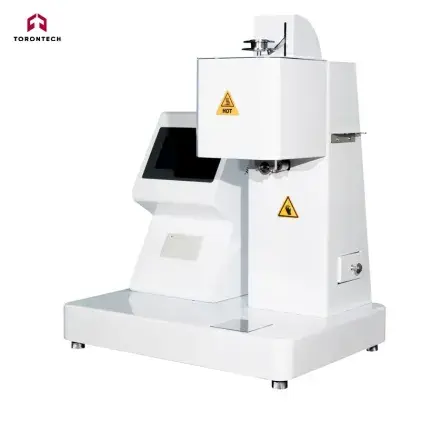
- ToronMFI™-D: Um modelo automatizado de ponta com tela sensível ao toque colorida de 7 polegadas, conectividade com software para PC via RS485/USB, raspador automático ajustável com precisão de ±0.1 s e deslocamento óptico de ±0.02 mm para controle de qualidade industrial exigente, 24 horas por dia, 7 dias por semana.
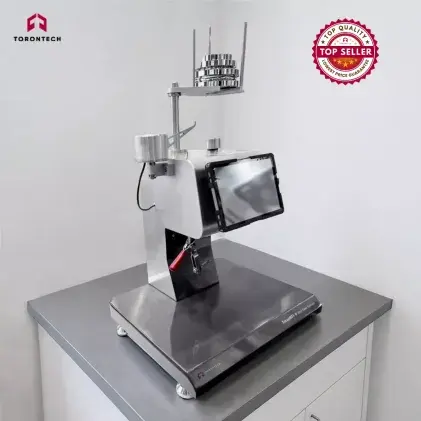
- ToronMFI™-V: Um indexador compacto com múltiplos parâmetros, operado por meio de um tablet dedicado. Mede simultaneamente MFR, MVR, densidade da massa fundida, viscosidade aparente, tensão de cisalhamento e taxa de cisalhamento em um único teste, em uma faixa de temperatura de 50 °C a 450 °C.
Aprimore seus testes de índice de fluidez com a Torontech.
A avaliação de MVR versus MFR permite que os processadores verifiquem a consistência molecular, otimizem os tempos de ciclo e evitem produções fora das especificações.
Com sede na América do Norte e atendendo laboratórios industriais em todo o mundo, a Torontech oferece soluções econômicas e tecnologias inovadoras para testes de materiais. Fornecemos instrumentos de alta precisão que garantem total conformidade com as normas ASTM e ISO, mantendo seu investimento viável.
Pronto para aprimorar suas operações de teste de polímeros? Explore nossa série de Indexadores de Fluidez de Fusão ToronMFI™ ou entre em contato com nossa equipe técnica para discutir suas especificações técnicas e receber um orçamento personalizado para sua instalação.
Referências (Clique para expandir)
- Biçen, AO, & Çağlı, Ç. (2025). Automação computadorizada e aprendizado de máquina para previsão da taxa de fluxo de massa de fusão usando máquina personalizada na IoT industrial. IEEE Transactions on Industrial Informatics, 21, 9468-9479.
- Dobránsky, J., & Doboš, Z. (2019). Efeito da degradação térmica nas propriedades reológicas de materiais poliméricos. MATEC Web of Conferences, 299, 06001.
- Hadi, N., & Mohamed, DJ (2016). Estudo da relação entre as propriedades de fluxo, térmicas e mecânicas de nanopartículas de sílica preenchidas com polipropileno residual. Key Engineering Materials, 724, 28-38.
- Knapčíková, L., Dupláková, D., Radchenko, S., & Hatala, M. (2017). Modelagem do comportamento reológico de materiais compósitos utilizados na indústria de engenharia. Jornal TEM, 6(2), 207-212.
- Lee, CH, Lee, CH, Sapuan, S., Lee, J., & Hassan, MR (2016). Taxa de fluxo de volume fundido e taxa de fluxo fundido de biocompósitos de Floreon/hidróxido de magnésio reforçados com fibra de kenaf. SpringerPlus, 5, 3044-1.
- Liang, J. (2010). Reologia de fusão durante a extrusão de compósitos de polipropileno preenchidos com partículas de diatomita. Journal of Thermoplastic Composite Materials, 23, 265-276.
- Mertz, AM, Mix, A., Baek, H., & Giacomin, AJ (2013). Compreendendo o Índice de Fusão e ASTM D1238. Journal of Testing and Evaluation, 41, 50-62.
- Rides, M., Allen, C., Omloo, H., Nakayama, K., & Cancelli, G. (2009). Comparação interlaboratorial de testes de taxa de fluxo de fusão de plásticos sensíveis à umidade. Polymer Testing, 28, 572-591.
- Shenoy, A. (2000). Taxa de fluxo volumétrico do material (MVR) como parâmetro de unificação na reologia do asfalto e Quality Control Ferramenta de garantia de qualidade para classificação de desempenho em altas temperaturas. Reologia Aplicada, 10, 288-306.
- Traxler, I., Marschik, C., Farthofer, M., Laske, S., & Fischer, J. (2022). Aplicação de regras de mistura para ajustar a fluidez do polipropileno virgem e pós-consumo como uma abordagem para o design a partir da reciclagem. Polymers, 14(13), 2699.