MFI manual versus automático: qual testador é o mais adequado para o seu laboratório?
Deseja melhorar a produtividade e a precisão dos testes laboratoriais sem gastar demais em equipamentos?
No processamento e na composição de plásticos, o monitoramento confiável do Índice de Fluidez (MFI) garante qualidade consistente e liberações de lotes precisas. Este guia compara os medidores de MFI manuais e automáticos para ajudá-lo a selecionar a configuração ideal para sua instalação.
Resumo: Testadores de Índice de Fluidez Manual vs. Automático
Para diretores de laboratório ocupados que precisam de informações essenciais imediatamente, esta matriz de referência rápida resume as principais diferenças operacionais e analíticas entre sistemas manuais e automatizados:
| Consideração operacional | Procedimento A (Corte manual/baseado em massa) | Procedimento B (Deslocamento automatizado/baseado em sensores) |
|---|---|---|
| Carregar aplicativo | O operador coloca massas de teste padrão no pistão. | O operador coloca massas de teste padrão no pistão. |
| Mecanismo de cronometragem | Cronômetro de mão ou temporizador automático | Zonas de sensores de deslocamento eletrônico |
| Coleta de Amostras | Corte físico de filamentos e transferência em escala analítica | Rastreamento óptico contínuo sem cortes físicos |
| Variância na pesquisa | Variação de tempo e corte entre as execuções | Erro inferior a 2% relatado para rastreamento automatizado. |
| Escopo Analítico | Classificação de fluxo MFR padrão | MVR, densidade de fusão e estabilidade de fluxo |
| Conformidade com as normas | Procedimento A da ASTM D1238; Método A da ISO 1133-1 | Procedimentos A e B da ASTM D1238; Métodos A e B da ISO 1133. |
| Envolvimento do técnico | 12 a 18 minutos (monitoramento, corte, pesagem) | 3 a 5 minutos (carregamento, início da execução, limpeza) |
| Tratamento de Dados | Anotações manuscritas ou entrada manual em planilha | Exportação direta de arquivos digitais, exibição ou impressão integrada. |
| Desembolso de capital | Custo inicial acessível | Investimento inicial moderado |
| Ajuste do Laboratório Primário | Controle de qualidade de baixo volume, inspeção de recebimento, laboratórios educacionais | Testes em vários turnos, formulação técnica, resinas recicladas |
Mecanismos de teste principais: Procedimento A vs. Procedimento B
Para avaliar os testadores de índice de fluidez manuais versus automáticos, precisamos esclarecer o que esses termos significam na prática. Na indústria de testes de polímeros, a distinção entre "manual" e "automático" diferencia-se principalmente entre o Procedimento A (método de corte baseado na massa) e o Procedimento B (método de deslocamento volumétrico baseado em sensores).
Procedimento A: Testes em Massa
Os instrumentos manuais de medição de fluxo de fusão funcionam principalmente segundo o Procedimento A (ASTM D1238) ou o Método A (ISO 1133-1).
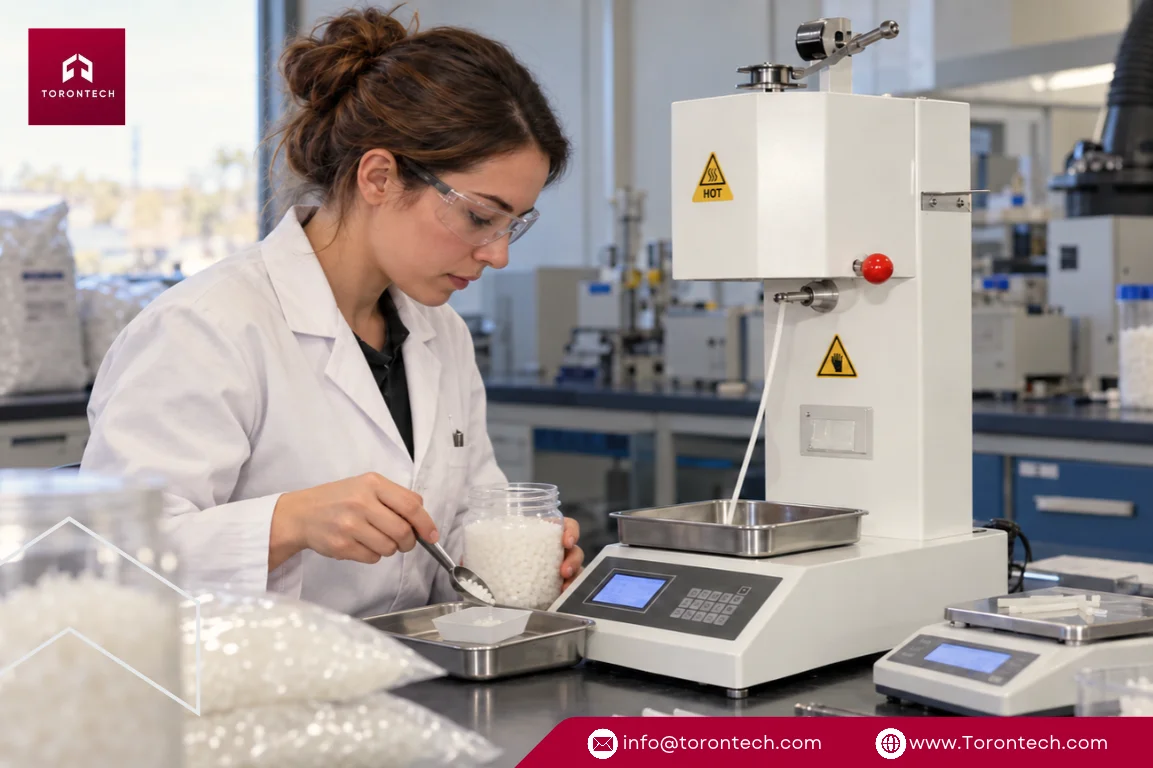
O operador carrega grânulos, pellets ou tiras de filme de polímero em um cilindro aquecido, compacta o material firmemente para eliminar o ar aprisionado e coloca manualmente massas de teste padrão no pistão. À medida que o polímero fundido é extrudado através da matriz padronizada de carboneto de tungstênio, o técnico monitora o tempo de pré-aquecimento com um cronômetro e corta segmentos do extrudado em intervalos predefinidos.
Após os cortes, os filamentos de polímero resfriados são transferidos para uma balança analítica. O técnico registra a massa manualmente e calcula a taxa de fluxo para reportar o resultado em gramas por 10 minutos (g/10 min).
As condições padrão de teste são regidas pelas normas de materiais de resina, e não pela escolha do operador. A tabela abaixo lista as condições padrão de teste da indústria ASTM D1238, juntamente com a faixa de fluxo prática em que o procedimento A de corte em massa é viável:
| Tipo de resina termoplástica | Condição de teste padrão ASTM | Procedimento viável A Faixa de fluxo |
|---|---|---|
| Polietileno (PE / Padrão) | 190 °C / 2.16 kg | 0.15 a 50 g/10 min |
| Polietileno (PE / Alta Carga - HLMI) | 190 °C / 21.6 kg | 0.15 a 50 g/10 min |
| Polipropileno (PP) | 230 °C / 2.16 kg | 0.15 a 50 g/10 min |
| Poliestireno (PS) | 200 °C / 5.0 kg | 0.15 a 50 g/10 min |
| Acrilonitrila butadieno estireno (ABS) | 230 °C / 3.8 kg | 0.15 a 50 g/10 min |
Tanto o Procedimento A quanto o Procedimento B são executados sob essas mesmas condições de material. No entanto, se a sua resina específica tiver uma taxa de fluxo superior a aproximadamente 50 g/10 min sob a temperatura e carga prescritas, o corte físico manual torna-se impraticável, exigindo, em vez disso, o rastreamento automatizado do deslocamento pelo Procedimento B.
O procedimento A continua sendo um método de teste honesto e confiável que mede a massa física diretamente. Os equipamentos desta categoria também podem eliminar as inconsistências do corte manual.
Por exemplo, nosso equipamento de mesa ToronMFI™-A combina a regulação térmica por microprocessador com precisão de ±0.5 °C com um raspador automático integrado com temporização de ±0.1 segundos, proporcionando aos laboratórios cortes cronometrados repetíveis em todos os pesos de teste padrão ASTM, sem depender de uma lâmina de barbear manual.
Procedimento B: Deslocamento Automatizado
Os testadores automáticos de índice de fluidez executam o Procedimento B ou alternam entre os modos duplos dos Procedimentos A e B, eliminando as etapas manuais de cronometragem da coleta de dados. Após a amostra ser carregada e pré-aquecida, a massa de teste atua sobre o material fundido enquanto codificadores ópticos de alta resolução ou sensores eletrônicos de deslocamento rastreiam a distância exata e o tempo decorrido do percurso do pistão sobre zonas de medição calibradas.
A partir daí, o computador de bordo calcula a Taxa de Fluxo Volumétrico de Fusão (MVR em cm³/10 min). Ao programar a densidade da resina fundida no software, o sistema converte MVR em MFR (g/10 min) sem a necessidade de corte de amostra, bandejas de resfriamento ou medições em balança analítica.
A automatização do sistema de leitura transforma os equipamentos de MFI de rotina, de um dispositivo básico de classificação, em um analisador de polímeros avançado, capaz de avaliar a densidade da massa fundida, o teor de carga e a estabilidade térmica. Instrumentos de gama média, como o nosso ToronMFI™-B de mesa , demonstram esse equilíbrio na prática: suportam os procedimentos A e B, utilizando uma interface intuitiva no painel frontal e uma impressora integrada, permitindo que os operadores gerem comprovantes de verificação física imediatamente, diretamente na bancada.
Precisão e repetibilidade das medições
A avaliação de testadores de índice de fluidez manuais versus automáticos exige analisar como a consistência dos testes impacta o chão de fábrica.
Na literatura acadêmica, a determinação automatizada da taxa de fluxo de fusão produz resultados de teste com menos de 2% de erro em comparação com os métodos de corte manual.
Os testes manuais introduzem variabilidade humana por meio de pequenos atrasos, movimentos irregulares das lâminas e discrepâncias na transferência de amostras. Devido a esses fatores, estudos acadêmicos e industriais que dependem de testes manuais geralmente repetem cada configuração de teste de três a cinco vezes apenas para minimizar erros induzidos pelo ser humano.
Os testes MFI interlaboratoriais revelam consistentemente diferenças significativas entre laboratórios independentes. Essas variações decorrem de inconsistências nas condições dos equipamentos, no ambiente de teste e na configuração do operador: fatores que a automação eletrônica padronizada minimiza diretamente.
O erro do operador durante operações manuais raramente reflete descuido da equipe; é simplesmente o que acontece quando um técnico é forçado a sincronizar uma lâmina manual com precisão de frações de segundo em um filamento de polímero fundido, quente e em constante movimento. A automação elimina essa pressão física de sincronização da equação.
Para resinas sensíveis à umidade, como PET, PBT e poliamidas (PA), o teor de umidade causa baixa repetibilidade e reprodutibilidade, independentemente do tipo de instrumento. Com esses materiais, o controle rigoroso da duração do pré-aquecimento, das janelas de extrusão e dos tempos de secagem da resina é fundamental.
Os testadores automáticos se destacam nesse aspecto porque suas rotinas de teste eletrônicas programadas impõem tempos de ciclo idênticos em cada execução, evitando que os polímeros se degradem termicamente dentro do cilindro.
Custo e acessibilidade do equipamento
As alocações orçamentárias frequentemente ditam as decisões sobre equipamentos. Na avaliação de MFI manual versus automática, cada classe de instrumento atende a um nicho econômico distinto.
Os testadores manuais de MFI continuam sendo comuns em processos industriais devido ao seu baixo custo, simplicidade operacional e ampla disponibilidade no mercado.
Para muitas instalações de controle de qualidade, um Índice de Fluidez de Fusão (MFI) padrão serve como uma alternativa econômica a um reômetro capilar de alta pressão para a obtenção de curvas de viscosidade iniciais. A reometria capilar tradicional exige alto investimento inicial, longos ciclos de teste e operadores especializados, tornando o teste de MFI uma primeira linha de defesa sensata.
Ao mesmo tempo, iniciativas recentes de engenharia de código aberto têm se concentrado no desenvolvimento de projetos automatizados de MFI (Injeção de Fluido Máximo) para avaliar polímeros reciclados de forma econômica. Esses sistemas ilustram o desejo da indústria de preencher a lacuna entre os testadores manuais de baixo custo e a automação comercial dispendiosa.
Na Torontech, nossa filosofia de equipamentos está alinhada a esse objetivo: as instalações de teste devem desfrutar da precisão dos sensores modernos sem absorver as margens de lucro exorbitantes das marcas.
Limitações físicas dos plastômetros de extrusão
Para fazer uma escolha de equipamento bem fundamentada, os gestores de qualidade devem reconhecer as limitações físicas inerentes aos plastômetros de extrusão. Tanto os testadores de MFI manuais quanto os automáticos compartilham restrições geométricas quando comparados aos reômetros capilares.
O cilindro MFI padrão utiliza uma única matriz capilar padronizada (tipicamente com 2.095 mm de diâmetro por 8.000 mm de comprimento) sem ajustes para correções de extremidade de Bagley ou para o efeito pseudoplástico de Rabinowitsch. Devido a essa geometria capilar curta e à ausência de correções matemáticas, os cálculos de viscosidade derivados do MFI são aproximadamente 20% a 30% maiores do que os dados de referência obtidos em reômetros capilares de alta pressão.
Além disso, os ensaios MFI padrão examinam o fluxo exclusivamente em baixas taxas de cisalhamento (frequentemente abaixo de 50 s⁻¹), limitando sua correlação direta com operações de processamento de alto cisalhamento, como o preenchimento de canais de injeção ou a extrusão de alta velocidade.
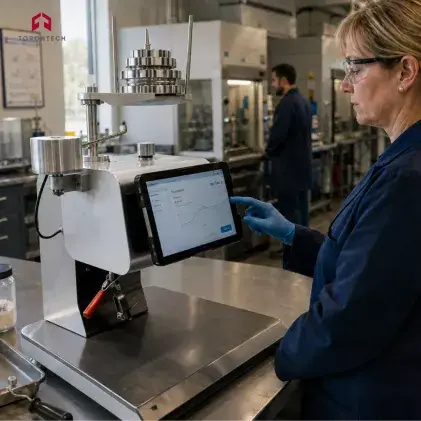
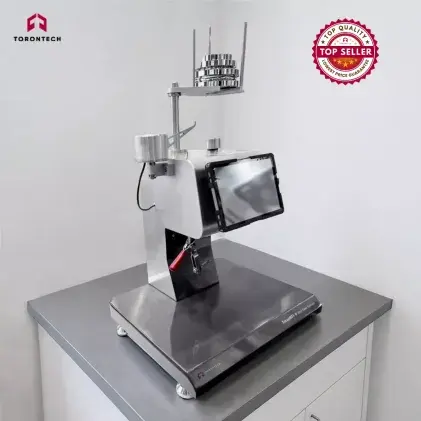
A automação melhora significativamente a repetibilidade das medições, a consistência dos ciclos e a produtividade do laboratório, mas não altera a geometria capilar fundamental do teste. Para superar essa limitação, instrumentos avançados como o nosso ToronMFI™-V vão além dos valores de MFR em um único ponto.
Operado por meio de um tablet externo, o sistema captura MFR, MVR, densidade de fusão, viscosidade aparente, tensão de cisalhamento e taxa de cisalhamento em uma única execução, fornecendo uma visão reológica mais abrangente, enquanto opera dentro dos parâmetros padrão do plastômetro.
Automação e Modelagem Preditiva
A automação laboratorial está se conectando diretamente aos modernos sistemas de inteligência industrial. Pesquisas recentes integram a automação digital com hardware MFI personalizado para garantir a execução repetível de ciclos de teste ao longo de longos turnos de produção.
Algoritmos de aprendizado de máquina treinados em conjuntos de dados gerados por unidades MFI automatizadas podem prever taxas de fluxo de massa de fusão com uma margem de erro de apenas 0.3 g/10 min (um erro percentual absoluto médio de 3.2%). Na granulação comercial de polietileno, sensores virtuais em linha que utilizam algoritmos XGBoost alcançam uma precisão preditiva de R² = 0.99 para o monitoramento em tempo real do MFI, reduzindo a necessidade de verificações manuais repetitivas em bancada.
De forma semelhante, reômetros automáticos online, montados diretamente em extrusoras de produção, desviam uma pequena quantidade de material fundido através de uma matriz capilar e retornam a resina amostrada diretamente ao fluxo principal, sem necessidade de manipulação manual. Esses sistemas geram certificações automáticas de vazão, viscosidade em regime permanente e índice de fluidez em questão de minutos.
Para laboratórios de controle de qualidade de bancada, a escolha de um testador automatizado equipado com saída de dados digitais estabelece a infraestrutura fundamental necessária para a interface com essas estruturas de monitoramento digital.
Aplicações práticas e exigências da resina
Os polos industriais regionais da América do Norte destacam requisitos de processamento distintos, demonstrando onde os sistemas manuais e automatizados se encaixam melhor.
Plásticos reciclados e compostos PCR
As instalações de reciclagem e as empresas de compostagem que operam sob mandatos regionais de embalagens recicladas pós-consumo (PCR) (como a SB 54 da Califórnia, os regulamentos do estado de Washington e as normas federais de embalagens do Canadá) enfrentam matérias-primas com grande variação de lote para lote em termos de viscosidade de fusão, níveis de umidade e contaminação residual.
Picos de fluxo imprevisíveis interrompem o tempo de corte manual, causando rejeições falsas por fora das especificações que podem paralisar toda uma operação de compostagem.
Um medidor automático de índice de fluidez (MFI) executando o procedimento B de rastreamento de deslocamento fornece zonas de medição confiáveis em múltiplos pontos a cada ciclo de teste. O rastreamento da taxa de variação de volume (MVR) juntamente com a taxa de fluxo de massa (MFR) é crucial para materiais reciclados, pois mudanças inesperadas na taxa de volume alertam para flutuações de carga ou contaminação antes que a resina entre em uma extrusora de produção.
É aqui que modelos de nível superior, como o ToronMFI™-D, se destacam, pois são projetados especificamente para o controle de qualidade de compostos e para avaliar termoplásticos com e sem carga, combinando coleta automatizada de dados com deslocamento volumétrico preciso.
Resinas de alto fluxo e masterbatch
Grandes centros de síntese e mistura de resinas (como os localizados ao longo da costa do Golfo do Texas e da Louisiana ou no coração industrial de Alberta) processam fluxos de alto rendimento de polipropileno. Esses tipos de polipropileno geralmente apresentam valores de MFI (Índice de Fluidez de Massa) que variam de aproximadamente 30 g/10 min para não tecidos spunbond até 100 g/10 min para embalagens de paredes finas.
Em contrapartida, os graus de filtração meltblown especializados situam-se muito acima desse intervalo (normalmente de 800 a 1,500 g/10 min) e excedem os limites de teste padrão, exigindo configurações de meia matriz especializadas, conforme o procedimento C da norma ASTM D1238, para restringir o fluxo.
Na faixa de 30 a 100 g/10 min, o corte físico manual gera discrepâncias significativas de tempo e aumenta a exposição do operador à resina quente devido às altas velocidades de extrusão. Um testador automático de índice de fluidez com rastreamento digital de deslocamento monitora o rápido movimento do pistão sem a necessidade de passagens físicas da lâmina, produzindo resultados confiáveis em materiais que são impraticáveis de testar manualmente.
Entrada de baixo volume Quality Control
Empresas de moldagem por injeção personalizadas (como fornecedores de segundo e terceiro escalão em todo o corredor industrial dos Grandes Lagos, em Ontário e no Meio-Oeste dos EUA) frequentemente processam resinas virgens certificadas (como ABS, nylon ou policarbonato padrão) para clipes e suportes internos de automóveis. Essas instalações muitas vezes têm dificuldade em justificar um sistema automatizado complexo com um orçamento de capital viável, quando os testes ocorrem apenas duas ou três vezes por semana.
Um medidor manual de índice de fluidez executando o Procedimento A (como o nosso ToronMFI™-A) oferece conformidade certificada completa a um preço acessível, atendendo às exigências de auditoria do cliente sem custos desnecessários.
Análise financeira e retorno do investimento
Ao comparar o MFI manual com o automático, o maior investimento inicial em um sistema automatizado é frequentemente compensado pela economia diária de mão de obra e pela redução de desperdício. Em nossa perspectiva financeira, a diferença de preço inicial deve ser avaliada em termos de capacidade técnica recuperada.
Considere um modelo operacional ilustrativo para uma instalação de mistura ou processamento que realiza, em média, 15 testes de índice de fluidez por dia, durante uma semana de trabalho de cinco dias (aproximadamente 3,900 testes por ano).
Executar um teste manual seguindo o Procedimento A exige aproximadamente 15 minutos de tempo ativo do técnico por execução para o enchimento do barril, monitoramento do pré-aquecimento, 3 a 4 cortes cronometrados, resfriamento, pesagem analítica e cálculos manuais. Isso totaliza 975 horas por ano dedicadas exclusivamente às tarefas do MFI.
Considerando uma taxa horária de técnico de laboratório com todos os encargos, que varia de 38 a 45 dólares americanos (refletindo a folha de pagamento, benefícios e custos indiretos típicos da indústria manufatureira em centros industriais no Meio-Oeste dos EUA, nas Carolinas ou no sul de Ontário), o custo médio anual da mão de obra para testes fica entre 37,050 e 43,875 dólares americanos.
Executar um testador automático pelo Procedimento B reduz o tempo de trabalho ativo do técnico para aproximadamente 4 minutos por teste, incluindo o carregamento da resina, o início do ciclo automatizado e o retorno para uma rápida limpeza do tambor após o teste. Isso reduz a mão de obra anual para testes em 260 horas, diminuindo os custos trabalhistas para cerca de 9,880 a 11,700 dólares americanos.
Tempo de técnico recuperado em modelos operacionais
A transição de uma rotina manual para testes de deslocamento automatizados pode liberar mais de 700 horas de capacidade técnica especializada para o seu laboratório a cada ano, com base neste modelo. Em setores de manufatura técnica, onde encontrar e reter pessoal de laboratório qualificado continua sendo um desafio, liberar centenas de horas permite que a equipe se concentre na resolução de problemas analíticos, em vez de ficar controlando um cronômetro.
Nesse cenário operacional, a diferença de preço entre uma unidade manual básica e um sistema automatizado pode se pagar em 6 a 9 meses, mesmo antes de considerar a economia financeira obtida ao detectar lotes de resina fora das especificações antes que cheguem à produção em larga escala.
Quadro de Seleção de Laboratórios
Para ajudar as equipes de qualidade a estabelecer um consenso interno claro, estruturamos nossa estrutura de avaliação neste simples quadro de diagnóstico:
| Fator de avaliação | Procedimento A (ToronMFI-A) | MFI de modo duplo (ToronMFI-B) | Testes avançados (ToronMFI-D / V) |
|---|---|---|---|
| Fila de Testes Diários | Menos de 5 corridas por turno | De 5 a 15 corridas por turno | Mais de 15 corridas por turno (vários turnos) |
| Escopo do Procedimento ASTM | Procedimento A (faixa padrão prática: 0.15 a 50 g/10 min) | Procedimentos A e B (rastreamento duplo de massa e volume até 100 g/10 min) | Procedimentos A e B (volume e reologia automatizados até 100 g/10 min) |
| Tipos de materiais | Resinas virgens estáveis e certificadas | Compostos de rotina Virgin plus | PCR reciclado, remanufaturado, resinas com carga |
| Equipe de laboratório | Um único técnico dedicado. | Equipe rotativa de controle de qualidade reduzida | Vários turnos, níveis de habilidade variados |
| Demandas de auditoria | Registros básicos de qualidade interna | Auditorias comerciais padrão | Relatórios digitais abrangentes |
| Objetivo financeiro principal | Minimizar o investimento inicial em equipamentos | Equilibrar o custo inicial e a capacidade | Maximize a recuperação diária do trabalho |
Nota: Todos os quatro modelos ToronMFI compartilham a mesma faixa de medição publicada de 0.1 a 100 g/10 min (MFR). A distinção prática reside no procedimento ASTM D1238, no nível de automação e nas saídas analíticas que cada instrumento fornece.
Visão geral da série ToronMFI™ da Torontech
A escolha entre testadores de índice de fluidez manuais e automáticos muitas vezes deixa os gerentes de laboratório em um dilema: optar por equipamentos antigos com preços inflacionados ou por alternativas baratas e pouco confiáveis. Os fornecedores tradicionais costumam cobrar preços exorbitantes por automação padrão, enquanto as opções de importação básicas frequentemente apresentam problemas como baixa uniformidade térmica, construção frágil e conformidade questionável com as normas.
Na Torontech, fornecemos soluções econômicas e tecnologias inovadoras. Operando por meio de nossos centros de distribuição e suporte na América do Norte, em Toronto, Ontário e Miami, Flórida, oferecemos instalações de teste nos EUA e Canadá com hardware durável e em conformidade com os padrões, além de suporte técnico direto e acesso rápido a peças de reposição.
Nossa linha de Índices de Fluidez de Fusão/Plastômetros de Extrusão da Série ToronMFI™ está em total conformidade com as normas ASTM D1238 e ISO 1133, oferecendo configurações práticas para diversos ambientes de teste:
ToronMFI™-A: Procedimento de teste A
Projetada para testes confiáveis e econômicos de taxa de fluxo de massa de fusão (MFR) através do Procedimento A. Com um controlador de temperatura integrado por microprocessador estável dentro de ±0.5 °C, um raspador automático com temporização de ±0.1 segundos e um conjunto completo de pesos de teste padrão, é uma solução de mesa pronta para uso, ideal para verificações pontuais de matérias-primas, inspeção de filmes e grânulos recebidos e laboratórios de controle de qualidade com foco em custos.
ToronMFI™-B: Teste de Procedimento Duplo A e B
Um modelo de mesa versátil, equipado para medir tanto o MFR (Procedimento A) quanto o MVR (Procedimento B). Com uma interface de controle intuitiva no painel frontal e uma impressora integrada para impressão imediata de documentos, o ToronMFI-B é uma escolha prática para laboratórios em crescimento que necessitam de rastreamento automatizado de volume e cálculos de densidade de fusão, sem o custo de sistemas industriais complexos.
ToronMFI™-D: Testes automatizados de alto volume
Projetado para filas de testes de alto rendimento, operações de mistura e instalações com vários turnos. Superando os requisitos básicos das normas ISO 1133 e ASTM D1238, este modelo incorpora estabilidade térmica avançada, registro automatizado de dados e recursos dedicados para avaliar termoplásticos com e sem carga e aditivos de reforço.
ToronMFI™-V: Teste Reológico Operado por Comprimido
Projetado para a caracterização completa de materiais, o ToronMFI-V se conecta a um tablet externo com software dedicado para capturar simultaneamente, em uma única execução, MFR, MVR, densidade da massa fundida, viscosidade aparente, tensão de cisalhamento e taxa de cisalhamento.
Selecione o testador MFI ideal para você com a Torontech.
A escolha entre MFI manual e automático depende do volume diário de amostras, do comportamento do fluxo do polímero e da equipe disponível no laboratório. Unidades de medição de massa semiautomáticas fornecem uma base confiável para verificações pontuais de rotina, enquanto instrumentos de deslocamento automatizados oferecem a velocidade, a operação sem intervenção manual e os registros digitais necessários para a produção em larga escala.
Explore nossa linha de medidores de índice de fluidez ToronMFI™ e descubra como nossas soluções econômicas e tecnologias inovadoras podem ajudar você a atingir seus objetivos de controle de qualidade. Entre em contato com nossos especialistas técnicos hoje mesmo para uma consulta informal ou para solicitar um orçamento competitivo.
Referências (Clique para expandir)
- (1993). notícias da indústria. Journal of Plastic Film & Sheeting, 9, 171 - 172.
- Biçen, AO, & Çağlı, Ç. (2025). Automação computadorizada e aprendizado de máquina para previsão da taxa de fluxo de massa de fusão usando máquina personalizada na IoT industrial. IEEE Transactions on Industrial Informatics, 21, 9468-9479.
- Gufeng, C. (2011). Determinação automática das taxas de fluxo de fusão de PS e ABS. China Plastics.
- Hernández‐Fernández, J., & López‐Martínez, J. (2026). Domínios operacionais que governam a variabilidade do índice de fluidez na produção industrial de polipropileno. Polymers, 18.
- Jani, F., Hosseini, S., Sepahi, A., Torabi, F., Nasiri, H., Zadeh, AS, Ghorbani, R., & Arani, MH (2026). Estrutura de aprendizado de máquina orientada por dados como um analisador de índice de fluxo de fusão em linha na granulação de polietileno. Macromolecular Theory and Simulations, 35.
- Liu, D., Basdeo, A., Suescun Gonzalez, C., Romani, A., Boudaoud, H., Nouvel, C., Cruz Sanchez, FC, & Pearce, J. (2024). Sistema de índice de fluxo de fusão de baixo custo e código aberto para reciclagem distribuída e manufatura aditiva. Materiais, 17.
- Locati, G., Poggio, S., & Rathenow, J. (1996). Os novos testadores de taxa de fluxo de fusão: Não meramente classificadores… mas poderosos analisadores de polímeros. Polymer Testing, 15, 443-454.
- Oubellaouch, K., Pelaccia, R., Orazi, L., Pozzi, P., Carmignato, S., Bonato, N., Donati, L., Raimondi, L., & Reggiani, B. (2025). Um novo procedimento experimental-numérico para a caracterização reológica de polímeros termoplásticos aplicados à moldagem por injeção. The International Journal of Advanced Manufacturing Technology, 140, 5419 - 5433.
- Oubellaouch, K. (2024). Uma abordagem baseada no índice de fluxo de fusão para a determinação das curvas de viscosidade. Anais de Pesquisa de Materiais.
- Sholley, C. (1984). Uso do reômetro capilar automático em Quality Control.
- Su, N., Liu, X., Chen, X., Gu, J., & Bai, J. (2026). Combinando metodologia de superfície de resposta e análise de sistema de medição para identificar o índice de fluxo de fusão de compósitos higrotérmicos sensíveis. Scientific Reports, 16.
- Wilczyński, K., Buziak, K., Lewandowski, A., & Wilczyński, K. (2025). Reologia para extrusão de compósitos plásticos de madeira - Parte 1: Laboratório vs. Reometria On-Line. Polímeros, 17.