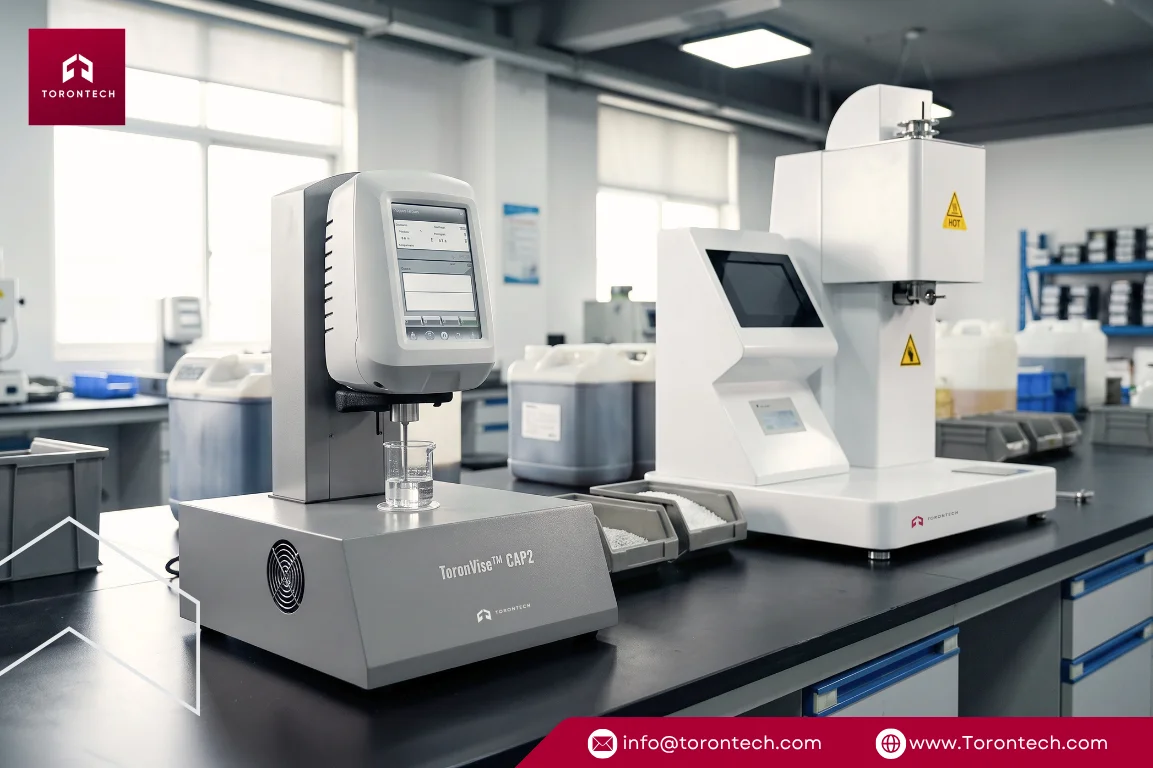
MFI vs. Viscosidade: Diferenças nos testes e guia de seleção
Uma mudança inesperada no fluxo de resina pode interromper uma linha de injeção ou extrusão em minutos, acumulando sucata e consumindo seu orçamento operacional diário. Embora as equipes de qualidade monitorem rotineiramente o Índice de Fluidez (MFI) e a Viscosidade para detectar essas variações, cada métrica avalia a resistência do fluido sob condições de fluxo fundamentalmente diferentes.
Tratar o MFI (Índice de Fluidez Máxima) e a viscosidade como dados intercambiáveis leva diretamente a proporções de mistura incorretas, rebarbas nas ferramentas e remessas rejeitadas. Este guia explica a relação inversa entre eles, os mecanismos por trás da "Armadilha do MFI Idêntico" e como selecionar o equipamento de teste adequado para sua instalação.
Comparação técnica: MFI vs. Viscosidade
Para engenheiros de processo e gerentes de laboratório que precisam de uma visão geral comparativa imediata, a tabela abaixo descreve as principais diferenças operacionais e reológicas entre os métodos de teste padrão:
| Parâmetro técnico | Índice de Fluidez (MFI / MFR) | Viscosímetro rotacional | Viscosímetro de cone e placa |
|---|---|---|---|
| Definição principal | Massa ou volume extrudado através de uma matriz padrão sob carga estática durante 10 minutos. | Relação entre a tensão de cisalhamento e a taxa de cisalhamento devido ao arrasto rotacional em um fluido em movimento. | Resistência ao cisalhamento medida em um espaço estreito entre um cone raso e uma placa plana. |
| Unidades padrão | g/10 min ou cm3/10 min | cP, mPa·s ou Pa·s | cP, mPa·s ou Pa·s |
| Escopo de dados | Indicador de controle de qualidade empírico de ponto único. | Curva de propriedades físicas abrangente e com múltiplos pontos. | Perfil reológico multiponto de alta taxa de cisalhamento. |
| Controle da taxa de cisalhamento | Baixa e variável (tipicamente de 1 a 50 s⁻¹; até 1000 s⁻¹ com múltiplas ponderações). | Controlado em faixas de rotação padrão (0.01 a mais de 1,000 s⁻¹). | Controlado em altas taxas de cisalhamento para pequenos volumes de amostra. |
| Requisito de amostra | Gramas de grânulos de polímero sólido ou material moído. | Mililitros de líquido, pasta ou resina derretida. | Pequenos volumes de amostra: de 24 a 1,700 µL, dependendo do fuso. |
| Benchmarks da indústria | ASTM D1238, ISO 1133 | ASTM D2196, ISO 2555, ASTM D445 | ASTM D4287, ISO 2884, BS 3900 |
| Precisão versus Referência | Erro de 5% a 40% em comparação com a reometria capilar. | Dentro de 1% a 2% dos padrões de calibração em escala real. | Alta repetibilidade sob gradientes de cisalhamento uniformes. |
| Exemplo de hardware | Plastômetro de extrusão (como nossa série ToronMFI™) | Viscosímetro digital (como o nosso ToronVisc™ Série E / S / 79) | Sistema de cone e placa (como o nosso ToronVisc™ CAP2 / CAP3) |
O que é o Índice de Fluidez (MFI)?
O Índice de Fluidez (MFI), frequentemente documentado como Taxa de Fluidez (MFR) ou Taxa de Volume de Fusão (MVR) em certificados de matéria-prima, é um parâmetro empírico que acompanha a quantidade de polímero fundido que passa por um orifício padronizado sob uma carga de peso morto e temperatura definidas durante um período de dez minutos.
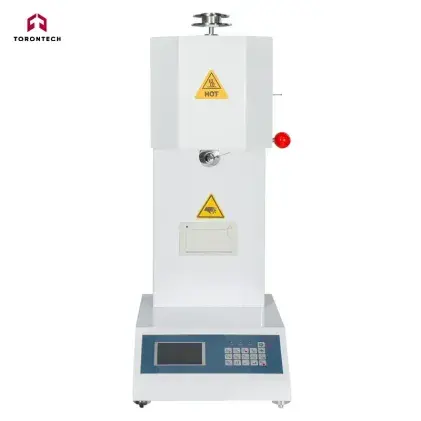
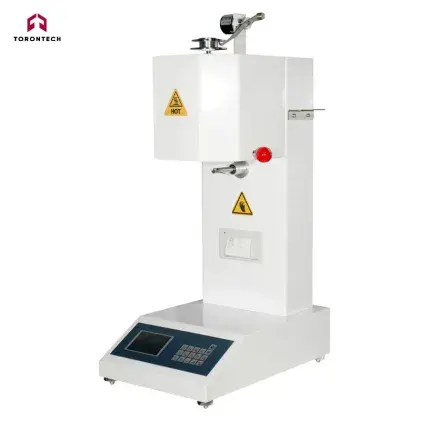
Regido globalmente pelas normas ASTM D1238 e ISO 1133, o teste reporta o deslocamento de massa (MFR em g/10 min) ou o deslocamento volumétrico (MVR em cm³/10 min). As instalações realizam essas avaliações utilizando plastômetros de extrusão de bancada, como a nossa série ToronMFI™ de mesa.
Como funciona a medição
Os técnicos enchem um cilindro vertical aquecido com grânulos termoplásticos, material reciclado ou grânulos compostos. Após a compactação da amostra para remover bolsas de ar aprisionadas, o material é pré-aquecido a uma temperatura alvo definida (como 190 °C para polietileno padrão ou 230 °C para polipropileno).
Um pistão com uma carga estática calibrada (como 2.16 kg ou 5.0 kg) força o polímero fundido para baixo através de uma matriz capilar padronizada, em conformidade com as dimensões da norma ASTM D1238. O filamento extrudado é cortado em intervalos de tempo predefinidos, pesado em uma balança analítica e convertido para o valor padrão de 10 minutos.
Do ponto de vista mecânico, um aparelho MFI funciona como um reômetro capilar simplificado, onde uma carga estática aciona o pistão em vez de um acionamento motorizado com velocidade controlada. Essa configuração permite que os operadores calculem a taxa de cisalhamento e a tensão de cisalhamento aproximadas a partir da taxa de extrusão medida e da carga aplicada.
Função prática no chão de fábrica
O MFI atua como um controlador rigoroso para o recebimento de mercadorias. Como a velocidade de extrusão através da matriz é inversamente proporcional ao comprimento médio da cadeia molecular, o MFI fornece verificação imediata se um vagão ferroviário ou contêiner de resina recebido atende às especificações do fornecedor.
Embora as equipes de pesquisa acadêmica às vezes descartem o MFI como uma verificação simplificada e pontual, nós o consideramos uma ferramenta essencial de linha de frente. O equipamento custa aproximadamente dez vezes menos que um reômetro capilar dedicado e requer muito menos treinamento especializado. Ele não foi projetado para substituir a análise reológica completa, mas para a qualificação rápida e repetível de matérias-primas, continua sendo um recurso fundamental na indústria.
O que é viscosidade?
A viscosidade é uma propriedade física fundamental que define o atrito interno de um fluido: especificamente, o quanto as camadas internas de uma substância resistem ao deslizamento umas sobre as outras sob a ação de uma força aplicada.
Viscosidade = Tensão de cisalhamento / Taxa de cisalhamento
Padronizada pelas normas ASTM D2196, ISO 2555, ISO 3219 e ASTM D445, a viscosidade é tipicamente quantificada em centipoise (cP), miliPascal-segundos (mPa·s) ou Pascal-segundos (Pa·s). Os equipamentos de medição abrangem viscosímetros rotacionais de bancada (como nossa série digital ToronVisc™ ), instrumentos de cone e placa e unidades térmicas de alta temperatura. A literatura acadêmica também avalia dispositivos de microcanais para testes especializados de pequenos volumes.
Comportamento do fluxo sob cisalhamento
Fluidos newtonianos padrão, como água ou padrões de silicone para calibração, mantêm uma resistência interna constante, independentemente da agitação. Polímeros fundidos, resinas industriais e adesivos, no entanto, são claramente não newtonianos e apresentam comportamento pseudoplástico (afinamento por cisalhamento).
Quando em repouso em um tanque de armazenamento, suas longas cadeias de polímero permanecem enroladas e emaranhadas, oferecendo alta resistência ao movimento. Mas, quando forçadas a passar por um bocal ou comporta estreita em alta velocidade, essas cadeias moleculares se alinham na direção do fluxo, reduzindo drasticamente a espessura aparente do material.
A medição da viscosidade em múltiplas velocidades de rotação fornece uma curva reológica completa. Para fluidos de viscosidade baixa a média e verificações de qualidade padrão, sistemas rotacionais básicos como o ToronVisc™ Série E ou modelos com tela sensível ao toque como o ToronVisc™ Série S capturam esse comportamento com compatibilidade direta, no estilo Brookfield. Em pesquisa e caracterização especializada de fluidos, os sistemas avaliam a viscosidade direta do fluido em diversos regimes de cisalhamento, até mesmo em amostras de microvolume (10 a 500 µL), sem evaporação do solvente.
Embora a configuração de um viscosímetro exija maior atenção à seleção do fuso e ao controle térmico do que a operação de um plastômetro de extrusão, a visibilidade operacional que ele proporciona em diferentes taxas de cisalhamento é indispensável.
Relação inversa: MFI vs. Viscosidade
Ao comparar MFI e viscosidade, a relação entre eles é fundamentalmente uma correlação inversa:
Um alto índice de fluidez (MFI) indica baixa viscosidade: o polímero fundido se move rapidamente através do orifício. Cadeias moleculares mais curtas apresentam menor atrito interno, o que significa que a viscosidade aparente cai drasticamente sob cargas de teste padrão. Esses graus de polímero são adequados para aplicações de injeção de alta velocidade em paredes finas, onde as cavidades devem ser preenchidas em frações de segundo.
Um baixo índice de fluidez (MFI) indica alta viscosidade: o material se move lentamente e resiste ao deslocamento. Longas cadeias de polímero entrelaçadas proporcionam uma resistência considerável ao processo de fusão, o que evita a flacidez em processos de extrusão de tubos pesados ou em recipientes moldados por sopro.
No entanto, essa alta viscosidade exige um consumo elétrico significativamente maior do motor de acionamento e cria pressões elevadas na cabeça de extrusão durante a produção. A viscosidade também varia inversamente com a temperatura e a pressão, o que se manifesta claramente como um aumento no MFI (Índice de Fluidez Máxima) quando as temperaturas do cilindro ou a massa específica aumentam.
Limitações da conversão direta
As equipes de garantia da qualidade frequentemente buscam uma fórmula matemática universal para converter um número MFI diretamente em um valor de viscosidade. Embora existam aproximações empíricas limitadas para tipos específicos de resina sob condições restritas, desaconselhamos o uso de fórmulas de conversão para controle de qualidade comercial. O cálculo falha por três motivos específicos:
- Discrepâncias de comportamento pseudoplástico: Um teste de MFI avalia o fluxo em baixas taxas de cisalhamento. Os viscosímetros medem a resistência ao fluxo sob taxas de cisalhamento precisas e ajustáveis. Dois polímeros com valores de MFI idênticos podem sofrer adelgaçamento por cisalhamento em taxas completamente diferentes durante a produção em alta velocidade.
- Efeitos de entrada: O polímero que flui para uma matriz MFI sofre um alongamento extensional significativo, enquanto os viscosímetros rotacionais isolam a tensão de cisalhamento pura.
- Distribuição de Peso Molecular (DPM): Polímeros altamente ramificados comportam-se de maneira diferente sob tensão em comparação com estruturas lineares de peso molecular idêntico, invalidando os cálculos cruzados padrão.
Nota técnica: Estimativa da viscosidade aparente em um único ponto
Os engenheiros podem estimar a viscosidade aparente em um único ponto combinando as dimensões padrão da matriz ASTM D1238 (diâmetro de 2.095 mm, comprimento de 8.000 mm) com a carga do cilindro e o MVR (razão de viscosidade máxima). Como esse método omite as correções de Bagley e Rabinowitsch, os valores são de 20% a 30% maiores do que os dados do reômetro capilar: úteis para orientação de processamento, mas nunca para certificação.
Obtenção de curvas de viscosidade a partir do MFI (Índice de Fluidez Máxima)
Como a aquisição de um reômetro capilar de alta pressão exige um investimento considerável, pesquisadores e instalações de produção frequentemente extraem curvas de viscosidade completas diretamente de dados de testes MFI com múltiplas ponderações.
Cada teste MFI com uma carga de peso morto específica gera um único ponto de dados de tensão de cisalhamento e taxa de cisalhamento. A aplicação de uma série de cargas variadas cria uma curva que abrange taxas de cisalhamento de 10 a 1000 s⁻¹, cobrindo em grande parte a faixa de taxas de cisalhamento encontradas em linhas de extrusão de polímeros comerciais.
| Método de Derivação | Principais características técnicas | Limitação operacional |
|---|---|---|
| Modelo MFI de dois pontos + fluxo | De execução rápida; gera equações analíticas para problemas de extrusão. | Superestima a viscosidade em cerca de 20% a 30% em comparação com a reometria capilar. |
| MFI de carga múltipla + WLF cruzado | Gera curvas de viscosidade completas em diferentes taxas de cisalhamento para simulação de preenchimento de moldes. | Não integra as correções finais padrão de Bagley ou Rabinowitsch. |
| MFI + Simulação Numérica | A calibração computacional iterativa minimiza as discrepâncias na previsão da pressão de injeção. | Requer software de modelagem de simulação e plataformas de otimização dedicadas. |
| Curva Mestra (Método Shenoy) | Normaliza os dados de viscosidade e taxa de cisalhamento usando valores MFI padrão para diferentes tipos de polímero. | Exige conjuntos de dados experimentais de referência substanciais ao avaliar novos polímeros. |
Precisão de medição e compensações
As equipes de engenharia devem levar em conta as discrepâncias sistemáticas ao usar dados de MFI para estimar a viscosidade. Os cálculos de viscosidade derivados do MFI bruto são tipicamente 20% a 30% maiores do que os valores de referência gerados por reômetros capilares de alta pressão (HPCR).
Essa discrepância ocorre porque a matriz MFI padrão possui uma relação comprimento/diâmetro capilar muito curta, e os cálculos padrão omitem a correção de Bagley para as quedas de pressão na entrada da matriz. A aplicação da correção de Rabinowitsch reduz essa variação, mas não a elimina completamente.
Mesmo com esses desvios sistemáticos, estudos experimentais confirmam que o teste MFI com múltiplas cargas reflete a pseudoplasticidade com comportamento pseudotúbulo-afinado com consistência confiável. Equações preditivas de viscosidade, desenvolvidas a partir de dados do testador MFI para misturas de pó de ferro carbonil e HDPE, apresentaram erros inferiores a 4% em diversas concentrações de pó e temperaturas.
Em estudos numéricos de preenchimento de moldes utilizando PA6GF30, as curvas Cross-WLF derivadas de dados de MFI apresentaram boa concordância com os valores de referência do reômetro capilar, mostrando erros de simulação da pressão máxima de injeção de apenas 0.2%. Da mesma forma, as avaliações de ajuste de curvas em polipropileno puro e PP reforçado com fibra de vidro exibiram erros inferiores a 18% e 5%, respectivamente, quando comparadas aos dados do reômetro capilar.
Para instalações de mistura que processam polímeros com carga e compósitos personalizados cujas propriedades não constam em bancos de dados de softwares comerciais, a derivação do MFI multicarga fornece dados de fluxo práticos e econômicos, com precisão suficiente para o trabalho diário de engenharia.
Solução de problemas da "Armadilha MFI idêntica"
Consideramos a armadilha de MFI idêntico um dos gargalos mais frustrantes na fabricação comercial de plásticos. Uma fábrica aceita um novo lote de resina certificado com 10 g/10 min que corresponde a lotes anteriores no papel, mas causa rebarbas severas, falhas na injeção ou deformação excessiva na linha de produção.
Considere um cenário típico encontrado ao longo do corredor de fabricação automotiva (que abrange o sul de Ontário, Michigan, Ohio e Indiana). Fornecedores de primeiro nível que moldam componentes para o compartimento do motor, como suportes de poliamida com 1% de fibra de vidro, podem receber duas entregas separadas de resina apresentando uma classificação idêntica de 10 g/10 min nos certificados de qualidade do fornecedor.
Em teoria, ambos os lotes atendem aos requisitos do desenho técnico. No entanto, quando colocados em prensas de moldagem de alta velocidade com ciclos de produção agressivos, o segundo lote apresenta rebarbas na linha de junção do molde, causando rejeições dimensionais durante as verificações de auditoria.
Causas principais em ferramentas de alto cisalhamento
O teste padrão de índice de fluidez de ponto único (MFI) de acordo com a norma ASTM D1238 ocorre em taxas de cisalhamento moderadas (geralmente entre 1 e 50 s⁻¹). No entanto, a moldagem por injeção industrial impulsiona o material através de minúsculos canais de injeção a taxas de cisalhamento que chegam a 10,000 a 100,000 s⁻¹.
A resina do lote A apresenta uma distribuição de massa molecular estreita, mantendo uma resistência ao fluxo previsível à medida que a velocidade de injeção aumenta. Em contraste, a resina do lote B possui uma distribuição de massa molecular ampla. Ela produz a mesma leitura de 10 g/10 min sob pesos MFI estáticos, mas sob o cisalhamento agressivo de um canal de injeção, seu atrito interno colapsa, causando uma queda acentuada na viscosidade.
Quando o lote B atinge o molde, ele se move com muito mais força do que o previsto, superando a força de fechamento da máquina, criando rebarbas ao longo das linhas de junção e fazendo com que as dimensões da peça fiquem fora da tolerância.
Protocolos de Qualidade Recomendados
Quando certificados MFI idênticos geram resultados de produção inconsistentes, confiar em um único ponto de dados deixa sua equipe no escuro. Como os testes em bancada não conseguem replicar diretamente o cisalhamento extremo do comporta, o objetivo operacional prático é selecionar lotes com base na intensidade com que se tornam mais finos sob tensão aumentada.
Para resinas termoplásticas sólidas, a triagem de bancada mais rápida é a medição da Razão de Taxa de Fluxo (FRR). Ao submeter a mesma amostra a uma carga padrão (como 2.16 kg) e a uma carga pesada (como 21.6 kg) à mesma temperatura, os técnicos avaliam a sensibilidade ao cisalhamento diretamente em um plastômetro de extrusão.
Uma resina com uma ampla distribuição de peso molecular apresenta uma relação visivelmente maior sob cargas mais pesadas, expondo a inconsistência do lote usando equipamentos de teste padrão antes que o material chegue à prensa (consulte nossas perguntas frequentes abaixo para obter detalhes específicos sobre a relação FRR).
Para formulações líquidas, revestimentos e resinas reativas onde o fluxo de alta taxa de cisalhamento determina o desempenho da aplicação, os instrumentos rotacionais fornecem curvas reológicas diretas. Unidades digitais programáveis, como o ToronVisc™ 79P, monitoram perfis de cisalhamento em diversas velocidades de rotação, enquanto sistemas de cone e placa, como o ToronVisc™ CAP2 e CAP3, avaliam pequenos volumes de líquido sob altas taxas de cisalhamento sem ruptura térmica.
Gerenciamento do MFI em Polímeros Reciclados e PCR
Os flocos reciclados pós-consumo (PCR) e os resíduos de fabricação moídos representam as matérias-primas mais variáveis quimicamente processadas nas instalações de produção atualmente.
Nos Estados Unidos e no Canadá, as empresas de processamento que precisam conciliar as exigências estaduais e federais de conteúdo reciclado, como a SB 54 da Califórnia, os requisitos de reciclagem do estado de Washington ou os padrões federais canadenses de embalagens, enfrentam esse desafio diariamente. Transformadores de embalagens em grandes centros de distribuição, como o Meio-Oeste ou Ontário, frequentemente incorporam de 30% a 50% de HDPE reciclado pós-consumo em garrafas de bens de consumo. Como os fardos de sucata municipal variam conforme a época da coleta, mudanças não monitoradas no processamento causam grandes problemas.
Ruptura da cadeia e deslocamentos de fusão
A cada ciclo de um termoplástico em um cilindro de extrusão, o calor e o estresse mecânico rompem as cadeias principais do polímero. À medida que essas cadeias se rompem (cisão da cadeia), o peso molecular médio diminui, fazendo com que o índice de fluidez (MFI) aumente, enquanto a viscosidade do material fundido cai drasticamente.
Alternativamente, certos tipos de polietileno sofrem reticulação durante exposição prolongada ao calor, causando uma queda acentuada no índice de fluidez (MFI) e picos de viscosidade erráticos. Um lote com um aumento não detectado no índice de fluidez causa flacidez imediata da pré-forma ou afinamento da parede durante a moldagem por sopro, levando a falhas estruturais e reprovação nos testes de queda.
Requisitos distintos para PET e viscosidade intrínseca
Para fluxos de tereftalato de polietileno reciclado (rPET), o padrão de referência da indústria é a Viscosidade Intrínseca (VI), expressa em decilitros por grama (dL/g) por meio de testes em solução diluída, em vez do índice de fluidez padrão. O rPET para garrafas normalmente requer uma VI entre 0.72 e 0.84 dL/g, e ciclos sucessivos de processamento térmico reduzem esse valor por meio da degradação hidrolítica.
Embora um plastômetro de extrusão possa monitorar as variações relativas de degradação entre lotes em uma instalação de rPET, ele não fornece o valor de IV certificado exigido pelas especificações dos convertedores de pré-formas e garrafas.
Controle da proporção da mistura
As instalações de mistura que combinam grânulos virgens com sucata reciclada devem monitorar de perto a variação do fluxo de fusão. Flutuações não controladas comprometem a espessura da parede do produto e a estabilidade da pré-forma em linhas contínuas.
Acreditamos que a verificação confiável do índice de fluidez é essencial para as operações modernas de reciclagem. Enquanto ferramentas portáteis como a série ToronVisc™ PDV permitem que os técnicos realizem verificações de viscosidade em tempo real diretamente em aditivos líquidos ou pastas no cais de recebimento, os plastômetros de bancada verificam os fardos de sucata e os lotes regranulados recebidos.
Isso permite que os fabricantes de compostos ajustem as proporções da mistura de forma proativa, mantendo o material composto final dentro das rigorosas tolerâncias de processamento.
Guia de Aplicação: MFI vs. Viscosidade
A escolha entre um plastômetro de extrusão e um viscosímetro depende da forma do material, do ambiente de processamento e dos principais objetivos dos testes:
Termoplásticos Sólidos e Inbound Quality Control
Utilize um plastômetro de extrusão ao qualificar termoplásticos sólidos, como grânulos de resina virgem, flocos reciclados ou masterbatches compostos. Ele proporciona a rápida liberação de material necessária para aprovar ou rejeitar entregas a granel em caminhões, vagões ferroviários ou contêineres, comparando-as com os Certificados de Análise (COA) do fornecedor. Se suas operações de qualidade se concentram no monitoramento da variação entre lotes em materiais pós-consumo ou no cumprimento rigoroso dos métodos ASTM D1238 e ISO 1133, um testador de MFI é a principal ferramenta para bancada.
Reologia de fluidos e formulações pseudoplásticas
Utilize um viscosímetro rotacional ou de cone e placa ao avaliar líquidos, pastas ou materiais reativos, como adesivos industriais, revestimentos, epóxis líquidos, formulações de silicone e resinas termofusíveis. Esses instrumentos permitem que os formuladores simulem a resistência ao bombeamento, a atomização por pulverização, a aplicação por rolo e o preenchimento da cavidade do molde em uma ampla gama de taxas de cisalhamento controladas. Eles também são necessários para monitorar os tempos de pega e as reações de cura química de acordo com as normas ASTM D2196, ISO 2555 ou ISO 3219.
Ligantes e fundidos para altas temperaturas
Formulações como piche asfáltico, parafina, colas termofusíveis e polímeros fundidos exigem câmaras térmicas especializadas. Por exemplo, em programas de construção de estradas civis regidos pelas especificações da AASHTO ou dos ministérios de transporte provinciais nos estados do norte dos EUA e nas províncias canadenses, os ligantes devem suportar fissuras no inverno e trilhas de roda no verão. Sistemas especializados como o ToronVisc™ AI250 / AI500 ou unidades multifuncionais como o ToronVisc™ T3 / T4 mantêm a temperatura precisa da amostra até limites elevados, especialmente quando complementados por unidades externas como os tanques de circulação termostática ToronCool™.
Seleção do teste MFI: Método A vs. Método B
Após confirmar que o teste de índice de fluidez se adequa ao seu fluxo de trabalho de garantia da qualidade, você deve selecionar a configuração de instrumento apropriada:
Método A: Corte em massa manual
No Método A, o operador utiliza um mecanismo de corte manual ou temporizado para cortar filamentos de polímero extrudado em intervalos precisos (como a cada 30 ou 60 segundos). Os filamentos são coletados, pesados em uma balança analítica e a massa é convertida matematicamente em gramas por 10 minutos.
Essa abordagem é ideal para volumes moderados de testes e qualificação de matérias-primas, abrangendo a faixa de 0.15 a 50 g/10 min que a norma ASTM D1238 atribui ao Procedimento A. Unidades de bancada como o nosso ToronMFI™-A oferecem testes confiáveis e econômicos em uma ampla faixa operacional de 0.1 a 100 g/10 min para instalações que não exigem medições contínuas de alto rendimento.
Método B: Deslocamento automatizado
O procedimento B monitora eletronicamente o deslocamento do pistão ao longo de uma distância de medição calibrada. Combinando a distância de deslocamento e o tempo de percurso com a geometria do cilindro e a densidade do material fundido, a unidade calcula automaticamente a Taxa de Volume de Fusão (MVR), convertendo-a em Taxa de Fluxo de Fusão (MFR) sem a necessidade de cortes manuais ou pesagem analítica.
O procedimento B abrange materiais com vazão de 0.50 até aproximadamente 1,500 g/10 min, de acordo com a norma ASTM D1238. Ele se torna a escolha prática para laboratórios de alto volume, resinas de rápida fluidez cujo extrudado goteja muito rapidamente para corte manual e para a estrita conformidade com a norma ISO 1133. Considere instalações de processamento que recebem entregas a granel de vagões ferroviários com peso entre 180,000 e 200,000 libras diretamente de produtores petroquímicos no Texas, Louisiana ou Alberta: o uso de métodos de corte manual em ramais ferroviários cria um gargalo operacional, enquanto o deslocamento automatizado libera os lotes recebidos rapidamente.
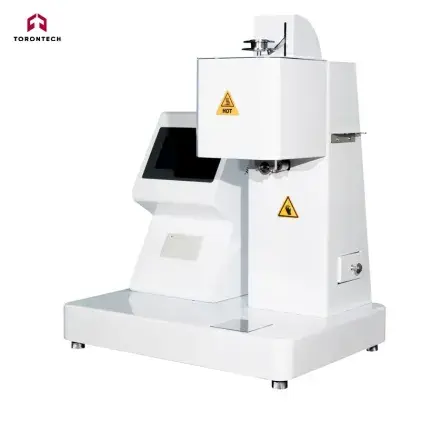
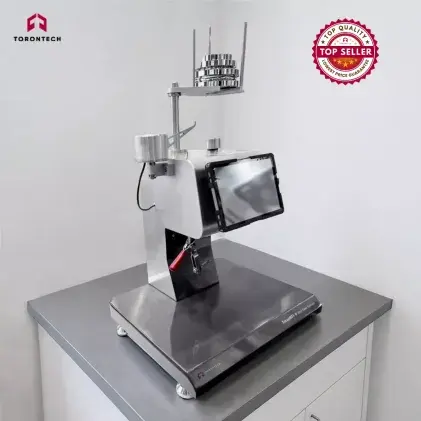
Nessa categoria, instrumentos de mesa com dupla capacidade, como o nosso ToronMFI™-B , e sistemas desenvolvidos para materiais complexos, como o nosso ToronMFI™-D, reduzem a duração dos testes pela metade, registrando dados digitais para fins de auditoria. Além disso, o ToronMFI™-V, controlado por tablet, realiza testes de MVR baseados em deslocamento e fornece dados de MFR, MVR, densidade da massa fundida, viscosidade aparente, tensão de cisalhamento e taxa de cisalhamento em uma única execução, integrando verificações de qualidade de rotina com a modelagem de fluxo aparente discutida anteriormente.
Custo Total de Propriedade e Orçamento de Laboratório
A aquisição de equipamentos para testes de materiais muitas vezes força os gestores a fazerem concessões desnecessárias: pagar um preço exorbitante por marcas tradicionais ou correr o risco de comprar unidades básicas não certificadas que não atendem aos padrões de auditoria. Reômetros capilares de alta pressão podem facilmente exceder os orçamentos de equipamentos em dez vezes.
Há muito tempo defendemos que pagar um preço excessivamente alto por equipamentos de marca tradicionais não resulta em melhor repetibilidade ou maior conformidade com as normas. A Torontech foi criada para desafiar esses parâmetros convencionais de custo-benefício, oferecendo tecnologias econômicas que atendem a rigorosos padrões internacionais de testes.
Principais fatores que influenciam o custo dos testes
Ao calcular o custo real do ciclo de vida de um instrumento, incentivamos os gestores de qualidade a avaliar três componentes distintos:
- Investimento inicial em equipamentos: As margens de lucro das marcas premium imobilizam capital que, de outra forma, poderia ser usado para financiar várias estações de inspeção ou melhorias nas instalações.
- Desgaste de consumíveis e ferramentas: Matrizes de teste, molas de medição calibradas e fusos sofrem desgaste com o tempo. Peças de reposição proprietárias com preços exorbitantes corroem constantemente os orçamentos anuais de manutenção.
- Dependência de Calibração e Serviço: Equipamentos que exigem técnicos especializados da fábrica para recalibração de rotina elevam os custos de manutenção a longo prazo, num horizonte de cinco a dez anos.
Eficiência de capital e alternativas práticas
Equipamentos de teste adequados combinam um orçamento rigoroso com engenharia confiável e de alta precisão. A seleção de sistemas construídos com componentes padrão acessíveis, controles digitais responsivos e conformidade comprovada com as normas ASTM D1238 e ASTM D2196 fornece aos laboratórios dados confiáveis a um preço viável. Menores investimentos iniciais resultam em períodos de retorno mais rápidos, seja para equipar uma única estação de controle de qualidade ou para padronizar os testes em diversas unidades regionais.
Equipamentos de teste de fluxo com excelente custo-benefício da Torontech
A escolha entre MFI e viscosidade depende do seu escopo analítico: os indexadores de MFI fornecem uma triagem rápida de aprovação/reprovação para lotes de termoplásticos brutos e fluxos de reciclagem, enquanto os viscosímetros mapeiam curvas de fluxo completas em diferentes taxas de cisalhamento e temperaturas.
Na Torontech, oferecemos soluções econômicas e tecnologias inovadoras que garantem total conformidade com as normas ASTM e ISO, sem as margens de lucro exorbitantes das marcas tradicionais.
- Plastômetros de extrusão: A Série ToronMFI™ Oferece testes de acordo com as normas ASTM D1238 e ISO 1133, desde unidades manuais do Método A até sistemas automatizados do Método B.
- Viscosímetros rotacionais: A Série ToronVisc™ Abrange geometrias digitais rotacionais, de alta temperatura e de cone e placa, em conformidade com as normas ASTM D2196 e ISO 2555.
Precisa verificar as especificações do equipamento ou solicitar um orçamento? Entre em contato com nossa equipe de engenharia técnica hoje mesmo para uma consulta sobre a aplicação ou um orçamento direto para suas operações de teste de qualidade.
Referências (Clique para expandir)
- Bankar, P., & Reddy, MS (2021). Análise de diferentes tipos de viscosímetros, projeto, materiais e tecnologia: uma revisão. Lecture Notes in Mechanical Engineering, 47.
- Doifode, DS, Deorukhkar, BD, Date, P., & Alexandrov, S. (2018). Comportamento reológico da mistura de pó de ferro carbonil (CIP) e polietileno de alta densidade (HDPE). Key Engineering Materials, 779, 31-36.
- Gupta, S., Wang, WS, & Vanapalli, S. (2016). Viscosímetros microfluídicos para reologia de cisalhamento de fluidos complexos e biofluidos. Biomicrofluidics, 10(4), 043402.
- Kang, Y., Yoon, SY, Lee, K.-H., & Yang, S. (2010). Um viscosímetro microfluídico altamente preciso e consistente para medição contínua da viscosidade do sangue. Órgãos Artificiais, 34(11), 944-949.
- Kapadia, W., Giri, NV, Qin, N., Zhao, P., Phan, C., Haines, L., Jones, L., & Ren, CL (2025). Um novo viscosímetro microfluídico para medir a viscosidade de volumes ultrapequenos de líquidos newtonianos e não newtonianos. Journal of Micromechanics and Microengineering, 35.
- Lee, T., Liao, W.-H., Wu, Y.-F., Chen, Y.-L., & Tung, Y. (2018). Viscosímetro microfluídico baseado em circuito eletrofluídico para análise de líquidos newtonianos e não newtonianos em diferentes temperaturas. Química Analítica, 90(3), 2317-2325.
- Liu, L., Hu, D., & Lam, RHW (2020). Viscosímetro microfluídico usando uma micromembrana de suspensão para medição de bioamostras. Micromachines, 11(10), 934.
- Oubellaouch, K. (2024). Uma abordagem baseada no índice de fluxo de fusão para a determinação das curvas de viscosidade. Materials Research Proceedings, 298.
- Oubellaouch, K., Pelaccia, R., Orazi, L., Pozzi, P., Carmignato, S., Bonato, N., Donati, L., Raimondi, L., & Reggiani, B. (2025). Um novo procedimento experimental-numérico para a caracterização reológica de polímeros termoplásticos aplicados à moldagem por injeção. The International Journal of Advanced Manufacturing Technology, 140, 5419-5433.
- Shenoy, A., Saini, D., & Nadkarni, VM (1982). Reogramas de polímeros celulósicos a partir do índice de fluidez. Journal of Applied Polymer Science, 27, 4399-4408.
- Singh, P., Sharma, A., Puchades, V., & Agarwal, P. (2022). Uma revisão abrangente sobre viscosímetros baseados em MEMS. Sensors and Actuators A: Physical, 113456.
- Solomon, DE, & Vanapalli, S. (2014). Viscosímetro microfluídico multiplexado para reologia de fluidos complexos de alto rendimento. Microfluidics and Nanofluidics, 16, 677-690.
- Vilimi, Z., Pápay, Z., Basa, B., Orekhova, X., Kállai-Szabó, N., & Antal, I. (2024). Reologia Microfluídica: Um Método Inovador para Medição de Viscosidade de Géis e Vários Produtos Farmacêuticos. Géis, 10(7), 464.
- Wilczyński, K., Buziak, K., Lewandowski, A., & Wilczyński, K. (2025). Reologia para extrusão de compósitos plásticos de madeira - Parte 1: Laboratório vs. Reometria On-Line. Polímeros, 17(20), 2782.
- Wilczyński, K., Buziak, K., Nastaj, A., Lewandowski, A., & Wilczyński, K. (2026). Reologia para Extrusão de Compósitos Plásticos de Madeira Parte 2: Simulação de Processo e Verificação Experimental. Polímeros, 18(6), 0744.
- Younes, B. (2015). Método simples de análise reológica das propriedades de fluxo de polímeros fiáveis usando o testador MFI. Indian Journal of Materials Science, 2015, 1-8.
- Yu, Y., Xi, L., Yao, M., Liu, L., Zhang, Y., Huo, S., Fang, Z.-Z., & Song, P. (2022). Efeitos determinantes da viscosidade da fusão no desempenho do polilactídeo e seus sistemas retardantes de chamas. iScience, 25(3), 103950.