Panduan MVR vs MFR: Perbedaan, Rumus & Peralatan
Bagaimana jika tim kendali mutu Anda dapat menjamin konsistensi resin mentah sebelum bahan tersebut mencapai jalur produksi?
Karakterisasi aliran leleh yang tepat adalah cara tercepat untuk menjaga agar proses ekstrusi dan pencetakan injeksi berjalan pada efisiensi puncak. Membandingkan MFR vs MVR (dan MVR vs MFR) memberikan fasilitas Anda metode yang andal untuk memverifikasi batch yang masuk, mencegah cacat pemrosesan, dan melindungi margin keuntungan tanpa menambah biaya pengujian yang tidak perlu.
Berikut perbandingan langsung, rincian rumus konversi, dan panduan pemilihan peralatan Anda.
MFR vs MVR: Perbedaan Inti
Bagi para pengambil keputusan yang membutuhkan ringkasan singkat, studi antar laboratorium menunjukkan bahwa MVR memberikan pengulangan dan reproduksibilitas yang lebih unggul dibandingkan MFR pada polimer acuan seperti polipropilen, mencapai pengulangan sekitar 5% dibandingkan sekitar 7% dan reproduksibilitas sekitar 11% dibandingkan sekitar 21% pada tingkat kepercayaan 95%.
| Faktor Evaluasi | Laju Aliran Leleh (MFR) | Laju Volume Lelehan (MVR) |
|---|---|---|
| Properti Utama | Laju aliran massa (indikator massa molar) | Laju aliran volumetrik (indikator aliran geser) |
| Satuan Lembar Data | g/10 menit | cm³/10 menit |
| Standar Tes Resmi | Metode ASTM D1238 A / Metode ISO 1133-1 A | Metode ASTM D1238 B / Metode ISO 1133-1 B |
| Rutinitas Laboratorium | Pemotongan dan penimbangan manual berjangka waktu | Pelacakan perpindahan optik digital |
| Keterlibatan Operator | Substansial (pengaturan waktu manual, pemotongan, penimbangan) | Minimal (pelacakan otomatis, ekspor digital) |
| Keterulangan (Tolok Ukur PP) | ~ 7% | ~ 5% |
| Reproduksibilitas (Tolok Ukur PP) | ~ 21% | ~ 11% |
| Sensitivitas Filler | Sangat terpengaruh oleh pengisi mineral yang padat | Kebal terhadap bias kepadatan pengisi; mencerminkan aliran volumetrik yang sebenarnya. |
| Durasi Tes | 15–20 menit perhatian langsung | 5–8 menit dengan perhitungan otomatis |
| Aplikasi Utama | Verifikasi dasar resin murni tanpa pengisi | QA bervolume tinggi, senyawa terisi, laboratorium R&D |
Apa itu Laju Aliran Leleh (MFR)?
Laju Aliran Leleh (MFR), yang sering disebut sebagai Indeks Aliran Leleh (MFI) atau Laju Aliran Massa Leleh, mengukur massa sebenarnya dari polimer cair yang didorong melalui cetakan karbida tungsten standar (diameter internal 2.095 ± 0.005 mm) di bawah beban dan suhu tetap selama 10 menit. Diatur oleh ASTM D1238 (Prosedur A) dan ISO 1133-1 (Metode A), pendekatan gravimetrik ini menyatakan kemampuan mengalir dalam gram per 10 menit (g/10 min).
Selama proses standar Prosedur A, butiran atau serpihan polimer dimasukkan ke dalam tabung silinder yang dipanaskan. Setelah waktu pemanasan awal yang telah ditentukan, beban piston yang telah dikalibrasi memberikan tekanan ke bawah secara terus menerus. Saat untaian keluar melalui cetakan, pisau pengatur waktu otomatis atau pemotong manual memotong segmen pada interval waktu yang tepat.
Instrumen seperti ToronMFI™-A tingkat dasar mengelola langkah ini dengan pengikis otomatis yang dikendalikan mikroprosesor dengan akurasi ±0.1 detik, menghilangkan inkonsistensi waktu pemotongan manual dengan pisau cukur. Segmen yang dipotong ini didinginkan, ditimbang pada timbangan analitik dengan resolusi 0.1 mg, dan dikonversi ke laju standar 10 menit:
MFR = (m × 600) / t
(Di mana m adalah massa rata-rata segmen yang dipotong dalam gram, dan t adalah interval pemotongan dalam detik.)
MFR berfungsi sebagai indikator kebalikan praktis dari viskositas, memberikan alternatif yang lebih sederhana daripada reometri rotasional untuk menilai kemampuan pengolahan material. Seiring peningkatan berat molekul dan massa molar, rantai polimer menahan perpindahan, sehingga menghasilkan nilai MFR yang lebih rendah.
Menurut pandangan kami, Metode A dapat menyesatkan karena aditif mineral padat secara artifisial meningkatkan berat untaian, sehingga menutupi seberapa besar viskositas material sebenarnya telah meningkat. Sementara partikel padat secara fisik membatasi aliran dan menurunkan throughput keseluruhan, Metode B (MVR) mengukur perpindahan volumetrik secara langsung, menghilangkan bias massa dan mengisolasi perilaku aliran sebenarnya dari senyawa yang diisi.
Apa itu Tingkat Volume Leleh (MVR)?
Laju Volume Leleh (MVR), juga disebut sebagai Laju Aliran Volume Leleh, mengukur volume polimer leleh yang diekstrusi melalui cetakan kapiler standar di bawah kondisi termal dan beban yang ditentukan selama 10 menit. Diatur berdasarkan ASTM D1238 (Prosedur B) dan ISO 1133-1 (Metode B), metode volumetrik ini mencatat hasil dalam sentimeter kubik per 10 menit (cm³/10 min).
Alih-alih mengumpulkan, mendinginkan, dan menimbang untaian ekstrusi, MVR menggunakan sensor posisi digital beresolusi tinggi. Sistem kelas menengah dan canggih, seperti ToronMFI™-B dan ToronMFI™-D , menggabungkan pelacakan perpindahan digital dengan resolusi ±0.02 mm untuk merekam penurunan linier piston berbobot (l) selama interval pengukuran yang tepat (t).
Karena protokol pengujian standar menetapkan A pada 0.711 cm² (mewakili luas penampang rata-rata nominal dari lubang silinder 9.550 mm dan kepala piston 9.474 mm sesuai ISO 1133 dan ASTM D1238), perangkat lunak instrumen menghitung aliran volumetrik secara otomatis dari data perpindahan encoder:
MVR = (A × l × 600) / t
Salah satu keunggulan utama MVR adalah kemudahan: metode ini tidak memerlukan pengetahuan sebelumnya tentang densitas material untuk perhitungan volume. Kami menganggap MVR sebagai pendekatan yang lebih efisien dan dapat diulang untuk bangku jaminan kualitas. Metode ini melewati pengumpulan untaian fisik, menghilangkan penundaan yang terkait dengan timbangan, dan menghasilkan data numerik yang bersih dengan intervensi operator minimal.
Menghitung Selisih: Konversi MVR ke MFR
Saat meninjau sertifikat resin dari berbagai pemasok, tim kontrol kualitas seringkali perlu mengetahui cara menghitung perbedaan antara MVR dan MFR atau mengkonversi MVR ke MFR. Hubungan matematis antara kedua nilai tersebut adalah densitas leleh material (ρ_melt) pada suhu uji yang ditentukan:
MFR = MVR × ρ_melt
Sebaliknya, untuk mengubah aliran massa menjadi aliran volumetrik:
MVR = MFR / ρ_melt
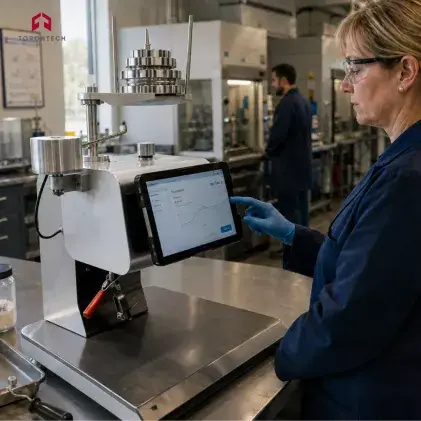
Dengan melacak massa dan keluaran volumetrik secara simultan dalam kondisi yang identik, viskositas geser dan densitas leleh dapat dihitung secara langsung. Unit multi-parameter canggih seperti ToronMFI™-V memanfaatkan perangkat lunak tablet bawaan untuk menghitung densitas leleh, viskositas semu, tegangan geser, dan laju geser dalam satu kali proses, sehingga menghilangkan kebutuhan akan langkah-langkah perhitungan manual.
Aturan Penting: Kepadatan Lelehan (ρ_melt) ≠ Kepadatan Padatan (ρ_solid)
Kita sering melihat tim penguji melakukan kesalahan dengan menggunakan densitas padat suhu ruangan dalam perhitungan ini. Termoplastik mengalami pembengkakan volumetrik yang signifikan ketika dipanaskan melewati titik lelehnya, yang berarti densitas leleh secara konsisten lebih rendah daripada densitas padat. Akibatnya, densitas leleh biasanya 10% hingga 25% lebih rendah daripada densitas padat pada suhu ruangan.
Sebagai contoh, Polietilen Densitas Tinggi (HDPE) dengan densitas ambien 0.955 g/cm³ turun menjadi densitas leleh sekitar 0.760 g/cm³ pada suhu uji standar 190°C. Menggunakan nilai densitas dingin menghasilkan kesalahan perhitungan yang melebihi 25%. Menerapkan nilai densitas leleh yang benar mencegah ketidakakuratan pemodelan dan mengurangi biaya dalam simulasi aliran polimer hilir.
Contoh Konversi Langkah demi Langkah
Misalkan pemeriksaan kualitas awal pada homopolimer Polipropilena (PP) pada suhu 230°C / 2.16 kg menghasilkan MVR terukur sebesar 14.20 cm³/10 menit dan densitas leleh yang diketahui sebesar 0.738 g/cm³ pada suhu 230°C.
Pertama, terapkan rumus konversi: MFR = MVR × ρ_melt. Selanjutnya, hitung laju massa dengan mengalikan 14.20 cm³/10 min dengan 0.738 g/cm³, yang hasilnya adalah 10.48 g/10 min. Laju Aliran Lelehan (Melt Flow Rate) yang dihasilkan adalah 10.48 g/10 min.
Panduan Referensi Kepadatan Lelehan
MVR meningkat seiring dengan peningkatan suhu karena volume bebas yang lebih besar dalam lelehan dan menurun dengan kandungan pengisi yang tinggi karena partikel padat mengadsorpsi rantai makromolekul dan membatasi aliran. Ketergantungan laju aliran terhadap suhu sering mengikuti hubungan tipe Arrhenius.
Berikut ini adalah panduan referensi mengenai kerapatan leleh empiris (ρ_melt) untuk termoplastik industri standar yang diuji berdasarkan kondisi ASTM dan ISO:
| Bahan Polimer | Suhu Uji Standar (°C) | Beban Uji Standar (kg) | Kepadatan Padat Nominal (g/cm³) | Kepadatan Lelehan Empiris ρ_melt (g/cm³) |
|---|---|---|---|---|
| LDPE (Polietilena Densitas Rendah) | 190 | 2.16 | 0.918 - 0.925 | 0.762 |
| LLDPE (Linear Low-Density PE) | 190 | 2.16 | 0.918 - 0.935 | 0.765 |
| HDPE (Polietilen Densitas Tinggi) | 190 | 2.16 / 5.0 | 0.945 - 0.965 | 0.760 - 0.768 |
| PP (Polipropilena Homopolimer) | 230 | 2.16 | 0.900 - 0.910 | 0.738 |
| PS (Polistirena Serbaguna) | 200 | 5.00 | 1.040 - 1.060 | 0.945 |
| ABS (Akrilonitril Butadiena Styrene) | 220 / 230 | 10.0 / 3.8 | 1.030 - 1.070 | 0.955 - 0.965 |
| PC (Polikarbonat) | 300 | 1.20 | 1.200 | 1.070 |
| PET (Polietilen Tereftalat) | 275 / 285 | 2.16 | 1.350 - 1.400 | 1.200 |
| PA6 / PA66 (Poliamida / Nilon) | 235 / 275 | 2.16 | 1.130 - 1.150 | 0.980 - 1.010 |
| POM (Polioksimetilena / Asetal) | 190 | 2.16 | 1.410 - 1.420 | 1.150 |
(Catatan untuk peracik: Aditif mineral berat, serat kaca, dan nanopartikel silika mengubah aliran leleh dan densitas leleh secara signifikan. Untuk formulasi yang diperkuat, kami merekomendasikan pengukuran densitas leleh secara langsung menggunakan pengindeks yang dilengkapi dengan pelacakan perpindahan otomatis.)
Kepatuhan Standar: ASTM D1238 vs ISO 1133
ASTM D1238 dan ISO 1133 memiliki prinsip inti yang setara, menggunakan plastometer ekstrusi untuk memaksa polimer cair melewati cetakan kapiler di bawah kondisi tertentu. Secara historis, laboratorium di Amerika Utara telah melakukan kalibrasi terhadap bahan referensi National Institute of Standards and Technology (NIST) seperti SRM 1474 (diukur pada 5.03 g/10 menit melalui ASTM D1238), sementara bahan referensi internasional menunjukkan keselarasan yang konsisten di bawah ISO 1133-1.
Bagi perusahaan pencetak komponen otomotif Tier-1 di koridor industri Midwest (seperti Michigan, Ohio, dan Indiana) dan Ontario Selatan, kepatuhan ganda adalah realitas operasional sehari-hari: resin yang masuk sering kali telah disertifikasi sesuai ASTM D1238, sementara spesifikasi komponen OEM global memerlukan validasi berdasarkan ISO 1133.
Toleransi Termal dan Geometris
Kedua standar tersebut menetapkan dimensi cetakan yang identik (panjang 8.000 ± 0.025 mm dan diameter dalam 2.095 ± 0.005 mm), tetapi toleransi operasionalnya sedikit berbeda. ASTM D1238 memberlakukan rentang suhu yang ketat sebesar ±0.2°C dalam jarak 10 mm di atas cetakan, sedangkan ISO 1133-1 memperbolehkan ±0.5°C. Durasi pemanasan awal juga berbeda, dengan ASTM menetapkan 7.0 ± 0.5 menit dibandingkan dengan 5.0 ± 0.5 menit yang diwajibkan oleh ISO.
Instrumen pengujian di seluruh Seri ToronMFI™ beroperasi dari 50°C hingga 450°C dengan pemulihan termal di bawah 4 menit. Untuk fasilitas yang membutuhkan kepatuhan ketat terhadap ASTM D1238 dan ISO 1133-2, ToronMFI™-D yang canggih mempertahankan akurasi kontrol suhu dalam ≤0.2°C, sementara ToronMFI™-A dan ToronMFI™-B tingkat dasar memberikan akurasi kontrol ±0.5°C yang andal untuk pemeriksaan kualitas standar ISO 1133-1.
Resin Khusus dan Ketentuan Pengujian Lanjutan
Untuk material dengan fluiditas tinggi yang melebihi 50 g/10 menit, Prosedur ASTM C menetapkan cetakan setengah tinggi dan setengah diameter, sedangkan ISO mengakomodasi resin dengan fluiditas tinggi melalui lampiran khusus. Rutinitas pengujian multi-berat (Prosedur ASTM D dan ISO 1133 multi-beban) mengevaluasi Rasio Laju Aliran (FRR) untuk menilai distribusi berat molekul.
Selain itu, ISO 1133-2 memberlakukan batasan waktu tinggal yang ketat untuk polikondensat seperti PET dan poliamida, mengurangi sebaran reproduksibilitas dari 114% menjadi sekitar 60%. Kami menganggap kepatuhan terhadap standar ganda sangat penting bagi fasilitas yang mengelola pengiriman bahan baku dari pemasok internasional atau mengekspor barang jadi secara global.
Kerangka Pemilihan Metode
Proses manufaktur yang berbeda membutuhkan rentang aliran lelehan yang spesifik. Misalnya, kemasan polipropilena untuk termoforming membutuhkan sekitar 4 g/10 menit, ekstrusi film menggunakan hingga 11 g/10 menit, dan pencetakan injeksi berkisar antara 3 hingga 100 g/10 menit tergantung pada ketebalan dinding bagian tersebut.
Evaluasi Senyawa Terisi dan Campuran PCR
Dengan meningkatnya mandat daur ulang pasca-konsumsi (PCR) di seluruh Amerika Utara (seperti California AB 793, undang-undang kandungan daur ulang Negara Bagian Washington, dan peraturan pengemasan federal Kanada), pengolah sering mencampur HDPE dan PP daur ulang ke dalam aliran bahan baku baru. Karena setiap batch PCR menimbulkan pergeseran densitas antar batch dan variasi riwayat termal, pengujian MVR menyediakan metode langsung untuk mengidentifikasi degradasi dalam campuran daur ulang.
Zat pewarna dan pengisi mineral berat memerlukan pendekatan volumetrik yang sama. Pigmen berat seperti titanium dioksida (TiO2 sekitar 4.2 g/cm³) dan karbon hitam (sekitar 1.8 hingga 2.1 g/cm³) jauh lebih padat daripada poliolefin murni (sekitar 0.9 g/cm³). Akibatnya, batch yang diberi pigmen akan menghasilkan ekstrudat yang lebih berat dan mencatat MFR yang secara artifisial lebih tinggi daripada rekanan alaminya yang tidak diberi warna, bahkan ketika rantai polimer dasarnya identik.
Pengukuran MVR pada berbagai jenis cat alami dan berwarna mengisolasi kandungan pigmen dari viskositas polimer yang sebenarnya. Meskipun pengisi padat dan pigmen masih membatasi pergerakan fluida secara fisik, Metode B (MVR) memastikan bahwa pengurangan aliran yang diukur mencerminkan reologi leleh yang sebenarnya, bukan artefak densitas berbasis massa.
Persyaratan Frekuensi Pengujian dan Kapasitas Produksi
Untuk fasilitas yang menjalankan lebih dari 8 hingga 10 pengujian per shift, Metode B (MVR) memberikan keuntungan produktivitas langsung. Otomatisasi pelacakan perpindahan menghemat 10 hingga 12 menit per sampel dengan menghilangkan langkah pemotongan manual, pendinginan, dan penimbangan analitis.
Sebaliknya, fasilitas yang hanya melakukan verifikasi penerimaan berkala pada poliolefin bersih dan tanpa pengisi dapat dengan nyaman mengandalkan Metode A (MFR) untuk pemeriksaan kualitas dasar.
Polikondensat Sensitif Kelembaban
Saat memproses resin yang sensitif terhadap kelembapan seperti PET, PBT, atau poliamida, Metode B berdasarkan ISO 1133-2 sangat direkomendasikan. Pelacakan sensor otomatis menangkap perpindahan piston dalam jendela pemanasan awal yang sempit sebelum kelembapan lingkungan menyebabkan pemutusan rantai hidrolitik, mencegah degradasi termal yang dapat memengaruhi hasil pengujian.
Pengujian, Pemecahan Masalah, dan Diagnosis Kesalahan
Karakteristik mendasar dari pengujian aliran leleh standar adalah bahwa laju geser pengujian jauh lebih rendah daripada laju geser ekstrusi atau pencetakan injeksi yang sebenarnya. Selain itu, material dengan ketidakstabilan termal, seperti PVC, menghadirkan tantangan pengujian yang unik. Ketika hasil laju aliran menyimpang dari spesifikasi pemasok, penyebab utamanya seringkali terkait dengan prosedur atau perawatan, bukan karena resin yang tidak sesuai spesifikasi.
Variabel Operasional: Perangkap Udara dan Waktu Pemotongan
Pembacaan MVR yang tidak menentu atau bergeser biasanya disebabkan oleh rongga udara yang terperangkap dalam tabung lelehan selama pengemasan. Pengisian material dalam jumlah kecil dan pemadatan yang kuat di antara penambahan akan secara efektif mengeluarkan kantung udara. Encoder perpindahan beresolusi tinggi, seperti sensor optik ±0.02 mm pada ToronMFI™-D, dengan cepat mengungkapkan lonjakan percepatan ini jika pemadatan tidak merata.
Untuk pengujian Metode A manual, sebaran yang tinggi antar potongan menunjukkan variabilitas waktu operator, yang diatasi dengan beralih ke alat pengikis mekanis otomatis yang akurat hingga ±0.1 detik.
Faktor Material dan Peralatan: Hidrolisis Kelembaban dan Pemeliharaan Cetakan
Penurunan viskositas leleh yang tiba-tiba dan drastis selama pengujian menunjukkan hidrolisis polimer akibat kelembapan, terutama pada PET dan poliamida. Resin harus dikeringkan secara menyeluruh sebelum pengujian, dengan pengaliran nitrogen selama pemanasan awal. Sebaliknya, laju aliran terukur yang jauh di bawah nilai yang telah disertifikasi sering kali disebabkan oleh penumpukan resin yang mengalami karbonisasi di dalam cetakan kapiler.
Mempertahankan suhu laras dalam rentang standar ASTM D1238 sebesar ±0.2°C mencegah stratifikasi viskositas di sepanjang kolom lelehan, dan membersihkan cetakan karbida tungsten dengan pemeriksaan pengukur go/no-go secara teratur memastikan lubang tetap berada dalam spesifikasi 2.095 mm.
ROI Laboratorium: Pengujian Manual vs Otomatis
Kami percaya bahwa instrumen pengujian berkualitas harus memberikan keuntungan operasional yang nyata dengan mengurangi biaya tenaga kerja dan waktu siklus pengujian. Meskipun teknik pembelajaran mesin modern dan sensor lunak muncul untuk memprediksi perilaku aliran lelehan dalam pengaturan IoT industri, peningkatan perangkat keras laboratorium fisik dari pengujian potong dan timbang manual (Metode A) ke pelacakan perpindahan optik otomatis (Metode B) memberikan peningkatan efisiensi langsung.
Waktu Teknisi Aktif per Pengujian
Metode Manual A (MFR):
- Pengisian & Pemadatan Material: 2 menit
- Siklus Pemanasan Awal: 7 menit
- Manajemen Pemotongan Berwaktu (3–5 pemotongan): 3 menit
- Pendinginan & Penimbangan Analitis: 4 menit
- Perhitungan & Pencatatan Manual: 2 menit
- Total Waktu per Sampel: ~18 Menit
Metode Otomatis B (MVR):
- Pengisian & Pemadatan Material: 2 menit
- Siklus Pemanasan Awal: 5–7 menit
- Pelacakan Perpindahan Otomatis: 1 menit (perekaman sensor berkelanjutan)
- Perhitungan Otomatis & Ekspor Data Langsung: Instan (melalui tautan PC USB/RS485 atau printer mikro terintegrasi)
- Total Waktu per Sampel: ~8–10 Menit (penghematan waktu lebih dari 50%)
Penghematan Keuangan Tahunan untuk Laboratorium QA Industri
Dengan asumsi sebuah fasilitas menjalankan 15 pengujian per hari selama 250 hari operasional per tahun (3,750 pengujian per tahun), biaya tenaga kerja dapat dimodelkan sebesar 35.00 USD per jam, yang mencerminkan upah penuh yang lazim untuk teknisi pengujian material menurut tolok ukur upah Biro Statistik Tenaga Kerja AS (BLS) dan Statistik Kanada.
Metode A membutuhkan 1,125 jam kerja teknisi setiap tahun (39,375 USD untuk biaya tenaga kerja), sedangkan Metode B yang otomatis hanya membutuhkan 500 jam (17,500 USD untuk biaya tenaga kerja). Ini mewakili penghematan biaya tenaga kerja langsung sebesar 21,875 USD per tahun. Dikombinasikan dengan pengujian ulang yang lebih sedikit dan pencegahan pemborosan yang lebih baik, pengaturan pengujian otomatis akan balik modal dalam jangka waktu operasi yang singkat.
Pemilihan Pengindeks Aliran Leleh
Memilih plastometer ekstrusi yang tepat melibatkan pencocokan antara kapasitas pengolahan sampel harian, tingkat otomatisasi yang dibutuhkan, dan anggaran modal.
Di Torontech, kami menyediakan instrumen pengujian yang dirancang untuk menggabungkan keandalan jangka panjang dengan biaya kepemilikan yang terjangkau, sepenuhnya memenuhi persyaratan ASTM D1238 dan ISO 1133. Unit dikirim dengan konfigurasi 220V, dengan opsi 110V tersedia berdasarkan permintaan untuk laboratorium di Amerika Utara. Pengindeks Aliran Leleh Seri ToronMFI™ menyediakan konfigurasi yang ditargetkan untuk berbagai kebutuhan laboratorium:
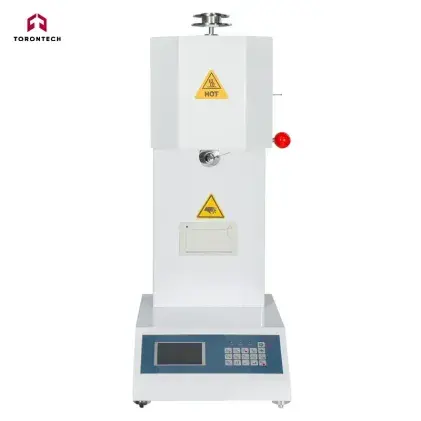
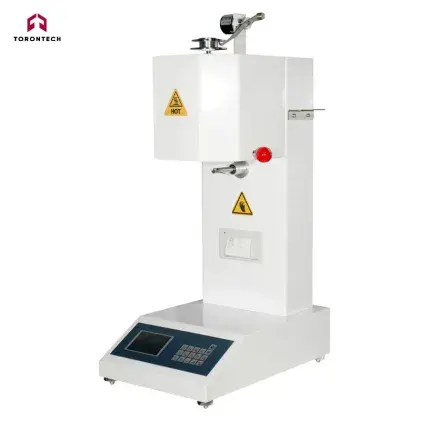
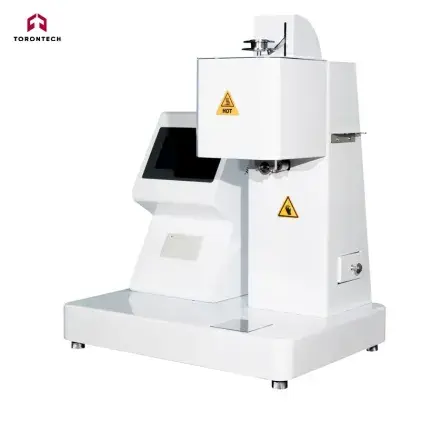
- ToronMFI™-A: Model dasar yang andal dan hemat biaya, khusus untuk pengujian MFR manual (Metode A). Dilengkapi kontrol suhu mikroprosesor dan pengikis otomatis dengan akurasi ±0.1 detik untuk pemeriksaan resin masuk rutin dan jadwal pengujian yang lebih ringan.
- ToronMFI™-B: Sistem meja serbaguna dengan kemampuan ganda yang mendukung MFR dan MVR (Metode A & B). Dilengkapi dengan panel kontrol terintegrasi, printer mikro bawaan, dan pelacakan perpindahan ±0.02 mm pada rentang pengukuran 0.1 hingga 100 g/10 menit.
- ToronMFI™-D: Model otomatis unggulan yang dilengkapi layar sentuh berwarna 7 inci, konektivitas perangkat lunak PC melalui RS485/USB, pengikis otomatis yang dapat disesuaikan hingga ±0.1 detik, dan akurasi perpindahan optik ±0.02 mm untuk kontrol kualitas industri 24/7 yang menuntut.
- ToronMFI™-V: Sebuah alat pengukur indeks multi-parameter yang ringkas, dioperasikan melalui komputer tablet khusus. Secara simultan mengukur MFR, MVR, densitas leleh, viskositas semu, tegangan geser, dan laju geser dalam satu pengujian pada rentang operasi 50°C hingga 450°C.
Tingkatkan Pengujian Aliran Lelehan Anda dengan Torontech
Mengevaluasi MVR vs MFR memungkinkan pengolah untuk memverifikasi konsistensi molekuler, mengoptimalkan waktu siklus, dan mencegah produksi yang tidak sesuai spesifikasi.
Berkantor pusat di Amerika Utara dan melayani laboratorium industri di seluruh dunia, Torontech menghadirkan solusi hemat biaya dan teknologi inovatif di bidang pengujian material. Kami menyediakan instrumen presisi tinggi yang memastikan kepatuhan penuh terhadap standar ASTM dan ISO sekaligus menjaga investasi modal Anda tetap terjangkau.
Siap meningkatkan operasi pengujian polimer Anda? Jelajahi Indeks Aliran Leleh Seri ToronMFI™ kami atau hubungi tim teknis kami untuk membahas spesifikasi teknis Anda dan menerima penawaran khusus untuk fasilitas Anda.
Referensi (Klik untuk memperluas)
- Biçen, AO, & Çağlı, Ç. (2025). Otomasi Terkomputerisasi dan Pembelajaran Mesin untuk Prediksi Laju Aliran Massa Lelehan Menggunakan Mesin Buatan Khusus dalam Industrial IoT. Transaksi IEEE tentang Informatika Industri, 21, 9468-9479.
- Dobránsky, J., & Doboš, Z. (2019). Pengaruh degradasi termal terhadap sifat reologi material polimer. MATEC Web of Conferences, 299, 06001.
- Hadi, N., & Mohamed, DJ (2016). Studi Hubungan antara Sifat Aliran, Termal dan Mekanik Nanopartikel Silika yang Diisi dengan Limbah Polipropilena. Bahan Teknik Utama, 724, 28-38.
- Knapčíková, L., Dupláková, D., Radchenko, S., & Hatala, M. (2017). Pemodelan Perilaku Rheologi Bahan Komposit yang digunakan dalam Industri Teknik. Jurnal TEM, 6(2), 207-212.
- Lee, CH, Lee, CH, Sapuan, S., Lee, J., & Hassan, MR (2016). Laju alir volume leleh dan laju alir leleh biokomposit Floreon/magnesium hidroksida yang diperkuat serat kenaf. SpringerPlus, 5, 3044-1.
- Liang, J. (2010). Rheologi Lelehan selama Ekstrusi Komposit Polipropilena yang Diisi dengan Partikel Diatomit. Jurnal Material Komposit Termoplastik, 23, 265-276.
- Mertz, AM, Mix, A., Baek, H., & Giacomin, AJ (2013). Memahami Indeks Leleh dan ASTM D1238. Jurnal Pengujian dan Evaluasi, 41, 50-62.
- Rides, M., Allen, C., Omloo, H., Nakayama, K., & Cancelli, G. (2009). Perbandingan antar laboratorium pengujian laju aliran leleh plastik sensitif kelembaban. Pengujian Polimer, 28, 572-591.
- Shenoy, A. (2000). Laju Aliran Volumetrik Material (MVR) sebagai Parameter Pemersatu dalam Reologi Aspal dan Quality Control / Alat Penjaminan Mutu untuk Penilaian Kinerja Suhu Tinggi. Rheologi Terapan, 10, 288-306.
- Traxler, I., Marschik, C., Farthofer, M., Laske, S., & Fischer, J. (2022). Penerapan Aturan Pencampuran untuk Menyesuaikan Kelenturan Polipropilena Murni dan Pasca-Konsumsi sebagai Pendekatan untuk Desain dari Daur Ulang. Polimer, 14(13), 2699.