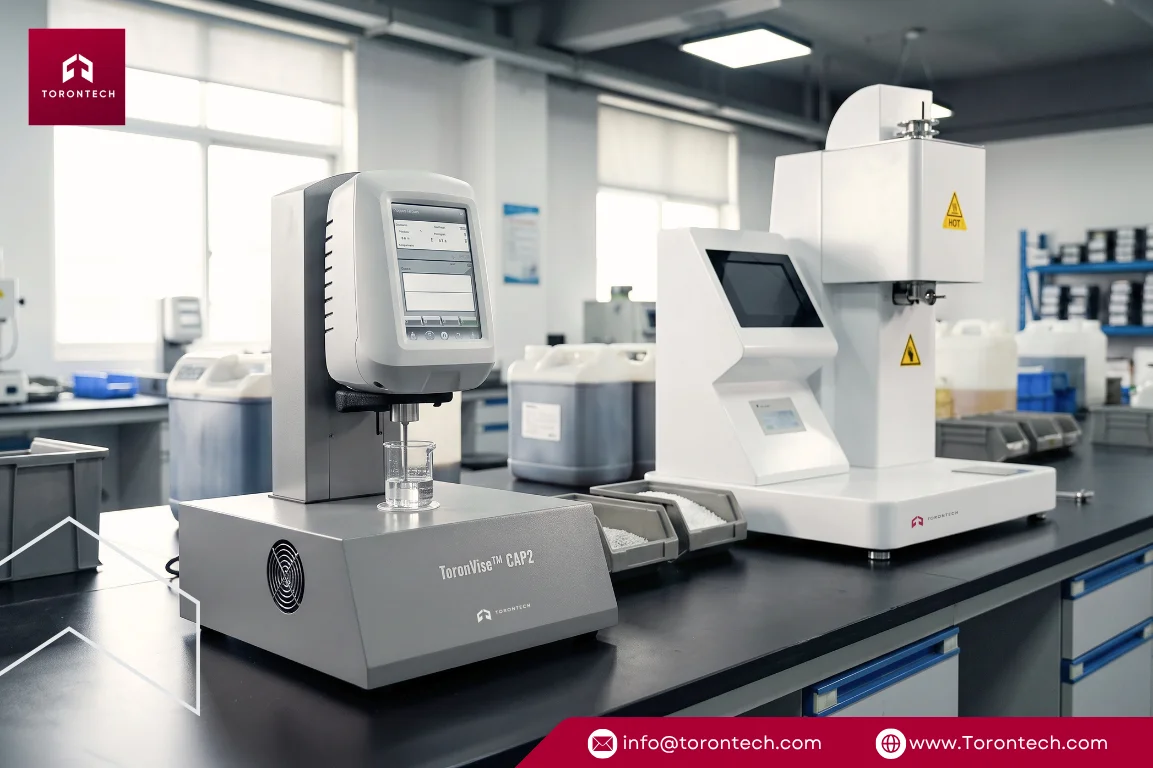
MFI vs Viskositas: Perbedaan Tes & Panduan Pemilihan
Pergeseran aliran resin yang tidak terduga dapat menghentikan jalur injeksi atau ekstrusi dalam hitungan menit, menumpuk limbah dan menguras anggaran operasional harian Anda. Meskipun tim kualitas secara rutin melacak Indeks Aliran Leleh dan Viskositas untuk mendeteksi variasi ini, setiap metrik mengevaluasi hambatan fluida dalam kondisi aliran yang pada dasarnya berbeda.
Menganggap MFI dan viskositas sebagai data yang dapat dipertukarkan secara langsung menyebabkan rasio pencampuran yang salah, kelebihan material pada peralatan, dan pengiriman yang ditolak. Panduan ini menguraikan hubungan terbalik antara keduanya, mekanisme di balik "Perangkap MFI Identik," dan cara memilih peralatan pengujian yang tepat untuk fasilitas Anda.
Perbandingan Teknis: MFI vs Viskositas
Bagi para insinyur proses dan manajer laboratorium yang membutuhkan gambaran perbandingan langsung, tabel di bawah ini menguraikan perbedaan operasional dan reologis inti antara metode pengujian standar:
| Parameter Teknis | Indeks Aliran Leleh (MFI / MFR) | Viskometer Rotasi | Viskometer Kerucut dan Pelat |
|---|---|---|---|
| Definisi Inti | Massa atau volume yang diekstrusi melalui cetakan standar di bawah beban statis selama 10 menit. | Rasio tegangan geser terhadap laju geser melalui hambatan rotasi dalam fluida yang bergerak. | Ketahanan geser diukur dalam celah sempit antara kerucut dangkal dan pelat datar. |
| Satuan Standar | g/10 menit atau cm3/10 menit | cP, mPa·s, atau Pa·s | cP, mPa·s, atau Pa·s |
| Ruang Lingkup Data | Indikator kontrol kualitas empiris satu titik. | Kurva sifat fisik komprehensif multi-titik. | Profil reologi geser tinggi multi-titik. |
| Kontrol Laju Geser | Rendah dan bervariasi (biasanya 1 hingga 50 s⁻¹; hingga 1000 s⁻¹ dengan bobot ganda). | Dikendalikan di seluruh rentang rotasi standar (0.01 hingga 1,000+ s⁻¹). | Dikendalikan pada laju geser tinggi untuk volume sampel kecil. |
| Persyaratan Sampel | Gram pelet polimer padat atau hasil penggilingan ulang. | Mililiter cairan, pasta, atau resin yang dilelehkan. | Volume sampel kecil: 24 hingga 1,700 µL tergantung pada spindel. |
| Tolok Ukur Industri | ASTM D1238, ISO 1133 | ASTM D2196, ISO 2555, ASTM D445 | ASTM D4287, ISO 2884, BS 3900 |
| Akurasi vs Referensi | Kesalahan 5% hingga 40% dibandingkan dengan reometri kapiler. | Dalam kisaran 1% hingga 2% dari standar kalibrasi skala penuh. | Tingkat pengulangan yang tinggi di bawah gradien geser seragam. |
| Contoh Perangkat Keras | Plastometer Ekstrusi (seperti Seri ToronMFI™ kami) | Viskometer Digital (seperti Seri ToronVisc™ E / S / 79 kami) | Sistem Kerucut dan Pelat (seperti ToronVisc™ CAP2 / CAP3 kami) |
Apa itu Indeks Aliran Leleh (MFI)?
Indeks Aliran Leleh (MFI), yang sering didokumentasikan sebagai Laju Aliran Leleh (MFR) atau Laju Volume Leleh (MVR) pada sertifikat bahan baku, adalah tolok ukur empiris yang melacak kuantitas polimer cair yang didorong melalui lubang standar di bawah beban mati dan suhu tertentu selama jangka waktu sepuluh menit.
Diatur secara global oleh ASTM D1238 dan ISO 1133, laporan pengujian berupa perpindahan massa (MFR dalam g/10 menit) atau perpindahan volumetrik (MVR dalam cm3/10 menit). Fasilitas melakukan evaluasi ini menggunakan plastometer ekstrusi meja, seperti Seri ToronMFI™ kami yang berukuran meja.
Bagaimana Pengukuran Beroperasi
Teknisi mengisi silinder vertikal yang dipanaskan dengan pelet termoplastik, bahan daur ulang, atau butiran campuran. Setelah memadatkan sampel untuk menghilangkan kantung udara yang terperangkap, material dipanaskan terlebih dahulu hingga suhu target yang telah ditentukan (misalnya 190°C untuk polietilen standar atau 230°C untuk polipropilen).
Sebuah piston yang ditutup dengan beban statis terkalibrasi (seperti 2.16 kg atau 5.0 kg) mendorong polimer cair ke bawah melalui cetakan kapiler standar yang sesuai dengan dimensi ASTM D1238. Untaian yang diekstrusi dipotong pada interval waktu tertentu, ditimbang menggunakan timbangan analitik, dan dikonversi ke nilai standar 10 menit.
Dari sudut pandang mekanis, alat MFI berfungsi sebagai rheometer kapiler sederhana di mana beban mati statis menggerakkan piston, bukan penggerak bermotor dengan kecepatan piston yang terkontrol. Konfigurasi ini memungkinkan operator untuk menghitung perkiraan laju geser dan tegangan geser dari laju ekstrusi yang diukur dan beban yang diterapkan.
Peran Praktis di Lantai Produksi
MFI bertindak sebagai penjaga gerbang yang tak kenal kompromi untuk dermaga penerimaan. Karena kecepatan ekstrusi melalui cetakan berbanding terbalik dengan panjang rantai molekul rata-rata, MFI memberikan verifikasi langsung apakah gerbong kereta atau kontainer besar berisi resin yang masuk sesuai dengan spesifikasi pemasok.
Meskipun tim peneliti akademis terkadang menganggap MFI sebagai metode pengecekan satu titik yang terlalu disederhanakan, kami memandangnya sebagai alat penting di lini depan. Alat ini harganya sekitar sepuluh kali lebih murah daripada rheometer kapiler khusus dan membutuhkan pelatihan khusus yang jauh lebih sedikit. Alat ini tidak dirancang untuk menggantikan analisis reologi spektrum penuh, tetapi untuk kualifikasi bahan baku yang cepat dan berulang, alat ini tetap menjadi andalan industri.
Apa itu Viskositas?
Viskositas adalah sifat fisik mendasar yang mendefinisikan gesekan internal suatu fluida: secara spesifik, seberapa besar lapisan internal suatu zat menahan pergeseran satu sama lain di bawah gaya yang diterapkan:
Viskositas = Tegangan Geser / Laju Geser
Distandarisasi oleh ASTM D2196, ISO 2555, ISO 3219, dan ASTM D445, viskositas biasanya diukur dalam satuan centipoise (cP), milliPascal-detik (mPa·s), atau Pascal-detik (Pa·s). Perangkat pengukuran mencakup viskometer rotasi meja (seperti Seri ToronVisc™ digital kami ), instrumen kerucut dan pelat, dan unit termal suhu tinggi. Literatur akademis juga mengevaluasi perangkat fluida mikro-saluran untuk pengujian volume kecil khusus.
Perilaku Aliran di Bawah Geser
Cairan Newtonian standar, seperti air atau standar silikon kalibrasi, mempertahankan resistansi internal yang konsisten terlepas dari pengadukan. Namun, polimer cair, resin industri, dan perekat, jelas merupakan cairan non-Newtonian dan mengalami penurunan viskositas geser (pseudoplastik).
Saat berada di dalam tangki penampungan, rantai polimer panjangnya tetap melingkar dan kusut, sehingga memberikan hambatan tinggi terhadap gerakan. Namun, ketika dipaksa melewati gerbang atau nosel sempit dengan kecepatan tinggi, rantai molekul tersebut sejajar dengan arah aliran, sehingga ketebalan material tampak menurun drastis.
Pengukuran viskositas pada berbagai kecepatan rotasi menghasilkan kurva reologi lengkap. Untuk fluida dengan viskositas rendah hingga menengah dan pemeriksaan kualitas standar, perangkat rotasi tingkat dasar seperti ToronVisc™ E-Series atau model layar sentuh seperti ToronVisc™ S-Series mampu menangkap perilaku ini dengan kompatibilitas ala Brookfield yang mudah. Dalam penelitian dan karakterisasi fluida khusus, sistem mengevaluasi viskositas fluida secara langsung pada berbagai rezim geser hingga sampel bervolume mikro (10 hingga 500 µL) tanpa penguapan pelarut.
Meskipun pengaturan viskometer membutuhkan perhatian lebih pada pemilihan spindel dan kontrol termal daripada pengoperasian plastometer ekstrusi, visibilitas operasional yang diberikannya di berbagai laju geser sangat penting.
Hubungan Terbalik: MFI vs Viskositas
Saat membandingkan MFI dengan viskositas, hubungan keduanya pada dasarnya adalah korelasi terbalik:
Nilai MFI tinggi menunjukkan viskositas rendah: Lelehan polimer bergerak cepat melalui lubang. Rantai molekul yang lebih pendek menghasilkan gesekan internal yang lebih rendah, yang berarti viskositas tampak turun tajam di bawah beban uji standar. Jenis polimer ini cocok untuk aplikasi injeksi berkecepatan tinggi dan berdinding tipis di mana rongga harus terisi dalam sepersekian detik.
Nilai MFI rendah menunjukkan viskositas tinggi: Material bergerak lambat dan resisten terhadap perpindahan. Rantai polimer yang panjang dan saling terkait memberikan kekuatan leleh yang substansial, yang mencegah pengendapan pada ekstrusi pipa berat atau wadah cetakan tiup.
Namun, viskositas yang tinggi ini menuntut daya listrik yang jauh lebih besar dari motor penggerak dan menciptakan tekanan kepala cetakan yang tinggi selama ekstrusi produksi. Viskositas juga berubah berbanding terbalik dengan suhu dan tekanan, yang terlihat jelas sebagai peningkatan MFI ketika suhu barel atau berat uji meningkat.
Keterbatasan Konversi Langsung
Tim penjaminan mutu sering mencari rumus matematika universal untuk mengubah angka MFI langsung menjadi nilai viskositas. Meskipun terdapat perkiraan empiris yang sempit untuk jenis resin tertentu dalam kondisi terbatas, kami menyarankan untuk tidak menggunakan rumus konversi untuk pengendalian mutu komersial. Perhitungan tersebut tidak berlaku karena tiga alasan spesifik:
- Perbedaan Pengurangan Geser: Uji MFI mengevaluasi aliran pada laju geser rendah. Viskometer mengukur hambatan aliran pada laju geser yang tepat dan dapat disesuaikan. Dua polimer dengan nilai MFI yang identik dapat mengalami penipisan geser pada laju yang sangat berbeda selama produksi kecepatan tinggi.
- Efek Pintu Masuk Die: Polimer yang masuk ke dalam cetakan MFI mengalami pemanjangan ekstensional yang signifikan, sedangkan viskometer rotasional mengisolasi tegangan geser murni.
- Distribusi Berat Molekul (MWD): Polimer bercabang banyak berperilaku berbeda di bawah tekanan dibandingkan dengan struktur linier dengan berat molekul yang identik, sehingga membatalkan perhitungan silang standar.
Catatan Teknis: Estimasi Viskositas Semu Titik Tunggal
Para insinyur dapat memperkirakan viskositas semu titik tunggal dengan menggabungkan dimensi cetakan standar ASTM D1238 (diameter 2.095 mm, panjang 8.000 mm) dengan beban barel dan MVR. Karena metode ini mengabaikan koreksi Bagley dan Rabinowitsch, nilainya 20% hingga 30% lebih tinggi daripada data rheometer kapiler: berguna untuk panduan pemrosesan, tetapi tidak pernah untuk sertifikasi.
Mendapatkan Kurva Viskositas dari MFI
Karena pengadaan rheometer kapiler bertekanan tinggi membutuhkan modal yang signifikan, para peneliti dan fasilitas produksi sering kali mengekstrak kurva viskositas lengkap langsung dari data uji MFI multi-berat.
Setiap pengujian MFI pada beban mati tertentu menghasilkan satu titik data tegangan geser dan laju geser. Menjalankan serangkaian beban yang bervariasi menciptakan kurva yang mencakup laju geser dari 10 hingga 1000 s⁻¹, yang sebagian besar mencakup rentang laju geser yang ditemukan pada jalur ekstrusi polimer komersial.
| Metode Derivasi | Fitur Teknis Utama | Keterbatasan Operasional |
|---|---|---|
| Model Aliran + MFI Dua Titik | Cepat dieksekusi; menghasilkan persamaan analitis untuk masalah ekstrusi. | Melebih-lebihkan viskositas sekitar 20% hingga 30% dibandingkan dengan reometri kapiler. |
| Multi-load MFI + Cross-WLF | Menghasilkan kurva viskositas lengkap di seluruh laju geser untuk simulasi pengisian cetakan. | Tidak mengintegrasikan koreksi ujung standar Bagley atau Rabinowitts. |
| MFI + Simulasi Numerik | Kalibrasi komputer iteratif meminimalkan perbedaan prediksi tekanan injeksi. | Membutuhkan perangkat lunak pemodelan simulasi dan platform optimasi khusus. |
| Kurva Utama (Metode Shenoy) | Menormalisasi data viskositas dan laju geser menggunakan nilai MFI standar di seluruh jenis polimer. | Membutuhkan kumpulan data eksperimental dasar yang substansial saat mengevaluasi polimer baru. |
Akurasi Pengukuran dan Komprominya
Tim teknik harus memperhitungkan perbedaan sistematis saat menggunakan data MFI untuk memperkirakan viskositas. Perhitungan viskositas mentah yang berasal dari MFI biasanya 20% hingga 30% lebih tinggi daripada nilai referensi yang dihasilkan oleh rheometer kapiler tekanan tinggi (HPCR).
Kesenjangan ini terjadi karena cetakan MFI standar memiliki rasio panjang-ke-diameter kapiler yang sangat pendek, dan perhitungan standar mengabaikan koreksi Bagley untuk penurunan tekanan di pintu masuk cetakan. Penerapan koreksi Rabinowitsch mempersempit varians ini, tetapi tidak menghilangkannya sepenuhnya.
Bahkan dengan penyimpangan sistematis ini, studi eksperimental mengkonfirmasi bahwa pengujian MFI multi-beban mencerminkan pseudoplastisitas pengenceran geser dengan konsistensi yang dapat diandalkan. Persamaan viskositas prediktif yang dikembangkan dari data penguji MFI untuk campuran Serbuk Besi Karbonil dan HDPE mencapai kesalahan di bawah 4% di berbagai konsentrasi serbuk dan suhu.
Dalam studi pengisian cetakan numerik menggunakan PA6GF30, kurva Cross-WLF yang diperoleh dari data MFI selaras dengan tolok ukur rheometer kapiler, menunjukkan kesalahan simulasi tekanan injeksi puncak hanya 0.2%. Demikian pula, evaluasi pencocokan kurva pada polipropilena tanpa pengisi dan PP yang diperkuat serat kaca menunjukkan kesalahan di bawah 18% dan 5% masing-masing bila dibandingkan dengan data rheometer kapiler.
Untuk fasilitas pencampuran yang memproses polimer berisi pengisi dan komposit khusus yang sifat-sifatnya tidak terdapat dalam basis data perangkat lunak komersial, derivasi MFI multi-muatan memberikan data aliran yang praktis dan hemat biaya, serta cukup akurat untuk pekerjaan teknik sehari-hari.
Memecahkan Masalah "Jebakan MFI Identik"
Kami menganggap Jebakan MFI Identik sebagai salah satu hambatan paling membuat frustrasi dalam manufaktur plastik komersial. Sebuah fasilitas menerima pengiriman resin baru yang disertifikasi pada 10 g/10 menit yang sesuai dengan pengiriman sebelumnya di atas kertas, namun menyebabkan kelebihan material, hasil cetakan yang tidak sempurna, atau distorsi yang berlebihan pada lini produksi.
Pertimbangkan skenario umum yang ditemukan di sepanjang koridor manufaktur otomotif (yang meliputi Ontario Selatan, Michigan, Ohio, dan Indiana). Pemasok tingkat 1 yang mencetak komponen di bawah kap mesin, seperti braket poliamida berisi tiga puluh persen serat kaca, mungkin menerima dua pengiriman resin terpisah yang menunjukkan peringkat 10 g/10 menit yang identik pada sertifikat kualitas pemasok.
Di atas kertas, kedua pengiriman memenuhi persyaratan gambar teknis. Namun, ketika ditempatkan ke dalam mesin cetak berkecepatan tinggi yang menjalankan siklus waktu yang agresif, pengiriman kedua mengalami masalah pada garis pemisah cetakan dan menyebabkan penolakan dimensi selama pemeriksaan audit.
Akar Penyebab pada Peralatan dengan Gaya Geser Tinggi
Pengujian MFI satu titik standar berdasarkan ASTM D1238 dilakukan pada laju geser yang moderat (umumnya antara 1 dan 50 s⁻¹). Namun, pencetakan injeksi industri mendorong material melalui gerbang dan saluran kecil pada laju geser yang mencapai 10,000 hingga 100,000 s⁻¹.
Resin Batch A memiliki distribusi berat molekul yang sempit, sehingga mempertahankan resistensi aliran yang dapat diprediksi seiring peningkatan kecepatan injeksi. Sebaliknya, Resin Batch B memiliki distribusi berat molekul yang luas. Resin ini menghasilkan pembacaan 10 g/10 min yang sama persis pada berat MFI statis, tetapi di bawah gesekan agresif dari gerbang cetakan injeksi, gesekan internalnya runtuh, menyebabkan viskositas turun tajam.
Ketika Batch B mengenai cetakan, ia bergerak jauh lebih agresif daripada yang diperkirakan, mengatasi tekanan penjepit mesin, menciptakan kelebihan material di sepanjang garis pemisah, dan menyebabkan dimensi bagian berada di luar toleransi.
Protokol Mutu yang Direkomendasikan
Ketika sertifikat MFI yang identik menghasilkan hasil produksi yang tidak menentu, mengandalkan satu titik data saja membuat tim Anda hanya bisa menebak-nebak. Karena pengujian di laboratorium tidak dapat mereplikasi geser gerbang ekstrem secara langsung, tujuan operasional praktisnya adalah menyaring batch berdasarkan seberapa curam penurunan gesernya di bawah tekanan yang meningkat.
Untuk resin termoplastik padat, metode pengujian tercepat di laboratorium adalah mengukur Rasio Laju Aliran (Flow Rate Ratio/FRR). Dengan menjalankan sampel yang sama di bawah beban standar (misalnya 2.16 kg) dan beban berat (misalnya 21.6 kg) pada suhu yang sama, teknisi dapat mengevaluasi sensitivitas geser secara langsung pada plastometer ekstrusi.
Resin dengan distribusi berat molekul yang luas menunjukkan rasio yang terlihat lebih tinggi di bawah beban yang lebih berat, sehingga mengungkap ketidakkonsistenan batch menggunakan perangkat uji standar sebelum material mencapai mesin pres (lihat FAQ kami di bawah untuk detail FRR spesifik).
Untuk formulasi cair, pelapis, dan resin reaktif di mana aliran geser tinggi mengatur kinerja aplikasi, instrumen rotasional memberikan kurva reologi langsung. Unit digital yang dapat diprogram seperti ToronVisc™ 79P melacak profil geser di berbagai kecepatan rotasi, sementara sistem kerucut dan pelat seperti ToronVisc™ CAP2 dan CAP3 mengevaluasi volume cairan kecil di bawah laju geser tinggi tanpa kerusakan termal.
Mengelola MFI dalam Polimer Daur Ulang dan PCR
Serpihan dan sisa material manufaktur yang digiling ulang dari limbah daur ulang pasca-konsumsi (PCR) mewakili bahan baku dengan variabilitas kimia paling tinggi yang diproses di fasilitas produksi saat ini.
Di seluruh Amerika Serikat dan Kanada, para pengolah yang menyeimbangkan mandat kandungan daur ulang negara bagian dan federal, seperti SB 54 California, persyaratan daur ulang Negara Bagian Washington, atau standar kemasan federal Kanada, menghadapi tantangan ini setiap hari. Konverter kemasan di pusat distribusi utama seperti Midwest atau Ontario sering kali menggabungkan 30 hingga 50 persen HDPE daur ulang pasca-konsumsi ke dalam botol barang konsumen. Karena tumpukan sampah kota bervariasi menurut musim pengumpulan, pergeseran pengolahan yang tidak dipantau menyebabkan masalah serius.
Pemutusan Rantai dan Pergeseran Lelehan
Setiap kali termoplastik melewati laras ekstrusi, panas dan tekanan mekanis memutus rantai utama polimer. Saat rantai ini putus (pemutusan rantai), berat molekul rata-rata menurun, menyebabkan MFI meningkat sementara viskositas leleh turun tajam.
Alternatifnya, beberapa jenis polietilen mengalami ikatan silang selama paparan panas yang berkepanjangan, menyebabkan MFI (Metal Flow Index) anjlok sementara viskositas melonjak secara tidak menentu. Suatu batch dengan lonjakan aliran leleh yang tidak terdeteksi menyebabkan penurunan parison atau penipisan dinding secara langsung selama pencetakan tiup, yang mengakibatkan kegagalan struktural dan kegagalan uji jatuh.
Persyaratan yang Berbeda untuk PET dan Viskositas Intrinsik
Untuk aliran polietilen tereftalat daur ulang (rPET), tolok ukur standar industri adalah Viskositas Intrinsik (IV), yang dilaporkan dalam desiliter per gram (dL/g) melalui pengujian larutan encer, bukan indeks aliran leleh standar. rPET kelas botol biasanya membutuhkan IV antara 0.72 dan 0.84 dL/g, dan siklus pemrosesan termal berturut-turut menurunkan angka tersebut melalui degradasi hidrolitik.
Meskipun plastometer ekstrusi dapat melacak pergeseran degradasi relatif antar batch di fasilitas rPET, alat ini tidak menghasilkan angka IV bersertifikat yang dipersyaratkan oleh spesifikasi konverter preform dan botol.
Kontrol Rasio Campuran
Fasilitas pencampuran yang menggabungkan pelet murni dengan skrap daur ulang harus memantau variasi aliran lelehan dengan cermat. Fluktuasi yang tidak terkontrol akan mengganggu ketebalan dinding produk dan stabilitas parison pada jalur produksi kontinu.
Kami percaya bahwa verifikasi aliran leleh yang andal sangat penting untuk operasi daur ulang modern. Meskipun alat portabel seperti ToronVisc™ PDV Series memungkinkan teknisi untuk melakukan pengecekan viskositas secara langsung pada aditif cair atau bubur di dermaga penerimaan, plastometer meja memverifikasi bal sisa material yang masuk dan lot yang dipeletisasi ulang.
Hal ini memungkinkan para pencampur untuk menyesuaikan rasio campuran secara proaktif, sehingga bahan campuran akhir tetap berada dalam toleransi pemrosesan yang ketat.
Panduan Aplikasi: MFI vs. Viskositas
Memilih antara plastometer ekstrusi dan viskometer bergantung pada bentuk material, lingkungan pemrosesan, dan tujuan pengujian utama:
Termoplastik Padat dan Masuk Quality Control
Gunakan plastometer ekstrusi saat melakukan kualifikasi termoplastik padat seperti pelet resin murni, serpihan hasil penggilingan ulang, atau masterbatch campuran. Alat ini menyediakan pembersihan material yang cepat yang diperlukan untuk menyetujui atau menolak pengiriman massal menggunakan truk, kereta api, atau kontainer besar berdasarkan Sertifikat Analisis (COA) pemasok. Jika operasi kualitas Anda berfokus pada pemantauan variasi batch pada material pasca-konsumsi atau secara ketat memenuhi metode ASTM D1238 dan ISO 1133, penguji MFI adalah alat utama untuk digunakan di laboratorium.
Reologi Fluida dan Formulasi Pengurangan Tegangan Geser
Gunakan viskometer putar atau viskometer kerucut-dan-pelat saat mengevaluasi cairan, pasta, atau bahan reaktif seperti perekat industri, pelapis, epoksi cair, formulasi silikon, dan resin leleh panas. Instrumen ini memungkinkan para perumus untuk mensimulasikan hambatan pemompaan, atomisasi semprotan, aplikasi rol, dan pengisian rongga cetakan pada berbagai laju geser terkontrol. Instrumen ini juga diperlukan untuk melacak waktu pengerasan dan reaksi pengerasan kimia sesuai dengan ASTM D2196, ISO 2555, atau ISO 3219.
Pengikat dan Peleburan Suhu Tinggi
Formulasi seperti aspal, lilin parafin, lem leleh panas, dan polimer cair memerlukan ruang termal khusus. Misalnya, dalam program pembangunan jalan sipil yang diatur oleh spesifikasi AASHTO atau kementerian transportasi provinsi di seluruh negara bagian utara dan provinsi Kanada, bahan pengikat harus tahan terhadap retak musim dingin dan kerusakan alur musim panas. Sistem khusus seperti ToronVisc™ AI250 / AI500 atau unit all-in-one seperti ToronVisc™ T3 / T4 mempertahankan suhu sampel yang tepat hingga batas yang tinggi, terutama jika didukung oleh unit eksternal seperti Tangki Sirkulasi Termostatik ToronCool™.
Pemilihan Tes MFI: Metode A vs. Metode B
Setelah Anda memastikan bahwa pengujian aliran leleh sesuai dengan alur kerja jaminan mutu Anda, Anda harus memilih konfigurasi instrumen yang tepat:
Metode A: Pemotongan Massal Manual
Pada Metode A, operator menggunakan mekanisme pemotongan manual atau berbasis waktu untuk memotong untaian polimer hasil ekstrusi pada interval yang tepat (misalnya setiap 30 atau 60 detik). Untaian tersebut dikumpulkan, ditimbang menggunakan timbangan analitik, dan massanya dikonversi secara matematis menjadi gram per 10 menit.
Pendekatan ini ideal untuk volume pengujian moderat dan kualifikasi bahan baku, mencakup rentang 0.15 hingga 50 g/10 menit yang ditetapkan ASTM D1238 untuk Prosedur A. Unit meja seperti ToronMFI™-A kami memberikan pengujian yang andal dan hemat biaya di seluruh jendela operasi yang luas yaitu 0.1 hingga 100 g/10 menit untuk fasilitas yang tidak memerlukan pengukuran throughput tinggi secara terus menerus.
Metode B: Perpindahan Otomatis
Prosedur B melacak perpindahan piston secara elektronik pada jarak pengukuran yang telah dikalibrasi. Dengan menggabungkan jarak perpindahan dan waktu tempuh dengan geometri barel dan densitas lelehan, unit ini menghitung Laju Volume Lelehan (MVR) secara otomatis, mengubahnya menjadi MFR tanpa memerlukan pemotongan manual atau penimbangan analitis.
Prosedur B mencakup material yang mengalir dari 0.50 hingga sekitar 1,500 g/10 menit sesuai dengan ASTM D1238. Prosedur ini menjadi pilihan praktis untuk laboratorium bervolume tinggi, resin yang mengalir cepat yang ekstrudatnya jatuh terlalu cepat untuk pemotongan manual, dan kepatuhan ketat terhadap ISO 1133. Pertimbangkan fasilitas pengolahan yang menerima pengiriman massal 180,000 hingga 200,000 pon melalui kereta api langsung dari produsen petrokimia di Texas, Louisiana, atau Alberta: menggunakan metode pemotongan manual di jalur rel menciptakan hambatan operasional, sedangkan pemindahan otomatis membersihkan lot yang masuk dengan cepat.
Dalam kategori ini, instrumen meja dengan kemampuan ganda seperti ToronMFI™-B kami dan sistem yang dirancang untuk material kompleks seperti ToronMFI™-D kami memangkas durasi pengujian hingga setengahnya sambil mencatat data digital untuk keperluan audit. Selain itu, ToronMFI™-V yang dikendalikan tablet menjalankan pengujian MVR berbasis perpindahan dan melaporkan MFR, MVR, densitas leleh, viskositas semu, tegangan geser, dan laju geser dari satu kali pengujian, menjembatani pemeriksaan kualitas rutin dengan pemodelan aliran semu yang dibahas sebelumnya.
Total Biaya Kepemilikan dan Penganggaran Laboratorium
Pengadaan perangkat keras pengujian material sering kali memaksa para manajer untuk membuat kompromi yang tidak perlu: membayar harga yang terlalu tinggi untuk pemasok lama, atau mengambil risiko membeli unit tingkat pemula yang tidak bersertifikasi dan gagal memenuhi standar audit. Rheometer kapiler bertekanan tinggi dapat dengan mudah melebihi anggaran peralatan hingga sepuluh kali lipat.
Kami telah lama berpendapat bahwa membayar premi merek yang berlebihan pada peralatan lama tidak menghasilkan pengulangan yang lebih baik atau kepatuhan standar yang lebih ketat. Torontech dibangun untuk menantang tolok ukur harga-kinerja konvensional ini dengan menghadirkan teknologi hemat biaya yang memenuhi standar pengujian internasional yang ketat.
Faktor Pendorong Utama Biaya Pengujian
Saat menghitung biaya siklus hidup sebenarnya dari suatu instrumen, kami mendorong manajer mutu untuk mengevaluasi tiga komponen berbeda:
- Pengeluaran Modal Awal untuk Peralatan: Harga yang melambung tinggi untuk merek premium mengikat modal yang seharusnya dapat digunakan untuk mendukung pembangunan beberapa stasiun inspeksi atau peningkatan fasilitas pabrik.
- Bahan Habis Pakai dan Keausan Peralatan: Cetakan uji, pegas pengukuran yang dikalibrasi, dan spindel akan aus seiring waktu. Suku cadang pengganti eksklusif yang mahal terus-menerus menggerogoti anggaran pemeliharaan tahunan.
- Kalibrasi dan Ketergantungan Layanan: Peralatan yang memerlukan teknisi pabrik khusus untuk kalibrasi ulang rutin akan meningkatkan biaya servis jangka panjang dalam jangka waktu lima hingga sepuluh tahun.
Efisiensi Modal dan Alternatif Praktis
Peralatan pengujian yang bijaksana menggabungkan disiplin anggaran yang ketat dengan rekayasa yang andal dan presisi tinggi. Memilih sistem yang dibangun di sekitar komponen standar yang mudah diakses, kontrol digital yang responsif, dan kepatuhan yang terverifikasi terhadap ASTM D1238 dan ASTM D2196 memberikan laboratorium data yang dapat diandalkan dengan harga yang praktis. Pengeluaran modal yang lebih rendah menghasilkan periode pengembalian investasi yang lebih cepat, baik untuk melengkapi satu stasiun kualitas atau menstandarisasi pengujian di beberapa pabrik regional.
Peralatan Pengujian Aliran yang Hemat Biaya dari Torontech
Memilih antara MFI dan viskositas bergantung pada cakupan analisis Anda: pengindeks MFI memberikan penyaringan lulus/gagal yang cepat untuk lot termoplastik mentah dan aliran daur ulang, sementara viskometer memetakan kurva aliran lengkap di berbagai laju geser dan suhu.
Di Torontech, kami menghadirkan solusi hemat biaya dan teknologi inovatif yang memastikan kepatuhan penuh terhadap standar ASTM dan ISO tanpa biaya tambahan dari merek lama.
- Plastometer Ekstrusi: Seri ToronMFI™ Menawarkan pengujian ASTM D1238 dan ISO 1133 mulai dari unit Metode A manual hingga sistem Metode B otomatis.
- Viskometer Rotasi: Seri ToronVisc™ Mencakup geometri rotasi digital, suhu tinggi, dan kerucut-pelat yang sesuai dengan ASTM D2196 dan ISO 2555.
Perlu memverifikasi spesifikasi peralatan atau meminta penawaran harga? Hubungi tim teknik kami hari ini untuk konsultasi aplikasi atau penawaran langsung untuk operasi pengujian kualitas Anda.
Referensi (Klik untuk memperluas)
- Bankar, P., & Reddy, MS (2021). Analisis tentang Berbagai Jenis Viskometer, Desain, Material, dan Teknologi: Sebuah Tinjauan. Catatan Kuliah dalam Teknik Mesin, 47.
- Doifode, DS, Deorukhkar, BD, Date, P., & Alexandrov, S. (2018). Perilaku Reologi Campuran Serbuk Besi Karbonil (CIP) dan Polietilen Densitas Tinggi (HDPE). Bahan Teknik Utama, 779, 31-36.
- Gupta, S., Wang, WS, & Vanapalli, S. (2016). Viskometer mikrofluida untuk reologi geser cairan kompleks dan biofluida. Biomicrofluidics, 10(4), 043402.
- Kang, Y., Yoon, SY, Lee, K.-H., & Yang, S. (2010). Viskometer mikrofluida yang sangat akurat dan konsisten untuk pengukuran viskositas darah secara kontinu. Organ Buatan, 34(11), 944-949.
- Kapadia, W., Giri, NV, Qin, N., Zhao, P., Phan, C., Haines, L., Jones, L., & Ren, CL (2025). Viskometer mikrofluida baru untuk mengukur viskositas volume ultra kecil cairan Newtonian dan non-Newtonian. Jurnal Mikromekanika dan Mikrorekayasa, 35.
- Lee, T., Liao, W.-H., Wu, Y.-F., Chen, Y.-L., & Tung, Y. (2018). Viskometer Mikrofluida Berbasis Sirkuit Elektrofluida untuk Analisis Cairan Newtonian dan Non-Newtonian pada Suhu yang Berbeda. Kimia Analitik, 90(3), 2317-2325.
- Liu, L., Hu, D., & Lam, RHW (2020). Viskometer Mikrofluida Menggunakan Mikromembran Suspensi untuk Pengukuran Sampel Biologis. Mikromesin, 11(10), 934.
- Oubellaouch, K. (2024). Pendekatan berbasis indeks aliran leleh untuk penentuan kurva viskositas. Prosiding Penelitian Material, 298.
- Oubellaouch, K., Pelaccia, R., Orazi, L., Pozzi, P., Carmignato, S., Bonato, N., Donati, L., Raimondi, L., & Reggiani, B. (2025). Prosedur eksperimental-numerik baru untuk karakterisasi reologi polimer termoplastik yang diterapkan pada pencetakan injeksi. Jurnal Internasional Teknologi Manufaktur Lanjutan, 140, 5419-5433.
- Shenoy, A., Saini, D., & Nadkarni, VM (1982). Rheogram polimer selulosa dari indeks aliran leleh. Jurnal Ilmu Polimer Terapan, 27, 4399-4408.
- Singh, P., Sharma, A., Puchades, V., & Agarwal, P. (2022). Tinjauan Komprehensif tentang Viskometer berbasis MEMS. Sensor dan Aktuator A: Fisik, 113456.
- Solomon, DE, & Vanapalli, S. (2014). Viskometer mikrofluida multipleks untuk reologi fluida kompleks berkecepatan tinggi. Mikrofluida dan Nanofluida, 16, 677-690.
- Vilimi, Z., Pápay, Z., Basa, B., Orekhova, X., Kállai-Szabó, N., & Antal, I. (2024). Reologi Mikrofluida: Metode Inovatif untuk Pengukuran Viskositas Gel dan Berbagai Obat Farmasi. Gel, 10(7), 464.
- Wilczyński, K., Buziak, K., Lewandowski, A., & Wilczyński, K. (2025). Reologi untuk Ekstrusi Komposit Plastik Kayu—Bagian 1: Rheometri Laboratorium vs. On-Line. Polimer, 17(20), 2782.
- Wilczyński, K., Buziak, K., Nastaj, A., Lewandowski, A., & Wilczyński, K. (2026). Reologi Ekstrusi Komposit Plastik Kayu Bagian 2: Simulasi Proses dan Verifikasi Eksperimental. Polimer, 18(6), 0744.
- Younes, B. (2015). Metode Analisis Reologi Sederhana untuk Sifat Aliran Polimer yang Dapat Dipintal Menggunakan Penguji MFI. Jurnal Ilmu Material India, 2015, 1-8.
- Yu, Y., Xi, L., Yao, M., Liu, L., Zhang, Y., Huo, S., Fang, Z.-Z., & Song, P. (2022). Pengaruh viskositas leleh terhadap kinerja tahan api polilaktida dan sistem penghambat apinya. iScience, 25(3), 103950.