

Экструдер для нанесения покрытия на проволоку
Экструдер для нанесения покрытия на проволоку - ToronExt™ WC 16
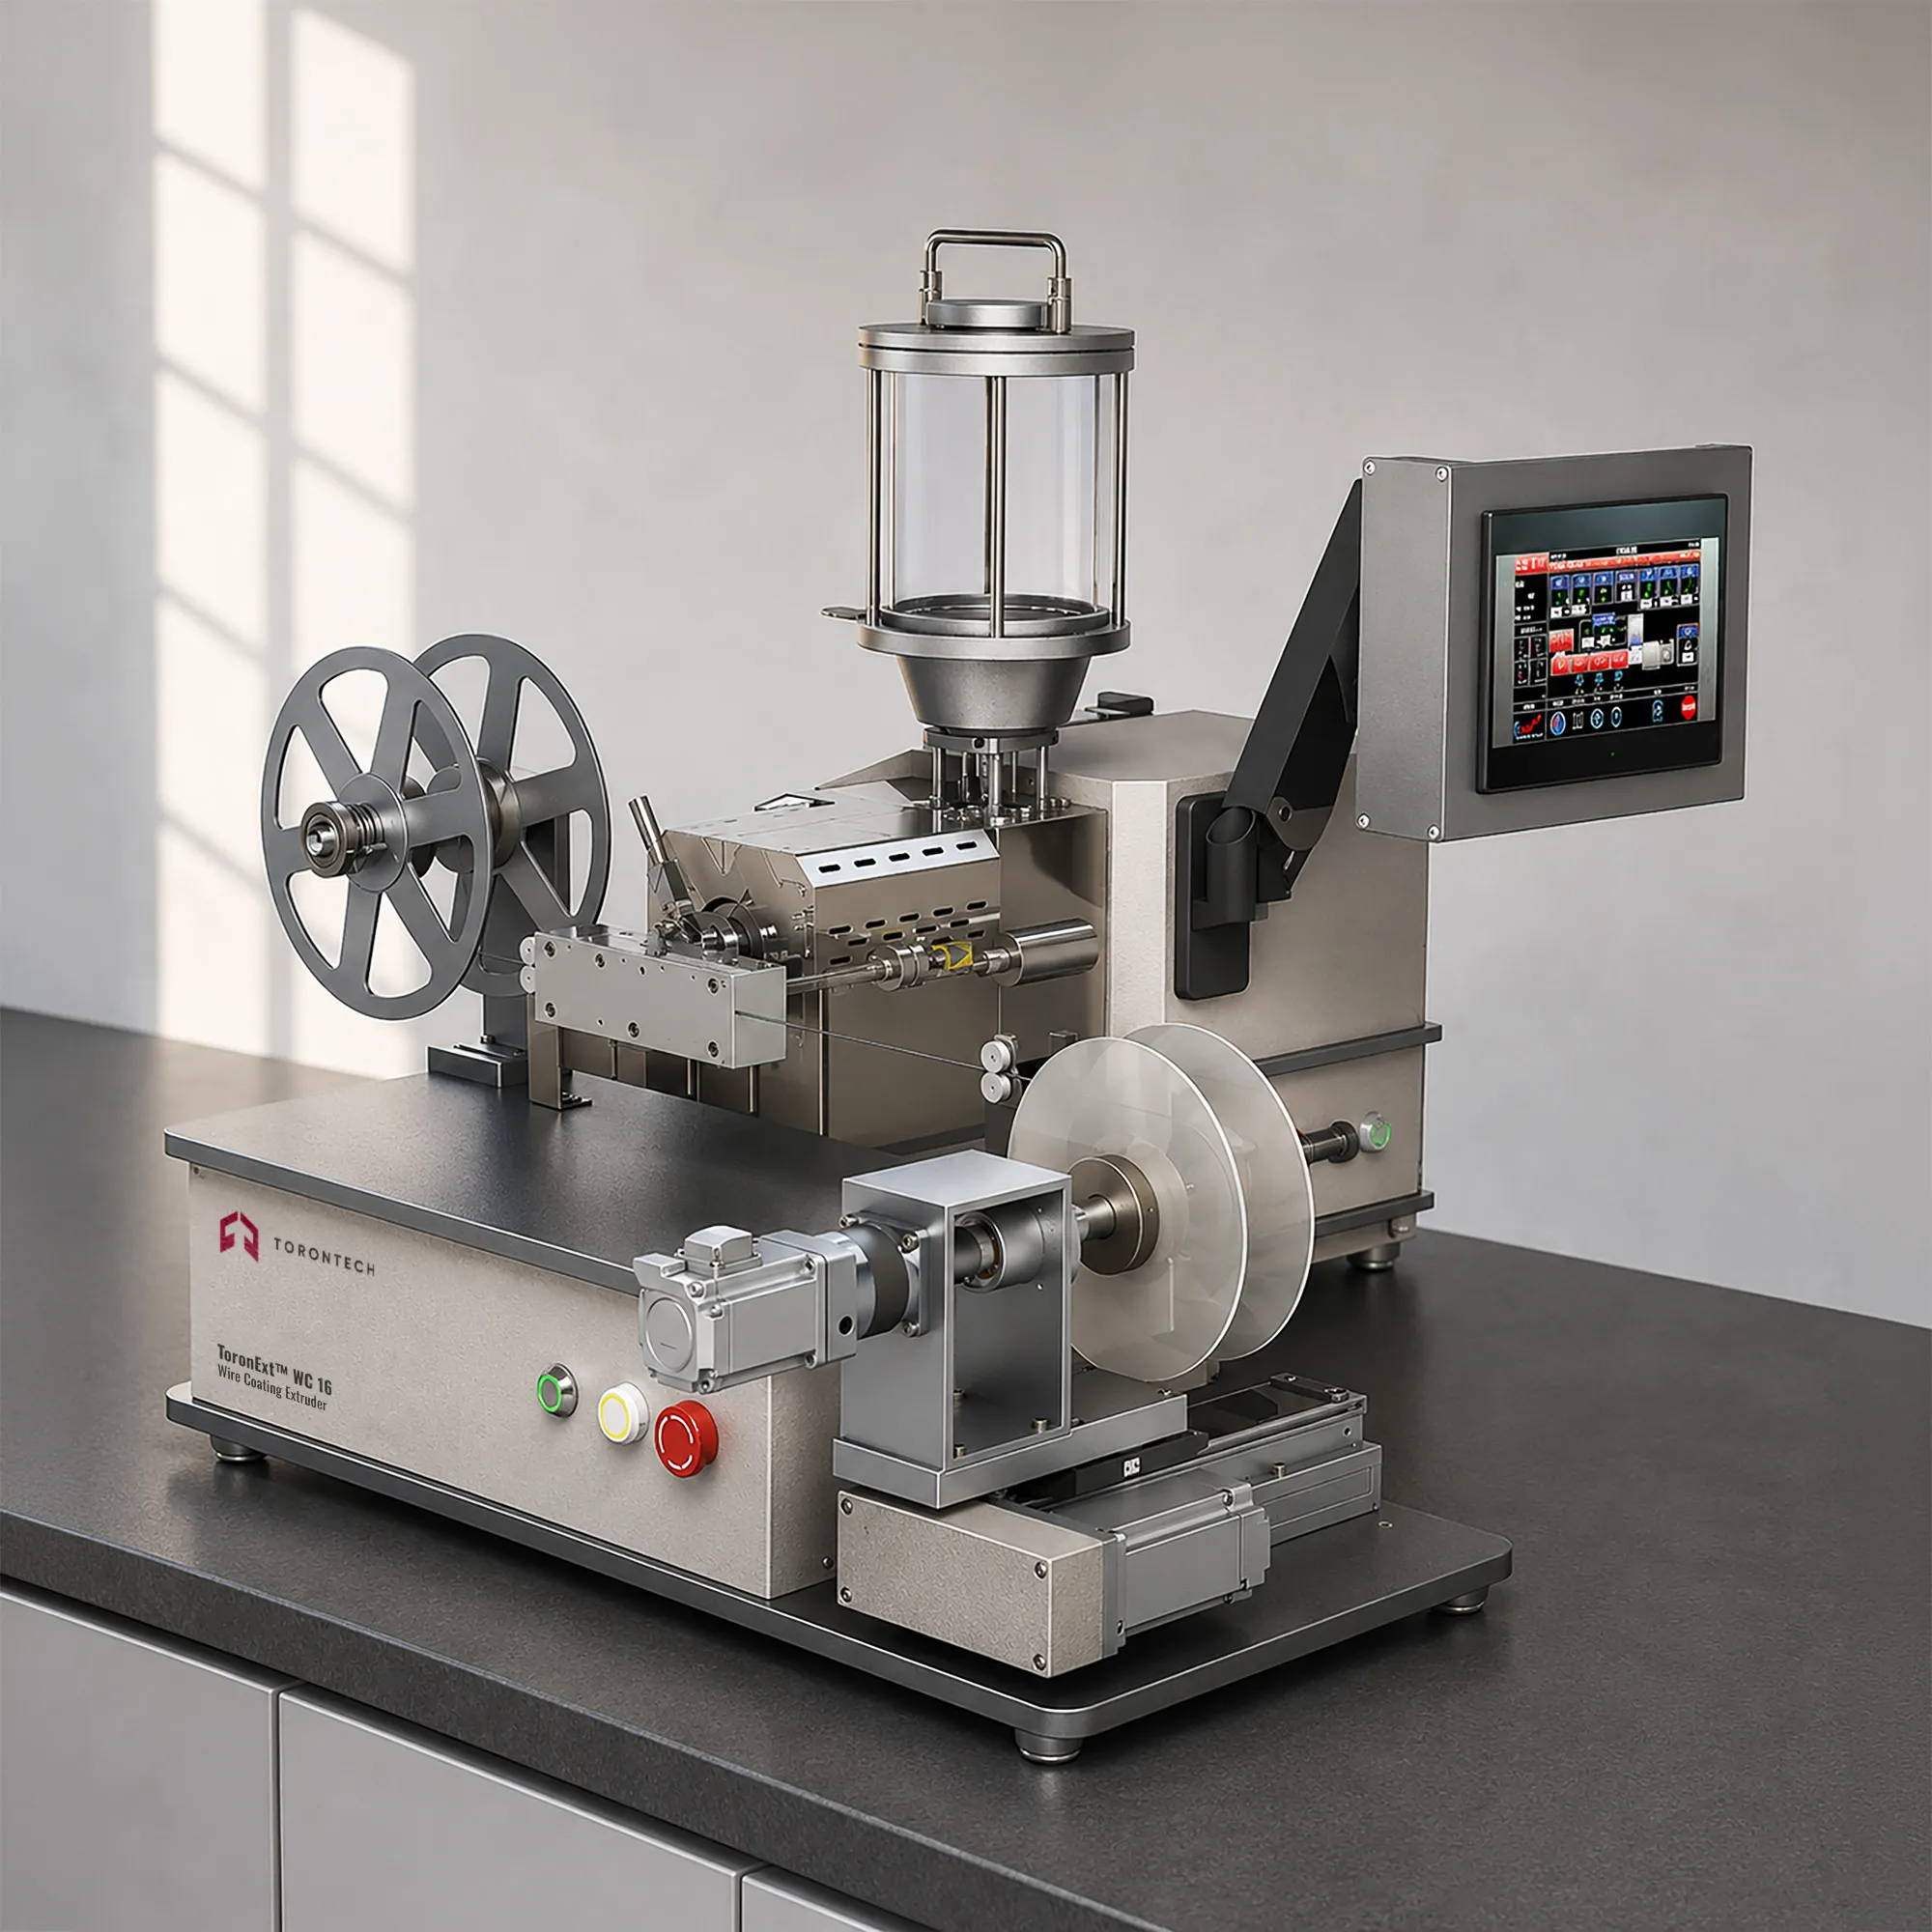
Экструдер для нанесения покрытия на проволоку ToronExt™ WC 16 наносит термопластичный слой на непрерывный сердечник по мере его прохождения через поперечную фильеру. Шнек диаметром 16 мм подает материал в фильеру, а отводящий механизм вытягивает покрытый продукт со скоростью от 3 до 15 м/мин. Конструкция предназначена для непрерывного углеродного волокна с термопластичной смолой, где смола должна проникать в жгут, а не оставаться на его поверхности. Покрытый продукт используется для производства армированных волокном филаментов для 3D-печати, армированных кабелей и композитных сердечников.
Технология пропитки отличает эту машину от простого экструдера для нанесения оболочки. Давление расплава внутри фильеры проталкивает смолу между отдельными нитями, смачивая пучок волокон по всему его поперечному сечению. Плохое проникновение оставляет сухие волокна в сердцевине, и напечатанная или загруженная деталь разрушается в этом месте задолго до того, как волокно достигнет своей прочности. Жесткие допуски фильеры и стабильная температура обеспечивают полное покрытие без проплешин и пробелов.
Линия состоит из двух компактных блоков: экструдера и фильеры массой 65 кг и отдельного тянущего и намоточного устройства массой 33 кг. Оба работают от однофазной сети 220 В, поэтому для установки не требуется трехфазное электроснабжение. Для размещения обеих установок требуется рабочее пространство площадью примерно 1.5 м². Таким образом, лаборатории, разрабатывающие композитное сырье, могут проводить испытания, не выделяя площадей под производственную линию.
Экструдер для нанесения покрытия на проволоку - ToronExt™ WC, 16 применений
Устройство ToronExt™ WC 16 подходит для лабораторий и исследовательских групп, которым необходимо сочетать сплошной сердечник с термопластичной оболочкой при контролируемой скорости и температуре.
- Непрерывная волокнистая армированная нить: покрывает углеродное волокно термопластичной смолой для получения сырья для аддитивного производства армированных материалов.
- Исследования по пропитке волокон: оценивает, как химический состав смолы, температура и скорость линии влияют на пропитывание пучка волокон.
- Разработка композитных сердечников: производит стержни и сердечники из термопластичной матрицы для конструкционных и полуконструкционных элементов.
- Усиленные тросы и элементы жесткости: наносит полимерное покрытие на волоконные или проволочные сердечники, используемые в качестве натяжных элементов в кабельных сборках.
- Испытания полимерной внешней оболочки: наносит дополнительный слой поверх существующего покрытого сердечника для проверки адгезии и совместимости слоев.
- Проверка совместимости смол и волокон: сравнивает кандидатов из матрицы с заданным подкреплением, прежде чем перейти к более масштабному испытанию.
- Развитие однородности покрытия: настраивает условия кристаллизации для достижения концентрического, бездефектного покрытия на сердечниках малого диаметра.
- Подготовка образцов для испытаний композитных материалов.: производит покрытые нити для анализа на растяжение, межфазный сдвиг и термический анализ.
- University и Институт исследованийдемонстрирует процессы нанесения покрытия с помощью траверсы, пропитки расплавом и вытяжки на лабораторной установке.
- Специализированное сырье для мелкосерийного производства: поставляет небольшие партии покрытой нити или сердечника, которые ни один коммерческий поставщик не предлагает в готовом виде.
Основные характеристики экструдера для нанесения покрытия на проволоку - ToronExt™ WC 16
Экструдер ToronExt™ WC 16 сочетает в себе компактный экструдер для нанесения покрытия с соответствующим тянущим и намоточным устройством, построенным вокруг фильеры, которая подает смолу через волокно, а не вокруг него.
- Специально разработанная матрица для нанесения покрытия с крестообразным креплением: равномерно распределяет расплав вокруг сердцевины, обеспечивая концентрическое покрытие без недостающих участков или пропусков нанесения покрытия.
- Глубокая пропитка волокнами: проталкивает смолу между отдельными нитями, благодаря чему матрица скрепляется через жгут, а не покрывает его внешнюю поверхность.
- Герметичная герметизация матрицы: удерживает давление расплава в оснастке, которое заставляет смолу проникать в пучок, не позволяя ей обходить волокно.
- Точное многозонное регулирование температуры: имеет три зоны нагрева до 380 °C, предназначенные для покрытия изделий из высокотемпературных конструкционных смол.
- Скорость вращения шнека от 0.1 до 150 об/мин: обеспечивает точный контроль над производительностью подачи смолы, что позволяет устанавливать толщину покрытия при заданной скорости линии.
- Короткий винт 14:1: ограничивает время пребывания и термическую историю, защищая термочувствительные полимеры на стадии плавления.
- Скорость непрерывной линии: от 3 до 15 м/мин.: охватывает медленные проходы с высокой степенью пропитки, а также более быстрые процессы нанесения покрытия на том же оборудовании.
- Интегрированная тягово-подъемная машина: наматывает и наматывает на катушку изделие с покрытием под постоянным натяжением, благодаря чему диаметр остается неизменным по всей длине.
- Однофазное питание 220 ВУстанавливается от стандартной лабораторной электросети, для работы обоих устройств не требуется трехфазное питание.
- Компактная двухблочная компоновка: экструдер весом 65 кг и отводной экструдер весом 33 кг, достаточно легкий для перемещения и достаточно компактный для размещения на лабораторном столе.
- Совместимость с несколькими материалами: работает с различными комбинациями смол и армирующих материалов для исследовательских работ.
Теория и метод
Покрытие поперечной головки поворачивает поток расплава на девяносто градусов. Экструдер подает смолу вдоль своей оси, а фильера перенаправляет этот поток вокруг сердечника, который проходит через оснастку по перпендикулярной траектории. Расплав встречается с сердечником внутри фильеры, обволакивает его и выходит в виде единой покрытой нити. Концентричность зависит от того, насколько равномерно расплав распределяется по кольцевому зазору, поэтому конструкция фильеры и равномерность теплового режима здесь важнее, чем геометрия шнека.
Смачивание волоконного жгута — это проблема, связанная с давлением и временем. Смола должна пройти между тысячами волокон, преодолевая капиллярное сопротивление, и вязкость работает против неё на всём этом пути. Более высокая температура фильеры снижает вязкость и способствует проникновению, в то время как более низкая скорость линии обеспечивает расплаву больше времени пребывания внутри оснастки. Слишком высокая температура приводит к деградации полимера, поэтому рабочий диапазон находится в пределах этих параметров и смещается в зависимости от комбинации смолы и волокна.
Шнек с передаточным отношением 14:1 отражает реальную задачу этого экструдера. Компаундирование происходит на входе, поэтому шнеку нужно только расплавить материал и подавать стабильный поток под постоянным давлением в поперечную головку. Короткий цилиндр уменьшает время пребывания материала, что защищает термочувствительные смолы, которые разложились бы в длинном компаундирующем шнеке. Толщина покрытия затем зависит от соотношения между производительностью по смоле и скоростью линии, поэтому поддержание обоих параметров на постоянном уровне обеспечивает постоянный диаметр.
Технические характеристики экструдера для нанесения покрытия на проволоку - ToronExt™ WC 16
| Параметр | Параметр |
|---|---|
| Диаметр шнека | 16 мм |
| Винт L / D Ratio | 14:1 |
| Диапазон скоростей вращения шнека | 0.1 в 150 об / мин |
| Диапазон температур | Зоны 1, 2, 3: до 380 °C |
| Скорость непрерывного нанесения покрытия | от 3 до 15 м/мин |
| Блок питания основного блока | Напряжение: 220 В переменного тока ±10 %, частота 50/60 Гц, мощность 1,600 Вт (также доступно напряжение 110 В). |
| Источник питания для тягового и намоточного оборудования | Напряжение: 220 В переменного тока ±10 %, частота 50/60 Гц, мощность 800 Вт (также доступно напряжение 110 В). |
| Габариты основного блока (Д × Ш × В) | 650 × × 360 720 мм |
| Вес основного блока | 65 кг |
| Габариты тягового и намоточного оборудования | 860 × × 380 500 мм |
| Вес для подъема и спуска | 33 кг |
| Целевые материалы | Непрерывное углеродное волокно с термопластичной смолой |
| Типичная продукция | Усиленная нить для 3D-печати, усиленный кабель, композитный сердечник. |