Ponto de Fulgor em Vasos Fechados vs. Ponto de Fulgor em Vasos Abertos: Guia de Seleção de Laboratório
Obter precisão na determinação do ponto de fulgor e estar em conformidade com as normas regulamentares é simples quando se utiliza o equipamento de teste adequado para cada tipo de amostra de fluido. Como o ponto de fulgor é uma variável que depende do aparelho utilizado, a escolha entre os métodos de ponto de fulgor em vaso fechado e em vaso aberto otimiza diretamente a precisão, a segurança no local de trabalho e a produtividade dos testes.
Consulte nossa matriz de comparação abaixo para ver instantaneamente se o equipamento de ponto de fulgor em vaso fechado ou em vaso aberto melhor atende às necessidades da sua instalação!
Comparação direta: Ponto de fulgor em copo aberto vs. copo fechado
Ao avaliar as técnicas de ponto de fulgor em vaso aberto versus vaso fechado para sua bancada de laboratório, mantenha este resumo geral à mão para tomada de decisão imediata:
| Atributo/Característica | Ponto de inflamação do copo fechado | Ponto de Fulgor em Vaso Aberto |
|---|---|---|
| Ambiente de vapor | Confinado no espaço livre entre os testes | Aberto à atmosfera do ambiente circundante |
| Captura de vapor | Preso; atinge o limiar de ignição mais rapidamente | Dissipa-se no ar ambiente. |
| Resultado Típico | Valor de temperatura mais baixo (conservador, mais seguro) | Valor de temperatura mais alto |
| Precisão e repetibilidade | Alta precisão (repetibilidade da etiqueta D56 de 1.1 a 1.4 °C) | Maior dispersão (repetibilidade COC D92 4–8 °C) |
| Desvios do Modelo Termodinâmico | Baixos desvios (0.18–1.25 °C do equilíbrio) | Desvios maiores (1.11–12.55 °C do equilíbrio) |
| Capacidade de Ponto de Disparo | Não | Sim (combustão sustentada por pelo menos 5 segundos) |
| Recomendado para classificação | Sim (US DOT 49 CFR e Transport Canada TDG) | Não (mais variável, influenciado por correntes de ar no ambiente) |
| Padrões Básicos | ASTM D56 (Etiqueta), ASTM D93 (Pensky-Martens) | ASTM D92 (Cleveland Open Cup) |
| Modelos de equipamentos representativos | TT-93Z, TT-56Z, TT-170Z, ToronFPT™ CC | TT-92Z, TT-92E, ToronFPT™ OC-FS, ToronFPT™ OC-DS |
Comparação detalhada dos métodos: Copo fechado vs. Copo aberto
Historicamente, os instrumentos de teste convergiram de diversos designs abertos, semiabertos e fechados para esses dois tipos principais de copo, sendo os métodos de copo fechado preferidos mundialmente para aplicações críticas de segurança e transporte.
A principal distinção mecânica entre os métodos reside na contenção do vapor durante o aquecimento. Em um testador de copo fechado, o recipiente é selado entre as tentativas de ignição, aprisionando os vapores inflamáveis no espaço livre. Em um testador de copo aberto, a superfície do líquido permanece exposta ao ar ambiente, permitindo que os vapores voláteis se dispersem continuamente no ambiente circundante.
Como os vapores retidos se acumulam e atingem concentrações inflamáveis em temperaturas mais baixas do líquido, os aparelhos de copo fechado fornecem leituras de ponto de fulgor sistematicamente mais baixas e conservadoras (tipicamente de 5 °C a 10 °C mais baixas para a maioria dos líquidos de petróleo, embora misturas multicomponentes ou halogenadas possam apresentar desvios maiores, de até 20 °C) na mesma amostra de líquido. Consideramos essa variação um fator importante na elaboração de documentação de segurança de materiais e rótulos de perigo para transporte.
1. Teste de Ponto de Fulgor em Vaso Fechado
Em equipamentos de copo fechado, a amostra aquece dentro de um copo selado enquanto uma pá interna agita o líquido (padrão nos modelos Pensky-Martens).
Os métodos de copo fechado demonstram precisão significativamente maior e repetibilidade interlaboratorial em estudos revisados por pares. Os testes em copo fechado também são particularmente preferidos para líquidos voláteis, como soluções alcoólicas, porque o espaço confinado captura os vapores voláteis que escapam, os quais não são capturados pelos métodos de copo aberto.
Principais vantagens:
- Precisão estatística superior: Os testes em recipiente fechado proporcionam métricas de repetibilidade rigorosas com interferência mínima do fluxo de ar ambiente do laboratório.
- Imita armazenamento selado: Reflete com precisão as condições reais dentro de tambores de carga, tanques de armazenamento, oleodutos e contêineres de transporte.
- Padrão regulatório global: Serve como principal referência mundial para a definição de materiais inflamáveis e combustíveis em códigos de transporte.
ASTM D93 / ISO 2719 (Vaso Fechado Pensky-Martens): Certificação para Combustíveis e Diesel de Inverno
A norma ASTM D93 é o principal padrão de referência para diesel, biodiesel, óleo de motor e óleo combustível pesado. Com um nível de confiança de 95%, a ASTM D93 apresenta repetibilidade de 0.032X °C e reprodutibilidade de 0.073X °C, onde X é o valor do ponto de fulgor. No Canadá e no norte dos Estados Unidos, a ASTM D93 é fundamental para verificar a estabilidade de misturas de diesel e querosene para baixas temperaturas, garantindo o desempenho em climas frios.
As opções de equipamentos para essa metodologia variam de unidades manuais, como o Pensky-Martens TT-93 manual, a sistemas totalmente automatizados, como o Pensky-Martens TT-93Z automático , ou séries avançadas, como o ToronFPT™ CC, que apresenta supressão de gás inerte integrada.
ASTM D56 (Tag Closed Cup): Combustível de Aviação e Solventes Voláteis
Desenvolvida especificamente para fluidos finos e de fácil escoamento com ponto de vaporização inferior a 93 °C (200 °F), a norma ASTM D56 demonstra repetibilidade de 1.1 a 1.4 °C e reprodutibilidade de 4.1 a 5.8 °C. Esta norma é amplamente aplicada em centros de aviação da América do Norte para a certificação de combustíveis para turbinas Jet A e Jet A-1, rotineiramente avaliados utilizando sistemas totalmente automatizados, como o sistema de etiquetagem automática de copo fechado TT-56Z.
ISO 13736 / IP 170 (Abel Copo Fechado): Normas Internacionais para Solventes e Produtos Químicos
A norma ISO 13736 é aplicada em toda a Europa, Ásia e nas cadeias de suprimentos químicos globais para testes de combustíveis e solventes em temperaturas entre -30 °C e 70 °C. Para laboratórios que trabalham com essas especificações de comércio internacional, os testes são normalmente realizados por meio de instrumentos dedicados, como o Abel Closed Cup TT-170Z automático.
2. Teste de Ponto de Fulgor em Vaso Aberto
Nos testes de copo aberto, o fluido aquece em um copo exposto ao ar ambiente. Como os vapores voláteis se desprendem livremente, os resultados obtidos com o copo aberto se desviam ainda mais das condições de equilíbrio termodinâmico. De fato, os modelos de previsão termodinâmica mostram desvios de 1.11 a 12.55 °C para testes com copo aberto, em comparação com apenas 0.18 a 1.25 °C para configurações com copo fechado.
Além disso, os pontos de fulgor em vaso aberto variam dependendo da posição de ignição na superfície do líquido, uma vez que os gradientes locais de concentração de vapor produzem leituras diferentes dependendo de onde a chama de teste passa. Ademais, os métodos em vaso aberto podem subestimar os riscos de incêndio para misturas halogenadas, onde aumentos inesperados no ponto de fulgor ou ignições anômalas fora do recipiente passam despercebidos.
Principais vantagens:
- Mede os pontos de fulgor e de ignição: O equipamento de copo aberto permite que os operadores continuem o aquecimento após o flash inicial para identificar o ponto de ignição real (a temperatura precisa em que a amostra mantém a combustão por pelo menos 5 segundos).
- Desempenho excepcional em óleos pesados: Funciona de forma confiável em óleos básicos espessos, graxas, asfalto e fluidos de transformadores.
- Simula operações de processamento aberto: Reproduz equipamentos industriais abertos, cárteres de motores e reservatórios de líquidos quentes.
ASTM D92 / ISO 2592 (Cleveland Open Cup): Lubrificantes de Alta Temperatura e Destilados Pesados
A norma ASTM D92 é a principal referência para avaliar os pontos de fulgor e combustão de óleos viscosos e fluidos industriais com ponto de fulgor acima de 79 °C (175 °F). Dados interlaboratoriais mostram que os testes de vaso aberto de Cleveland apresentam maior dispersão, com repetibilidade de 4 °C (manual) a 8 °C (automático) e reprodutibilidade de 13 °C (manual) a 18 °C (automático).
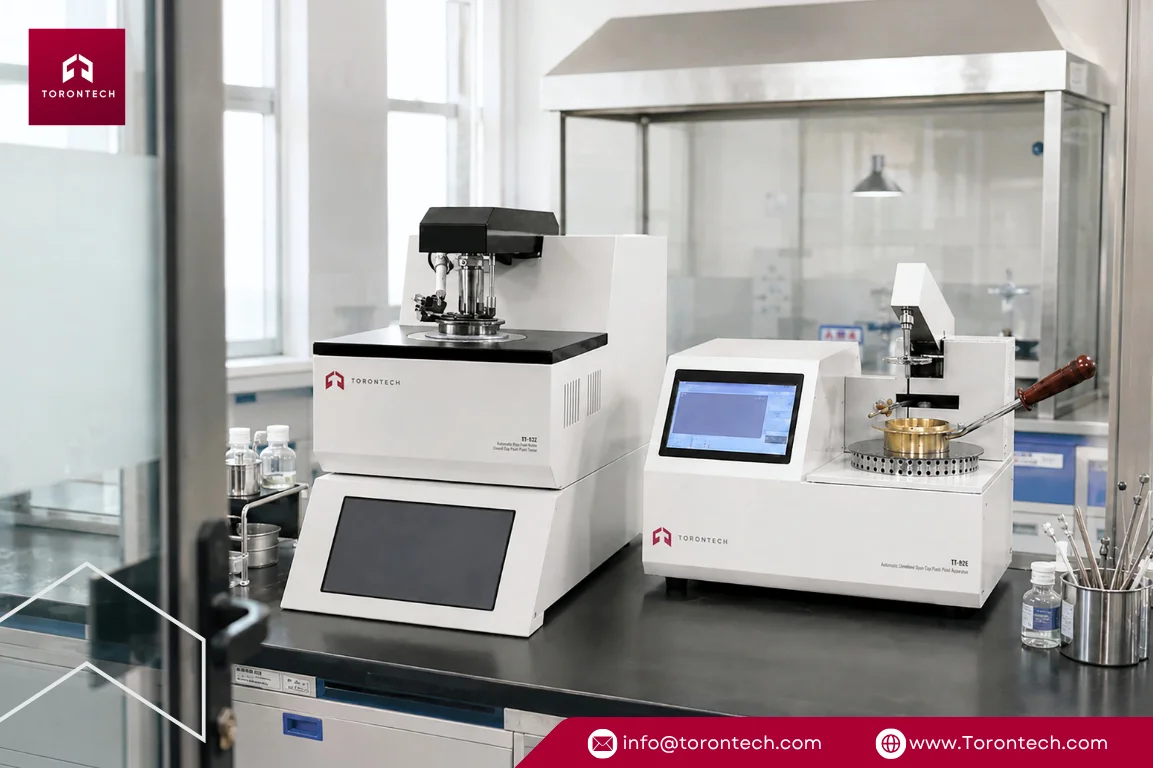
Nos corredores de refino das areias betuminosas de Alberta, da Bacia Permiana do Texas e da Costa do Golfo dos EUA, a norma ASTM D92 é amplamente utilizada para avaliar a estabilidade térmica durante a extração de petróleo bruto pesado, betume e petróleo bruto sintético. Para atender com segurança a esses requisitos de alta temperatura, os laboratórios selecionam equipamentos que variam de opções básicas, como o Cleveland Open Cup manual TT-92, a unidades automatizadas, como o Cleveland Open Cup automático TT-92Z ou TT-92E.
Para testes de lubrificantes em altas temperaturas, sistemas de segurança aprimorados como o ToronFPT™ OC-FS (Supressão Ativa de Incêndio) e o ToronFPT™ OC-DS (Supressão Dupla de Incêndio) oferecem proteção extra contra acidentes térmicos.
Artigo relacionado: ASTM D92 vs D93 vs D56: Guia definitivo para o ponto de fulgor
Seleção de métodos por setor e tipo de amostra
A maioria das rotinas de teste é ditada por protocolos operacionais padrão, mas trabalhamos regularmente com equipes que testam formulações personalizadas, soluções alcoólicas ou misturas de resíduos reciclados. Nesses casos, a escolha da ferramenta ideal depende da compatibilidade do fluido com os requisitos da indústria, da estrutura regulatória norte-americana e da configuração do equipamento.
| Indústria / Aplicação | Tipos de amostras primárias | Método Recomendado | Normas regulamentadoras e modelos representativos |
|---|---|---|---|
| Refino e fornecimento de combustível | Diesel, Biodiesel, Óleo para Aquecimento, Combustível Marinho | Copa Fechada | ASTM D93, ISO 2719 (Pensky-Martens automático TT-93Z) |
| Aviação e Solventes | Combustível Jet A-1, querosene, solventes voláteis | Copa Fechada | Etiqueta ASTM D56, obrigatória de acordo com as diretrizes US DOT 49 CFR e Transport Canada TDG para classificação de riscos no transporte (Etiqueta Automática TT-56Z) |
| Soluções Alcoólicas e Bebidas Espirituosas | Álcoois aquosos, bebidas alcoólicas chinesas, compostos voláteis | Copa Fechada | Preferencialmente utilizado para capturar vapores de álcool que escapam (Automatic Abel TT-170Z) |
| Produção de lubrificantes e graxas | Óleos de motor, lubrificantes para engrenagens, fluidos hidráulicos | Taça aberta | ASTM D92, ISO 2592 (Automático Cleveland TT-92Z / TT-92E) |
| Infraestrutura de asfalto e pavimentação | Pavimentação com asfalto, betume líquido, diluição | Taça aberta | ASTM D92, AASHTO T48, exigido pelos Departamentos de Transporte Estaduais (TxDOT, Caltrans) e Ministérios de Transporte provinciais (MTO Ontario) (Manual Cleveland TT-92 / Automático TT-92Z) |
| Produtos Químicos e Misturas Halogenadas | Revestimentos, diluentes, solventes clorados | Copa Fechada | ASTM D56, ASTM D3278 (previne a subestimação do risco de incêndio em misturas halogenadas) (ToronFPT™ CC) |
| Resíduos Perigosos e Transporte | Fluxos de Resíduos Líquidos, Carga Perigosa | Copa Fechada | GHS, Mercadorias Perigosas da ONU, IMDG (ToronFPT™ CC-SC) |
Mitigação de riscos e considerações de segurança laboratorial
Os testes de inflamabilidade acarretam riscos operacionais inerentes. As normas de segurança modernas de refinarias desencorajam ativamente os testes com chama aberta perto de amostras de petróleo altamente inflamáveis, impulsionando a adoção de instrumentos de circuito fechado contínuo com ignição por arco elétrico, que reduzem o risco operacional e o volume da amostra.
Em laboratórios industriais na América do Norte, a conformidade com as normas OSHA 1910.106 e NFPA 30 (Código de Líquidos Inflamáveis e Combustíveis) nos Estados Unidos, bem como com as diretrizes WHMIS do Health Canada e os padrões de segurança do trabalho do CCOHS no Canadá, exige controles rigorosos sobre o acúmulo de vapores em ambientes internos e os riscos de incêndio.
Manter um ambiente de trabalho seguro para testes exige a identificação dos principais pontos de risco à segurança:
- Superaquecimento descontrolado: O aquecimento manual, que depende da observação do operador, apresenta o risco de ultrapassar as temperaturas desejadas, criando perigo de incêndio.
- Acumulação de vapores perigosos: A queima em recipiente aberto libera vapores voláteis diretamente no ar ambiente, exigindo ventilação ativa de exaustão.
- Riscos do fogo aberto: Os queimadores a gás tradicionais apresentam riscos constantes de incêndio devido aos vapores inflamáveis. Os sistemas automatizados modernos utilizam ignição por arco elétrico ou válvulas de gás automáticas que são ativadas apenas durante breves testes.
- Ignição acidental da amostra: Laboratórios de grande volume que avaliam amostras desconhecidas exigem detecção automática de incêndio e supressão de chamas integrada para evitar incêndios durante operações sem supervisão. É exatamente por isso que opções especializadas como o ToronFPT™ CC-SC (Resfriamento Inteligente com Supressão de Gás Inerte) Os modelos ToronFPT™ OC-DS (Supressão Dupla de Incêndio) contam com proteção ativa contra extinção de chama, desligamento automático em caso de sobretemperatura e vedações resistentes a solventes.
Testadores manuais versus automatizados: retorno sobre o investimento (ROI) e custo total de propriedade (TCO)
Ao avaliar novos equipamentos analíticos, é fundamental equilibrar o custo inicial do equipamento com as horas de trabalho contínuas da equipe. Os testadores manuais de nível básico (como o Manual Cleveland TT-92 ou o Manual Pensky-Martens TT-93) oferecem um investimento inicial menor para operações de campo ou trabalhos de baixo volume.
Leia mais: Comparação entre testadores de ponto de fulgor automáticos e manuais
No entanto, em mercados de trabalho norte-americanos de alto custo, onde os salários dos técnicos chegam a uma média de US$ 35 a US$ 50 por hora ou mais, acreditamos firmemente que a modesta economia inicial de uma unidade manual é rapidamente absorvida pelas elevadas horas de trabalho dos técnicos e pelos custos elevados de novos testes.
Principais fatores de comparação do Custo Total de Propriedade (TCO):
- Produtividade da equipe (Teste de "ausência de necessidade de treinamento"): Os testes manuais obrigam o técnico a monitorar o aumento da temperatura e a verificar a fonte de ignição a cada 1°C a 2°C. As unidades automatizadas (como o TT-93Z ou o TT-92Z) permitem que os técnicos pressionem "Iniciar" e executem outras tarefas de laboratório, reduzindo os custos de mão de obra ativa por teste em até 75%.
- Resfriamento mais rápido e maior produtividade: Os copos de amostra manuais exigem longos períodos de resfriamento entre os testes. As unidades automatizadas equipadas com módulos de resfriamento inteligente ativos (como o ToronFPT™ CC-SC) resfriam os copos de amostra rapidamente, permitindo processar até 50% mais amostras por turno.
- Eliminação de erros de cálculo: Sensores de pressão automatizados calculam os valores de flash corrigidos em tempo real, eliminando erros de cálculo humano, custos de reteste e alertas em auditorias de conformidade.
Aprimore seus testes de ponto de fulgor com a Torontech.
Selecionar o analisador de ponto de fulgor ideal nunca deve exigir que você escolha entre precisão e orçamento. Com sede na América do Norte, a Torontech oferece instrumentos de teste que combinam preços acessíveis com tecnologias inovadoras.
Desde sistemas totalmente automatizados de copo fechado e copo aberto até unidades de bancada manuais e duráveis, nosso portfólio atende a todos os principais padrões ASTM, ISO e IP, enquanto os recursos de segurança integrados protegem suas instalações.
Explore a linha de testes de ponto de fulgor da Torontech ou entre em contato com nossa equipe de engenharia hoje mesmo para solicitar um orçamento e descobrir como nossas soluções inovadoras de teste podem otimizar o fluxo de trabalho do seu laboratório.
Referências (Clique para expandir)
- (2009). A NOVA NORMA DE SEGURANÇA PARA O TESTE DE PONTO DE FULGOR DE AMOSTRAS DE PETRÓLEO.
- Alexeev, S. (2025). A SEGUNDA FASE DE DESENVOLVIMENTO DE MÉTODOS EXPERIMENTAIS PARA DETERMINAÇÃO DO PONTO DE FULGOR. PARTE 1. Problemas de gestão de riscos na tecnosfera.
- Chen, Q., Kang, G., Zhou, T., & Wang, J. (2017). Análise de risco de incêndio de solução aquosa de álcool e licor chinês com base no ponto de fulgor. IOP Conference Series: Materials Science and Engineering, 241.
- Fayet, G., Tribouilloy, B., & Rotureau, P. (2019). Ponto de fulgor de misturas binárias de hidrocarbonetos clorados com tolueno e sua previsibilidade com a regra de mistura existente. Process Safety Progress.
- Hanley, B. (1998). Um modelo para o cálculo e a verificação de pontos de fulgor em vaso fechado para misturas multicomponentes. Process Safety Progress, 17.
- Kuchta, J., & Burgess, D. (1970). RECOMENDAÇÃO DO MÉTODO DO PONTO DE FULGOR PARA AVALIAÇÃO DO RISCO DE INFLAMABILIDADE NO TRANSPORTE DE LÍQUIDOS INFLAMÁVEIS.
- Liaw, H. (2024). Previsão da influência da pressão nos pontos de fulgor de combustíveis líquidos em pressão subatmosférica. Journal of Loss Prevention in the Process Industries.
- Montemayor, R., Collier, M., & Lazarczyk, G. (2002). Precisão e equivalência de aparelhos de ponto de fulgor automáticos e manuais. Journal of Testing and Evaluation, 30, 74-84.
- Xie, J., Song, J., & Ding, C. (2022). Investigação experimental e numérica da evaporação e da dependência dos pontos de fulgor nos pontos de ignição em um método de copo aberto. SSRN Electronic Journal.