MFI manuale o automatico: quale strumento è più adatto al tuo laboratorio?
Desiderate migliorare la produttività e la precisione delle analisi di laboratorio senza spendere troppo in attrezzature?
Nella lavorazione e compounding delle materie plastiche, un monitoraggio affidabile dell'indice di fluidità a caldo (Mold Flow Index, indice di flusso a caldo) garantisce una qualità costante e il rilascio sicuro dei lotti. Questa guida analizza le differenze tra i tester manuali e automatici dell'indice di fluidità a caldo per aiutarvi a scegliere la configurazione ideale per il vostro impianto.
In sintesi: tester manuali vs automatici dell'indice di fluidità a caldo
Per i responsabili di laboratorio oberati di lavoro che necessitano di informazioni immediate, questa matrice di consultazione rapida riassume le principali differenze operative e analitiche tra sistemi manuali e automatizzati:
| Considerazione operativa | Procedura A (Taglio manuale/basato sulla massa) | Procedura B (spostamento automatico/basato su sensori) |
|---|---|---|
| Carica applicazione | L'operatore posiziona le masse di prova standard sul pistone | L'operatore posiziona le masse di prova standard sul pistone |
| Meccanismo di temporizzazione | Cronometro manuale o timer automatico | Zone di sensori di spostamento elettronico |
| Raccolta di campioni | Taglio fisico del filamento e trasferimento di scala analitica | Tracciamento ottico continuo senza tagli fisici |
| Variabilità nella ricerca | Variazioni di tempistica e taglio tra le corse | È stato segnalato un tasso di errore inferiore al 2% per il tracciamento automatico. |
| Ambito analitico | Classificazione standard del flusso MFR | MVR, densità di fusione e stabilità del flusso |
| Conformità alle norme | Procedura ASTM D1238 A; Metodo ISO 1133-1 A | Procedure ASTM D1238 A, B; Metodi ISO 1133 A, B |
| Coinvolgimento dei tecnici | Da 12 a 18 minuti (monitoraggio, taglio, pesatura) | Da 3 a 5 minuti (caricamento, avvio del ciclo, pulizia) |
| Gestione dati | Appunti scritti a mano o inserimento manuale in un foglio di calcolo | Esportazione diretta del file digitale, visualizzazione o stampa a bordo |
| Esborso di capitale | Costo iniziale accessibile | Investimento iniziale moderato |
| Adatto al laboratorio principale | Controllo qualità a basso volume, ispezione in entrata, laboratori didattici | Test su più turni, compounding tecnico, resine riciclate |
Meccanismi di test fondamentali: Procedura A vs. Procedura B
Per valutare i tester manuali e automatici dell'indice di fluidità a caldo, è necessario chiarire cosa significano in pratica queste etichette. Nel settore dei test sui polimeri, la distinzione tra "manuale" e "automatico" si riferisce principalmente alla Procedura A (il metodo di taglio basato sulla massa) e alla Procedura B (il metodo di spostamento volumetrico basato su sensori).
Procedura A: Test basati sulla massa
Gli strumenti manuali per la misurazione del flusso di fusione funzionano principalmente secondo la Procedura A (ASTM D1238) o il Metodo A (ISO 1133-1).
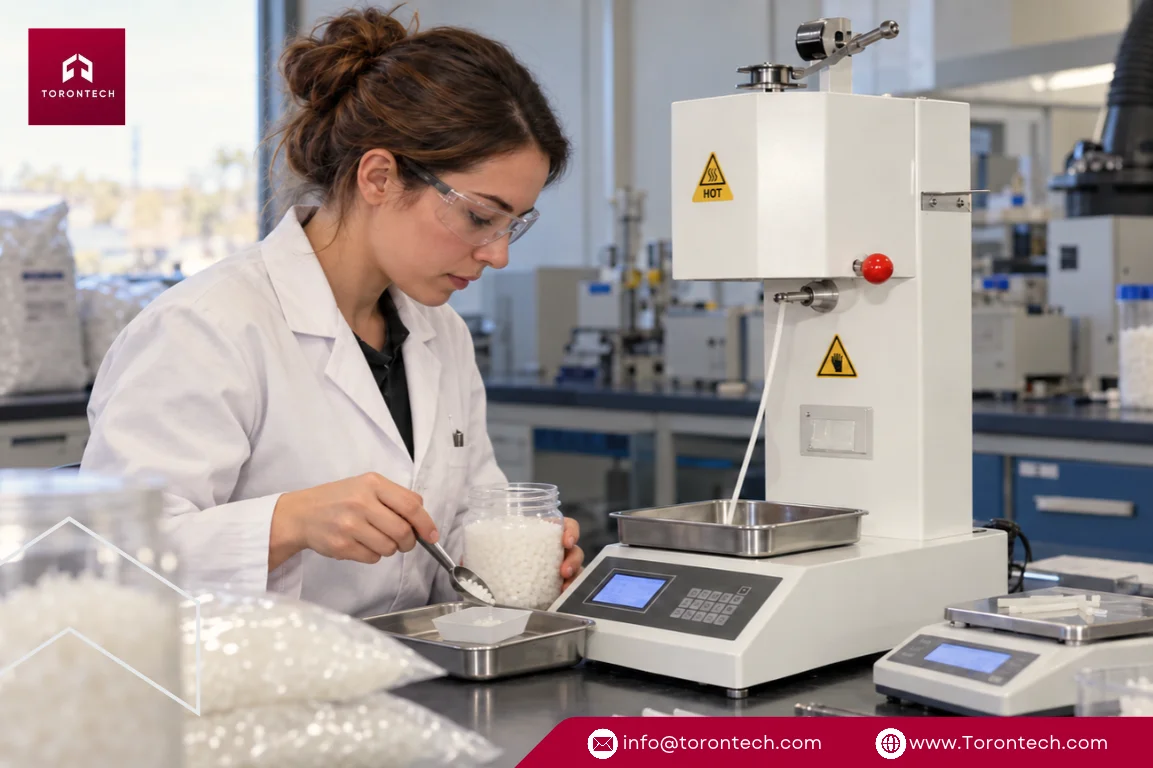
L'operatore carica pellet, granuli o strisce di pellicola di polimero in un cilindro riscaldato, compatta saldamente il materiale per eliminare l'aria intrappolata e posiziona manualmente masse di prova standard sul pistone. Mentre il polimero fuso estrude attraverso la filiera standardizzata in carburo di tungsteno, il tecnico monitora il tempo di preriscaldamento con un cronometro e taglia segmenti di estruso a intervalli di tempo prestabiliti.
Una volta completati i tagli, i filamenti di polimero raffreddati vengono trasferiti su una bilancia analitica. Il tecnico registra manualmente la massa e calcola la velocità di flusso per riportare la produzione in grammi ogni 10 minuti (g/10 min).
Le condizioni di prova standard sono determinate dagli standard dei materiali in resina, non dalla scelta dell'operatore. La tabella seguente elenca le condizioni di prova standard ASTM D1238 del settore, insieme all'intervallo di flusso pratico in cui la procedura A di taglio in massa è fattibile:
| Tipo di resina termoplastica | Condizioni di prova standard ASTM | Procedura valida Intervallo di flusso |
|---|---|---|
| Polietilene (PE / Standard) | 190 °C / 2.16 kg | Da 0.15 a 50 g/10 min |
| Polietilene (PE / ad alto carico - HLMI) | 190 °C / 21.6 kg | Da 0.15 a 50 g/10 min |
| Polipropilene (PP) | 230 °C / 2.16 kg | Da 0.15 a 50 g/10 min |
| Polistirene (PS) | 200 °C / 5.0 kg | Da 0.15 a 50 g/10 min |
| Acrilonitrile-butadiene-stirene (ABS) | 230 °C / 3.8 kg | Da 0.15 a 50 g/10 min |
Sia la Procedura A che la Procedura B vengono eseguite esattamente in queste condizioni del materiale. Tuttavia, se la specifica resina utilizzata ha una velocità di flusso superiore a circa 50 g/10 min alla temperatura e al carico prescritti, il taglio manuale diventa impraticabile, rendendo necessario il tracciamento automatico dello spostamento tramite la Procedura B.
La procedura A rimane un metodo di prova onesto e affidabile che misura direttamente la massa fisica. Le apparecchiature di questa categoria possono anche eliminare le imprecisioni dovute al taglio manuale.
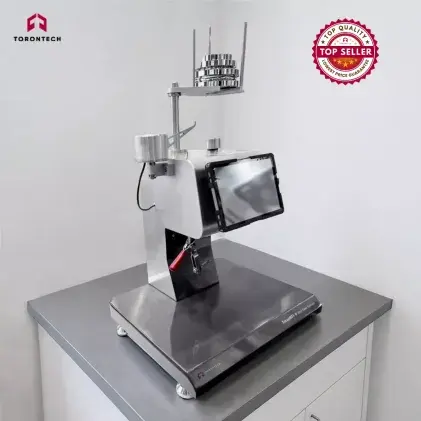
Ad esempio, il nostro ToronMFI™-A da tavolo combina la regolazione termica a microprocessore entro ±0.5 °C con un raschietto automatico integrato temporizzato a ±0.1 secondi, consentendo ai laboratori di effettuare tagli temporizzati ripetibili su tutti i pesi di prova standard ASTM senza dover ricorrere a una lama di rasoio manuale.
Procedura B: Spostamento automatico
I tester automatici di fluidità a caldo eseguono la Procedura B o commutano tra le modalità duali Procedura A e B, eliminando le fasi manuali di temporizzazione dalla raccolta dati. Dopo il caricamento e il preriscaldamento del campione, la massa di prova agisce sul materiale fuso mentre encoder ottici ad alta risoluzione o sensori di spostamento elettronici tracciano la distanza esatta e il tempo trascorso dallo spostamento del pistone su zone di misurazione calibrate.
Da lì, il computer di bordo calcola il tasso di flusso volumetrico del fuso (MVR in cm³/10 min). Programmando la densità del fuso della resina nel software, il sistema converte l'MVR in MFR (g/10 min) senza richiedere il taglio del campione, vassoi di raffreddamento o misurazioni con bilancia analitica.
L'automazione del sistema di lettura trasforma le apparecchiature MFI di routine da semplici dispositivi di classificazione in analizzatori di polimeri avanzati, capaci di valutare la densità di fusione, il contenuto di riempitivo e la stabilità termica. Strumenti di fascia media come il nostro ToronMFI™-B da banco dimostrano concretamente questo equilibrio: supportano sia la Procedura A che la Procedura B, grazie a un'interfaccia intuitiva sul pannello frontale e a una stampante integrata che consente agli operatori di generare immediatamente i certificati di verifica fisica direttamente sul banco di lavoro.
Precisione e ripetibilità della misurazione
Valutare i tester manuali rispetto a quelli automatici per l'indice di fluidità a caldo richiede di analizzare l'impatto della coerenza dei test sul reparto di produzione.
Nella letteratura accademica, la determinazione automatizzata della velocità di flusso del fuso fornisce risultati con un margine di errore inferiore al 2% rispetto ai metodi di taglio manuali.
I test manuali introducono variabilità umana a causa di lievi ritardi, movimenti irregolari della lama e discrepanze nel trasferimento del campione. Per questi motivi, gli studi accademici e industriali che si affidano a tester manuali in genere ripetono ogni configurazione di test da tre a cinque volte, proprio per ridurre al minimo gli errori umani.
I test MFI interlaboratorio rivelano costantemente differenze significative tra laboratori indipendenti. Queste variazioni derivano da incongruenze nelle condizioni delle apparecchiature, nell'ambiente di prova e nella configurazione dell'operatore: fattori che l'automazione elettronica standardizzata riduce al minimo.
L'errore dell'operatore durante le lavorazioni manuali raramente è dovuto alla negligenza del personale; è semplicemente ciò che accade quando un tecnico è costretto a sincronizzare una lama manuale con una frazione di secondo su un filamento di polimero fuso, caldo e in continuo movimento. L'automazione elimina questa pressione fisica legata alla tempistica.
Per le resine sensibili all'umidità come PET, PBT e poliammidi (PA), il contenuto di umidità compromette la ripetibilità e la riproducibilità, indipendentemente dal tipo di strumento. Con questi materiali, è fondamentale un controllo rigoroso della durata del preriscaldamento, delle finestre di estrusione e dei tempi di asciugatura della resina.
I tester automatici si distinguono in questo contesto perché le loro routine di test elettroniche programmate impongono tempi di ciclo identici per ogni singola prova, impedendo la degradazione termica dei polimeri all'interno del cilindro.
Costo e accessibilità delle attrezzature
Le allocazioni di bilancio spesso determinano le decisioni relative alle apparecchiature. Nel confronto tra strumenti di microfinazione manuali e automatici, ogni classe di strumenti si rivolge a una specifica nicchia economica.
I tester MFI manuali rimangono comuni nei processi industriali grazie al loro costo contenuto, alla semplicità di utilizzo e all'ampia disponibilità sul mercato.
Per molti impianti di qualità, un Melt Flow Indexer standard rappresenta un'alternativa economica al reometro capillare ad alta pressione per la raccolta delle curve di viscosità iniziali. La reometria capillare tradizionale richiede ingenti investimenti, lunghi cicli di prova e operatori specializzati, rendendo il test MFI una valida prima linea di difesa.
Al contempo, recenti iniziative di ingegneria open-source si sono concentrate sullo sviluppo di sistemi MFI automatizzati per valutare economicamente i polimeri riciclati. Questi sistemi dimostrano la volontà del settore di colmare il divario tra i tester manuali a basso costo e l'automazione commerciale costosa.
In Torontech, la nostra filosofia in materia di apparecchiature si allinea a questo obiettivo: i laboratori di prova devono poter usufruire della precisione dei sensori moderni senza dover sopportare ricarichi di marca esorbitanti.
Limitazioni fisiche dei plastometri a estrusione
Per effettuare una scelta oculata delle apparecchiature, i responsabili della qualità devono riconoscere i limiti fisici intrinseci dei plastometri a estrusione. Sia i tester MFI manuali che quelli automatici condividono vincoli geometrici se confrontati con i reometri capillari.
Il cilindro standard MFI utilizza una singola matrice capillare standardizzata (tipicamente con diametro di 2.095 mm e lunghezza di 8.000 mm) senza possibilità di correzione per le estremità Bagley o per le regolazioni di assottigliamento per taglio Rabinowitsch. A causa di questa geometria capillare corta e dell'assenza di correzioni matematiche, i calcoli di viscosità derivati da MFI risultano superiori di circa il 20-30% rispetto ai dati di riferimento raccolti su reometri capillari ad alta pressione.
Inoltre, le prove MFI standard esaminano il flusso esclusivamente a bassi tassi di taglio (spesso inferiori a 50 s⁻¹), limitando la loro correlazione diretta a operazioni di lavorazione ad alto taglio come il riempimento dello stampo a iniezione o l'estrusione ad alta velocità.
L'automazione migliora significativamente la ripetibilità delle misurazioni, la coerenza del ciclo e la produttività del laboratorio, ma non altera la geometria capillare fondamentale del test. Per superare questo limite, strumenti avanzati come il nostro ToronMFI™-V vanno oltre i valori MFR a punto singolo.
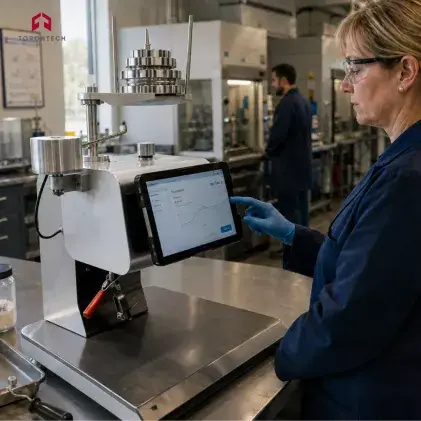
Gestito tramite un tablet esterno, il sistema acquisisce in un'unica analisi MFR, MVR, densità di fusione, viscosità apparente, sforzo di taglio e velocità di taglio, fornendo un quadro reologico più completo pur operando entro i parametri standard del plastometro.
Automazione e modellazione predittiva
L'automazione di laboratorio si sta connettendo direttamente ai moderni sistemi di intelligenza industriale. Recenti ricerche integrano l'automazione digitale con hardware MFI personalizzato per garantire l'esecuzione ripetibile dei cicli di test durante i lunghi turni di produzione.
Gli algoritmi di apprendimento automatico addestrati su set di dati generati da unità MFI automatizzate possono prevedere i tassi di flusso di massa di fusione con un margine di errore di soli 0.3 g/10 min (un errore percentuale assoluto medio del 3.2%). Nella granulazione commerciale del polietilene, i sensori virtuali in linea che utilizzano algoritmi XGBoost raggiungono un'accuratezza predittiva di R² = 0.99 per il monitoraggio MFI in tempo reale, riducendo la necessità di ripetitivi controlli manuali al banco.
Analogamente, i reometri automatici in linea montati direttamente sugli estrusori di produzione deviano un minuscolo flusso di fuso attraverso una filiera capillare a fessura e restituiscono la resina campionata direttamente al flusso principale di fuso senza necessità di intervento manuale. Questi sistemi producono certificazioni automatiche di portata, viscosità di taglio costante e indice di fluidità in pochi minuti.
Per i laboratori di controllo qualità da banco, la scelta di un tester automatizzato dotato di uscita dati digitale costituisce l'infrastruttura fondamentale necessaria per l'interfacciamento con questi sistemi di monitoraggio digitale.
Applicazioni pratiche e requisiti delle resine
I poli industriali regionali del Nord America evidenziano esigenze di processo specifiche, dimostrando dove i sistemi manuali e quelli automatizzati si adattano meglio.
Plastica riciclata e compounding PCR
Gli impianti di riciclaggio e le aziende di compounding che operano in base alle normative regionali in materia di imballaggi riciclati post-consumo (PCR) (come la legge SB 54 della California, i regolamenti dello Stato di Washington e le norme federali canadesi sugli imballaggi) si trovano a dover gestire materie prime con un'ampia variabilità da lotto a lotto in termini di viscosità di fusione, livelli di umidità e contaminazione residua.
Le improvvise fluttuazioni di flusso interrompono la temporizzazione del taglio manuale, causando falsi scarti per fuori specifica che possono bloccare un intero ciclo di compounding.
Un tester automatico dell'indice di fluidità a caldo (MFR) che utilizza la procedura B di tracciamento dello spostamento fornisce zone di misurazione multipunto affidabili per ogni ciclo di prova. Il monitoraggio dell'MVR insieme all'MFR è fondamentale per i materiali riciclati, poiché variazioni inattese della velocità di variazione volumetrica segnalano fluttuazioni del riempitivo o contaminazioni prima che la resina entri in un estrusore di produzione.
È qui che i modelli di fascia alta come il ToronMFI™-D si distinguono, in quanto sono progettati specificamente per il controllo qualità della compounding e per la valutazione dei termoplastici caricati rispetto a quelli non caricati, combinando la raccolta automatizzata dei dati con uno spostamento volumetrico preciso.
Resine ad alto flusso e masterbatch
I grandi centri di sintesi e compounding di resine (come quelli lungo la costa del Golfo del Texas e della Louisiana o nel cuore industriale dell'Alberta) lavorano flussi ad alta produttività di polipropilene. Questi tipi di fibre presentano in genere valori MFI che vanno da circa 30 g/10 min per i tessuti non tessuti spunbond fino a 100 g/10 min per gli imballaggi a parete sottile.
Al contrario, i gradi di filtrazione melt-blown specializzati si collocano ben al di sopra di questo intervallo (tipicamente da 800 a 1,500 g/10 min) e superano i limiti di prova standard, richiedendo configurazioni di semi-matrici specializzate secondo la procedura C della norma ASTM D1238 per limitare il flusso.
Nell'intervallo di velocità compreso tra 30 e 100 g/10 min, il taglio manuale crea notevoli discrepanze temporali e aumenta l'esposizione dell'operatore alla resina calda a causa delle elevate velocità di estrusione. Un tester automatico dell'indice di fluidità a caldo con tracciamento digitale dello spostamento monitora il rapido movimento del pistone senza passaggi fisici della lama, producendo valori affidabili su materiali che sono impraticabili da testare manualmente.
In entrata a basso volume Quality Control
Le aziende specializzate nello stampaggio a iniezione (come i fornitori di secondo e terzo livello lungo il corridoio manifatturiero dei Grandi Laghi, tra l'Ontario e il Midwest degli Stati Uniti) lavorano frequentemente resine vergini certificate (come ABS, nylon o policarbonato standard) per la produzione di clip e staffe per interni automobilistici. Queste aziende spesso faticano a giustificare un sistema automatizzato complesso con un budget di investimento realistico, considerando che i test vengono effettuati solo due o tre volte a settimana.
Un indice di fluidità a caldo manuale che esegue la Procedura A (come il nostro ToronMFI™-A) garantisce la piena conformità certificata a un prezzo accessibile, soddisfacendo le esigenze di audit dei clienti senza spese superflue.
Analisi finanziaria e ritorno sull'investimento
Nel confronto tra sistemi MFI manuali e automatici, il maggiore investimento iniziale di un sistema automatizzato è spesso compensato dal risparmio di manodopera giornaliera e dalla riduzione degli scarti. Dal nostro punto di vista finanziario, la differenza di prezzo iniziale dovrebbe essere valutata come capacità tecnica recuperata.
Consideriamo un modello operativo esemplificativo per un impianto di compounding o di lavorazione che esegue in media 15 test di fluidità a caldo al giorno durante una settimana lavorativa di cinque giorni (circa 3,900 prove all'anno).
L'esecuzione di un tester manuale secondo la Procedura A richiede circa 15 minuti di tempo effettivo da parte del tecnico per ogni ciclo, tra cui riempimento del cilindro, monitoraggio del preriscaldamento, 3 o 4 tagli temporizzati, raffreddamento, pesatura analitica e calcoli manuali. Ciò si traduce in un totale di 975 ore all'anno dedicate esclusivamente alle attività di MFI.
Considerando una tariffa oraria per un tecnico di laboratorio, comprensiva di tutti gli oneri, compresa tra 38 e 45 dollari USA (che riflette i costi salariali, i benefit e le spese generali tipici del settore manifatturiero nei centri industriali del Midwest americano, delle Caroline o dell'Ontario meridionale), il costo medio annuo della manodopera per i test si aggira tra i 37,050 e i 43,875 dollari USA.
L'utilizzo di un tester automatico tramite la Procedura B riduce il tempo effettivo impiegato dal tecnico a circa 4 minuti per ciclo, necessari per caricare la resina, avviare il ciclo automatizzato e tornare per una rapida pulizia del cilindro al termine del test. Ciò riduce le ore di lavoro annuali dedicate ai test a 260, con una conseguente riduzione dei costi di manodopera a circa 9,880-11,700 dollari.
Tempo recuperato dai tecnici nei modelli operativi
Passare da una procedura manuale a un sistema automatizzato di test di spostamento può liberare oltre 700 ore di lavoro di tecnici specializzati all'anno nel vostro laboratorio, secondo questo modello. Nei settori manifatturieri tecnici, dove trovare e trattenere personale di laboratorio qualificato rimane una sfida, liberare centinaia di ore permette al personale di concentrarsi sulla risoluzione analitica dei problemi anziché dover controllare costantemente un timer.
In questo scenario operativo, la differenza di prezzo tra un'unità manuale di base e un sistema automatizzato può essere ammortizzata entro 6-9 mesi, ancor prima di considerare i risparmi finanziari derivanti dall'individuazione di lotti di resina non conformi prima che raggiungano la produzione su vasta scala.
Quadro di selezione dei laboratori
Per aiutare i team di qualità a raggiungere un chiaro consenso interno, abbiamo strutturato il nostro quadro di valutazione in questa semplice scheda diagnostica:
| Fattore di valutazione | Procedura A (ToronMFI-A) | MFI a doppia modalità (ToronMFI-B) | Test avanzati (ToronMFI-D/V) |
|---|---|---|---|
| Coda di test giornaliera | Meno di 5 corse per turno | Da 5 a 15 corse per turno | Oltre 15 corse per turno (turni multipli) |
| Ambito di applicazione delle procedure ASTM | Procedura A (intervallo standard pratico: da 0.15 a 50 g/10 min) | Procedura A e B (monitoraggio combinato di massa e volume fino a 100 g/10 min) | Procedura A e B (volume e reologia automatizzati fino a 100 g/10 min) |
| Tipi di materiale | Resine vergini stabili e certificate | Composti vergini più di routine | PCR riciclato, macinato, resine caricate |
| Personale di laboratorio | Tecnico dedicato unico | Team di controllo qualità ridotto e a rotazione | Turni multipli, diversi livelli di competenza |
| Richieste di audit | Registri di qualità interni di base | Audit commerciali standard | Reportistica digitale completa |
| Obiettivo finanziario primario | Ridurre al minimo le spese in conto capitale iniziali per le attrezzature. | Bilanciare i costi iniziali e le capacità | Massimizzare il recupero giornaliero del lavoro |
Nota: tutti e quattro i modelli ToronMFI condividono lo stesso intervallo di misurazione pubblicato da 0.1 a 100 g/10 min (MFR). La differenza pratica risiede nella procedura ASTM D1238, nel livello di automazione e nei risultati analitici forniti da ciascuno strumento.
Panoramica della serie ToronMFI™ di Torontech
La scelta tra tester per l'indice di fluidità a caldo manuali e automatici spesso mette i responsabili di laboratorio alle strette, costringendoli a destreggiarsi tra i prezzi gonfiati dei modelli tradizionali e alternative economiche ma inaffidabili. I fornitori di apparecchiature tradizionali applicano spesso ricarichi considerevoli per l'automazione standard, mentre le opzioni di importazione di base spesso presentano una scarsa uniformità termica, una costruzione fragile e una dubbia conformità agli standard.
Noi di Torontech forniamo soluzioni economicamente vantaggiose e tecnologie innovative. Operando attraverso i nostri centri di distribuzione e assistenza nordamericani a Toronto, Ontario e Miami, Florida, forniamo a laboratori di collaudo negli Stati Uniti e in Canada hardware durevole e conforme agli standard, supportato da assistenza tecnica diretta e accesso tempestivo ai pezzi di ricambio.
La nostra gamma di plastometri a estrusione/indice di fluidità a caldo della serie ToronMFI™ è pienamente conforme alle norme ASTM D1238 e ISO 1133, offrendo configurazioni pratiche per diversi ambienti di prova:
ToronMFI™-A: Test della procedura A
Progettato per test di velocità di flusso di massa a fusione (MFR) affidabili ed economici tramite la procedura A. Dotato di un controllore di temperatura a microprocessore integrato con stabilità entro ±0.5 °C, un raschiatore automatico con temporizzazione di ±0.1 secondi e una serie completa di pesi di prova standard, rappresenta una soluzione da banco plug-and-play per controlli a campione delle materie prime, ispezione di film e granuli in entrata e laboratori di controllo qualità attenti ai costi.
ToronMFI™-B: Test con doppia procedura A e B
Un modello da tavolo versatile, in grado di misurare sia MFR (Procedura A) che MVR (Procedura B). Grazie a un'interfaccia di controllo chiara sul pannello frontale e a una stampante integrata per la documentazione cartacea immediata, il ToronMFI-B rappresenta una soluzione pratica per i laboratori in crescita che necessitano di tracciamento automatico del volume e calcoli della densità di fusione senza i costi di complessi sistemi industriali.
ToronMFI™-D: Test automatizzati ad alto volume
Progettato per code di test ad alta produttività, operazioni di compounding e impianti con turni multipli. Superando i requisiti di base ISO 1133 e ASTM D1238, questo modello incorpora una stabilità termica avanzata, la registrazione automatizzata dei dati e funzionalità dedicate per la valutazione di termoplastici caricati e non caricati e di additivi di rinforzo.
ToronMFI™-V: Test reologico tramite tablet
Progettato per una caratterizzazione completa dei materiali, il ToronMFI-V si collega a un tablet esterno con software dedicato per acquisire simultaneamente, in un'unica analisi, MFR, MVR, densità di fusione, viscosità apparente, sforzo di taglio e velocità di taglio.
Scegli il tuo tester MFI ideale con Torontech.
La scelta tra MFI manuale e automatico dipende dal volume giornaliero dei campioni, dal comportamento del flusso del polimero e dal personale di laboratorio disponibile. Le unità di misurazione della massa semiautomatiche forniscono una base affidabile per i controlli a campione di routine, mentre gli strumenti a spostamento automatico offrono la velocità, il funzionamento senza intervento umano e le registrazioni digitali necessarie per la produzione ad alto rendimento.
Scoprite gli indici di flusso di fusione della serie ToronMFI™ e come le nostre soluzioni economiche e le tecnologie innovative possono supportare i vostri obiettivi di controllo qualità. Contattate oggi stesso i nostri specialisti tecnici per una consulenza informale o per richiedere un preventivo competitivo.
Riferimenti (clicca per espandere)
- (1993). Notizie dal settore. Journal of Plastic Film & Sheeting, 9, 171 - 172.
- Biçen, AO, & Çağlı, Ç. (2025). Automazione computerizzata e apprendimento automatico per la previsione della portata massica del metallo fuso utilizzando una macchina costruita su misura nell'IoT industriale. IEEE Transactions on Industrial Informatics, 21, 9468-9479.
- Gufeng, C. (2011). Determinazione automatica dei tassi di flusso di fusione di PS e ABS. China Plastics.
- Hernández‐Fernández, J., & López‐Martínez, J. (2026). Domini operativi che regolano la variabilità dell'indice di flusso di fusione nella produzione industriale di polipropilene. Polymers, 18.
- Jani, F., Hosseini, S., Sepahi, A., Torabi, F., Nasiri, H., Zadeh, AS, Ghorbani, R., & Arani, MH (2026). Framework di apprendimento automatico basato sui dati come analizzatore in linea dell'indice di flusso di fusione nella granulazione del polietilene. Teoria e simulazioni macromolecolari, 35.
- Liu, D., Basdeo, A., Suescun Gonzalez, C., Romani, A., Boudaoud, H., Nouvel, C., Cruz Sanchez, FC, & Pearce, J. (2024). Sistema open-source a basso costo per l'indice di flusso di fusione per il riciclaggio distribuito e la produzione additiva. Materials, 17.
- Locati, G., Poggio, S., & Rathenow, J. (1996). I nuovi tester di fluidità a caldo: non semplici classificatori... ma potenti analizzatori di polimeri. Polymer Testing, 15, 443-454.
- Oubellaouch, K., Pelaccia, R., Orazi, L., Pozzi, P., Carmignato, S., Bonato, N., Donati, L., Raimondi, L., & Reggiani, B. (2025). Una nuova procedura sperimentale-numerica per la caratterizzazione reologica di polimeri termoplastici applicata allo stampaggio a iniezione. The International Journal of Advanced Manufacturing Technology, 140, 5419 - 5433.
- Oubellaouch, K. (2024). Un approccio basato sull'indice di flusso di fusione per la determinazione delle curve di viscosità. Materials Research Proceedings.
- Sholley, C. (1984). Uso del reometro capillare automatico in Quality Control.
- Su, N., Liu, X., Chen, X., Gu, J., & Bai, J. (2026). Combinazione della metodologia di superficie di risposta e dell'analisi del sistema di misurazione per identificare l'indice di flusso di fusione dei compositi igrotermici. Scientific Reports, 16.
- Wilczyński, K., Buziak, K., Lewandowski, A., & Wilczyński, K. (2025). Reologia per l'estrusione di compositi legno-plastica—Parte 1: Reometria di laboratorio e reometria in linea. Polimeri, 17.