Guida MVR vs MFR: differenze, formule e attrezzature
E se il vostro team di controllo qualità potesse garantire la consistenza della resina grezza prima ancora che il materiale raggiunga la linea di produzione?
La caratterizzazione precisa del flusso di fusione è il modo più rapido per mantenere gli impianti di estrusione e stampaggio a iniezione in funzione alla massima efficienza. Il confronto tra MFR e MVR (e tra MVR e MFR) offre al vostro stabilimento un metodo affidabile per verificare i lotti in entrata, prevenire difetti di processo e proteggere i margini di profitto senza aggiungere inutili costi di test.
Ecco un confronto diretto, la spiegazione delle formule di conversione e la guida alla selezione delle apparecchiature.
MFR vs MVR: differenze fondamentali
Per i decisori che necessitano di un riepilogo rapido, gli studi interlaboratorio dimostrano che MVR offre ripetibilità e riproducibilità superiori rispetto a MFR su polimeri di riferimento come il polipropilene, raggiungendo una ripetibilità di circa il 5% contro il 7% e una riproducibilità di circa l'11% contro il 21% a un livello di confidenza del 95%.
| Fattore di valutazione | Tasso di fluidità (MFR) | Tasso di volume di fusione (MVR) |
|---|---|---|
| Proprietà primaria | Portata massica (indicatore di massa molare) | Portata volumetrica (indicatore di flusso di taglio) |
| Unità della scheda tecnica | g/10 minuti | cm³/10 min |
| Standard di prova ufficiale | Metodo ASTM D1238 A / Metodo ISO 1133-1 A | Metodo B ASTM D1238 / Metodo B ISO 1133-1 |
| Routine di laboratorio | Taglio e pesatura manuale a tempo | Tracciamento digitale dello spostamento ottico |
| Coinvolgimento degli operatori | Sostanziale (cronometraggio manuale, taglio, pesatura) | Minimo (tracciamento automatico, esportazione digitale) |
| Ripetibilità (PP Benchmark) | ~ 7% | ~ 5% |
| Riproducibilità (PP Benchmark) | ~ 21% | ~ 11% |
| Sensibilità al riempitivo | Fortemente alterato da riempitivi minerali densi | Immune alla distorsione dovuta alla densità del riempitivo; riflette il vero flusso volumetrico |
| Durata del test | 15-20 minuti di attenzione pratica | 5-8 minuti con calcoli automatici |
| Applicazione principale | Verifica di base delle resine vergini non caricate | Controllo qualità ad alto volume, composti riempiti, laboratori di ricerca e sviluppo |
Che cos'è il Melt Flow Rate (MFR)?
Il Melt Flow Rate (MFR), spesso indicato come Melt Flow Index (MFI) o Melt Mass-Flow Rate, quantifica la massa effettiva di polimero fuso spinta attraverso una filiera standardizzata in carburo di tungsteno (diametro interno di 2.095 ± 0.005 mm) a carico e temperatura fissi per 10 minuti. Regolamentato dalle norme ASTM D1238 (Procedura A) e ISO 1133-1 (Metodo A), questo approccio gravimetrico esprime la fluidità in grammi per 10 minuti (g/10 min).
Durante una normale procedura A, i granuli o le scaglie di polimero vengono caricati in un cilindro riscaldato. Dopo un tempo di preriscaldamento preimpostato, un pistone calibrato applica una pressione continua verso il basso. Man mano che il filamento viene estruso attraverso la filiera, una lama temporizzata automatica o una taglierina manuale trancia i segmenti a intervalli di tempo precisi.
Strumenti come il modello base ToronMFI™-A gestiscono questa fase con un raschiatore automatico controllato da microprocessore con una precisione di ±0.1 secondi, eliminando le imprecisioni temporali dei tagli manuali con lama. I segmenti tagliati si raffreddano, vengono pesati su una bilancia analitica con una risoluzione di 0.1 mg e convertiti in un tasso standard di 10 minuti:
MFR = (m × 600) / t
(Dove m è la massa media dei segmenti tagliati in grammi e t è l'intervallo di taglio in secondi.)
L'MFR funge da pratico indicatore inverso della viscosità, fornendo un'alternativa più semplice alla reometria rotazionale per valutare la processabilità dei materiali. All'aumentare del peso molecolare e della massa molare, le catene polimeriche oppongono resistenza allo spostamento, con conseguente diminuzione dei valori di MFR.
Articolo correlato: MFI vs Viscosità: differenze tra i test e guida alla selezione
A nostro avviso, il Metodo A può essere fuorviante perché gli additivi minerali densi aumentano artificialmente il peso del filamento, mascherando l'effettivo aumento della viscosità del materiale. Mentre le particelle solide limitano fisicamente il flusso e riducono la produttività complessiva, il Metodo B (MVR) misura direttamente lo spostamento volumetrico, eliminando la distorsione dovuta alla massa e isolando il reale comportamento di flusso del composto caricato.
Che cos'è il tasso di volume di fusione (MVR)?
La velocità di flusso volumetrico di fusione (MVR), nota anche come velocità di flusso volumetrico di fusione, quantifica il volume di polimero fuso estruso attraverso la filiera capillare standard in condizioni termiche e di carico definite per 10 minuti. Regolamentato dalle norme ASTM D1238 (Procedura B) e ISO 1133-1 (Metodo B), questo metodo volumetrico registra la produzione in centimetri cubi ogni 10 minuti (cm³/10 min).
Anziché raccogliere, raffreddare e pesare i filamenti estrusi, MVR utilizza sensori di posizione digitali ad alta risoluzione. I sistemi di fascia media e avanzata, come ToronMFI™-B e ToronMFI™-D , integrano il tracciamento digitale dello spostamento con una risoluzione di ±0.02 mm per registrare la discesa lineare del pistone ponderato (l) in un intervallo di misurazione temporizzato con precisione (t).
Poiché i protocolli di prova standardizzati fissano A a 0.711 cm² (che rappresenta l'area media nominale della sezione trasversale dell'alesaggio del cilindro di 9.550 mm e della testa del pistone di 9.474 mm secondo ISO 1133 e ASTM D1238), il software dello strumento calcola automaticamente la portata volumetrica dai dati di spostamento dell'encoder:
MVR = (A × l × 600) / t
Uno dei principali vantaggi del metodo MVR è la praticità: non richiede la conoscenza preliminare della densità del materiale per i calcoli di volume. Riteniamo che il metodo MVR sia l'approccio più efficiente e ripetibile per i banchi di controllo qualità. Evita la raccolta fisica dei campioni, elimina i ritardi legati alla bilancia e produce dati numerici precisi con un intervento minimo da parte dell'operatore.
Calcolo della differenza: conversione da MVR a MFR
Quando si esaminano i certificati di resina provenienti da diversi fornitori, i team di controllo qualità spesso devono sapere come calcolare la differenza tra MVR e MFR o come convertire MVR in MFR. Il collegamento matematico tra i due valori è la densità di fusione del materiale (ρ_melt) alla temperatura di prova specificata:
MFR = MVR × ρ_fusione
Viceversa, per convertire il flusso di massa in flusso volumetrico:
MVR = MFR / ρ_fusione
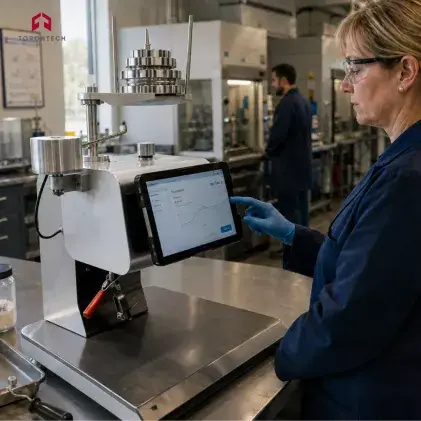
Monitorando simultaneamente la massa e la portata volumetrica in condizioni identiche, è possibile calcolare direttamente la viscosità di taglio e la densità del fuso. Le unità multiparametriche avanzate come la ToronMFI™-V sfruttano il software integrato nel tablet per calcolare la densità del fuso, la viscosità apparente, lo sforzo di taglio e la velocità di taglio in un'unica analisi, eliminando la necessità di calcoli manuali.
Regola fondamentale: Densità del fuso (ρ_fuso) ≠ Densità del solido (ρ_solido)
Spesso i team di collaudo commettono l'errore di utilizzare la densità del solido a temperatura ambiente in questi calcoli. I materiali termoplastici subiscono un significativo rigonfiamento volumetrico quando vengono riscaldati oltre il loro punto di fusione, il che significa che la densità del fuso è costantemente inferiore alla densità del solido. Di conseguenza, la densità del fuso è in genere inferiore del 10-25% rispetto alla densità del solido a temperatura ambiente.
Ad esempio, il polietilene ad alta densità (HDPE), con una densità a temperatura ambiente di 0.955 g/cm³, raggiunge una densità di fusione di circa 0.760 g/cm³ alla sua temperatura di prova standard di 190 °C. L'utilizzo del valore di densità a freddo comporta un errore di calcolo superiore al 25%. L'applicazione di valori corretti di densità di fusione previene imprecisioni nella modellazione e riduce i costi nelle simulazioni del flusso di polimeri a valle.
Esempio di conversione passo passo
Supponiamo che un controllo di qualità in entrata su un omopolimero di polipropilene (PP) a 230 °C / 2.16 kg produca un MVR misurato di 14.20 cm³/10 min e una densità di fusione nota di 0.738 g/cm³ a 230 °C.
Innanzitutto, applicare la formula di conversione: MFR = MVR × ρ_melt. Successivamente, calcolare la portata massica moltiplicando 14.20 cm³/10 min per 0.738 g/cm³, ottenendo 10.48 g/10 min. Il valore equivalente di Melt Flow Rate risultante è 10.48 g/10 min.
Guida di riferimento alla densità di fusione
Il MVR aumenta con la temperatura a causa del maggiore volume libero nel fuso e diminuisce con un elevato contenuto di riempitivo poiché le particelle solide adsorbono le catene macromolecolari e limitano il flusso. La dipendenza della velocità di flusso dalla temperatura segue spesso una relazione di tipo Arrhenius.
Di seguito è riportata una guida di riferimento delle densità di fusione empiriche (ρ_melt) per i termoplastici industriali standard testati secondo le norme ASTM e ISO:
| Materiale polimerico | Temperatura di prova standard (°C) | Carico di prova standard (kg) | Densità nominale del solido (g/cm³) | Densità di fusione empirica ρ_melt (g/cm³) |
|---|---|---|---|---|
| LDPE (polietilene a bassa densità) | 190 | 2.16 | 0.918 - 0.925 | 0.762 |
| LLDPE (PE lineare a bassa densità) | 190 | 2.16 | 0.918 - 0.935 | 0.765 |
| HDPE (polietilene ad alta densità) | 190 | 2.16 / 5.0 | 0.945 - 0.965 | 0.760 - 0.768 |
| PP (omopolimero di polipropilene) | 230 | 2.16 | 0.900 - 0.910 | 0.738 |
| PS (polistirene per uso generale) | 200 | 5.00 | 1.040 - 1.060 | 0.945 |
| ABS (acrilonitrile-butadiene stirene) | 220 / 230 | 10.0 / 3.8 | 1.030 - 1.070 | 0.955 - 0.965 |
| PC (policarbonato) | 300 | 1.20 | 1.200 | 1.070 |
| PET (polietilene tereftalato) | 275 / 285 | 2.16 | 1.350 - 1.400 | 1.200 |
| PA6 / PA66 (Poliammide / Nylon) | 235 / 275 | 2.16 | 1.130 - 1.150 | 0.980 - 1.010 |
| POM (Poliossimetilene / Acetale) | 190 | 2.16 | 1.410 - 1.420 | 1.150 |
(Nota per i preparatori di compound: gli additivi minerali pesanti, le fibre di vetro e le nanoparticelle di silice alterano significativamente sia la fluidità che la densità del fuso. Per le formulazioni rinforzate, si consiglia di misurare direttamente la densità del fuso utilizzando un indicizzatore dotato di sistema di tracciamento automatico dello spostamento.)
Conformità agli standard: ASTM D1238 vs ISO 1133
Le norme ASTM D1238 e ISO 1133 condividono principi fondamentali equivalenti, utilizzando un plastometro a estrusione per forzare il polimero fuso attraverso una filiera capillare in condizioni specificate. Storicamente, i laboratori nordamericani hanno effettuato la calibrazione utilizzando materiali di riferimento del National Institute of Standards and Technology (NIST), come l'SRM 1474 (misurato a 5.03 g/10 min tramite ASTM D1238), mentre i materiali di riferimento internazionali dimostrano un allineamento costante secondo la norma ISO 1133-1.
Per i produttori di componenti per l'industria automobilistica di primo livello situati nel corridoio industriale del Midwest (come Michigan, Ohio e Indiana) e nell'Ontario meridionale, la doppia conformità è una realtà operativa quotidiana: le resine in entrata spesso arrivano certificate secondo la norma ASTM D1238, mentre le specifiche globali dei componenti OEM richiedono la convalida secondo la norma ISO 1133.
Tolleranze termiche e geometriche
Entrambi gli standard specificano dimensioni identiche per la matrice (8.000 ± 0.025 mm di lunghezza e 2.095 ± 0.005 mm di diametro interno), ma le loro tolleranze operative divergono leggermente. La norma ASTM D1238 impone una finestra di temperatura rigorosa di ±0.2 °C entro 10 mm sopra la matrice, mentre la norma ISO 1133-1 consente ±0.5 °C. Anche la durata del preriscaldamento è diversa: la norma ASTM specifica 7.0 ± 0.5 minuti rispetto ai 5.0 ± 0.5 minuti previsti dalla norma ISO.
Gli strumenti di prova della serie ToronMFI™ operano da 50 °C a 450 °C con un tempo di recupero termico inferiore a 4 minuti. Per gli impianti che richiedono la rigorosa conformità alle norme ASTM D1238 e ISO 1133-2, il modello avanzato ToronMFI™-D mantiene una precisione di controllo della temperatura entro ≤0.2 °C, mentre i modelli base ToronMFI™-A e ToronMFI™-B offrono una precisione di controllo affidabile di ±0.5 °C per i controlli di qualità standard ISO 1133-1.
Resine speciali e disposizioni avanzate per i test
Per i materiali con elevata fluidità superiore a 50 g/10 min, la procedura ASTM C specifica matrici di mezza altezza e mezzo diametro, mentre la norma ISO prevede l'utilizzo di resine ad alta fluidità tramite allegati dedicati. Le procedure di prova multi-peso (procedura ASTM D e ISO 1133 multi-carico) valutano il rapporto di velocità di flusso (FRR) per determinare la distribuzione del peso molecolare.
Inoltre, la norma ISO 1133-2 impone limiti rigorosi per i tempi di permanenza dei policondensati come PET e poliammidi, riducendo la dispersione della riproducibilità dal 114% a circa il 60%. Riteniamo che la conformità a due norme sia essenziale per gli impianti che gestiscono spedizioni di materie prime provenienti da fornitori internazionali o che esportano prodotti finiti in tutto il mondo.
Quadro di selezione dei metodi
I diversi processi produttivi richiedono intervalli di flusso di fusione specifici. Ad esempio, gli imballaggi in polipropilene per la termoformatura richiedono circa 4 g/10 min, l'estrusione di film utilizza fino a 11 g/10 min e lo stampaggio a iniezione varia da 3 a 100 g/10 min a seconda dello spessore della parete del pezzo.
Valutazione di composti caricati e miscele PCR
Con l'aumento delle normative sul riciclo post-consumo (PCR) in tutto il Nord America (come la legge californiana AB 793, le leggi dello Stato di Washington sul contenuto riciclato e le normative federali canadesi sugli imballaggi), i produttori spesso miscelano HDPE e PP riciclati con flussi di materiale vergine. Poiché i lotti di PCR introducono variazioni di densità e di storia termica da lotto a lotto, il test MVR fornisce un metodo diretto per identificare il degrado nelle miscele riciclate.
Coloranti e cariche minerali pesanti richiedono lo stesso approccio volumetrico. Pigmenti pesanti come il biossido di titanio (TiO2 a ~4.2 g/cm³) e il nerofumo (~1.8-2.1 g/cm³) sono sostanzialmente più densi delle poliolefine pure (~0.9 g/cm³). Di conseguenza, un lotto pigmentato produrrà un estruso più pesante e registrerà un MFR artificialmente più elevato rispetto alla sua controparte naturale non colorata, anche quando le catene polimeriche di base sono identiche.
La misurazione dell'MVR tra le qualità naturali e colorate isola il carico di pigmento dalla vera viscosità del polimero. Sebbene i riempitivi solidi e i pigmenti limitino ancora fisicamente il movimento del fluido, il Metodo B (MVR) garantisce che le riduzioni di flusso misurate riflettano la reologia effettiva del fuso piuttosto che un artefatto di densità basato sulla massa.
Frequenza dei test e requisiti di produttività
Per le strutture che eseguono più di 8-10 test per turno, il Metodo B (MVR) offre un vantaggio immediato in termini di produttività. L'automazione del tracciamento dello spostamento consente di risparmiare dai 10 ai 12 minuti per campione, eliminando le fasi manuali di taglio, raffreddamento e pesatura analitica.
Al contrario, gli impianti che effettuano solo verifiche periodiche in entrata su poliolefine pulite e non caricate possono tranquillamente affidarsi al Metodo A (MFR) per i controlli di qualità di base.
Policondensati sensibili all'umidità
Quando si lavora con resine sensibili all'umidità come PET, PBT o poliammidi, si raccomanda vivamente il Metodo B secondo la norma ISO 1133-2. Il tracciamento automatico del sensore rileva lo spostamento del pistone entro ristretti intervalli di preriscaldamento prima che l'umidità ambientale provochi la scissione della catena idrolitica, impedendo così che la degradazione termica alteri i risultati del test.
Test, risoluzione dei problemi e diagnosi degli errori
Una caratteristica fondamentale dei test standard di fluidità a caldo è che le velocità di taglio di prova sono sostanzialmente inferiori alle velocità di taglio effettive di estrusione o stampaggio a iniezione. Inoltre, i materiali con instabilità termica, come il PVC, presentano sfide di test specifiche. Quando i risultati della velocità di flusso si discostano dalle specifiche del fornitore, la causa principale è spesso da ricondurre alla procedura o alla manutenzione piuttosto che alla resina non conforme alle specifiche.
Variabili operative: Intrappolamento dell'aria e temporizzazione del taglio
Letture MVR irregolari o variabili sono in genere riconducibili a vuoti d'aria intrappolati nel cilindro fuso durante il riempimento. Caricare il materiale in incrementi più piccoli e compattarlo saldamente tra un'aggiunta e l'altra permette di evacuare efficacemente le bolle d'aria. Gli encoder di spostamento ad alta risoluzione, come i sensori ottici da ±0.02 mm del ToronMFI™-D, rivelano rapidamente questi picchi di accelerazione se la compattazione non è uniforme.
Nei test manuali con il Metodo A, un'elevata dispersione tra i tagli indica una variabilità temporale da parte dell'operatore, problema che si risolve passando a un raschietto meccanico automatizzato con una precisione di ±0.1 secondi.
Fattori relativi ai materiali e agli utensili: idrolisi dell'umidità e manutenzione degli stampi
Un calo improvviso e drastico della viscosità del fuso durante la prova indica un'idrolisi del polimero indotta dall'umidità, in particolare nel PET e nelle poliammidi. Le resine devono essere asciugate accuratamente prima della prova, con spurgo di azoto durante il preriscaldamento. Al contrario, portate misurate che risultano notevolmente inferiori ai valori certificati sono spesso dovute all'accumulo di resina carbonizzata all'interno della filiera capillare.
Mantenere la temperatura del cilindro entro l'intervallo standard ASTM D1238 di ±0.2 °C previene la stratificazione della viscosità lungo la colonna di fusione, e la pulizia della matrice in carburo di tungsteno con controlli regolari con calibri passa/non passa garantisce che il foro rimanga rigorosamente entro la specifica di 2.095 mm.
Ritorno sull'investimento (ROI) del laboratorio: test manuali vs. test automatizzati
Riteniamo che gli strumenti di controllo qualità debbano offrire vantaggi operativi tangibili, riducendo i costi di manodopera e i tempi del ciclo di test. Mentre le moderne tecniche di apprendimento automatico e di sensori virtuali si stanno affermando per prevedere il comportamento del flusso di fusione negli ambienti IoT industriali, l'aggiornamento dell'hardware di laboratorio fisico, passando dai test manuali di taglio e pesatura (Metodo A) al tracciamento automatico dello spostamento ottico (Metodo B), offre guadagni di efficienza immediati.
Per saperne di più: MFI manuale o automatico: quale tester è più adatto al tuo laboratorio?
Tempo effettivo impiegato dal tecnico per ogni test
Metodo manuale A (MFR):
- Caricamento e compattazione del materiale: 2 minuti
- Ciclo di preriscaldamento: 7 minuti
- Gestione del taglio a tempo (3-5 tagli): 3 minuti
- Raffreddamento e pesatura analitica: 4 minuti
- Calcolo e registrazione manuali: 2 minuti
- Tempo totale per campione: circa 18 minuti
Metodo automatizzato B (MVR):
- Caricamento e compattazione del materiale: 2 minuti
- Ciclo di preriscaldamento: 5–7 minuti
- Tracciamento automatico dello spostamento: 1 minuto (registrazione continua del sensore)
- Calcolo automatico ed esportazione diretta dei dati: istantaneo (tramite collegamenti USB/RS485 al PC o micro-stampanti integrate)
- Tempo totale per campione: circa 8-10 minuti (risparmio di tempo di oltre il 50%)
Risparmi finanziari annuali per un laboratorio di controllo qualità industriale
Ipotizzando che una struttura esegua 15 test al giorno per 250 giorni lavorativi all'anno (3,750 test all'anno), i costi del lavoro possono essere stimati a 35.00 USD all'ora, cifra che riflette i salari tipici, comprensivi di tutte le spese, per i tecnici addetti ai test sui materiali, secondo i parametri salariali del Bureau of Labor Statistics (BLS) statunitense e di Statistics Canada.
Il metodo A richiede 1,125 ore di lavoro tecnico all'anno (39,375 USD di manodopera), mentre il metodo automatizzato B ne richiede solo 500 (17,500 USD di manodopera). Ciò rappresenta un risparmio diretto di manodopera pari a 21,875 USD all'anno. Grazie anche a un minor numero di test ripetuti e a una migliore prevenzione degli scarti, i sistemi di test automatizzati si ripagano in un breve periodo di tempo.
Selezione dell'indicizzatore di flusso di fusione
La scelta del plastometro a estrusione più adatto dipende dalla valutazione del volume giornaliero di campioni da analizzare, del livello di automazione richiesto e del budget a disposizione.
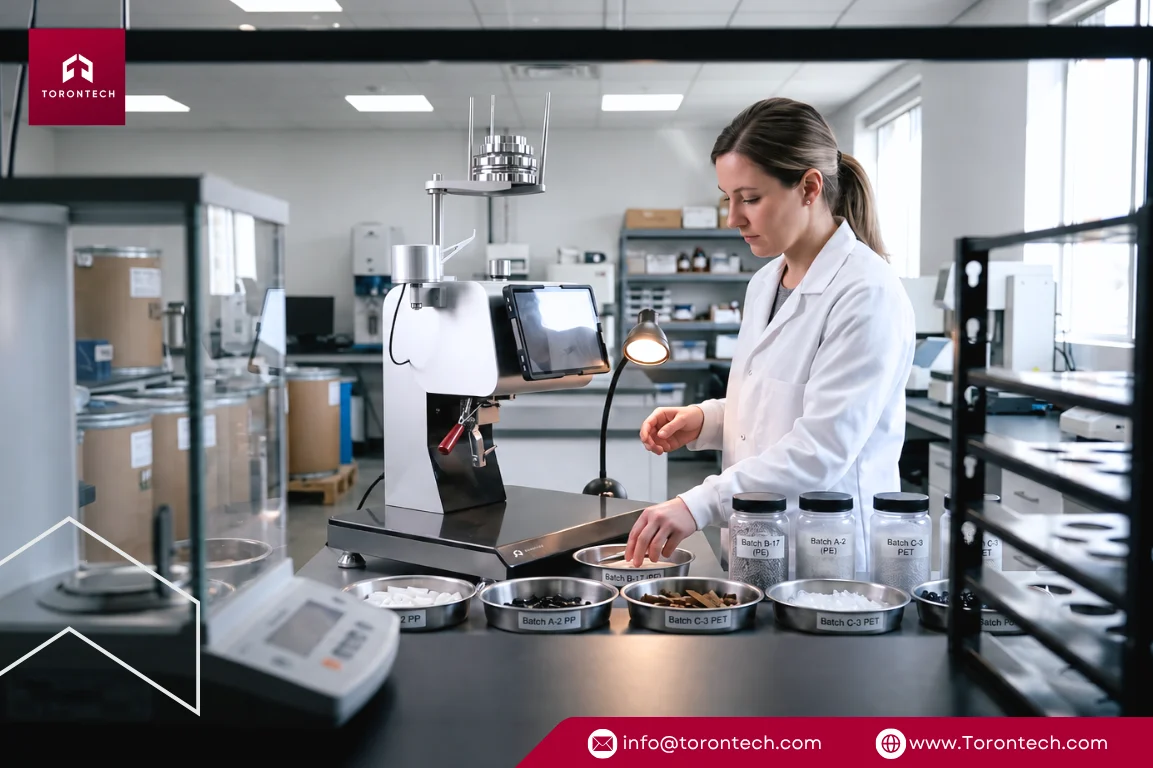
Noi di Torontech forniamo strumenti di prova progettati per combinare affidabilità a lungo termine con costi di gestione accessibili, soddisfacendo pienamente i requisiti delle norme ASTM D1238 e ISO 1133. Le unità vengono fornite configurate per 220 V, con un'opzione a 110 V disponibile su richiesta per i laboratori nordamericani. Gli indici di flusso di fusione della serie ToronMFI™ offrono configurazioni specifiche per le diverse esigenze di laboratorio:
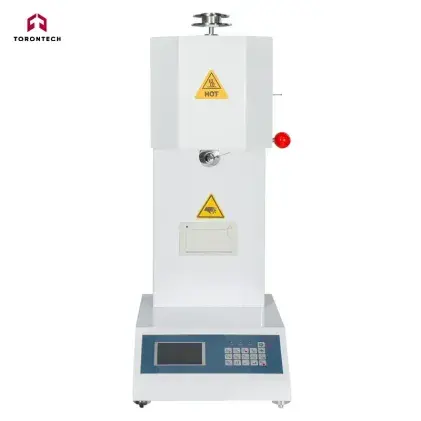
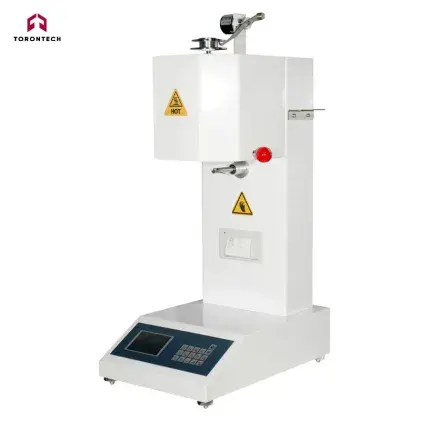
- ToronMFI™-A: Un modello base affidabile ed economico, dedicato ai test manuali MFR (Metodo A). Dotato di controllo della temperatura tramite microprocessore e di un raschiatore automatico con precisione di ±0.1 s, ideale per i controlli di routine della resina in ingresso e per programmi di test più leggeri.
- ToronMFI™-B: Un sistema da tavolo versatile e a doppia funzionalità, compatibile con MFR e MVR (Metodi A e B). Dotato di pannello di controllo integrato, microstampante incorporata e tracciamento dello spostamento con precisione di ±0.02 mm in un intervallo di misurazione da 0.1 a 100 g/10 min.
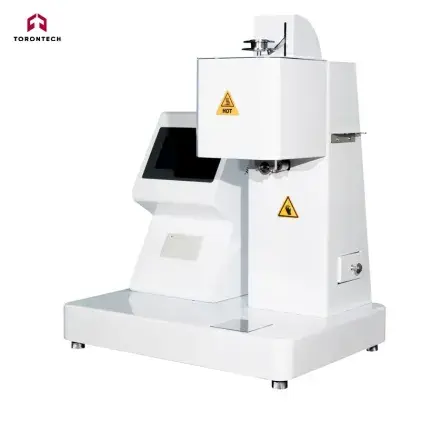
- ToronMFI™-D: Un modello automatizzato di punta dotato di touchscreen a colori da 7 pollici, connettività software per PC tramite RS485/USB, raschiatore automatico regolabile a ±0.1 s e precisione di spostamento ottico di ±0.02 mm per un controllo qualità industriale esigente 24 ore su 24, 7 giorni su 7.
- ToronMFI™-V: Un indicizzatore multiparametrico compatto, azionato tramite un tablet dedicato. Misura simultaneamente MFR, MVR, densità di fusione, viscosità apparente, sforzo di taglio e velocità di taglio in un unico test, in un intervallo di temperatura operativa compreso tra 50 °C e 450 °C.
Migliora i tuoi test di fluidità a caldo con Torontech.
La valutazione di MVR rispetto a MFR consente ai produttori di verificare la coerenza molecolare, ottimizzare i tempi di ciclo e prevenire cicli di produzione non conformi alle specifiche.
Con sede centrale in Nord America e al servizio di laboratori industriali in tutto il mondo, Torontech offre soluzioni economicamente vantaggiose e tecnologie innovative per le prove sui materiali. Forniamo strumenti di alta precisione che garantiscono la piena conformità agli standard ASTM e ISO, mantenendo al contempo un investimento di capitale contenuto.
Pronti a ottimizzare le vostre operazioni di test sui polimeri? Scoprite la nostra serie di indici di fluidità a caldo ToronMFI™ oppure contattate il nostro team tecnico per discutere le vostre specifiche e ricevere un preventivo personalizzato per il vostro impianto.
Riferimenti (clicca per espandere)
- Biçen, AO, & Çağlı, Ç. (2025). Automazione computerizzata e apprendimento automatico per la previsione della portata massica del metallo fuso utilizzando una macchina costruita su misura nell'IoT industriale. IEEE Transactions on Industrial Informatics, 21, 9468-9479.
- Dobránsky, J., & Doboš, Z. (2019). Effetto della degradazione termica sulle proprietà reologiche dei materiali polimerici. MATEC Web of Conferences, 299, 06001.
- Hadi, N., & Mohamed, DJ (2016). Studio della relazione tra proprietà di flusso, termiche e meccaniche di nanoparticelle di silice riempite con polipropilene di scarto. Key Engineering Materials, 724, 28-38.
- Knapčíková, L., Dupláková, D., Radchenko, S., & Hatala, M. (2017). Modellazione del comportamento reologico dei materiali compositi utilizzati nell'industria ingegneristica. Giornale TEM, 6(2), 207-212.
- Lee, CH, Lee, CH, Sapuan, S., Lee, J., & Hassan, MR (2016). Velocità di flusso del volume di fusione e velocità di flusso di fusione di biocompositi Floreon/idrossido di magnesio rinforzati con fibre di kenaf. SpringerPlus, 5, 3044-1.
- Liang, J. (2010). Reologia del fuso durante l'estrusione di compositi di polipropilene riempiti con particelle di diatomite. Journal of Thermoplastic Composite Materials, 23, 265-276.
- Mertz, AM, Mix, A., Baek, H., & Giacomin, AJ (2013). Comprensione dell'indice di fusione e della norma ASTM D1238. Journal of Testing and Evaluation, 41, 50-62.
- Rides, M., Allen, C., Omloo, H., Nakayama, K., & Cancelli, G. (2009). Confronto interlaboratorio dei test di fluidità a caldo di materie plastiche sensibili all'umidità. Polymer Testing, 28, 572-591.
- Shenoy, A. (2000). Il tasso di flusso volumetrico del materiale (MVR) come parametro di unificazione nella reologia dell'asfalto e Quality Control Strumento di garanzia della qualità per la valutazione delle prestazioni ad alta temperatura. Reologia applicata, 10, 288-306.
- Traxler, I., Marschik, C., Farthofer, M., Laske, S., & Fischer, J. (2022). Applicazione delle regole di miscelazione per regolare la fluidità del polipropilene vergine e post-consumo come approccio per la progettazione dal riciclo. Polymers, 14(13), 2699.