MFI ve Viskozite: Test Farklılıkları ve Seçim Kılavuzu
Reçine akışındaki beklenmedik bir değişim, enjeksiyon veya ekstrüzyon hattını dakikalar içinde durdurabilir, hurda birikmesine ve günlük işletme bütçenizin tükenmesine neden olabilir. Kalite ekipleri bu varyasyonları yakalamak için düzenli olarak Erime Akış İndeksi ve Viskoziteyi takip etse de, her bir ölçüm temelde farklı akış koşulları altında sıvı direncini değerlendirir.
MFI ve viskoziteyi birbirinin yerine kullanılabilen veriler olarak ele almak, doğrudan hatalı karışım oranlarına, kalıp çapaklarına ve reddedilen sevkiyatlara yol açar. Bu kılavuz, aralarındaki ters ilişkiyi, "Özdeş MFI Tuzağı"nın mekaniğini ve tesisiniz için doğru test ekipmanını nasıl seçeceğinizi ayrıntılı olarak açıklamaktadır.
Teknik Karşılaştırma: MFI ve Viskozite
Proses mühendisleri ve laboratuvar yöneticileri için, standart test yöntemleri arasındaki temel operasyonel ve reolojik farklılıkları gösteren aşağıdaki tablo, anında karşılaştırmalı bir genel bakış sunmaktadır:
| Teknik Parametre | Erime Akış İndeksi (MFI / MFR) | Rotasyonel Viskozimetre | Koni ve Plaka Viskozimetresi |
|---|---|---|---|
| Çekirdek Tanımı | 10 dakika boyunca statik yük altında standart bir kalıptan geçirilen kütle veya hacim. | Hareket halindeki bir akışkan içindeki dönme sürtünmesi yoluyla kayma geriliminin kayma hızına oranı. | Sığ bir koni ile düz bir plaka arasındaki dar bir boşlukta ölçülen kayma direnci. |
| Standart Birimler | g/10 dk veya cm3/10 dk | cP, mPa·s veya Pa·s | cP, mPa·s veya Pa·s |
| Veri Kapsamı | Tek noktadan elde edilen, ampirik kalite kontrol göstergesi. | Çok noktalı, kapsamlı fiziksel özellik eğrisi. | Çok noktalı, yüksek kesme kuvvetli reolojik profil. |
| Kesme Hızı Kontrolü | Düşük ve değişken (tipik olarak 1 ila 50 s⁻¹; çoklu ağırlıklarla 1000 s⁻¹'e kadar). | Standart dönüş aralıklarında (0.01 ila 1,000+ s⁻¹) kontrol edilir. | Küçük numune hacimleri için yüksek kesme hızlarında kontrol edilir. |
| Örnek Gereksinim | Gram cinsinden katı polimer pelet veya geri dönüştürülmüş malzeme. | Mililitre cinsinden sıvı, macun veya eritilmiş reçine. | Küçük numune hacimleri: İğneye bağlı olarak 24 ila 1,700 µL. |
| Sektör Karşılaştırmaları | ASTM D1238, ISO 1133 | ASTM D2196, ISO 2555, ASTM D445 | ASTM D4287, ISO 2884, BS 3900 |
| Doğruluk ve Referans Karşılaştırması | Kılcal reometriye kıyasla %5 ila %40 hata payı. | Tam ölçekli kalibrasyon standartlarının %1 ila %2'si içinde. | Düzgün kayma gradyanları altında yüksek tekrarlanabilirlik. |
| Donanım Örneği | Ekstrüzyon Plastometresi (örneğin ToronMFI™ Serimiz) | Dijital Viskozimetre (örneğin ToronVisc™ E / S / 79 Serisi) | Konik ve Plakalı Sistem (örneğin ToronVisc™ CAP2 / CAP3) |
Erime Akış İndeksi (MFI) Nedir?
Ham madde sertifikalarında sıklıkla Erime Akış Hızı (MFR) veya Erime Hacim Hızı (MVR) olarak belgelenen Erime Akış İndeksi (MFI) , on dakikalık bir süre zarfında belirli bir ölü ağırlık yükü ve sıcaklık altında standartlaştırılmış bir delikten itilen erimiş polimer miktarını izleyen ampirik bir ölçüttür.
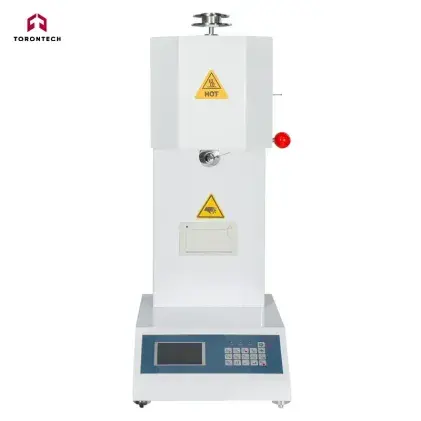
ASTM D1238 ve ISO 1133 standartlarına göre küresel olarak düzenlenen testler, kütle yer değiştirmesi (MFR, g/10 dk) veya hacimsel yer değiştirme (MVR, cm³/10 dk) değerlerini rapor eder. Tesisler bu değerlendirmeleri, masaüstü ToronMFI™ Serisi gibi masaüstü ekstrüzyon plastometreleri kullanarak gerçekleştirir.
Ölçüm Nasıl Çalışır
Teknisyenler, dikey olarak ısıtılmış bir silindiri termoplastik peletler, geri dönüştürülmüş malzeme veya bileşik granüllerle doldururlar. Numuneyi sıkıştırarak içindeki hava boşluklarını giderdikten sonra, malzeme önceden belirlenmiş bir hedef sıcaklığa (örneğin standart polietilen için 190°C veya polipropilen için 230°C) kadar ısıtılır.
Kalibre edilmiş statik bir yükle (örneğin 2.16 kg veya 5.0 kg) kapatılmış bir piston, erimiş polimeri ASTM D1238 boyutlarına uygun standartlaştırılmış bir kılcal kalıptan aşağı doğru iter. Ekstrüde edilen tel, belirli zaman aralıklarında kesilir, analitik bir terazide tartılır ve standart 10 dakikalık değere dönüştürülür.
Mekanik açıdan bakıldığında, bir MFI cihazı, pistonu hareket ettiren motorlu bir tahrik sistemi yerine, statik bir ölü yükün pistonu hareket ettirdiği basitleştirilmiş bir kılcal reometre gibi çalışır. Bu yapılandırma, operatörlerin ölçülen ekstrüzyon hızı ve uygulanan yükten yaklaşık kayma hızını ve kayma gerilimini hesaplamasına olanak tanır.
Üretim Alanındaki Pratik Rol
MFI, gelen malzeme rıhtımları için tavizsiz bir bekçi görevi görür. Kalıptan ekstrüzyon hızı, ortalama moleküler zincir uzunluğuyla ters orantılı olduğundan, MFI gelen bir vagon veya reçine dolu büyük konteynerin tedarikçi spesifikasyonlarına uygun olup olmadığını anında doğrular.
Akademik araştırma ekipleri bazen MFI'yı aşırı basitleştirilmiş, tek noktalı bir kontrol yöntemi olarak görmezden gelse de, biz onu temel bir ön cephe aracı olarak görüyoruz. Cihazın maliyeti, özel bir kılcal reometreden yaklaşık on kat daha düşüktür ve çok daha az uzmanlık eğitimi gerektirir. Tam spektrumlu reolojik analizin yerini almak için tasarlanmamıştır, ancak hızlı ve tekrarlanabilir hammadde kalifikasyonu için endüstrinin temel taşlarından biri olmaya devam etmektedir.
Viskozite Nedir?
Viskozite, bir sıvının iç sürtünmesini tanımlayan temel bir fiziksel özelliktir: özellikle, bir maddenin iç katmanlarının uygulanan bir kuvvet altında birbirlerinin üzerinden kaymaya ne kadar direndiğini ifade eder.
Viskozite = Kesme Gerilimi / Kesme Oranı
ASTM D2196, ISO 2555, ISO 3219 ve ASTM D445 standartlarına göre viskozite, tipik olarak santipoise (cP), milipaskal-saniye (mPa·s) veya paskal-saniye (Pa·s) cinsinden ölçülür. Ölçüm donanımı, masaüstü döner viskozimetreleri ( dijital ToronVisc™ Serimiz gibi ), koni-plaka cihazlarını ve yüksek sıcaklık termal ünitelerini kapsar. Akademik literatür ayrıca, özel küçük hacimli testler için mikro kanallı sıvı cihazlarını da değerlendirmektedir.
Kayma Altında Akış Davranışı
Su veya kalibrasyon silikon standartları gibi standart Newton tipi akışkanlar, karıştırmadan bağımsız olarak tutarlı iç dirençlerini korurlar. Bununla birlikte, erimiş polimerler, endüstriyel reçineler ve yapıştırıcılar belirgin şekilde Newton tipi olmayan ve kayma inceltici (psödoplastik) özelliktedirler.
Bir depolama tankında beklerken, uzun polimer zincirleri kıvrılmış ve birbirine dolanmış halde kalır ve harekete karşı yüksek direnç gösterir. Ancak dar bir geçitten veya nozülden yüksek hızda geçmeye zorlandıklarında, bu moleküler zincirler akış yönünde hizalanır ve malzemenin görünür kalınlığı önemli ölçüde azalır.
Birden fazla dönme hızında viskozite ölçümü, tam bir reolojik eğri elde edilmesini sağlar. Düşük ila orta viskoziteli sıvılar ve standart kalite kontrolleri için, ToronVisc™ E-Serisi gibi giriş seviyesi döner sistemler veya ToronVisc™ S-Serisi gibi dokunmatik ekranlı modeller , Brookfield tarzı uyumlulukla bu davranışı kolayca yakalar. Araştırma ve özel sıvı karakterizasyonunda, sistemler çözücü buharlaştırması olmadan mikro hacimli numunelere (10 ila 500 µL) kadar çeşitli kayma rejimlerinde doğrudan sıvı viskozitesini değerlendirir.
Viskozimetre kurulumu, ekstrüzyon plastometresi çalıştırmaya kıyasla mil seçimi ve termal kontrole daha fazla dikkat gerektirse de, farklı kayma hızlarında sağladığı operasyonel görünürlük vazgeçilmezdir.
Ters İlişki: MFI ve Viskozite
MFI ile viskoziteyi karşılaştırdığımızda, aralarındaki bağlantı temelde ters orantılıdır:
Yüksek MFI, düşük viskozite anlamına gelir: Polimer eriyiği, açıklıktan hızla geçer. Daha kısa moleküler zincirler daha düşük iç sürtünme sunar; bu da standart test yükleri altında görünür viskozitenin keskin bir şekilde düşmesi anlamına gelir. Bu kaliteler, boşlukların saniyenin kesirleri içinde doldurulması gereken yüksek hızlı, ince duvarlı enjeksiyon uygulamaları için uygundur.
Düşük MFI değeri yüksek viskoziteyi gösterir: Malzeme yavaş hareket eder ve yer değiştirmeye direnç gösterir. Uzun, iç içe geçmiş polimer zincirleri, ağır boru ekstrüzyonunda veya şişirme kalıplama yöntemiyle üretilen kaplarda sarkmayı önleyen önemli bir erime mukavemeti sağlar.
Ancak, bu yüksek viskozite, tahrik motorundan önemli ölçüde daha yüksek elektrik tüketimi gerektirir ve üretim ekstrüzyonu sırasında kalıp başlığı basınçlarını yükseltir. Viskozite ayrıca sıcaklık ve basınçla ters orantılı olarak değişir; bu da namlu sıcaklıkları veya test ağırlıkları arttığında MFI'da bir artış olarak açıkça görülür.
Doğrudan Dönüştürmenin Sınırlamaları
Kalite güvence ekipleri genellikle MFI değerini doğrudan viskozite değerine dönüştürmek için evrensel bir matematiksel formül ararlar. Belirli reçine türleri için sınırlı koşullar altında dar ampirik yaklaşımlar mevcut olsa da, ticari kalite kontrolü için dönüştürme formüllerinin kullanılmasını önermiyoruz. Hesaplama üç özel nedenden dolayı başarısız olur:
- Kayma İncelmesiyle Oluşan Tutarsızlıklar: MFI testi, düşük kayma hızlarında akışı değerlendirir. Viskozimetreler, hassas ve ayarlanabilir kayma hızlarında akış direncini ölçer. Aynı MFI değerine sahip iki polimer, yüksek hızlı üretim sırasında tamamen farklı hızlarda kayma incelmesi gösterebilir.
- Giriş Efektleri: Polimerin MFI kalıbına akıtılması sırasında önemli ölçüde uzama meydana gelirken, dönme viskozimetreleri saf kayma gerilimini izole eder.
- Moleküler Ağırlık Dağılımı (MWD): Yüksek oranda dallanmış polimerler, aynı molekül ağırlığına sahip doğrusal yapılara kıyasla stres altında farklı davranırlar ve bu durum standart çapraz hesaplamaları geçersiz kılar.
Teknik Not: Tek Noktadan Görünür Viskozitenin Tahmini
Mühendisler, standart ASTM D1238 kalıp boyutlarını (2.095 mm çap, 8.000 mm uzunluk) namlu yükü ve MVR ile birleştirerek tek noktadan görünen viskoziteyi tahmin edebilirler. Bu yöntem Bagley ve Rabinowitsch düzeltmelerini içermediğinden, değerler kılcal reometre verilerinden %20 ila %30 daha yüksek çıkar: işleme kılavuzu için kullanışlıdır, ancak asla sertifikasyon için kullanılamaz.
MFI'dan Viskozite Eğrilerinin Türetilmesi
Yüksek basınçlı kılcal reometre temin etmek önemli miktarda sermaye gerektirdiğinden, araştırmacılar ve üretim tesisleri sıklıkla tam viskozite eğrilerini doğrudan çok ağırlıklı MFI test verilerinden elde ederler.
Belirli bir ölü ağırlık yükünde yapılan her MFI testi, tek bir kayma gerilimi ve kayma hızı veri noktası verir. Bir dizi farklı yük uygulanması, 10 ila 1000 s⁻¹ arasında değişen kayma hızlarını kapsayan bir eğri oluşturur ve bu da ticari polimer ekstrüzyon hatlarında bulunan kayma hızı aralığını büyük ölçüde kapsar.
| Türetme Yöntemi | Başlıca Teknik Özellik | Operasyonel Sınırlama |
|---|---|---|
| İki Noktalı MFI + Akış Modeli | Hızlı uygulama; ekstrüzyon sorunları için analitik denklemler üretir. | Kılcal reometriye kıyasla viskoziteyi yaklaşık %20 ila %30 oranında fazla tahmin eder. |
| Çoklu yük MFI + Çapraz WLF | Kalıp doldurma simülasyonu için kayma hızları boyunca tam viskozite eğrileri oluşturur. | Standart Bagley veya Rabinowitsch uç düzeltmelerini içermez. |
| MFI + Sayısal Simülasyon | Tekrarlayan bilgisayar kalibrasyonu, enjeksiyon basıncı tahminindeki tutarsızlıkları en aza indirir. | Özel simülasyon modelleme yazılımı ve optimizasyon platformları gerektirir. |
| Ana Eğri (Shenoy Yöntemi) | Polimer kaliteleri genelinde standart MFI değerlerini kullanarak viskozite ve kayma hızı verilerini normalleştirir. | Yeni polimerleri değerlendirirken, kapsamlı temel deneysel veri kümelerine ihtiyaç duyulmaktadır. |
Ölçüm Doğruluğu ve Dengelemeler
Mühendislik ekipleri, viskoziteyi tahmin etmek için MFI verilerini kullanırken sistematik tutarsızlıkları dikkate almalıdır. Ham MFI'dan elde edilen viskozite hesaplamaları, yüksek basınçlı kılcal reometreler (HPCR) tarafından üretilen referans değerlerinden tipik olarak %20 ila %30 daha yüksektir.
Bu fark, standart MFI kalıbının çok kısa bir kılcal uzunluk-çap oranına sahip olmasından ve standart hesaplamaların kalıp giriş basıncı düşüşleri için Bagley düzeltmesini içermemesinden kaynaklanmaktadır. Rabinowitsch düzeltmesinin uygulanması bu varyansı daraltır, ancak tamamen ortadan kaldırmaz.
Bu sistematik sapmalara rağmen, deneysel çalışmalar, çoklu yük MFI testinin güvenilir bir tutarlılıkla kayma incelmesi gösteren psödoplastisiteyi yansıttığını doğrulamaktadır. Karbonil Demir Tozu ve HDPE karışımları için MFI test cihazı verilerinden geliştirilen tahmini viskozite denklemleri, çeşitli toz konsantrasyonları ve sıcaklıklarda %4'ün altında hata elde etmiştir.
PA6GF30 kullanılarak yapılan sayısal kalıp doldurma çalışmalarında, MFI verilerinden elde edilen Cross-WLF eğrileri, kılcal reometre referans değerleriyle yakından örtüşerek, en yüksek enjeksiyon basıncı simülasyon hatalarının yalnızca %0.2 olduğunu göstermiştir. Benzer şekilde, doldurulmamış polipropilen ve cam elyaf takviyeli PP üzerindeki eğri uydurma değerlendirmeleri, kılcal reometre verileriyle karşılaştırıldığında sırasıyla %18 ve %5'in altında hatalar sergilemiştir.
Dolgulu polimerler ve özellikleri ticari yazılım veritabanlarında bulunmayan özel kompozitler işleyen bileşik üretim tesisleri için, çoklu yük MFI türetimi, günlük mühendislik çalışmaları için yeterince doğru, pratik ve bütçe dostu akış verileri sağlar.
"Özdeş MFI Tuzağı" Sorununun Giderilmesi
Ticari plastik üretiminde en can sıkıcı darboğazlardan biri olarak özdeş MFI tuzağını görüyoruz. Bir tesis, kağıt üzerinde önceki sevkiyatlarla eşleşen, 10 g/10 dk sertifikalı yeni bir reçine sevkiyatını kabul eder, ancak bu sevkiyat üretim hattında ciddi çapaklanmaya, kısa atışlara veya aşırı deformasyona neden olur.
Güney Ontario, Michigan, Ohio ve Indiana'yı kapsayan otomotiv üretim koridorunda karşılaşılan tipik bir senaryoyu ele alalım. Motor kaputunun altındaki bileşenleri, örneğin yüzde otuz cam elyaf takviyeli poliamid braketleri, kalıplayan birinci kademe tedarikçiler, tedarikçi kalite sertifikalarında aynı 10 g/10 dk değerini gösteren iki ayrı reçine teslimatı alabilirler.
Kağıt üzerinde, her iki sevkiyat da teknik çizim gereksinimlerini karşılıyor. Ancak, agresif çevrim süreleriyle çalışan yüksek hızlı kalıplama preslerine yerleştirildiklerinde, ikinci sevkiyat kalıp ayırma çizgisinde çıkıntı yapıyor ve denetim kontrolleri sırasında boyutsal hatalara neden oluyor.
Yüksek Kesme Kuvveti Takımlarında Temel Nedenler
ASTM D1238 standardına göre tek noktadan yapılan MFI testleri, genellikle 1 ile 50 s⁻¹ arasında değişen düşük kesme hızlarında gerçekleştirilir. Bununla birlikte, endüstriyel enjeksiyon kalıplama, malzemeyi 10,000 ila 100,000 s⁻¹'e ulaşan kesme hızlarında küçük giriş ve çıkış kanallarından geçirir.
A reçine grubu, dar bir moleküler ağırlık dağılımına sahiptir ve enjeksiyon hızı arttıkça öngörülebilir akış direncini korur. Buna karşılık, B reçine grubu geniş bir moleküler ağırlık dağılımına sahiptir. Statik MFI ağırlıkları altında tam olarak aynı 10 g/10 dk değerini verir, ancak enjeksiyon kalıbı girişinin agresif kesme kuvveti altında iç sürtünmesi çöker ve viskozitenin keskin bir şekilde düşmesine neden olur.
B partisi kalıba girdiğinde, beklenenden çok daha agresif bir şekilde hareket eder, makine sıkıştırma tonajını aşar, ayırma çizgileri boyunca çapak oluşturur ve parça boyutlarını tolerans dışına çıkarır.
Önerilen Kalite Protokolleri
Özdeş MFI sertifikaları tutarsız üretim sonuçları verdiğinde, tek bir veri noktasına güvenmek ekibinizin tahmin yürütmesine neden olur. Masaüstü testleri aşırı kapı kaymasını doğrudan taklit edemediğinden, pratik operasyonel hedef, artan stres altında ne kadar dik bir şekilde inceldiklerine göre partileri elemek olmalıdır.
Katı termoplastik reçineler için en hızlı tezgah üstü tarama yöntemi Akış Hızı Oranını (FRR) ölçmektir. Teknisyenler, aynı numuneyi aynı sıcaklıkta hem standart yük (örneğin 2.16 kg) hem de ağır yük (örneğin 21.6 kg) altında çalıştırarak, ekstrüzyon plastometresi üzerinde doğrudan kayma hassasiyetini değerlendirirler.
Geniş moleküler ağırlık dağılımına sahip bir reçine, daha ağır yük altında gözle görülür şekilde daha yüksek bir oran sergiler ve malzeme pres makinesine ulaşmadan önce standart test donanımı kullanılarak parti tutarsızlığını ortaya çıkarır (spesifik FRR ayrıntıları için aşağıdaki SSS bölümümüze bakın).
Yüksek kesme akışının uygulama performansını belirlediği sıvı formülasyonlar, kaplamalar ve reaktif reçineler için, döner cihazlar doğrudan reolojik eğriler sağlar. ToronVisc™ 79P gibi programlanabilir dijital üniteler , çeşitli dönme hızlarında kesme profillerini izlerken, ToronVisc™ CAP2 ve CAP3 gibi koni ve plaka sistemleri , termal bozulma olmadan yüksek kesme hızlarında küçük sıvı hacimlerini değerlendirir.
Geri Dönüştürülmüş Polimerlerde ve PCR'da MFI Yönetimi
Tüketim sonrası geri dönüştürülmüş (PCR) yonga ve yeniden öğütülmüş imalat artıkları, günümüzde üretim tesislerinde işlenen en kimyasal olarak değişken ham maddeleri temsil etmektedir.
Amerika Birleşik Devletleri ve Kanada genelinde, Kaliforniya'nın SB 54 yasası, Washington Eyaleti geri dönüşüm gereksinimleri veya Kanada federal ambalaj standartları gibi eyalet ve federal geri dönüştürülmüş içerik zorunluluklarını dengelemeye çalışan işlemciler bu zorlukla her gün karşı karşıya kalmaktadır. Orta Batı veya Ontario gibi büyük dağıtım merkezlerindeki ambalaj dönüştürücüleri, tüketim malları şişelerine sıklıkla yüzde otuz ila elli oranında tüketim sonrası geri dönüştürülmüş HDPE eklemektedir. Belediyelerin atık balyaları toplama mevsimine göre değiştiği için, denetlenmeyen işleme vardiyaları ciddi sorunlara yol açmaktadır.
Zincir Kırılması ve Erime Kaymaları
Termoplastik bir malzeme ekstrüzyon tamburundan her geçtiğinde, ısı ve mekanik gerilim polimer omurgalarını kırar. Bu zincirler kırıldıkça (zincir kopması), ortalama moleküler ağırlıklar düşer, bu da MFI'nin yükselmesine ve erime viskozitesinin keskin bir şekilde düşmesine neden olur.
Alternatif olarak, bazı polietilen türleri uzun süreli ısıya maruz kalma sırasında çapraz bağlanır ve bu da MFI'nin aniden düşmesine ve viskozitenin düzensiz bir şekilde yükselmesine neden olur. Erime akışında tespit edilemeyen bir sıçramaya sahip bir parti, şişirme kalıplama sırasında anında ön kalıp sarkmasına veya duvar incelmesine yol açarak yapısal arızalara ve düşme testlerinin başarısız olmasına neden olur.
PET ve İçsel Viskozite İçin Farklı Gereksinimler
Geri dönüştürülmüş polietilen tereftalat (rPET) akışları için standart endüstri ölçütü, standart erime akış indeksi yerine seyreltik çözelti testi yoluyla desilitre/gram (dL/g) cinsinden bildirilen İçsel Viskozitedir (IV). Şişe sınıfı rPET tipik olarak 0.72 ile 0.84 dL/g arasında bir IV gerektirir ve ardışık termal işlem döngüleri, hidrolitik bozunma yoluyla bu değeri düşürür.
Ekstrüzyon plastometresi, rPET tesisindeki parti bazında göreceli bozulma değişimlerini izleyebilse de, ön kalıp ve şişe dönüştürücü spesifikasyonlarının gerektirdiği onaylı IV değerini vermez.
Karışım Oranı Kontrolü
Ham peletleri geri dönüştürülmüş hurda ile karıştıran üretim tesisleri, erime akışındaki varyasyonları yakından takip etmelidir. Kontrolsüz dalgalanmalar, sürekli üretim hatlarında ürün duvar kalınlıklarını ve ön kalıp stabilitesini olumsuz etkiler.
Modern geri dönüşüm operasyonları için güvenilir erime akışı doğrulamasının şart olduğuna inanıyoruz. ToronVisc™ PDV Serisi gibi taşınabilir cihazlar , teknisyenlerin sıvı katkı maddeleri veya bulamaçlar üzerinde gerçek zamanlı viskozite kontrollerini doğrudan alım iskelesinde yapmalarına olanak sağlarken, masaüstü plastometreler gelen hurda balyalarını ve yeniden peletlenmiş partileri doğrular.
Bu, karışım üreticilerinin karışım oranlarını önceden ayarlamalarına ve nihai karışımın katı işleme toleransları içinde kalmasına olanak tanır.
Uygulama Kılavuzu: MFI ve Viskozite Karşılaştırması
Ekstrüzyon plastometresi ile viskozimetre arasında seçim yaparken dikkate alınması gereken faktörler malzeme formu, işleme ortamı ve temel test hedefleridir:
Katı Termoplastikler ve Gelen Malzemeler Quality Control
Saf reçine peletleri, geri dönüştürülmüş pullar veya bileşik masterbatch'ler gibi katı termoplastiklerin nitelendirilmesinde ekstrüzyon plastometresi kullanın. Bu cihaz, tedarikçi Analiz Sertifikalarına (COA) göre toplu kamyon, vagon veya büyük konteyner teslimatlarını onaylamak veya reddetmek için gereken hızlı malzeme onayını sağlar. Kalite işlemleriniz, tüketim sonrası malzemelerdeki parti varyasyonunu izlemeye veya ASTM D1238 ve ISO 1133 yöntemlerine sıkı sıkıya uymaya odaklanıyorsa, MFI test cihazı tezgah üstü için birincil araçtır.
Akışkan Reolojisi ve Kayma İncelmesi Formülasyonları
Endüstriyel yapıştırıcılar, kaplamalar, sıvı epoksiler, silikon formülasyonları ve sıcak eriyen reçineler gibi sıvıları, macunları veya reaktif malzemeleri değerlendirirken döner veya konik plakalı viskozimetre kullanın. Bu cihazlar, formülatörlerin geniş bir kontrollü kayma hızı aralığında pompalama direncini, püskürtme atomizasyonunu, rulo uygulamasını ve kalıp boşluğu doldurmayı simüle etmelerini sağlar. Ayrıca ASTM D2196, ISO 2555 veya ISO 3219'a uygun olarak prizlenme sürelerini ve kimyasal kürleme reaksiyonlarını izlemek için de gereklidirler.
Yüksek Sıcaklık Bağlayıcıları ve Erime Maddeleri
Asfalt zifti, parafin mumu, sıcak eriyen yapıştırıcılar ve erimiş polimerler gibi formülasyonlar özel termal odalar gerektirir. Örneğin, kuzey eyaletleri ve Kanada eyaletlerinde AASHTO veya eyalet ulaştırma bakanlığı şartnamelerine tabi sivil yol yapım programlarında, bağlayıcıların kış çatlamasına ve yaz tekerlek izi oluşumuna dayanması gerekir. ToronVisc™ AI250 / AI500 gibi özel sistemler veya ToronVisc™ T3 / T4 gibi hepsi bir arada üniteler, özellikle ToronCool™ Termostatik Sirkülasyon Tankları gibi harici ünitelerle desteklendiğinde, hassas numune ısısını yüksek sınırlara kadar korur.
MFI Test Seçimi: A Yöntemi ve B Yöntemi Karşılaştırması
Erime akış testinin kalite güvence iş akışınıza uygun olduğunu belirledikten sonra, uygun cihaz konfigürasyonunu seçmelisiniz:
Yöntem A: Elle Toplu Kesim
A Yöntemi kapsamında, operatör, ekstrüde edilmiş polimer tellerini hassas aralıklarla (örneğin her 30 veya 60 saniyede bir) dilimlemek için manuel veya zamanlayıcılı bir kesme mekanizması kullanır. Teller toplanır, analitik bir terazide tartılır ve kütle matematiksel olarak 10 dakika başına grama dönüştürülür.
Bu yaklaşım, ASTM D1238'in A Prosedürü için belirlediği 0.15 ila 50 g/10 dk aralığını kapsayan, orta düzeyde test hacimleri ve hammadde kalifikasyonu için idealdir. ToronMFI™-A gibi masaüstü ünitelerimiz , sürekli yüksek verimli ölçüm gerektirmeyen tesisler için geniş bir 0.1 ila 100 g/10 dk çalışma aralığında güvenilir ve bütçe dostu testler sunar.
İlgili makale: Manuel mi Otomatik MFI mi: Laboratuvarınıza Hangi Test Cihazı Daha Uygun?
Yöntem B: Otomatik Yer Değiştirme
B prosedürü, kalibre edilmiş bir ölçüm mesafesi boyunca pistonun yer değiştirmesini elektronik olarak izler. Yer değiştirme mesafesini ve hareket süresini namlu geometrisi ve eriyik yoğunluğuyla birleştirerek, ünite Erime Hacim Hızı'nı (MVR) otomatik olarak hesaplar ve manuel kesimler veya analitik tartım gerektirmeden MFR'ye dönüştürür.
B prosedürü, ASTM D1238 standardına göre 0.50 g/10 dakikadan yaklaşık 1,500 g/dakikaya kadar akış hızına sahip malzemeleri kapsar. Bu prosedür, yüksek hacimli laboratuvarlar, ekstrüdatı manuel kesim için çok hızlı düşen hızlı akışlı reçineler ve katı ISO 1133 uyumluluğu için pratik bir seçenek haline gelir. Texas, Louisiana veya Alberta'daki petrokimya üreticilerinden doğrudan 180,000 ila 200,000 poundluk vagonlarla toplu sevkiyat alan işleme tesislerini düşünün: demiryolu hatlarında manuel kesim yöntemleri operasyonel bir darboğaz yaratırken, otomatik yer değiştirme gelen partileri hızla temizler.
Bu kategoride, ToronMFI™-B gibi çift özellikli masaüstü cihazlar ve ToronMFI™-D gibi karmaşık malzemeler için tasarlanmış sistemler, test sürelerini yarıya indirirken denetim izleri için dijital kayıtlar tutar. Ek olarak, tablet kontrollü ToronMFI™-V, yer değiştirme tabanlı MVR testleri gerçekleştirir ve tek bir test çalışmasından MFR, MVR, erime yoğunluğu, görünür viskozite, kayma gerilimi ve kayma hızı değerlerini raporlayarak, rutin kalite kontrollerini daha önce ele alınan görünür akış modellemesiyle birleştirir.
Toplam Sahip Olma Maliyeti ve Laboratuvar Bütçelemesi
Malzeme test donanımı tedarik etmek, yöneticileri çoğu zaman gereksiz bir uzlaşmaya zorlar: eski tedarikçilerden yüksek marka kar marjı ödemek veya denetim standartlarını karşılamayan sertifikasız giriş seviyesi üniteler satın alma riskini almak. Yüksek basınçlı kılcal reometreler, ekipman bütçelerini on katına kadar kolayca aşabilir.
Uzun zamandır, eski ekipmanlara aşırı marka primi ödemenin daha iyi tekrarlanabilirlik veya daha sıkı standartlara uyum sağlamadığını savunuyoruz. Torontech, uluslararası test standartlarını karşılayan uygun maliyetli teknolojiler sunarak bu geleneksel fiyat-performans ölçütlerine meydan okumak için kuruldu.
Test Maliyetlerini Artıran Başlıca Faktörler
Bir cihazın gerçek yaşam döngüsü maliyetini hesaplarken, kalite yöneticilerinin üç farklı bileşeni değerlendirmelerini öneriyoruz:
- İlk Ekipman Sermaye Harcamaları: Yüksek marka fiyatları, aksi takdirde birden fazla denetim istasyonunu veya tesis iyileştirmelerini destekleyebilecek sermayeyi bağlar.
- Sarf Malzemeleri ve Takım Aşınması: Test kalıpları, kalibre edilmiş ölçüm yayları ve miller zamanla aşınır. Aşırı pahalı, özel yedek parçalar yıllık bakım bütçelerini sürekli olarak tüketir.
- Kalibrasyon ve Servis Bağımlılığı: Fabrikada görev yapan özel teknisyenlerin rutin kalibrasyon işlemlerini gerektirmesi, beş ila on yıllık bir süre zarfında uzun vadeli servis maliyetlerini artırmaktadır.
Sermaye Verimliliği ve Pratik Alternatifler
Akıllıca tasarlanmış test ekipmanları, sıkı bütçe disiplinini güvenilir ve yüksek hassasiyetli mühendislikle birleştirir. Erişilebilir standart bileşenler, duyarlı dijital kontroller ve ASTM D1238 ve ASTM D2196 ile doğrulanmış uyumluluk etrafında inşa edilmiş sistemlerin seçilmesi, laboratuvarlara pratik bir fiyat noktasında güvenilir veriler sağlar. Daha düşük sermaye harcamaları, ister tek bir kalite istasyonunun donatılması isterse birden fazla bölgesel tesiste testlerin standartlaştırılması olsun, daha hızlı geri ödeme sürelerine yol açar.
Torontech'ten Uygun Maliyetli Akış Test Cihazları
MFI ve viskozite arasında seçim yapmak, analiz kapsamınıza bağlıdır: MFI indeksleyiciler, ham termoplastik partileri ve geri dönüşüm akışları için hızlı geçme/kalma taraması sağlarken, viskozimetreler değişen kesme hızları ve sıcaklıklarda eksiksiz akış eğrilerini haritalandırır.
Torontech'te, eski marka fiyat artışlarına gerek kalmadan, ASTM ve ISO standartlarına tam uyumluluğu sağlayan, uygun maliyetli çözümler ve yenilikçi teknolojiler sunuyoruz.
- Ekstrüzyon Plastometreleri: ToronMFI™ Serisi ASTM D1238 ve ISO 1133 testlerini, manuel A Yöntemi ünitelerinden otomatik B Yöntemi sistemlerine kadar çeşitli seçeneklerle sunuyoruz.
- Döner Viskozimetreler: ToronVisc™ Serisi ASTM D2196 ve ISO 2555 standartlarına uygun dijital döner, yüksek sıcaklık ve koni-plaka geometrilerini kapsar.
Ekipman özelliklerini doğrulamak veya fiyat teklifi almak mı istiyorsunuz? Kalite test işlemleriniz için uygulama danışmanlığı veya doğrudan fiyat teklifi almak üzere bugün teknik mühendislik ekibimizle iletişime geçin .
Referanslar (Genişletmek için tıklayın)
- Bankar, P., & Reddy, MS (2021). Farklı Viskozimetre Türlerinin, Tasarımlarının, Malzemelerinin ve Teknolojilerinin Analizi: Bir İnceleme. Mekanik Mühendisliği Ders Notları, 47.
- Doifode, DS, Deorukhkar, BD, Date, P., & Alexandrov, S. (2018). Karbonil Demir Tozu (CIP) ve Yüksek Yoğunluklu Polietilen (HDPE) Karışımının Reolojik Davranışı. Temel Mühendislik Malzemeleri, 779, 31-36.
- Gupta, S., Wang, WS ve Vanapalli, S. (2016). Karmaşık akışkanların ve biyosıvıların kayma reolojisi için mikroakışkan viskozimetreler. Biyomikroakışkanlar, 10(4), 043402.
- Kang, Y., Yoon, SY, Lee, K.-H., & Yang, S. (2010). Sürekli kan viskozitesi ölçümü için son derece doğru ve tutarlı bir mikroakışkan viskozimetre. Yapay Organlar, 34(11), 944-949.
- Kapadia, W., Giri, NV, Qin, N., Zhao, P., Phan, C., Haines, L., Jones, L., & Ren, CL (2025). Newtonyen ve Newtonyen olmayan sıvıların ultra küçük hacimlerinin viskozitesini ölçmek için yeni bir mikroakışkan viskozimetre. Mikromekanik ve Mikromühendislik Dergisi, 35.
- Lee, T., Liao, W.-H., Wu, Y.-F., Chen, Y.-L., & Tung, Y. (2018). Farklı Sıcaklıklarda Newtonyen ve Newtonyen Olmayan Sıvıların Analizi için Elektroakışkan Devre Tabanlı Mikroakışkan Viskozimetre. Analitik Kimya, 90(3), 2317-2325.
- Liu, L., Hu, D., & Lam, RHW (2020). Biyolojik Örneklerin Ölçümü için Süspansiyon Mikromembranı Kullanan Mikroakışkan Viskozimetre. Mikromakineler, 11(10), 934.
- Oubellaouch, K. (2024). Viskozite eğrilerinin belirlenmesi için erime akış indeksi tabanlı bir yaklaşım. Malzeme Araştırma Bildirileri, 298.
- Oubellaouch, K., Pelaccia, R., Orazi, L., Pozzi, P., Carmignato, S., Bonato, N., Donati, L., Raimondi, L., & Reggiani, B. (2025). Enjeksiyon kalıplamada kullanılan termoplastik polimerlerin reolojik karakterizasyonu için yeni bir deneysel-sayısal yöntem. Uluslararası İleri İmalat Teknolojisi Dergisi, 140, 5419-5433.
- Shenoy, A., Saini, D., & Nadkarni, VM (1982). Erime akış indeksinden selüloz polimerlerinin reogramları. Uygulamalı Polimer Bilimi Dergisi, 27, 4399-4408.
- Singh, P., Sharma, A., Puchades, V., & Agarwal, P. (2022). MEMS Tabanlı Viskozimetreler Üzerine Kapsamlı Bir İnceleme. Sensörler ve Aktüatörler A: Fiziksel, 113456.
- Solomon, DE ve Vanapalli, S. (2014). Yüksek verimli karmaşık akışkan reolojisi için çoklu mikroakışkan viskozimetre. Mikroakışkanlar ve Nanoakışkanlar, 16, 677-690.
- Vilimi, Z., Pápay, Z., Basa, B., Orekhova, X., Kállai-Szabó, N. ve Antal, I. (2024). Mikroakışkan Reoloji: Jellerin ve Çeşitli Farmasötiklerin Viskozite Ölçümü için Yenilikçi Bir Yöntem. Jeller, 10(7), 464.
- Wilczyński, K., Buziak, K., Lewandowski, A. ve Wilczyński, K. (2025). Ahşap Plastik Kompozit Ekstrüzyonun Reolojisi - Bölüm 1: Laboratuvar ve Çevrimiçi Reometri. Polimerler, 17(20), 2782.
- Wilczyński, K., Buziak, K., Nastaj, A., Lewandowski, A. ve Wilczyński, K. (2026). Ahşap Plastik Kompozit Ekstrüzyonun Reolojisi Bölüm 2: Proses Simülasyonu ve Deneysel Doğrulama. Polimerler, 18(6), 0744.
- Younes, B. (2015). MFI Test Cihazı Kullanılarak Eğirilebilir Polimer Akış Özelliklerinin Basit Reolojik Analiz Yöntemi. Hint Malzeme Bilimi Dergisi, 2015, 1-8.
- Yu, Y., Xi, L., Yao, M., Liu, L., Zhang, Y., Huo, S., Fang, Z.-Z., & Song, P. (2022). Polilaktid ve yangın geciktirici sistemlerinin yangın performansları üzerindeki erime viskozitesinin belirleyici etkileri. iScience, 25(3), 103950.