Manuel mi, Otomatik MFI mi: Laboratuvarınıza Hangi Test Cihazı Daha Uygun?
Laboratuvar testlerinin verimliliğini ve hassasiyetini, sermaye ekipmanına aşırı harcama yapmadan artırmak mı istiyorsunuz?
Plastik işleme ve bileşik üretiminde, güvenilir Erime Akış İndeksi (FDI) takibi, tutarlı kalite ve güvenilir parti onayları sağlar. Bu kılavuz, tesisiniz için ideal kurulumu seçmenize yardımcı olmak amacıyla manuel ve otomatik erime akış indeksi test cihazlarını ayrıntılı olarak ele almaktadır.
Özetle: Manuel ve Otomatik Erime Akış İndeksi Test Cihazları
İşleriyle meşgul ve sonuçlara anında ulaşması gereken laboratuvar yöneticileri için bu hızlı referans matrisi, manuel ve otomatik sistemler arasındaki temel operasyonel ve analitik farklılıkları özetlemektedir:
| Operasyonel Değerlendirme | Prosedür A (Kitle Bazlı / Manuel Kesim) | Prosedür B (Sensör Tabanlı / Otomatik Yer Değiştirme) |
|---|---|---|
| Uygulamayı Yükle | Operatör, piston üzerine standart test kütleleri yerleştirir. | Operatör, piston üzerine standart test kütleleri yerleştirir. |
| Zamanlama Mekanizması | El tipi kronometre veya otomatik zamanlayıcı | Elektronik yer değiştirme sensörü bölgeleri |
| Örnek koleksiyon | Fiziksel tel kesimi ve analitik ölçek aktarımı | Fiziksel kesintiler olmadan sürekli optik izleme |
| Araştırmada Farklılık | Koşular boyunca zamanlama ve kesim varyansı | Otomatik izleme için %2'nin altında hata oranı bildirildi. |
| Analitik Kapsam | Standart MFR akış derecelendirmesi | MVR, erime yoğunluğu ve akış kararlılığı |
| Standartlara Uygunluk | ASTM D1238 Prosedür A; ISO 1133-1 Yöntem A | ASTM D1238 Prosedürleri A, B; ISO 1133 Yöntemleri A, B |
| Teknisyen Katılımı | 12 ila 18 dakika (izleme, kesme, tartma) | 3 ila 5 dakika (yükleme, çalıştırma başlatma, temizleme) |
| Veri işleme | El yazısı notlar veya manuel elektronik tablo girişi | Doğrudan dijital dosya dışa aktarımı, görüntüleme veya yerleşik yazdırma |
| Sermaye Harcaması | Uygun fiyatlı başlangıç maliyeti | Orta düzeyde ilk yatırım |
| Birincil Laboratuvar Uygunluğu | Düşük hacimli kalite kontrol, gelen malzeme denetimi, eğitim laboratuvarları | Çoklu vardiya testleri, teknik bileşim, geri dönüştürülmüş reçineler |
Temel Test Mekanizmaları: A Prosedürü ve B Prosedürü Karşılaştırması
Manuel ve otomatik erime akış indeksi test cihazlarını değerlendirmek için, bu etiketlerin pratikte ne anlama geldiğini açıklığa kavuşturmamız gerekiyor. Polimer test endüstrisinde, "manuel ve otomatik" terimleri esas olarak A Prosedürü (kütle tabanlı kesme yöntemi) ve B Prosedürü (sensör tabanlı hacimsel yer değiştirme yöntemi) arasında ayrım yapar.
Prosedür A: Kütle Bazlı Test
Manuel eriyik akış ölçüm cihazları esas olarak Prosedür A (ASTM D1238) veya Yöntem A (ISO 1133-1) esas alınarak çalıştırılır.
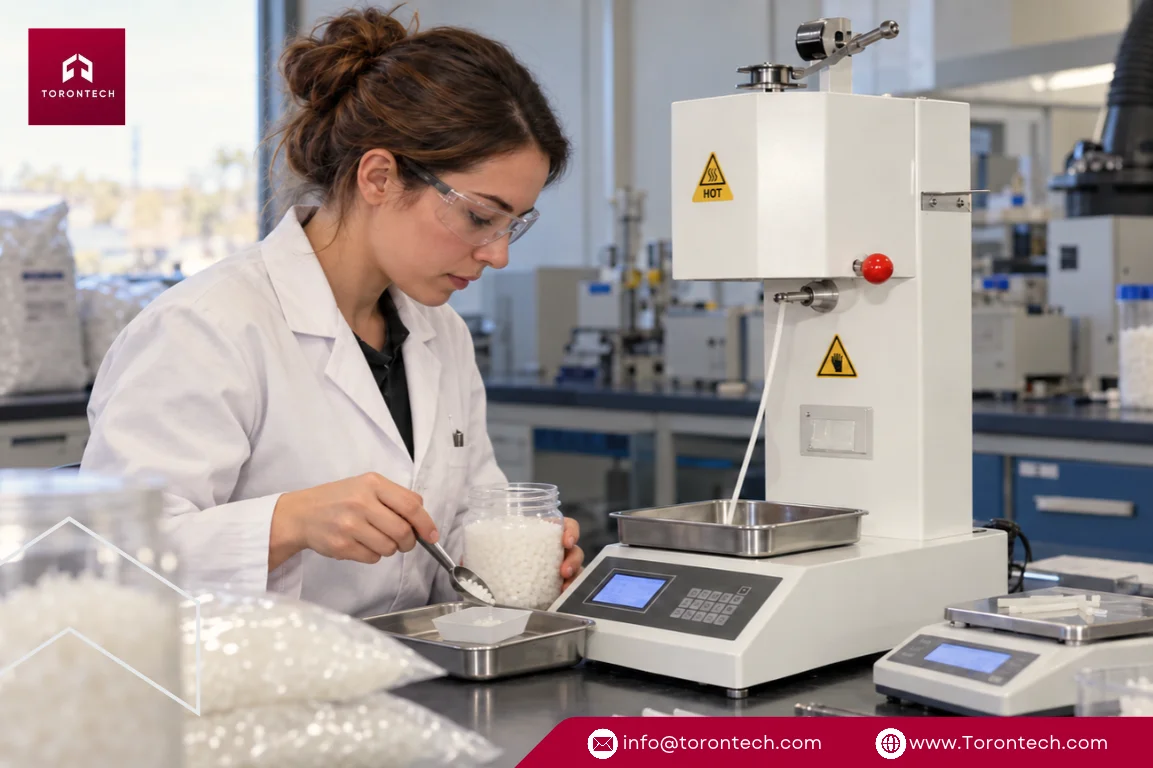
Operatör, polimer peletlerini, granüllerini veya film şeritlerini ısıtılmış bir varile doldurur, sıkışmış havayı gidermek için malzemeyi sıkıca bastırır ve standart test kütlelerini elle pistona yerleştirir. Erimiş polimer standartlaştırılmış tungsten karbür kalıptan dışarı akarken, teknisyen ön ısıtma süresini kronometre ile izler ve zamanlanmış aralıklarla ekstrüzyon parçalarını keser.
Kesimler tamamlandıktan sonra, soğutulmuş polimer teller analitik bir teraziye aktarılır. Teknisyen kütleyi manuel olarak kaydeder ve akış hızını hesaplayarak çıktıyı 10 dakikada gram (g/10 dk) cinsinden rapor eder.
Standart test koşulları, operatör tercihinden ziyade reçine malzeme standartlarına göre belirlenir. Aşağıdaki tabloda, A prosedürünün kütle kesiminin uygulanabilir olduğu pratik akış aralığıyla birlikte standart ASTM D1238 endüstri test koşulları listelenmiştir:
| Termoplastik Reçine Tipi | Standart ASTM Test Koşulları | Uygulanabilir Prosedür Akış Aralığı |
|---|---|---|
| Polietilen (PE / Standart) | 190 °C / 2.16 kg | 0.15 ila 50 g/10 dk |
| Polietilen (PE / Yüksek Yük - HLMI) | 190 °C / 21.6 kg | 0.15 ila 50 g/10 dk |
| Polipropilen (PP) | 230 °C / 2.16 kg | 0.15 ila 50 g/10 dk |
| Polistiren (PS) | 200 °C / 5.0 kg | 0.15 ila 50 g/10 dk |
| Akrilonitril Bütadien Stiren (ABS) | 230 °C / 3.8 kg | 0.15 ila 50 g/10 dk |
Hem A prosedürü hem de B prosedürü bu malzeme koşulları altında gerçekleştirilir. Bununla birlikte, eğer kullandığınız reçine türü, belirtilen sıcaklık ve yük altında yaklaşık 50 g/10 dakikadan daha hızlı akıyorsa, manuel fiziksel kesim pratik olmaktan çıkar ve bunun yerine otomatik B prosedürü yer değiştirme takibi gerekir.
A prosedürü, fiziksel kütleyi doğrudan ölçen dürüst ve güvenilir bir test yöntemidir. Bu kategorideki ekipmanlar ayrıca manuel kesimdeki tutarsızlıkları da ortadan kaldırabilir.
Örneğin, masaüstü ToronMFI™-A ürünümüz , ±0.5 °C hassasiyetinde mikroişlemci termal düzenlemesini, ±0.1 saniye hassasiyetinde zaman ayarlı dahili otomatik kazıyıcıyla birleştirerek, laboratuvarlara el tipi jilet kullanmaya gerek kalmadan tüm standart ASTM test ağırlıklarında tekrarlanabilir zamanlı kesimler imkanı sunar.
Prosedür B: Otomatik Yer Değiştirme
Otomatik eriyik akış test cihazları, Prosedür B'yi uygular veya çift Prosedür A ve B modları arasında geçiş yaparak veri toplama işleminden manuel zamanlama adımlarını ortadan kaldırır. Numune yüklendikten ve önceden ısıtıldıktan sonra, test kütlesi erimiş malzemeye etki ederken, yüksek çözünürlüklü optik kodlayıcılar veya elektronik yer değiştirme sensörleri, kalibre edilmiş ölçüm bölgeleri üzerinde piston hareketinin tam mesafesini ve geçen süresini izler.
Buradan hareketle, yerleşik bilgisayar Erime Hacmi Akış Hızını (MVR, cm³/10 dk) hesaplar. Reçinenin erime yoğunluğunu yazılıma programlayarak, sistem numune kesme, soğutma tepsileri veya analitik terazi ölçümlerine gerek kalmadan MVR'yi MFR'ye (g/10 dk) dönüştürür.
Okuma sisteminin otomasyonu, rutin MFI ekipmanını temel bir derecelendirme cihazından, erime yoğunluğunu, dolgu içeriğini ve termal kararlılığı değerlendirebilen gelişmiş bir polimer analiz cihazına dönüştürür. Masaüstü ToronMFI™-B gibi orta sınıf cihazlar bu dengeyi pratikte göstermektedir: sezgisel bir ön panel arayüzü ve yerleşik bir yazıcı kullanarak hem Prosedür A hem de Prosedür B testlerini destekler, böylece operatörler doğrudan tezgahta anında fiziksel doğrulama fişleri oluşturabilirler.
Ölçüm Doğruluğu ve Tekrarlanabilirliği
Manuel ve otomatik erime akış indeksi test cihazlarını değerlendirirken, test tutarlılığının üretim hattınızı nasıl etkilediğine bakmak gerekir.
Akademik literatürde, erime akış hızının otomatik olarak belirlenmesinin, manuel kesme yöntemlerine kıyasla %2'den daha az hata payıyla test sonuçları verdiği belirtilmiştir.
Manuel testler, zamanlama gecikmeleri, düzensiz bıçak hareketleri ve numune aktarımındaki tutarsızlıklar yoluyla insan kaynaklı değişkenliği ortaya çıkarır. Bu faktörler nedeniyle, manuel test cihazlarına dayanan akademik ve endüstriyel çalışmalar, insan kaynaklı hataları gidermek için genellikle her test konfigürasyonunu üç ila beş kez tekrarlar.
Bağımsız laboratuvarlar arasında yapılan karşılıklı MFI testleri, sürekli olarak önemli farklılıklar ortaya koymaktadır. Bu farklılıklar, ekipman durumu, test ortamı ve operatör kurulumundaki tutarsızlıklardan kaynaklanmaktadır; standartlaştırılmış elektronik otomasyon ise bu faktörleri doğrudan en aza indirir.
Manuel çalıştırmalar sırasında operatör hatası nadiren dikkatsiz personelin bir yansımasıdır; bu, bir teknisyenin erimiş polimerin sıcak ve sürekli hareket eden bir şeridi üzerinde el bıçağını saniyenin çok küçük bir bölümüne kadar senkronize etmek zorunda kaldığında olan bir şeydir. Otomasyon, bu fiziksel zamanlama baskısını denklemden ortadan kaldırır.
PET, PBT ve poliamidler (PA) gibi neme duyarlı reçinelerde, nem içeriği, alet türünden bağımsız olarak, tekrarlanabilirliği ve yeniden üretilebilirliği olumsuz etkiler. Bu malzemelerde, ön ısıtma sürelerinin, ekstrüzyon aralıklarının ve reçine kuruma sürelerinin sıkı kontrolü kritik öneme sahiptir.
Otomatik test cihazları burada öne çıkıyor çünkü programlanmış elektronik test rutinleri, her çalıştırmada aynı döngü zamanlamasını sağlayarak polimerlerin namlu içinde termal olarak bozulmasını önlüyor.
Ekipman Maliyeti ve Erişilebilirliği
Bütçe tahsisleri genellikle ekipman kararlarını belirler. Manuel ve otomatik MFI değerlendirmesinde, her cihaz sınıfı farklı bir ekonomik niş alanına hizmet eder.
Manuel MFI test cihazları, uygun fiyatları, kullanım kolaylığı ve yaygın pazar bulunabilirliği nedeniyle endüstriyel işlemede yaygın olarak kullanılmaya devam etmektedir.
Birçok kalite kontrol tesisi için, standart bir Erime Akış İndeksi Ölçüm Cihazı (MFI), başlangıç viskozite eğrilerini toplamak için yüksek basınçlı kılcal reometreye ekonomik bir alternatif olarak hizmet vermektedir. Geleneksel kılcal reometre yüksek sermaye yatırımı, uzun test döngüleri ve uzman operatörler gerektirdiğinden, MFI testi mantıklı bir ilk savunma hattı olarak öne çıkmaktadır.
Aynı zamanda, son dönemdeki açık kaynaklı mühendislik girişimleri, geri dönüştürülmüş polimerleri ekonomik olarak değerlendirmek için otomatik MFI tasarımları geliştirmeye odaklanmıştır. Bu sistemler, sektörün düşük maliyetli manuel test cihazları ile pahalı ticari otomasyon arasındaki boşluğu kapatma arzusunu göstermektedir.
Torontech'te ekipman felsefemiz bu hedefle örtüşmektedir: test tesisleri, aşırı marka fiyat artışlarına maruz kalmadan modern sensör hassasiyetinden faydalanmalıdır.
Ekstrüzyon Plastometrelerinin Fiziksel Sınırlamaları
Doğru ekipman seçimi yapabilmek için kalite yöneticilerinin ekstrüzyon plastometrelerinin doğasında bulunan fiziksel sınırlamaları anlamaları gerekir. Hem manuel hem de otomatik MFI test cihazları, kılcal reometrelerle karşılaştırıldığında geometrik sınırlamalara sahiptir.
Standart MFI tüpü, Bagley uç düzeltmeleri veya Rabinowitsch kayma incelmesi ayarlamaları için herhangi bir düzenleme yapılmadan, tek bir standartlaştırılmış kılcal kalıp (tipik olarak 2.095 mm çapında ve 8.000 mm uzunluğunda) kullanır. Bu kısa kılcal geometri ve matematiksel düzeltmelerin yokluğu nedeniyle, MFI'dan elde edilen viskozite hesaplamaları, yüksek basınçlı kılcal reometrelerde toplanan referans verilerinden yaklaşık %20 ila %30 daha yüksek çıkmaktadır.
Ayrıca, standart MFI çalışmaları akışı yalnızca düşük kesme hızlarında (genellikle 50 s⁻¹'in altında) inceler ve bu da enjeksiyon kalıbı giriş doldurma veya yüksek hızlı ekstrüzyon gibi yüksek kesme hızına sahip işleme operasyonlarıyla doğrudan ilişkilendirilmesini sınırlar.
Otomasyon, ölçüm tekrarlanabilirliğini, döngü tutarlılığını ve laboratuvar verimliliğini önemli ölçüde artırır, ancak testin temel kılcal damar geometrisini değiştirmez. Bu sınırlamayı aşmak için, ToronMFI™-V gibi gelişmiş cihazlar , tek noktalı MFR değerlerinin ötesine geçer.
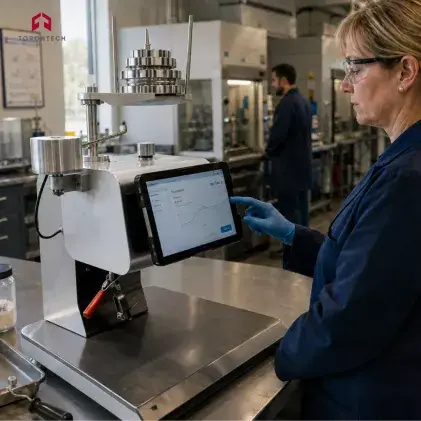
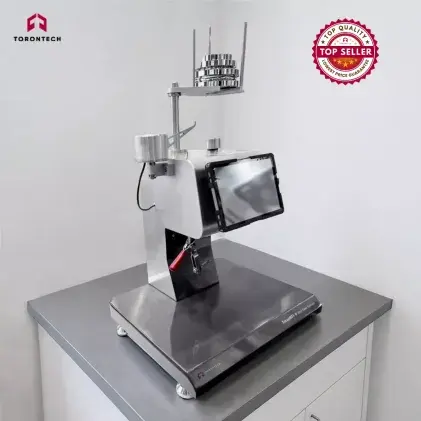
Harici bir tablet aracılığıyla çalıştırılan sistem, tek bir çalıştırmada MFR, MVR, erime yoğunluğu, görünür viskozite, kayma gerilimi ve kayma hızını yakalayarak, standart plastometre parametreleri dahilinde çalışırken daha geniş bir reolojik tablo sunar.
Otomasyon ve Tahmin Modellemesi
Laboratuvar otomasyonu, modern fabrika zekası sistemlerine doğrudan bağlanıyor. Son araştırmalar, uzun üretim vardiyaları boyunca test döngülerinin tekrarlanabilir şekilde yürütülmesini sağlamak için dijital otomasyonu özel olarak üretilmiş MFI donanımıyla entegre ediyor.
Otomatik MFI üniteleri tarafından oluşturulan veri kümeleri üzerinde eğitilmiş makine öğrenimi algoritmaları, erime kütle akış hızlarını yalnızca 0.3 g/10 dk'lık bir hata payıyla (ortalama mutlak yüzde hatası %3.2) tahmin edebilmektedir. Ticari polietilen granülasyonunda, XGBoost algoritmalarını kullanan hat içi yazılım sensörleri, gerçek zamanlı MFI takibi için R² = 0.99'luk bir tahmin doğruluğu elde ederek tekrarlayan manuel tezgah kontrollerine olan ihtiyacı azaltmaktadır.
Benzer şekilde, üretim ekstrüderlerine doğrudan monte edilen çevrimiçi otomatik reometreler, eriyik akışının küçük bir bölümünü kılcal yarık kalıptan geçirir ve örneklenen reçineyi manuel müdahale olmadan doğrudan ana eriyik akışına geri gönderir. Bu sistemler, akış hızı, sabit kayma viskozitesi ve erime indeksi için dakikalar içinde otomatik sertifikalar üretir.
Masaüstü kalite kontrol laboratuvarları için, dijital veri çıkışına sahip otomatik bir test cihazı seçmek, bu dijital izleme çerçeveleriyle arayüz oluşturmak için gereken temel altyapıyı kurar.
Pratik Uygulamalar ve Reçine Gereksinimleri
Kuzey Amerika'daki bölgesel sanayi merkezleri, farklı işleme gereksinimlerini ortaya koyarak, manuel ve otomatik sistemlerin en iyi nerede kullanılabileceğini göstermektedir.
Geri Dönüştürülmüş Plastikler ve PCR Bileşimi
Bölgesel tüketim sonrası geri dönüştürülmüş (PCR) ambalaj zorunlulukları (örneğin Kaliforniya'nın SB 54 yasası, Washington Eyaleti düzenlemeleri ve Kanada federal ambalaj kuralları) kapsamında faaliyet gösteren geri dönüşüm tesisleri ve bileşik üreticileri, erime viskozitesi, nem seviyeleri ve artık kirlilik açısından partiden partiye büyük farklılıklar gösteren hammaddelerle karşı karşıya kalmaktadır.
Öngörülemeyen akış dalgalanmaları, manuel kesim zamanlamasını bozarak, tüm karıştırma işlemini durdurabilecek yanlış spesifikasyon dışı reddetmelere neden olur.
Prosedür B yer değiştirme takibiyle çalışan otomatik bir erime akış indeksi test cihazı, her test vuruşunda güvenilir, çok noktalı ölçüm bölgeleri sağlar. Hacim oranındaki beklenmedik değişimler, reçine üretim ekstrüderine girmeden önce dolgu maddesi dalgalanmaları veya kirlenme konusunda sizi uyardığı için, MVR'nin MFR ile birlikte izlenmesi geri dönüştürülmüş malzemeler için kritik öneme sahiptir.
İşte bu noktada ToronMFI™-D gibi üst düzey modeller öne çıkıyor; çünkü bu modeller, otomatik veri toplama ile hassas hacimsel yer değiştirmeyi birleştirerek, dolgulu ve dolgusuz termoplastiklerin kalite kontrolünü ve değerlendirilmesini sağlamak üzere özel olarak tasarlanmıştır.
Yüksek Akışkan Reçineler ve Masterbatch
Büyük ölçekli reçine sentezi ve bileşik üretim merkezleri (örneğin Teksas ve Louisiana Körfez Kıyısı boyunca veya Alberta'nın Sanayi Kalbi'nde bulunanlar), yüksek verimli polipropilen akışlarını işler. Bu kaliteler tipik olarak, spunbond dokusuz kumaşlar için yaklaşık 30 g/10 dk'dan ince duvarlı ambalajlar için 100 g/10 dk'ya kadar değişen MFI değerleri sergiler.
Buna karşılık, özel eriyik püskürtmeli filtrasyon kaliteleri bu aralığın çok üzerinde yer alır (tipik olarak 800 ila 1,500 g/10 dk) ve standart test sınırlarını aşarak akışı kısıtlamak için özel ASTM D1238 Prosedür C yarım kalıp düzenekleri gerektirir.
30 ila 100 g/10 dakika aralığında, manuel fiziksel kesim ciddi zamanlama tutarsızlıklarına yol açar ve yüksek ekstrüzyon hızları nedeniyle operatörün sıcak reçineye maruz kalma riskini artırır. Dijital yer değiştirme izleme özelliğine sahip otomatik bir erime akış indeksi test cihazı, fiziksel bıçak geçişlerine gerek kalmadan hızlı piston hareketini izleyerek, elle test edilmesi pratik olmayan malzemelerde güvenilir sonuçlar üretir.
Düşük Hacimli Gelen Quality Control
Özel enjeksiyon kalıplama yapan firmalar (örneğin Ontario ve ABD Orta Batısı'ndaki Büyük Göller üretim koridorunda bulunan 2. ve 3. kademe tedarikçiler), otomotiv iç mekan klipsleri ve braketleri için sıklıkla sertifikalı saf reçineler (standart ABS, naylon veya polikarbonat gibi) işlemektedir. Bu tesisler, testlerin haftada sadece iki veya üç kez yapıldığı durumlarda, karmaşık bir otomatik sistemin pratik bir sermaye bütçesiyle karşılanmasını haklı çıkarmakta genellikle zorlanmaktadır.
Prosedür A'yı çalıştıran manuel bir eriyik akış indeksleme cihazı (örneğin ToronMFI™-A), uygun bir fiyat noktasında tam sertifikalı uyumluluk sağlayarak, gereksiz masraflar olmadan müşteri denetim taleplerini karşılar.
Finansal Analiz ve Yatırım Getirisi
Manuel ve otomatik MFI'yi karşılaştırırken, otomatik sistemin daha yüksek başlangıç sermaye harcaması genellikle günlük işçilik tasarrufu ve hurda miktarındaki azalma ile dengelenir. Finansal bakış açımıza göre, başlangıç fiyat farkı, geri kazanılan teknisyen kapasitesi olarak değerlendirilmelidir.
Haftada beş gün boyunca günde ortalama 15 erime akış testi (yaklaşık yılda 3,900 test) gerçekleştiren bir bileşik veya işleme tesisine ilişkin örnek bir operasyonel modeli ele alalım.
A prosedürü aracılığıyla manuel bir test cihazı çalıştırmak, varil paketleme, ön ısıtma izleme, 3 ila 4 zamanlı kesim, soğutma, analitik tartım ve manuel hesaplamalar için her çalıştırma başına yaklaşık 15 dakika aktif teknisyen zamanı gerektirir. Bu, yılda yalnızca MFI işlerine ayrılan toplam 975 saat anlamına gelir.
ABD'nin Orta Batısı, Carolina'ları veya Güney Ontario'daki sanayi merkezlerindeki tipik üretim bordrosu, yan haklar ve genel giderleri yansıtan, saatte 38 ila 45 ABD doları arasında değişen tam kapsamlı bir laboratuvar teknisyeni ücretiyle, yıllık test işçilik maliyeti ortalama 37,050 ila 43,875 ABD doları arasında değişmektedir.
B prosedürü aracılığıyla otomatik bir test cihazı çalıştırmak, reçine yükleme, otomatik döngüyü başlatma ve test sonrası varil temizliği için gereken aktif teknisyen süresini yaklaşık 4 dakikaya indirir. Bu da yıllık test işçiliğini 260 saate düşürerek işçilik maliyetlerini yaklaşık 9,880 ila 11,700 ABD dolarına indirir.
Operasyonel Modellerde Geri Kazanılan Teknisyen Zamanı
Bu modele göre, manuel rutinlerden otomatik yer değiştirme testine geçmek, her yıl laboratuvarınıza 700 saatten fazla nitelikli teknisyen kapasitesi kazandırabilir. Nitelikli laboratuvar personeli bulmanın ve elde tutmanın zorlu olduğu teknik üretim sektörlerinde, yüzlerce saatlik zaman tasarrufu, personelin zamanlayıcıyı izlemek yerine analitik sorun gidermeye odaklanmasını sağlar.
Bu operasyonel senaryoda, giriş seviyesi manuel bir ünite ile otomatik bir sistem arasındaki fiyat farkı, standartlara uymayan reçine partilerinin tam ölçekli üretime ulaşmadan önce tespit edilmesiyle elde edilen finansal tasarruflar hesaba katılmadan bile, 6 ila 9 ay içinde kendini amorti edebilir.
Laboratuvar Seçim Çerçevesi
Kalite ekiplerinin net bir iç fikir birliği oluşturmasına yardımcı olmak için, değerlendirme çerçevemizi bu basit teşhis puanlama tablosuna dönüştürdük:
| Değerlendirme Faktörü | Prosedür A (ToronMFI-A) | Çift Modlu MFI (ToronMFI-B) | Gelişmiş Test (ToronMFI-D / V) |
|---|---|---|---|
| Günlük Test Sırası | Vardiya başına 5'ten az koşu | Vardiya başına 5 ila 15 sefer | Vardiya başına 15'ten fazla sefer (çoklu vardiya) |
| ASTM Prosedür Kapsamı | Prosedür A (pratik standart aralık: 0.15 ila 50 g/10 dk) | A ve B Prosedürü (100 g/10 dk'ya kadar çift kütle ve hacim takibi) | A ve B Yöntemleri (100 g/10 dk'ya kadar otomatik hacim ve reoloji ölçümü) |
| Malzeme Çeşitleri | Stabil, sertifikalı saf reçineler | Virgin plus rutin bileşikler | Geri dönüştürülmüş PCR, öğütülmüş, dolgu reçineleri |
| Laboratuvar Personeli | Tek bir uzman teknisyen | Dönüşümlü olarak çalışan küçük bir kalite kontrol ekibi | Çoklu vardiya, çeşitli beceri seviyeleri |
| Denetim Talepleri | Temel iç kalite kayıtları | Standart ticari denetimler | Kapsamlı dijital raporlama |
| Birincil Finansal Hedef | Ön ekipman sermaye harcamalarını en aza indirin. | İlk maliyet ve kapasite arasında denge kurun. | Günlük iş gücü geri kazanımını en üst düzeye çıkarın. |
Not: Dört ToronMFI modelinin tamamı, 0.1 ila 100 g/10 dk (MFR) arasında aynı yayınlanmış ölçüm aralığına sahiptir. Pratik fark, her bir cihazın sağladığı ASTM D1238 prosedürü, otomasyon seviyesi ve analitik çıktılarda yatmaktadır.
Torontech ToronMFI™ Serisine Genel Bakış
Manuel ve otomatik erime akış indeksi test cihazları arasında karar vermek, laboratuvar yöneticilerini genellikle yüksek fiyat etiketleri ve ucuz, güvenilmez alternatifler arasında köşeye sıkıştırır. Geleneksel ekipman tedarikçileri, standart otomasyon için sıklıkla önemli fiyat artışları uygularken, giriş seviyesi ithal seçenekler genellikle düşük termal homojenlik, dayanıksız yapı ve şüpheli standartlara uygunluktan muzdariptir.
Torontech olarak, uygun maliyetli çözümler ve yenilikçi teknolojiler sunuyoruz. Ontario, Toronto ve Florida, Miami'deki Kuzey Amerika dağıtım ve destek merkezlerimiz aracılığıyla, ABD ve Kanada genelindeki test tesislerine dayanıklı, standartlara uygun donanımlar sağlıyor ve doğrudan teknik destek ve yedek parçalara zamanında erişim imkanı sunuyoruz.
ToronMFI™ Serisi Erime Akış İndeksleme Cihazları / Ekstrüzyon Plastometreleri ürün gamımız, ASTM D1238 ve ISO 1133 standartlarına tamamen uygundur ve çeşitli test ortamları için pratik konfigürasyonlar sunar:
ToronMFI™-A: A Prosedürü Testi
Prosedür A aracılığıyla güvenilir ve bütçe dostu Erime Kütle Akış Hızı (MFR) testleri için tasarlanmıştır. ±0.5 °C hassasiyetinde çalışan entegre bir mikroişlemci sıcaklık kontrol cihazı, ±0.1 saniye hassasiyetinde çalışan otomatik bir sıyırıcı ve eksiksiz bir standart test ağırlığı seti içeren bu cihaz, hammadde yerinde kontrolleri, gelen film ve granül incelemeleri ve maliyet bilinci yüksek kalite kontrol laboratuvarları için tak ve çalıştır masaüstü bir çözümdür.
ToronMFI™-B: Çift Prosedürlü A ve B Testi
Hem MFR (Prosedür A) hem de MVR (Prosedür B) ölçümü yapabilen çok yönlü bir masaüstü modelidir. Net bir ön panel kontrol arayüzü ve anında basılı dokümantasyon için dahili bir yazıcıya sahip olan ToronMFI-B, karmaşık endüstriyel sistemlerin maliyetine katlanmadan otomatik hacim takibi ve erime yoğunluğu hesaplamalarına ihtiyaç duyan büyüyen laboratuvarlar için pratik bir seçimdir.
ToronMFI™-D: Otomatik Yüksek Hacimli Test
Yüksek verimli test kuyrukları, karıştırma işlemleri ve çok vardiyalı tesisler için tasarlanmıştır. Temel ISO 1133 ve ASTM D1238 gereksinimlerini aşan bu model, gelişmiş termal kararlılık, otomatik veri kaydı ve dolgulu ve dolgusuz termoplastiklerin ve takviye edici katkı maddelerinin değerlendirilmesi için özel yetenekler içermektedir.
ToronMFI™-V: Tabletle Çalıştırılan Reolojik Test
Kapsamlı malzeme karakterizasyonu için tasarlanan ToronMFI-V, MFR, MVR, erime yoğunluğu, görünür viskozite, kayma gerilimi ve kayma hızını tek bir çalıştırmada eş zamanlı olarak yakalamak için özel yazılıma sahip harici bir tablet bilgisayara bağlanır.
Torontech ile İdeal MFI Test Cihazınızı Seçin
Manuel ve otomatik MFI arasında seçim yapmak, günlük numune hacmine, polimer akış davranışına ve laboratuvar personeline bağlıdır. Yarı otomatik kütle ölçüm üniteleri, rutin yerinde kontroller için güvenilir bir temel sağlarken, otomatik yer değiştirme cihazları yüksek verimli üretim için gereken hızı, otomatik çalışmayı ve dijital kayıtları sunar.
ToronMFI™ Serisi Erime Akış İndeksleme Cihazlarımızı inceleyerek, uygun maliyetli çözümlerimizin ve yenilikçi teknolojilerimizin kalite kontrol hedeflerinizi nasıl desteklediğini görün. Bugün teknik uzmanlarımızla iletişime geçerek gayri resmi bir görüşme yapın veya rekabetçi bir fiyat teklifi isteyin.
Referanslar (Genişletmek için tıklayın)
- (1993). Sektör haberleri. Plastik Film ve Levha Dergisi, 9, 171 - 172.
- Biçen, AO ve Çağlı, Ç. (2025). Endüstriyel IoT'de Özel Olarak Üretilmiş Makine Kullanılarak Erime Kütle Akış Hızının Tahmini için Bilgisayarlı Otomasyon ve Makine Öğrenimi. IEEE Endüstriyel Bilişim İşlemleri, 21, 9468-9479.
- Gufeng, C. (2011). PS ve ABS'nin Erime Akış Hızlarının Otomatik Belirlenmesi. Çin Plastikleri.
- Hernández‐Fernández, J., & López‐Martínez, J. (2026). Endüstriyel Polipropilen Üretiminde Erime Akış İndeksi Değişkenliğini Yöneten Operasyonel Alanlar. Polimerler, 18.
- Jani, F., Hosseini, S., Sepahi, A., Torabi, F., Nasiri, H., Zadeh, AS, Ghorbani, R., & Arani, MH (2026). Polietilen Granülasyonunda Hat İçi Erime Akış İndeksi Analizörü Olarak Veri Odaklı Makine Öğrenmesi Çerçevesi. Makromoleküler Teori ve Simülasyonlar, 35.
- Liu, D., Basdeo, A., Suescun Gonzalez, C., Romani, A., Boudaoud, H., Nouvel, C., Cruz Sanchez, FC ve Pearce, J. (2024). Dağıtılmış Geri Dönüşüm ve Katmanlı Üretim için Düşük Maliyetli Açık Kaynaklı Erime Akış İndeksi Sistemi. Malzemeler, 17.
- Locati, G., Poggio, S. ve Rathenow, J. (1996). Yeni erime akış hızı test cihazları: Sadece sınıflandırıcı değil… aynı zamanda güçlü polimer analizörleri. Polimer Testi, 15, 443-454.
- Oubellaouch, K., Pelaccia, R., Orazi, L., Pozzi, P., Carmignato, S., Bonato, N., Donati, L., Raimondi, L., & Reggiani, B. (2025). Enjeksiyon kalıplamada kullanılan termoplastik polimerlerin reolojik karakterizasyonu için yeni bir deneysel-sayısal yöntem. Uluslararası İleri İmalat Teknolojisi Dergisi, 140, 5419 - 5433.
- Oubellaouch, K. (2024). Viskozite eğrilerinin belirlenmesi için erime akış indeksi tabanlı bir yaklaşım. Malzeme Araştırma Bildirileri.
- Sholley, C. (1984). Otomatik Kılcal Reometrenin Kullanımı Quality Control.
- Su, N., Liu, X., Chen, X., Gu, J., & Bai, J. (2026). Nem ve ısıya duyarlı kompozitlerin erime akış indeksini belirlemek için tepki yüzey metodolojisi ve ölçüm sistemi analizinin birleştirilmesi. Bilimsel Raporlar, 16.
- Wilczyński, K., Buziak, K., Lewandowski, A. ve Wilczyński, K. (2025). Ahşap Plastik Kompozit Ekstrüzyonun Reolojisi - Bölüm 1: Laboratuvar ve Çevrimiçi Reometri. Polimerler, 17.