

Laminazione e tappatura delle compresse: cause principali e soluzioni
Hai mai provato quella frustrazione quando vedi compresse perfettamente formate iniziare a rompersi e separarsi? I due principali responsabili, la tappatura e la laminazione delle compresse, sono noti per interrompere interi cicli di produzione e mettere a rischio la qualità del prodotto.
Qui condivideremo la nostra esperienza diretta sul perché si verificano questi difetti e offriremo alcuni consigli pratici su come prevenirli prima che si verifichino.
Punti chiave
- Difetti delle compresse come la tappatura e la laminazione rappresentano rischi finanziari significativi che comportano sprechi di materiali e perdite di tempo macchina.
- La copertura avviene quando la parte superiore si separa, mentre la laminazione è la divisione degli strati dovuta a sollecitazioni interne o intrappolamento di aria.
- Le soluzioni immediate includono l'applicazione di una precompressione per rilasciare l'aria e l'ottimizzazione dei granuli per rimuovere le particelle fini in eccesso.
- Ricerche avanzate suggeriscono che la modifica della pressione di espulsione e l'utilizzo della vibrazione del punzone possono ridurre significativamente questi cedimenti strutturali.
- La rilevazione precoce mediante i tester di friabilità Torontech è una strategia conveniente per garantire la conformità e prevenire il rifiuto dei lotti.
Il vero costo dei difetti dei tablet
Prima di entrare nei dettagli tecnici, dobbiamo parlare dell'impatto finanziario della laminazione e della tappatura delle compresse. Considerare questi problemi come difetti minori rappresenta un serio rischio per l'azienda. Dal nostro punto di vista, sono segnali di un drenaggio finanziario che può silenziosamente erodere le vostre risorse.
Quando un lotto deve essere scartato a causa di questi problemi, la perdita va ben oltre le materie prime. Si perde tempo prezioso delle macchine, si paga la manodopera per una produzione fallita e si rischia di non rispettare scadenze di spedizione cruciali.
Ecco perché crediamo fermamente nell'individuazione precoce. Identificare una tendenza alla frattura delle compresse durante la fase di ricerca e sviluppo o di produzione pilota è di gran lunga più conveniente che scoprirla in un lotto commerciale completo.
Articolo correlato: Test di friabilità nell'industria farmaceutica
Che cosa sono esattamente la capping e la laminazione delle compresse?
Definiamo chiaramente i termini, poiché la differenza è importante. Secondo ricerche di settore, questi difetti sono spesso dovuti a sollecitazioni interne o a una scarsa adesione durante la compressione (Mazel et al., 2018; Paul & Sun, 2017).
- tappatura: Si riferisce alla separazione parziale o completa della parte superiore o inferiore della compressa dal corpo principale.
- Laminazione: Ciò comporta la suddivisione della compressa in strati, spesso lungo la fascia centrale. Questo fenomeno è spesso causato da sollecitazioni di trazione e fattori come l'elevata pressione di compattazione e le sottili fasce della compressa (Mazel et al., 2018; Paul & Sun, 2017).
Entrambi questi difetti sono correlati alla compressione. Studi hanno collegato questi difetti all'elevato recupero elastico, alla bassa resistenza alla trazione, alla pressione radiale sulle pareti dello stampo e all'intrappolamento di aria nella polvere (Paul & Sun, 2017; Mazel et al., 2015; Dudhat et al., 2017).
Come risolvere il problema di tappatura nei tablet: una guida rapida
Per le volte in cui hai bisogno di una soluzione rapida, ecco una guida basata sulle situazioni più comuni che abbiamo aiutato i nostri clienti a risolvere.
| Il problema del tablet | Il probabile sospettato | La nostra soluzione consigliata |
|---|---|---|
| "Il coperchio salta via" (tappatura) | Intrappolamento di aria: la pressa si muove troppo velocemente, intrappolando aria nella polvere mentre viene compressa. | Utilizzare la pre-compressione: applicare una pressione iniziale più leggera spinge l'aria intrappolata fuori prima della compressione principale. La deaerazione della polvere può contribuire a ridurre questo rischio (Dudhat et al., 2017). |
| "Il coperchio salta via" (tappatura) | Particelle fini eccessive: la miscela di polvere contiene troppe particelle fini, simili a polvere, che non riescono a legarsi bene. | Ottimizza i granuli: setaccia la miscela per rimuovere le particelle fini in eccesso. Una polvere con una granulometria più uniforme crea una compressa molto più resistente. |
| "Strati sfogliati" (laminazione) | Lubrificazione eccessiva: una quantità eccessiva di lubrificante nella miscela impedisce ai granuli di aderire correttamente tra loro. | Ridurre il lubrificante: ridurre la quantità di lubrificante o accorciare il tempo di miscelazione finale. Con i lubrificanti, spesso vale la regola "meno è meglio". |
| "Strati sfogliati" (laminazione) | Forma del punzone e della matrice: gli utensili profondamente concavi possono creare un'elevata sollecitazione di taglio sulla compressa quando viene espulsa dalla matrice. | Valuta i tuoi utensili: valuta l'utilizzo di utensili con un profilo più piatto o matrici leggermente coniche. A volte il problema è la forma fisica degli utensili. |
| Entrambi i problemi | Alta velocità della macchina: la torretta funziona così velocemente che la polvere non ha abbastanza "tempo di permanenza" sotto pressione per formare un legame solido. | Ridurre la velocità di stampa: comprendiamo la pressione per ottenere un'elevata produttività. Tuttavia, una velocità leggermente inferiore che produce compresse di buona qualità è di gran lunga migliore di una velocità superiore che produce compresse scartate. |
Cercare più a fondo una soluzione permanente
Sebbene questa tabella offra soluzioni immediate, una soluzione a lungo termine per la tappatura e la laminazione delle compresse richiede uno sguardo più approfondito alla scienza alla base della compressione.
La formulazione stessa
Spesso, la causa principale è nella ricetta. Una quantità insufficiente di legante o granuli troppo secchi daranno luogo a una compressa debole.
Osserviamo anche molti casi di laminazione causata direttamente da un eccesso di lubrificante, che rappresenta un classico errore di formulazione. La ricerca supporta l'idea che la deaerazione della polvere possa contribuire a ridurre il rischio di laminazione causata dall'intrappolamento di aria (Paul & Sun, 2017; Mazel et al., 2015).
Ad esempio, si consideri una situazione in cui una formulazione utilizza granuli eccessivamente essiccati. Questi diventano fragili e perdono la plasticità necessaria per formare legami solidi. Il risultato è una compressa che appare perfetta appena uscita dalla pressa, ma che è soggetta a incapsulamento al minimo stress fisico.
Attrezzature e utensili per presse
Secondo la nostra esperienza, gli utensili sono un fattore spesso trascurato.
Non si tratta solo di usura, ma anche di come la macchina gestisce la compressa. Le soluzioni alla tappatura includono la modifica delle condizioni di scarico durante l'espulsione della compressa, come lo scarico asimmetrico o l'applicazione di pressione durante l'espulsione. Questi metodi possono ridurre o eliminare significativamente la tappatura e la laminazione (Mazel et al., 2019).
Inoltre, è stato dimostrato che nuovi approcci che utilizzano la vibrazione esterna del punzone inferiore riducono queste tendenze migliorando la compattazione della polvere e la stabilità meccanica della compressa (Kalies et al., 2020).
Il ruolo critico dei test di friabilità
La nostra filosofia è semplice: non puoi gestire ciò che non misuri.
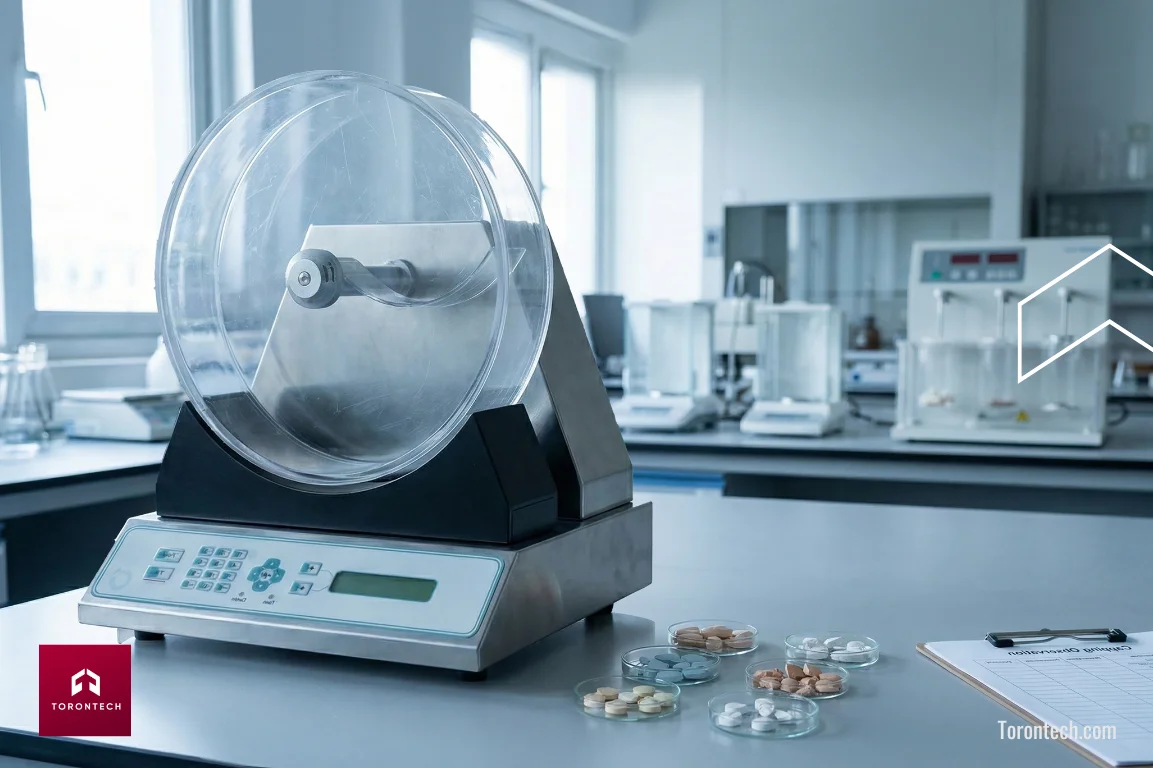
È qui che il test di friabilità diventa una parte essenziale del processo per prevenire la tappatura e la laminazione delle compresse. Il test di friabilità misura la resistenza delle compresse all'abrasione e alla rottura, un aspetto fondamentale per valutarne l'integrità meccanica (Dudhat et al., 2017).
Le compresse vengono posizionate in un tamburo rotante per simulare la manipolazione, il rivestimento e la spedizione a cui saranno sottoposte. Se le compresse si scheggiano o si rompono in questo punto, è stato identificato un punto debole che è possibile correggere prima di impegnarsi in una produzione completa. Queste sono informazioni che è opportuno avere in laboratorio, piuttosto che a lotto ultimato.
Articolo correlato: Durezza e friabilità delle compresse: qual è la differenza?
Come Torontech può aiutare
Sapere come risolvere il problema della tappatura nella produzione di compresse è una parte dell'equazione, mentre disporre delle attrezzature giuste è l'altra. In Torontech, il nostro obiettivo è fornire tecnologie innovative ed economiche che offrano una precisione autentica al vostro laboratorio di controllo qualità.
I nostri tester di friabilità sono progettati per soddisfare i più rigorosi standard internazionali (come USP ed EP) e includono funzionalità che abbiamo integrato per rendere il vostro flusso di lavoro più efficiente:
- Maggiore produttività: I modelli della nostra serie ToronFRI™ sono dotati di configurazioni a doppio tamburo, consentendo di raddoppiare la capacità di analisi in un'unica sessione. Un vantaggio pratico per qualsiasi laboratorio con elevati volumi di lavoro.
- Gestione automatizzata dei campioni: Una funzione di scarico automatico del campione garantisce che le compresse vengano spostate in un vassoio di raccolta dopo il test, riducendo così la manipolazione manuale e la possibilità di errori dell'operatore.
- Velocità variabile per una visione più approfondita: Grazie alla possibilità di programmare velocità da 20 a 60 giri al minuto, i nostri tester consentono di eseguire test standard o protocolli più aggressivi per individuare davvero il punto di rottura del tuo tablet.
- Conformità garantita: I nostri dispositivi supportano l'inclinazione standard di 10 gradi richiesta da USP/EP. Riteniamo che per eseguire un test, sia necessario farlo correttamente e secondo gli standard.
Se sei pronto a migliorare il tuo processo di produzione e a porre fine a difetti come la laminazione e la tappatura delle compresse, siamo qui per aiutarti. Contatta Torontech oggi stessoe il nostro team lavorerà con voi per trovare la soluzione più conveniente per proteggere la qualità del vostro prodotto.
Referenze
- Dudhat, S., Kettler, C. e Dave, R. (2017). Per studiare la tendenza alla tappatura o alla laminazione delle compresse attraverso la valutazione delle proprietà reologiche della polvere e delle proprietà meccaniche delle compresse di miscele direttamente comprimibili. AAPS PharmSciTech, 18, 1177-1189.
- Kalies, A., Heinrich, T. e Leopold, C. (2020). Un nuovo approccio per evitare la tappatura e/o la laminazione mediante l'applicazione di vibrazioni esterne del punzone inferiore.Rivista internazionale di farmaceutica, 119195.
- Mazel, V., Busignies, V., Diarra, H., & Tchoreloff, P. (2015). Laminazione di compresse farmaceutiche per intrappolamento di aria: visualizzazione diretta e influenza dello spessore del compatto.Rivista internazionale di farmaceutica, 478 2, 702-4.
- Mazel, V., Desbois, L., & Tchoreloff, P. (2019). Influenza delle condizioni di scarico sulla copertura e sulla laminazione: studio su un simulatore di compattazione.Rivista internazionale di farmaceutica, 118468.
- Mazel, V., Diarra, H., Malvestio, J., & Tchoreloff, P. (2018). Laminazione di compresse biconvesse: studio numerico e sperimentale. Rivista internazionale di farmaceutica, 542, 66–71.
- Paul, S., e Sun, C. (2017). Ottenere informazioni sulla tendenza alla tappatura delle compresse tramite simulazione di compattazione.Rivista internazionale di farmaceutica, 524 1-2, 111-120.
