Ensayos de niebla salina: Normas, procedimientos operativos estándar, calibración y retorno de la inversión.
¿Desea verificar que sus tratamientos superficiales resistirán entornos operativos adversos antes de enviarlos a clientes exigentes? La verificación acelerada de la corrosión proporciona a los equipos de calidad los datos básicos necesarios para validar los acabados y garantizar el cumplimiento normativo en los sectores automotriz, aeroespacial y de hardware industrial.
A continuación, analizamos las diferencias entre las normas ASTM B117 e ISO 9227, el procedimiento estándar de prueba de niebla salina y la calibración de la cámara.
Puntos Clave
- Estándares básicos: Las normas ASTM B117 e ISO 9227 comparten parámetros básicos de prueba de niebla salina neutra (5 % de NaCl a 35 °C), pero la ISO 9227 exige la verificación de la pérdida de masa del panel de referencia y codifica los métodos de ácido acético (AASS) y de cobre acelerado (CASS).
- Precisión del procedimiento: Para obtener resultados reproducibles, se requiere agua desionizada de alta pureza (conductividad inferior a 20 µS/cm), ángulos de inclinación de la muestra estrictos (de 15° a 30°) y un control térmico continuo sin aperturas frecuentes de la tapa.
- Métricas de calibración: La calibración rutinaria de las temperaturas internas (35 °C), las tasas de recolección de niebla (de 1.0 a 2.0 ml/h por 80 cm²) y la presión del aire de atomización garantiza que las pruebas cumplan plenamente con las auditorías.
- Control operacional: Realizar las pruebas internamente elimina las colas de varias semanas en los laboratorios comerciales, acorta los ciclos de retroalimentación de I+D y proporciona un control de calidad inmediato en las líneas de producción.
Normas de ensayo de niebla salina: ASTM B117 frente a ISO 9227
Un estándar de prueba de niebla salina proporciona un marco de prueba controlado que produce una densa niebla salina caliente dentro de un recinto de prueba sellado. Al mantener condiciones térmicas estables, una atomización constante, una química precisa de la solución y volúmenes de recolección verificados, los equipos de control de calidad pueden evaluar la resistencia del material en días o semanas, en lugar de esperar años para obtener resultados de campo.
ASTM B117: Práctica operativa norteamericana
La prueba de niebla salina ASTM B117 (Práctica estándar para el funcionamiento de aparatos de niebla salina) sigue siendo el estándar más aceptado en las instalaciones de fabricación de Norteamérica. Define los parámetros operativos necesarios para mantener un entorno continuo de niebla salina neutra (NSS) a 35 °C (95 °F) con una solución de cloruro de sodio al 5 %.
En nuestra opinión, un punto frecuente de confusión es tratar esta norma como una determinación de aprobado/suspenso; la norma ASTM B117 define las condiciones ambientales, mientras que el plano de ingeniería de su cliente debe especificar las horas de exposición requeridas y los umbrales cosméticos aceptables.
ISO 9227: Marco global de métodos múltiples
La norma ISO 9227 de ensayo de niebla salina (Ensayos de corrosión en atmósferas artificiales: Ensayos de niebla salina) es el principal documento internacional utilizado en las cadenas de suministro automotrices europeas, asiáticas y mundiales. En lugar de limitar el alcance a una única niebla neutra, establece tres métodos de ensayo distintos dentro de una misma norma:
- NSS (niebla salina neutra): Método de referencia para metales en bruto, recubrimientos de zinc y recubrimientos en polvo a un pH de 6.5 a 7.2 y 35 °C.
- AASS (spray de sal de ácido acético): Una solución acidificada que contiene ácido acético glacial con un pH de 3.1 a 3.3 y a 35 °C, desarrollada específicamente para acabados decorativos multicapa de cobre-níquel-cromo.
- CASS (pulverización salina con ácido acético acelerado con cobre): Se utilizó una mezcla agresiva que contenía cloruro de cobre y ácido acético, a una temperatura elevada de 50 °C, para evaluar la durabilidad del aluminio anodizado y los embellecedores para automóviles.
Comparación entre ASTM B117 e ISO 9227 y normativas regionales
Al comparar ASTM B117 con ISO 9227 (o al revisar ISO 9227 con ASTM B117 para contratos internacionales), ambas normas especifican una solución de NaCl al 5 % y parámetros de funcionamiento de la cámara comparables, lo que permite una calibración paralela bajo ambos protocolos. Sin embargo, existen diferencias importantes en los procedimientos y la presentación de informes entre ambas.
| Parámetro | ASTM B117 (NSS) | ISO 9227 (NSS) | ISO 9227 (AASS / CASS) |
|---|---|---|---|
| Región primaria | América del Norte / Global | Global / Europa / Asia | Automoción y aeroespacial global |
| Alcance del documento | Práctica operativa del Gabinete | Configuración del gabinete + 3 métodos distintos + validación | Métodos acelerados especializados |
| Temperatura de la cámara | 35°C ± 2°C (95°F) | 35 ° C ± 2 ° C | AASS: 35°C / CASS: 50°C |
| Concentración de sal | 5% ± 1% NaCl (50 ± 5 g/L) | 50 ± 5 g/L de NaCl | 50 ± 5 g/L de NaCl (+ aditivos) |
| pH de la niebla recolectada | 6.5 a 7.2 | 6.5 a 7.2 | AASS: 3.1 a 3.3 / CASS: 3.1 a 3.3 |
| Tasa de recaudación | 1.0 a 2.0 mL/h por 80 cm² | 1.0 a 2.0 mL/h por 80 cm² | 1.0 a 2.0 mL/h por 80 cm² |
| Tipo de panel de referencia | Acero al carbono SAE 1008 laminado en frío | chapa de acero CR4 o chapa de zinc | Acero CR4 o chapa de zinc |
| Preparación del panel | Se permiten bordes sin cinta adhesiva | Parte trasera y bordes encintados | Parte trasera y bordes encintados |
| Informe de pérdidas masivas | Pérdida de masa total con una precisión de 1 mg. | Pérdida de masa normalizada por unidad de área | Pérdida de masa por unidad de área (g/m²) |
| Reproducibilidad (CV) | coeficiente de variación del 12.7% | coeficiente de variación del 14.5% | Variabilidad específica del método |
Los datos de ensayos interlaboratorio indican que la norma ASTM B117 logra una reproducibilidad ligeramente mayor, con un coeficiente de variación del 12.7 % frente al 14.5 % de la norma ISO 9227. Sin embargo, el requisito de la norma ISO 9227 de normalizar la pérdida de masa por unidad de superficie proporciona datos de velocidad de corrosión más directamente comparables entre diferentes dimensiones de las muestras.
En la industria manufacturera norteamericana, los contratos con proveedores suelen salvar la brecha entre los estándares básicos clásicos y los requisitos específicos de los fabricantes de equipos originales (OEM). Por ejemplo, los proveedores de componentes automotrices en el corredor manufacturero de Detroit, Windsor y el sur de Ontario suelen hacer referencia cruzada a la norma ASTM B117 con protocolos cíclicos como los de General Motors (GMW 14872), Ford (CETP 00.00-L-467) y SAE J2334.
De manera similar, los proveedores aeroespaciales de todo el estado de Washington, California y el clúster aeroespacial de Montreal recurren a la norma ASTM B117 junto con estándares de defensa como MIL-STD-810 (Método 509) y MIL-DTL-5541 para componentes de aluminio con recubrimiento de conversión y reemplazo de cadmio.
Procedimiento paso a paso para la prueba de niebla salina
Para llevar a cabo un procedimiento de prueba de niebla salina fiable, se requiere una estricta disciplina de proceso. Consideramos que la consistencia de las pruebas es una secuencia interconectada donde pequeños descuidos durante la preparación de la muestra comprometen directamente los datos finales de la prueba.
Paso 1: Preparación de la muestra y enmascaramiento de los bordes
Limpieza de superficies: Limpie todas las muestras de prueba y las piezas de producción con un disolvente suave o una toallita con alcohol para eliminar fluidos de mecanizado, aceites y huellas dactilares sin afectar la capa protectora de la superficie. Protección de bordes: Selle todos los puntos de contacto de montaje sin recubrimiento, los bordes cortados con láser y los orificios perforados con cera no corrosiva, laca espesa o cinta de enmascarar de vinilo, ya que los bordes sin enmascarar se corroen rápidamente y extienden el óxido por la superficie recubierta. Marcado de superficie: Si evalúa el deslizamiento del recubrimiento a lo largo de un arañazo, marque la superficie limpiamente con una herramienta estandarizada según ISO 17872 o ASTM D1654.
Paso 2: Análisis químico de la solución salina y verificación del pH.
Pureza de la solución: Disuelva cloruro de sodio de alta pureza (<0.1 % de yoduro de sodio y mínimos contaminantes traza) en agua desionizada o destilada con una conductividad eléctrica inferior a 20 µS/cm a 25 °C. Densidad objetivo: Mantenga una concentración de 50 ± 5 g/L, que produce una gravedad específica entre 1.029 y 1.036 a 25 °C. Control de pH: Verifique el pH de referencia a 25 °C para que el condensado de niebla recolectado se mantenga estrictamente dentro del rango de 6.5 a 7.2 para la prueba NSS.
Paso 3: Colocación de la muestra y ángulo de inclinación
Material de la estructura: Coloque las muestras en soportes compuestos no metálicos y resistentes a los ácidos para evitar reacciones galvánicas, asegurándose de que las muestras no entren en contacto entre sí. Orientación de la prueba: Incline las caras de prueba críticas entre 15° y 30° con respecto a la vertical, o 20° ± 5° para los paneles de referencia ISO 9227 y ASTM B117. Espacio libre para el flujo de aire: Coloque las piezas adecuadamente en paralelo a la dirección principal del flujo de niebla, asegurándose de que el agua de escorrentía salina de los estantes superiores nunca gotee sobre los componentes inferiores.
Paso 4: Ejecución ambiental y duración del ciclo
Equilibrio térmico: Caliente la cámara de exposición a 35 °C y precaliente la torre de saturación de aire a 45 °C-47 °C con una presión de aire de atomización regulada entre 70 y 170 kPa (0.7 a 1.7 bar, o 10 a 25 psi) para garantizar una humidificación completa y evitar caídas de temperatura durante la expansión de la boquilla.
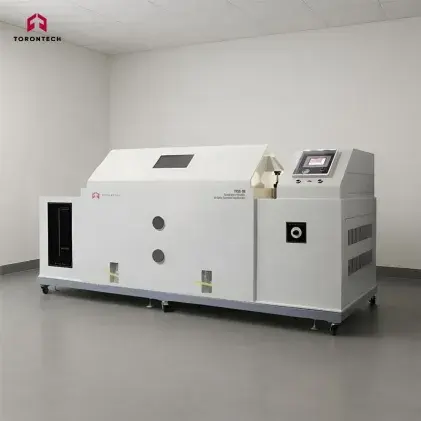
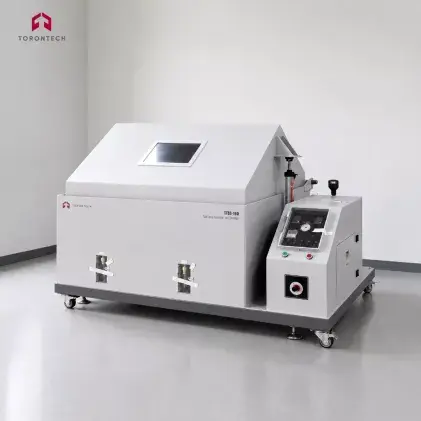
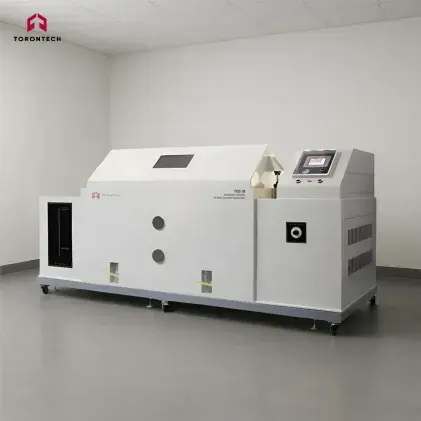
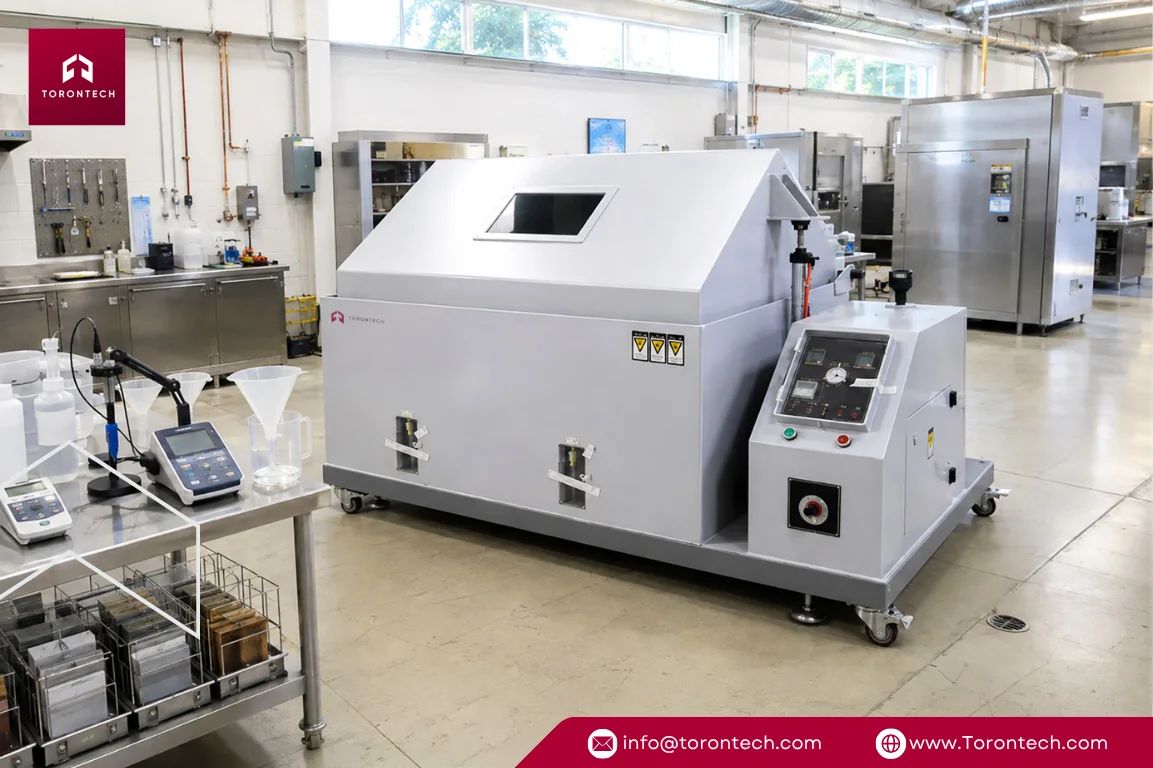
Controles automatizados: Los modernos sistemas de prueba, como la serie Torontech TTSS , incorporan temporizadores digitales programables que gestionan ciclos de prueba continuos de 500 o 1,000 horas sin necesidad de supervisión manual. Mantenimiento de la cámara: Las cabinas de prueba fabricadas con plástico reforzado moldeado por compresión o carcasas de PVC de alta calidad simplifican el mantenimiento posterior a la prueba, ya que sus superficies resistentes a los ácidos se limpian fácilmente entre ciclos.
Paso 5: Limpieza posterior a la exposición y evaluación cuantitativa.
Enjuague de residuos: Retire las muestras, enjuáguelas suavemente con agua corriente tibia del grifo a aproximadamente 38 °C para eliminar los depósitos de sal secos y séquelas inmediatamente con aire limpio.
Decapado químico: Elimine los productos de corrosión mediante tratamientos químicos reconocidos, como una solución de limpieza analítica según ASTM G1 para acero o una mezcla de ácido crómico para aleaciones ligeras. Clasificación de degradación: Mida la pérdida de peso en una balanza analítica con una precisión de 0.1 mg y califique la degradación cosmética según estándares de apariencia visual reconocidos (ISO 10289, ASTM D714 para ampollamiento, ASTM D610 para oxidación superficial y ASTM D1654 para fluencia por rayado) o mediante análisis de imagen automatizado.
Cómo calibrar una cámara de niebla salina y prevenir errores comunes
Para cumplir con las auditorías de laboratorio ISO/IEC 17025 y mantener los registros de calidad internos, los técnicos deben saber cómo calibrar una cámara de niebla salina en todos los parámetros operativos principales.
Protocolos de calibración de subsistemas principales
- Mapeo de temperatura: Coloque sensores de temperatura calibrados en todo el espacio de trabajo interno para confirmar que la cámara mantiene una temperatura uniforme de 35 °C ± 2 °C en todas las posiciones de montaje durante las pruebas prolongadas.
- Colección de material de Deposition Fallout: Coloque embudos de recolección calibrados de 80 cm² sobre cilindros graduados en al menos dos áreas de almacenamiento separadas para verificar que las tasas de deposición se estabilicen entre 1.0 y 2.0 mL/hora por embudo durante una evaluación continua de 16 horas.
- Verificación de salinidad y pH: Mida la gravedad específica con un hidrómetro calibrado o un refractómetro digital (de 1.0255 a 1.0400 a 25 °C) y calibre su medidor de pH digital utilizando soluciones tampón frescas de 4.0, 7.0 y 10.0 antes de registrar las lecturas de la niebla recogida.
- Regulación del aire de atomización: Mantenga el suministro de aire comprimido entre 70 y 170 kPa (10 a 25 psi), con el agua de la torre de saturación calentada a aproximadamente 47 °C, limpiando periódicamente las boquillas para preservar un patrón de dispersión uniforme.
- Verificación de la pérdida de masa del acero: Exponer cupones de referencia de acero al carbono estándar (SAE 1008 para ASTM B117 o CR4 para ISO 9227) durante 48, 96 o 168 horas, confirmando que la pérdida total de metal se encuentra dentro de los límites de control estándar (70 ± 20 g/m² para la prueba de sensibilidad a la presión de 48 horas según ISO 9227) y registrando los resultados en gráficos de control de Shewhart.
Guía de solución de problemas operativos
| Problema observado | Causa raíz probable | Medidas correctivas inmediatas |
|---|---|---|
| Tasa de precipitación inferior a 1.0 mL/h | Acumulación de sal en el orificio de la boquilla o baja presión de aire de atomización. | Limpie la boquilla con un descalcificador suave, verifique que la presión de la línea esté entre 10 y 25 psi y ajuste el cono de dispersión. |
| pH recolectado que varía por encima de 7.2 | El aire comprimido elimina el dióxido de carbono disuelto en la solución salina durante la atomización. | Verifique la pureza del agua desionizada (<20 µS/cm) y ajuste el pH de la solución inicial a 6.5–6.8 utilizando ácido diluido de grado analítico. |
| Sal cristalizada en la punta de la boquilla | Aire comprimido seco que absorbe la humedad directamente de la solución salina. | Confirme los niveles de agua de la torre de saturación y asegúrese de que la temperatura de funcionamiento de la torre se mantenga entre 10 °C y 12 °C por encima de la temperatura de la cámara. |
Guía para la selección de cámaras y el retorno de la inversión en pruebas internas
Si su empresa envía muestras habitualmente a laboratorios de análisis externos, le sugerimos evaluar el coste total de ese proceso. Además de los elevados costes de facturación, las demoras de varias semanas generan cuellos de botella en los lanzamientos de productos y los cambios de proceso.
Artículo relacionado: Guía del comprador de cámaras de niebla salina y lista de verificación de laboratorio
Análisis económico: Pruebas internas frente a laboratorios subcontratados
| Factor de decisión | Laboratorio subcontratado por terceros | Cámara de pruebas interna |
|---|---|---|
| Gastos operativos recurrentes | Tarifas recurrentes de laboratorio comercial por ciclo de prueba más flete exprés | Bajo coste marginal por ciclo (electricidad habitual, NaCl puro y agua desionizada). |
| Tiempo de respuesta | Tiempos de espera de varias semanas y retrasos en el tránsito de los envíos. | Puesta en marcha inmediata bajo demanda |
| Agilidad en la ingeniería | Alto costo por iteración; se requiere procesamiento por lotes para gestionar los gastos. | Prueba las modificaciones diariamente con retroalimentación visual inmediata. |
| Riesgo de producción | Alto; se descubrieron defectos en el recubrimiento semanas después de la fabricación. | Detección y contención inmediatas de problemas de chapado/recubrimiento. |
En nuestra opinión, seguir subcontratando la verificación frecuente mediante niebla salina genera retrasos operativos evitables y gastos recurrentes. Para las instalaciones que realizan ciclos de verificación frecuentes, la incorporación de una cabina de pruebas interna reduce significativamente los gastos de pruebas continuas, al tiempo que permite recuperar el control total sobre los plazos de producción y cumplimiento normativo.
Arquitecturas de pruebas continuas frente a cíclicas
Las cámaras de ensayo de niebla salina continuas estándar, como la serie Torontech TTSS, mantienen una atomización y temperatura constantes de la niebla para cumplir con las normas ASTM B117, ISO 9227 (NSS, AASS, CASS) y JIS Z 2371. Por el contrario, las cámaras de ensayo de corrosión por niebla salina con control combinado de temperatura y humedad automatizan las transiciones entre las etapas de niebla salina, secado, condensación de la humedad y reposo ambiental para ejecutar protocolos cíclicos avanzados como ASTM G85 (Anexos A2-A5), SAE J2334, VDA 233-102 y GMW 14872.
Artículo relacionado: Guía de pruebas de corrosión por niebla salina frente a corrosión cíclica
Matriz de dimensionamiento y aplicación de cámaras
| Categoría de capacidad | Geometrías de muestra típicas | Estándares regionales objetivo y casos de uso |
|---|---|---|
| Armarios compactos (de 108 L a 270 L) | Soportes pequeños, sujetadores, conectores y cupones de prueba planos. | Auditorías de calificación de sujetadores y recubrimiento de zinc-níquel para proveedores automotrices de primer nivel en el Medio Oeste y Ontario. |
| Unidades de piso de tamaño mediano (de 480L a 800L) | Herrajes estructurales, subconjuntos de estampado y accesorios industriales. | Barras de refuerzo recubiertas de epoxi y barandillas de puente galvanizadas, según lo exigen los Departamentos de Transporte estatales de EE. UU. (Caltrans, PennDOT, TxDOT) y el Ministerio de Transporte de Ontario (MTO). |
| Unidades de alta capacidad (más de 1,000 litros y cámaras frigoríficas) | Grandes estructuras soldadas, vigas de parachoques y componentes completos del chasis. | Maquinaria agrícola pesada en el medio oeste de Estados Unidos y las praderas canadienses, chasis de camiones comerciales y grandes ensamblajes. |
Características esenciales de la construcción del hardware
Defendemos firmemente el uso de materiales no metálicos en la construcción, tanto para las carcasas interiores como exteriores. Los gabinetes fabricados con plástico reforzado moldeado por compresión o PVC de alta calidad ofrecen una resistencia total a ácidos, álcalis e impactos mecánicos, eliminando los problemas de corrosión interna al utilizar soluciones agresivas de CASS o AASS.
Además, la elección de sistemas con torres de pulverización atomizadoras centralizadas, boquillas de precisión, reposición automática de agua y embudos de recogida integrados garantiza una distribución uniforme de la niebla y simplifica la supervisión diaria de las pruebas.
Pruebas avanzadas de corrosión internas con Torontech.
Verificar la durabilidad del recubrimiento según los estándares internacionales es fundamental para mantener la confianza del cliente y prevenir costosas fallas en el campo. Para obtener datos repetibles y listos para auditoría, se requieren procedimientos operativos consistentes y equipos de prueba confiables.
En Torontech, ofrecemos soluciones rentables y tecnologías innovadoras que ayudan a los equipos de control de calidad a cumplir con los estrictos requisitos de pruebas, al tiempo que mantenemos las inversiones de capital a un nivel razonable.
¿Listo para realizar pruebas de corrosión internamente o para ampliar la capacidad de su laboratorio? Explore nuestra completa selección de cámaras de prueba de corrosión por niebla salina o póngase en contacto hoy mismo con el equipo de ingeniería de Torontech para hablar sobre sus necesidades de pruebas y solicitar un presupuesto.
Referencias (Haga clic para expandir)
- Benítez, R., & Andrés, Ó. (2014). Diseño y construcción de una cámara de niebla salina y su uso en un estudio de recubrimientos de níquel por electrodeposición.
- Garbacz, M. (2023). Estimación de la incertidumbre del resultado para ensayos de resistencia a condiciones ambientales en el ejemplo del método de resistencia a la niebla salina neutra según EN ISO 9227 / ASTM B117. Problemy Kolejnictwa: Railway Reports.
- Ishida, Y., Shitara, Y., Miki, D., Yamada, M., Murai, M., & Sakuma, N. (2022). Visualización y cuantificación de procesos de corrosión durante pruebas de niebla salina. Actas de la 9.ª Conferencia Internacional sobre Sistemas Inteligentes y Procesamiento de Imágenes 2022.
- LeBozec, N., Hall, C., & Mélot, D. (2014). Comparación de ensayos de envejecimiento acelerado según las normas ISO 20340 Anexo A y NACE SP0108. CORROSION 2014.
- Olugbade, T., & Omiyale, BO (2021). Resistencia a la corrosión de aceros inoxidables 301 y 304 acondicionados superficialmente mediante ensayo de niebla salina. Analecta Technica Szegedinensia.
- Suga, S., y Suga, S. (2005). Informe sobre los resultados del programa internacional de ensayos interlaboratorio ISO/TC 156/WG 7 sobre ensayos de niebla salina ISO 9227. Revista de la Sociedad Japonesa de Acabado de Superficies, 56, 28-28.
- Usman, BJ, Scenini, F., & Curioni, M. (2020). Ensayos de corrosión de aleaciones aeroespaciales anodizadas: comparación entre ensayos de inmersión y de niebla salina mediante espectroscopia de impedancia electroquímica. Journal of The Electrochemical Society.