Guía del comprador de cámaras de niebla salina y lista de verificación de laboratorio
¿Cuánto le cuesta a su empresa la corrosión superficial prematura en reclamaciones de garantía y la pérdida de confianza de sus clientes? Las pruebas aceleradas previenen estas fallas en el campo al condensar años de exposición severa a zonas costeras y sales de carretera en cuestión de días.
Esta guía de compra directa de cámaras de niebla salina abarca los estándares clave, el dimensionamiento y la configuración del laboratorio para mostrarle cómo elegir la cámara de niebla salina adecuada al seleccionar equipos de cámara de niebla salina para sus instalaciones.
Puntos Clave
- Adapta tus estándares desde el principio: Identifique si sus protocolos de calidad requieren pruebas ambientales de niebla salina en estado estacionario (ASTM B117, ISO 9227) o pruebas ambientales cíclicas dinámicas (SAE J2334, GMW14872, ASTM G85).
- Priorice los materiales no corrosivos: Para evitar el desprendimiento interno, la corrosión y la contaminación de las muestras, elija elementos calefactores de PVC moldeado por compresión de gran calibre y aleación de titanio en lugar de chapa metálica revestida.
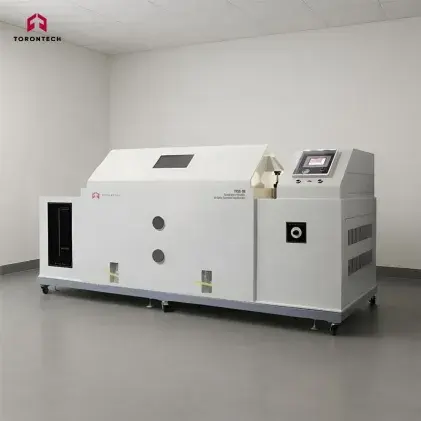
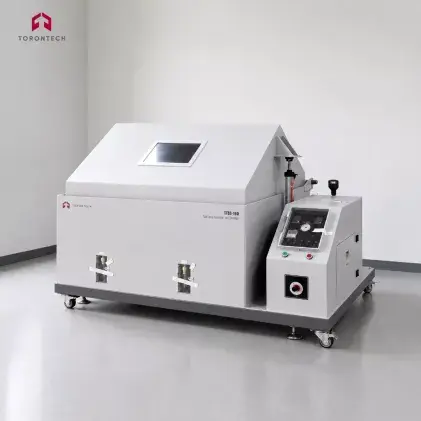
- Planifique su capacidad teniendo en cuenta el crecimiento: Asegúrese de que su cámara admita ángulos de montaje de muestras estándar de 15° a 30° mientras mantiene un margen de volumen del 20% al 30% para lotes de producción más grandes (como Modelos Torontech TTSS con capacidades que van desde 108 L hasta 1,440 L).
- Confirme la infraestructura del laboratorio antes de realizar el pedido: Verifique que se utilice aire comprimido exclusivo sin aceite (de 1.0 a 2.0 bar), agua desionizada de alta pureza (conductividad inferior a 5.0 µS/cm), conductos de escape de PVC resistentes a los ácidos y conexiones eléctricas compatibles de 60 Hz.
- Controlar los parámetros de la solución diaria: Mantenga una estricta repetibilidad de las pruebas verificando la gravedad específica diaria (de 1.0255 a 1.0400 a 25 °C), el pH de la solución (de 6.5 a 7.2 para NSS) y las tasas estándar de recolección de sedimentos (de 1.0 a 2.0 ml por 80 cm² por hora).
Normas de ensayo y especificaciones de la industria
Antes de revisar las especificaciones del equipo, recomendamos confirmar los estándares de prueba exactos que exigen sus clientes y el marco de gestión de calidad.
Niebla salina neutra (NSS)
El estándar de referencia dominante a nivel mundial es la norma ASTM B117, que especifica la exposición continua a una niebla de cloruro de sodio (NaCl) al 5 % a una temperatura sostenida de 35 °C (95 °F), con una acidez de la solución mantenida entre pH 6.5 y 7.2 y una tasa de recolección de niebla verificada de 1 a 2 ml/h por 80 cm².
En nuestra opinión, el ensayo de sensibilidad a la corrosión (NSS) sigue siendo el método de cribado de referencia más fiable para recubrimientos estándar y metales pasivados. El marco de la norma ISO 9227 proporciona una estructura internacional comparable. Si bien las revisiones posteriores a 2006 perfeccionaron las tolerancias de la cámara de ensayo y la verificación de la corrosividad, los laboratorios modernos se ajustan a la edición vigente de la norma ISO 9227:2022, que establece los parámetros de pérdida de masa de la muestra de referencia más estrictos hasta la fecha.
Niebla salina de ácido acético (AASS)
Introduce ácido acético glacial para reducir el pH de la solución a un valor ácido de entre 3.1 y 3.3. Este entorno acelerado permite evaluar rápidamente las piezas fundidas de zinc y los acabados de aluminio anodizado, al proporcionar un ataque químico notablemente más agresivo que la niebla salina neutra.
Ensayo de niebla salina acelerada con cobre (CASS)
Añade cloruro de cobre (CuCl2) a una solución acidificada a una temperatura elevada de 50 °C (122 °F), atacando agresivamente los acabados de níquel-cromo electrochapados y los embellecedores decorativos de los automóviles para revelar la porosidad del recubrimiento en poco tiempo.
Prueba de corrosión cíclica (CCT)
Alterna entre niebla salina, calor seco y humedad relativa controlada para simular condiciones atmosféricas exteriores dinámicas. En toda la industria manufacturera norteamericana, los principales fabricantes de equipos originales de la industria automotriz exigen protocolos cíclicos rigurosos, como General Motors GMW14872, Ford CETP 00.00-L-467 y SAE J2334.
Los protocolos estándar, como el Anexo A2 de la norma ASTM G85, exigen una regulación precisa de la humedad relativa durante los periodos de permanencia, ya que pequeñas desviaciones operativas en la humedad relativa alteran significativamente el daño por corrosión. Investigaciones recientes demuestran que las cámaras modernas con una regulación estricta de la humedad reducen la diferencia en el coeficiente de aceleración entre metales de 18.6× a 1.4×, lo que produce resultados mucho más cercanos a la exposición a la intemperie en condiciones reales.
Parámetros de referencia de la industria y duración de las pruebas
Los requisitos de exposición varían significativamente según el entorno operativo del producto terminado.
En el corredor de fabricación de automóviles de América del Norte que abarca desde el medio oeste de EE. UU. hasta el sur de Ontario (SAE J2334, GMW14872, ASTM B368), los soportes de la parte inferior de la carrocería, las líneas de freno y los embellecedores brillantes se evalúan durante 96 a más de 1,000 horas. Los contratistas aeroespaciales y de defensa que siguen las directrices del Departamento de Defensa de EE. UU. (MIL-STD-810H, ASTM B117) someten los componentes estructurales, el titanio pasivado y el recubrimiento de cadmio a evaluaciones rigurosas de 168 a más de 1,000 horas.
Los componentes de la infraestructura civil cumplen con los mandatos regionales de transporte, como las normas de la Asociación Estadounidense de Funcionarios Estatales de Carreteras y Transporte (AASHTO) y las normas ASTM A123 para barras de acero galvanizado en caliente, sujetadores de puentes y barandillas, aplicadas por los Departamentos de Transporte estatales de EE. UU. (DOT) y los Ministerios provinciales canadienses (como el Ministerio de Transporte de Ontario, MTO).
Las imprimaciones marinas pesadas y los recubrimientos estructurales para plataformas marinas (ISO 12944, NORSOK M-501) se someten a las pruebas más largas, que suelen durar entre 720 y más de 4,000 horas. Las pinturas industriales (ASTM D1654) se suelen probar entre 240 y más de 2,000 horas, mientras que los componentes electrónicos de consumo y los componentes de pilas de combustible (IEC 60068-2-11) a menudo se someten a investigaciones específicas de niebla marina.
Tipos de cámaras: Sistemas estándar frente a sistemas cíclicos
Una vez identificados los estándares objetivo, la principal decisión sobre el hardware a la hora de elegir una cámara de niebla salina consiste en seleccionar entre una unidad de niebla salina continua dedicada y un sistema climático integrado.
En nuestra opinión, una unidad de niebla salina específica como nuestra serie TTSS representa la opción más práctica y rentable para el cribado de calidad estándar. Sin embargo, si sus especificaciones requieren transiciones ambientales cíclicas, es necesario un sistema combinado de temperatura y humedad.
Artículo relacionado: Guía de pruebas de corrosión por niebla salina frente a corrosión cíclica
| Característica / Capacidad | Cámara de prueba de corrosión por niebla salina (serie TTSS) | Cámara de niebla salina para temperatura y humedad |
|---|---|---|
| Modo de prueba principal | Niebla salina continua (NSS, AASS, CASS) | Niebla salina alternando con ciclos térmicos y de humedad relativa. |
| Normas primarias | ASTM B117, ISO 9227, ASTM B368, JIS Z 2371, MIL-STD-810 | ASTM G85, ISO 11997, SAE J2334, GMW14872, Ford CETP 00.00-L-467 |
| Aplicación de destino | Verificación de lotes de producción, calificación de galvanoplastia, análisis de recubrimientos de referencia | Investigación y desarrollo avanzados, pruebas cíclicas para fabricantes de equipos originales (OEM) en el sector automotriz, pruebas de resistencia a la intemperie en la industria aeroespacial. |
| Control ambiental | Temperatura constante de la cámara (35 °C / 50 °C) con torre de burbujas de aire saturado | Ciclos programados de rampa y mantenimiento de temperatura (-20 °C a +80 °C), humedad relativa (20 % a 98 %) y secado con aire forzado. |
| Instrumentación y control | Controlador digital PID por microprocesador (pantalla táctil a color de 7 pulgadas opcional) | Controlador programable con pantalla táctil a color de 7 pulgadas que admite perfiles cíclicos de varios pasos. |
| Construcción de cámara | Tablero de PVC gris blanquecino resistente a los impactos (5 mm u 8 mm) con una clasificación de hasta 85 °C. | Carcasa de polímero compuesto reforzado con ventiladores de climatización integrados. |
Criterios clave para elegir una cámara de niebla salina
Al evaluar equipos físicos, recomendamos centrarse en estos detalles clave de ingeniería y diseño:
Materiales de construcción de la cámara
El interior de la cámara está continuamente expuesto a una niebla salina caliente y ácida, así como a condensados químicos agresivos. Preferimos encarecidamente utilizar paneles de PVC de gran espesor, de color blanco grisáceo y resistentes a los impactos (con un grosor de 5 mm en los gabinetes más pequeños y de 8 mm en los modelos más grandes), ya que resisten de forma natural los ácidos, los álcalis y los cloruros sin ampollarse ni rayarse hasta los 85 °C.
Las investigaciones confirman que sustituir los componentes estructurales de acero pesado por PVC industrial rígido reduce el peso total y el coste unitario, a la vez que se conserva la rigidez estructural. Por el contrario, los armarios metálicos con revestimientos internos de plástico o epoxi presentan riesgos de fiabilidad a largo plazo, ya que pequeños arañazos superficiales permiten que la solución salina penetre en el metal base, provocando corrosión interna y contaminación de las muestras.
Control de atomización y dispersión de niebla
Los protocolos de prueba estándar requieren una tasa de recolección de precipitado verificada de entre 1.0 y 2.0 mL por hora por cada 80 cm² de superficie horizontal. Las boquillas atomizadoras de precisión, fabricadas con vidrio de cuarzo y acopladas a una torre de dispersión cónica ajustable, generan una niebla uniforme a nivel micrométrico durante ciclos de prueba prolongados sin obstrucciones. La torre central dispersa la niebla de manera uniforme por todo el interior sin rociar directamente las muestras.
Además, el diseño del sistema de monitoreo de residuos radiactivos influye directamente en el tiempo de actividad diario del laboratorio. Mientras que las cámaras tradicionales suelen tener cilindros de vidrio externos expuestos que se golpean y se agrietan fácilmente en los suelos de laboratorio en funcionamiento, los gabinetes diseñados con tubos de recolección integrados y protegidos evitan roturas accidentales.
Este sistema permite a los operadores verificar las tasas de deposición de forma fiable sin alterar la atmósfera interna sellada de la cámara de prueba. Las técnicas de monitorización emergentes, como la espectroscopia Raman, también están ayudando a los investigadores a rastrear las concentraciones de aerosoles con gran precisión.
Estabilidad a la temperatura y a la saturación
Para una regulación térmica precisa, se requieren controladores PID con microprocesador de alta precisión que mantengan la temperatura interna del gabinete a 35 ± 2 °C para niebla salina neutra. Para los elementos calefactores, recomendamos tubos calefactores eléctricos de aleación de titanio, que ofrecen una resistencia superior a la corrosión y suelen durar entre 3 y 5 años más que los calentadores estándar de acero inoxidable.
Además, el aire comprimido entrante pasa a través de un depósito de presión (torre de burbujas) de acero inoxidable SUS304 soldado sin costuras de 2.0 mm de espesor, que funciona a aproximadamente 47 °C. Esta torre de aire saturado precalienta y humidifica el aire hasta alcanzar una humedad relativa del 100 %, lo que evita que la solución salina atomizada se evapore y cristalice prematuramente antes de llegar a las muestras de ensayo.
Sistemas de automatización y seguridad
Muchas especificaciones del cliente requieren exposiciones continuas de 500 a más de 1,000 horas. Los mecanismos de alimentación automática activados por flotador, conectados a líneas de agua desionizada, mantienen automáticamente llenos tanto la columna saturada como el depósito de sal. La protección de seguridad multinivel es fundamental: busque sistemas con doble protección contra sobretemperatura (que utiliza la tecnología italiana EGO), doble protección contra bajo nivel de agua, protección contra cortocircuitos y avisos de bajo nivel de sal.
Por último, la geometría de la tapa es importante: las cubiertas de las cámaras deben tener un ángulo de techo a dos aguas (normalmente de unos 120°) y un sello de agua perimetral para evitar que las gotas de condensación corrosivas caigan directamente sobre las muestras de prueba o se filtren en el espacio de trabajo del laboratorio.
Directrices sobre el dimensionamiento y la capacidad de la cámara
Es fundamental que el volumen interno coincida con las dimensiones de la muestra. El ángulo de montaje de la muestra influye considerablemente en las mediciones de la tasa de corrosión. Los estudios demuestran que las muestras horizontales (0°) presentan tasas de corrosión más bajas que las colocadas entre 30° y 90°, y que el espesor de la película electrolítica disminuye drásticamente entre 30° y 75°.
Las especificaciones estándar ASTM B117 requieren que los paneles de prueba se apoyen con una inclinación de entre 15° y 30° con respecto a la vertical, mientras que la norma ISO 9227 reduce este rango a 20° ± 5° (15° a 25°). Si su laboratorio reporta datos según ambas normas, el montaje de las muestras a 20° cumple con ambos criterios simultáneamente. Los gabinetes de alta calidad permiten esto mediante varillas de soporte de fibra de vidrio de Ø10 mm y marcos de muestra de plástico y acero en forma de V ajustables en una inclinación de 15° a 30°.
Como pauta general, recomendamos seleccionar una unidad que proporcione un margen de capacidad del 20 % al 30 % por encima de las cargas de trabajo promedio actuales para dar cabida a futuros picos de pruebas o geometrías de piezas más grandes.
| Clase de capacidad | Modelo y volumen | Dimensiones internas (ancho × profundidad × alto) | Dimensiones externas (ancho × profundidad × alto) | Carga de trabajo y tipos de muestras recomendados |
|---|---|---|---|---|
| Compact | Sistema de soporte técnico 60 (108 litros) | 600 x 450 × 400 mm | 1130 x 630 × 1070 mm | Cupones planos para pruebas de control de calidad (75 × 150 mm), sujetadores pequeños, terminales eléctricos, componentes de hardware. |
| Rango medio | Sistema de soporte técnico 90 (270 litros) Sistema de soporte técnico 120 (510 litros) | 900 x 600 × 500 mm 1200 x 850 × 500 mm | 1460 x 910 × 1280 mm 2200 x 1200 × 1450 mm | Soportes para automóviles, piezas fundidas mecanizadas, herramientas manuales, accesorios de plomería, estantes para cupones de producción múltiple. |
| Gran capacidad | Sistema de soporte técnico 160 (880 litros) Sistema de soporte técnico 200 (1,440 litros) | 1600 x 1000 × 550 mm 2000 x 1200 × 600 mm | 2600 x 1450 × 1550 mm 3000 x 1650 × 1600 mm | Grandes paneles para automóviles, tubos de escape, componentes de suspensión, perfiles estructurales, lotes de producción de gran volumen. |
Consejo práctico: Al evaluar geometrías complejas o componentes de pilas de combustible donde los bastidores estándar pueden dejar áreas protegidas, se recomienda el uso de soportes de montaje personalizados para garantizar un contacto uniforme con la niebla en todas las superficies críticas.
Requisitos de instalación y mantenimiento
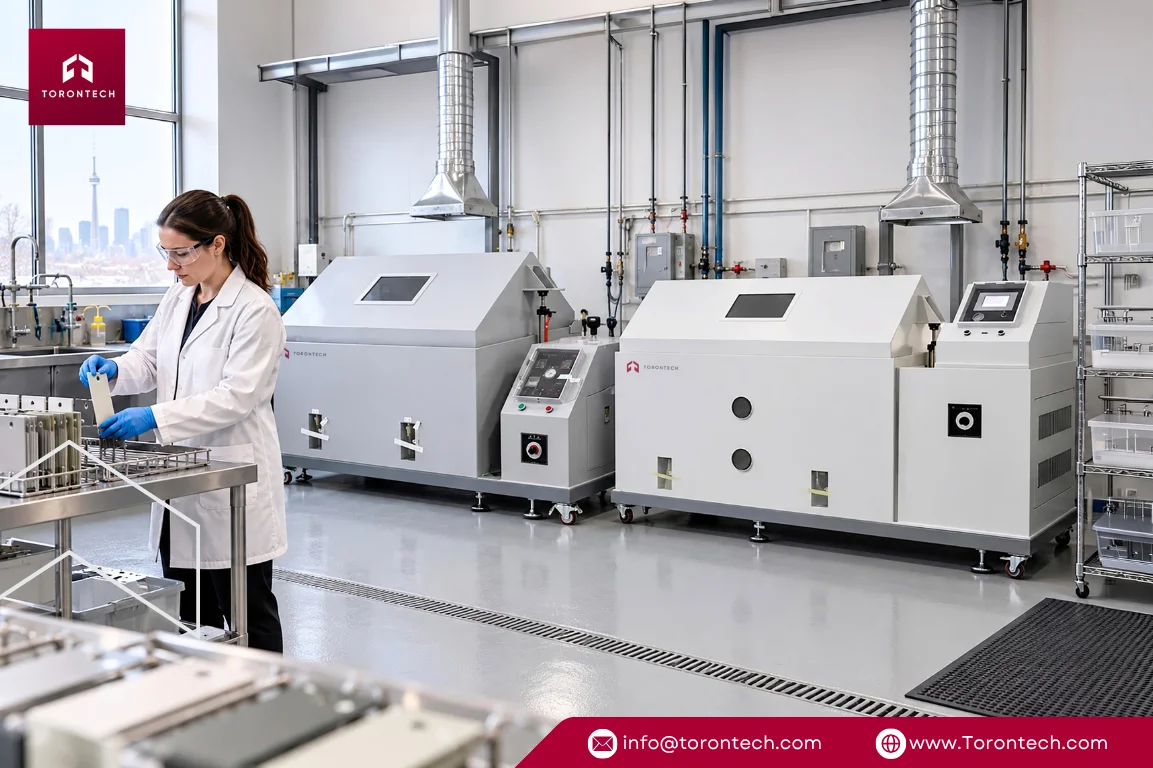
La preparación de las instalaciones es tan crucial para la consistencia de las pruebas como la propia cámara. Antes de la entrega, confirme que la infraestructura de su laboratorio esté configurada correctamente según las normas regionales de servicios públicos y las regulaciones ambientales.
- Suministro de aire comprimido limpio: Línea de aire comprimido dedicada, seca y sin aceite, regulada entre 1.0 y 2.0 bar (15 a 30 psi), equipada con un filtro coalescente en línea.
- Línea de agua desionizada/destilada: Conexión directa o depósito de suministro que proporcione agua DI/RO (< 5.0 µS/cm) para alimentar la torre de humidificación y mezclar los lotes de prueba.
- Conductos de escape dedicados: Conductos de PVC resistentes a la corrosión o mangueras flexibles reforzadas, instaladas directamente al exterior o conectadas a un depurador de ácido. (Nunca ventile la niebla salina en los retornos generales de los sistemas de climatización interiores).
- Drenaje ambiental y eliminación de efluentes: Se requiere un desagüe de piso o un pozo colector exclusivo capaz de manejar aguas residuales salinas. Tenga en cuenta que los laboratorios que realizan pruebas CASS deben cumplir con las ordenanzas municipales de alcantarillado y las regulaciones de efluentes de la Agencia de Protección Ambiental de los Estados Unidos (EPA) con respecto a la neutralización y eliminación de soluciones que contienen cloruro de cobre.
- Servicio eléctrico especializado: Línea dedicada configurada para el servicio eléctrico norteamericano de 60 Hz (como monofásico de 208 V/240 V o trifásico de 480 V, así como configuraciones internacionales de 50 Hz), dimensionada para el gabinete y los calentadores saturadores de titanio.
- Climatización ambiental controlada: La sala de pruebas se mantiene a una temperatura entre 18 °C y 25 °C (64 °F y 77 °F) para que las fluctuaciones de la temperatura ambiente externa no comprometan la estabilidad térmica interna.
Preparación de soluciones y estándares operativos
El estricto cumplimiento de las tolerancias químicas es fundamental para garantizar la repetibilidad de las pruebas. Estudios históricos demuestran que la variabilidad entre cámaras y las inconsistencias del operador suelen deberse a una gestión deficiente de la solución. Los métodos de prueba estándar establecen parámetros específicos para las soluciones salinas:
- Cloruro de sodio (NaCl) de alta pureza: Utilice sal de grado reactivo certificada (≥ 99.5 % NaCl) con menos del 0.1 % de yoduro de sodio y mínimas impurezas totales. Evite la sal de mesa comercial que contiene agentes antiaglomerantes, ya que pueden actuar como inhibidores artificiales de la corrosión.
- Agua de alta pureza: Utilice agua destilada o desionizada con una conductividad eléctrica inferior a 5.0 µS/cm a 25 °C. Los minerales presentes en el agua del grifo invalidarán los resultados de la prueba.
- Verificación de la gravedad específica: Compruebe la densidad de la solución con un hidrómetro o refractómetro óptico calibrado. Una mezcla de sal al 5 % que cumpla con la normativa debe tener una densidad comprendida entre 1.0255 y 1.0400 a 25 °C (77 °F).
- Control diario del pH: Mida el pH del agua de escorrentía de la niebla recolectada (no solo de la solución en el tanque de mezcla). Mantenga los valores de NSS entre 6.5 y 7.2, y los valores de AASS o CASS entre 3.1 y 3.3.
- Verificación de la tasa de lluvia radiactiva: Inspeccione diariamente los cilindros de recolección graduados para garantizar que la recolección de sedimentos se mantenga de manera constante entre 1.0 y 2.0 ml por 80 cm² por hora, en promedio durante ciclos operativos continuos.
Costo Total de Propiedad (TCO)
Al elegir una cámara de niebla salina, creemos que el precio de compra inicial es solo un componente de la inversión total.
La eficiencia operativa a largo plazo depende del aislamiento de doble pared del gabinete y del eficiente sistema de calentamiento del saturador de aire de aleación de titanio, que en conjunto reducen el consumo eléctrico diario. Además, la selección de equipos con acceso a la torre de atomización sin herramientas y superficies interiores lisas de PVC no poroso simplifica los procedimientos regulares de limpieza y recalibración.
También es importante comparar las pruebas estándar en estado estacionario con las simulaciones de pruebas avanzadas. Las pruebas tradicionales ASTM B117 son cualitativas y, en ocasiones, pueden generar condiciones que no representan el servicio real al aire libre.
Artículo relacionado: Pruebas de niebla salina: Normas, procedimientos operativos estándar, calibración y retorno de la inversión.
Para investigaciones avanzadas, las rutinas de prueba híbridas que alternan entre inmersión y niebla salina pueden revelar inversiones en el rendimiento del recubrimiento, mientras que los sistemas de efectos combinados integran controles UV y de múltiples gases para una fidelidad de grado de investigación.
Sin embargo, para el control de calidad estándar, asociarse con un proveedor que mantenga disponibles boquillas de cuarzo de repuesto, elementos calefactores y certificados de calibración de fábrica que cumplan con los estándares, garantiza unas pruebas fluidas y preparadas para auditorías.
Próximos pasos: Selección de su unidad en Torontech
Invertir en la cámara de niebla salina adecuada protege la calidad de su producto y garantiza el cumplimiento de las normas y auditorías. Al adaptarla a sus estándares, volumen de cámara e infraestructura de laboratorio, podrá asegurar pruebas confiables durante muchos años.
¿Por qué asociarse con Torontech?
En Torontech, ofrecemos soluciones rentables y tecnologías innovadoras para ayudar a los laboratorios de ensayo y a los fabricantes a cumplir con los estrictos estándares globales sin gastos de capital innecesarios.
Nuestra gama de cámaras de ensayo de corrosión por niebla salina incluye:
- Cámaras de ensayo de corrosión por niebla salina (serie TTSS): Fabricados con PVC gris blanquecino de alta resistencia, con calentadores de titanio y atomizadores de cuarzo, con capacidades que van desde 108 L (TTSS-60) hasta 1,440 L (TTSS-200) para pruebas NSS, AASS y CASS.
- Cámaras de ensayo de corrosión por niebla salina a temperatura y humedad controladas: Sistemas avanzados multiambiente con controles programables mediante pantalla táctil para la simulación de corrosión cíclica.
Referencias (Haga clic para expandir)
- Chen, C., Xiang, L., Wang, J., Wang, S., Zhu, C., & Jie, G. (2025). Investigación sobre pruebas de simulación de un entorno de corrosión por niebla salina con control de humedad para productos eléctricos en condiciones de trabajo. Corrosion Reviews, 44.
- Hastuty, S., Oktaviyanto, DT, Nadhor, FK, Caesarendra, W. y Awwaluddin, M. (2024). Diseño, fabricación y prueba de niebla salina como herramienta de prueba de corrosión atmosférica utilizando soluciones de MgCl2 y NaCl. Jurnal Kimia Sains dan Aplikasi.
- Hong-Yu, Z. (2009). Análisis comparativo de las normas de ensayo de niebla salina ISO 9227:2006 e ISO 9227:1990. Protección de materiales.
- Ito, M., Ooi, A., Tada, E., & Nishikata, A. (2020). Evaluación in situ de la corrosión del acero al carbono bajo prueba de niebla salina mediante espectroscopia de impedancia electroquímica. Journal of The Electrochemical Society, 167, 101508.
- Parker, M., & Kelly, R. (2019). Mejora de las pruebas de corrosión atmosférica para aleaciones de aluminio, Parte I: Desmontaje de ASTM G85-A2. CORROSIÓN.
- Patel, N. (2012). Optimización del peso del bastidor 1 de la cámara de ensayo de niebla salina.
- Purnama, Y., Wahyudi, W. y Harto, AS (2017). Cámara de pulverización de sal Rancang Bangun Alat Uji Korosi y cámara de transferencia de calor Perhitungan. Revista de Ingeniería Mecánica y Mecatrónica.