MVR 与 MFR 指南:区别、公式和设备
如果您的质量团队能够在原材料进入生产线之前就保证原材料树脂的一致性,那会怎样?
精确的熔体流动特性分析是确保挤出和注塑成型工艺始终保持最佳效率的最快方法。通过比较熔体流动速率 (MFR) 与熔体流动速率 (MVR)(以及 MVR 与 MFR),您的工厂可以采用可靠的方法来验证进货批次的质量,防止加工缺陷,并在不增加不必要的测试成本的情况下保障利润率。
以下是直接对比、换算公式详解和设备选择指南。
MFR 与 MVR:核心区别
对于需要快速总结的决策者而言,实验室间研究表明,与 MFR 相比,MVR 在聚丙烯等基准聚合物上具有更优异的重复性和再现性,在 95% 的置信水平下,重复性达到约 5% 对约 7%,再现性达到约 11% 对约 21%。
| 评价因素 | 熔体流动速率 (MFR) | 熔体体积速率(MVR) |
|---|---|---|
| 主要财产 | 质量流量(摩尔质量指标) | 体积流量(剪切流量指标) |
| 数据表单位 | 克/10分钟 | 立方厘米/10分钟 |
| 官方测试标准 | ASTM D1238 方法 A / ISO 1133-1 方法 A | ASTM D1238 方法 B / ISO 1133-1 方法 B |
| 实验室常规 | 定时手动剪切称重 | 数字光学位移跟踪 |
| 操作员参与 | 大量(人工计时、切割、称重) | 极简(自动跟踪、数字导出) |
| 重复性(PP基准) | 〜7% | 〜5% |
| 可重复性(PP 基准) | 〜21% | 〜11% |
| 填充物敏感性 | 被致密矿物填料严重改变 | 不受填充物密度偏差的影响;反映真实的容积流量 |
| 测试时间 | 15-20分钟的实际操作指导 | 自动计算需5-8分钟 |
| 主要应用 | 未填充原生树脂的基本验证 | 大批量质量保证、灌装化合物、研发实验室 |
什么是熔体流动速率(MFR)?
熔体流动速率 (MFR),通常也称为熔体流动指数 (MFI) 或熔体质量流动速率,用于量化在固定载荷和温度下,10 分钟内通过标准碳化钨模具(内径 2.095 ± 0.005 mm)的熔融聚合物的实际质量。该重量法遵循 ASTM D1238(程序 A)和 ISO 1133-1(方法 A)的规定,以每 10 分钟的克数 (g/10 min) 表示流动性。
在标准A工序中,聚合物颗粒或薄片被装入加热的圆柱形料筒中。经过设定的预热保温时间后,经校准的活塞配重施加持续的向下压力。当线材挤出通过模头时,自动定时刀片或手动切割器会以精确的时间间隔剪切线段。
入门级的ToronMFI™-A等仪器采用微处理器控制的自动刮刀来完成这一步骤,精度可达 ±0.1 秒,从而消除了手动剃刀切割时的时间误差。切割后的切片冷却后,用分辨率为 0.1 mg 的分析天平称重,并转换为标准的 10 分钟速率:
MFR = (m × 600) / t
(其中 m 为切割段的平均质量(单位:克),t 为切割间隔(单位:秒)。)
熔体流动速率(MFR)可作为粘度的实用倒数指标,为评估材料加工性能提供了一种比旋转流变仪更简便的方法。随着分子量和摩尔质量的增加,聚合物链的位移阻力增大,导致MFR值降低。
相关文章:熔体流动速率 (MFI) 与粘度:测试差异及选择指南
我们认为,方法 A 可能具有误导性,因为高密度矿物添加剂会人为地增加丝材重量,掩盖材料粘度实际增加的程度。虽然固体颗粒会限制流动并降低整体产量,但方法 B (MVR) 直接测量体积位移,消除了质量偏差,从而能够反映填充化合物的真实流动特性。
什么是熔体体积速率(MVR)?
熔体体积速率 (MVR),也称为熔体体积流量,用于量化在特定热力和负载条件下,10 分钟内通过标准毛细管模头挤出的熔融聚合物的体积。该体积法符合 ASTM D1238(程序 B)和 ISO 1133-1(方法 B)的规定,以每 10 分钟立方厘米 (cm³/10 min) 为单位记录输出量。
MVR技术并非收集、冷却和称重挤出丝材,而是采用高分辨率数字位置传感器。中端和高端系统,例如ToronMFI™-B和ToronMFI™-D,集成了分辨率为±0.02 mm的数字位移跟踪功能,用于记录加重活塞(l)在精确计时的测量间隔(t)内的线性下降情况。
由于标准化测试规程将 A 固定为 0.711 cm²(代表根据 ISO 1133 和 ASTM D1238 规定的 9.550 mm 缸径和 9.474 mm 活塞头的标称平均横截面积),因此仪器软件会根据编码器位移数据自动计算体积流量:
MVR = (A × l × 600) / t
MVR 的一大优势在于其便捷性:它无需预先了解材料的密度即可进行体积计算。我们认为 MVR 是质量保证实验台更高效、更可重复的方法。它无需进行物理线材收集,消除了与天平相关的延迟,并且只需极少的人工干预即可生成清晰的数值数据。
计算差值:MVR 到 MFR 的转换
在审核多家供应商提供的树脂证书时,质量控制团队通常需要了解如何计算熔体粘度(MVR)和熔体流动速率(MFR)之间的差异,或者如何将MVR转换为MFR。这两个值之间的数学联系是材料在指定测试温度下的熔体密度(ρ_melt):
MFR = MVR × ρ_melt
反之,要将质量流量转换为体积流量:
MVR = MFR / ρ_melt
通过在相同条件下同时追踪质量和体积输出,可以直接计算剪切粘度和熔体密度。像ToronMFI™-V这样的先进多参数单元利用内置的平板电脑软件,在一次运行中即可计算熔体密度、表观粘度、剪切应力和剪切速率,无需手动计算步骤。
关键规则:熔体密度(ρ_melt)≠ 固体密度(ρ_solid)
我们经常看到测试团队在计算中使用室温下的固体密度时犯这样的错误。热塑性塑料在加热到熔点以上时会发生显著的体积膨胀,这意味着熔体密度始终低于固体密度。因此,熔体密度通常比室温下的固体密度低10%到25%。
例如,高密度聚乙烯 (HDPE) 的常温密度为 0.955 g/cm³,在标准的 190°C 测试温度下,其熔体密度会降至约 0.760 g/cm³。使用冷态密度值会导致超过 25% 的计算误差。采用正确的熔体密度值可以避免建模误差,并降低后续聚合物流动模拟的成本。
逐步转换示例
假设对 230°C / 2.16 kg 的聚丙烯 (PP) 均聚物进行来料质量检查,测得 MVR 为 14.20 cm³/10 min,已知熔体密度为 0.738 g/cm³(230°C)。
首先,应用转换公式:MFR = MVR × ρ_melt。接下来,通过将 14.20 cm³/10 min 乘以 0.738 g/cm³ 来计算质量流量,结果为 10.48 g/10 min。由此得到的等效熔体流动速率为 10.48 g/10 min。
熔体密度参考指南
由于熔体中自由体积增大,熔体流动速率(MVR)随温度升高而增大;而由于固体颗粒吸附大分子链并限制流动,MVR随填料含量升高而降低。流动速率的温度依赖性通常符合阿伦尼乌斯关系。
以下是根据 ASTM 和 ISO 标准测试的标准工业热塑性塑料的经验熔体密度 (ρ_melt) 参考指南:
| 高分子材料 | 标准测试温度(摄氏度) | 标准试验载荷(千克) | 标称固体密度(克/立方厘米) | 经验熔体密度 ρ_melt (g/cm³) |
|---|---|---|---|---|
| LDPE(低密度聚乙烯) | 190 | 2.16 | 0.918 - 0.925 | 0.762 |
| 线性低密度聚乙烯(LLDPE) | 190 | 2.16 | 0.918 - 0.935 | 0.765 |
| HDPE(高密度聚乙烯) | 190 | 2.16 / 5.0 | 0.945 - 0.965 | 0.760 - 0.768 |
| PP(均聚物聚丙烯) | 230 | 2.16 | 0.900 - 0.910 | 0.738 |
| PS(通用聚苯乙烯) | 200 | 5.00 | 1.040 - 1.060 | 0.945 |
| ABS(丙烯腈丁二烯苯乙烯) | 220 / 230 | 10.0 / 3.8 | 1.030 - 1.070 | 0.955 - 0.965 |
| PC(聚碳酸酯) | 300 | 1.20 | 1.200 | 1.070 |
| PET(聚对苯二甲酸乙二醇酯) | 275 / 285 | 2.16 | 1.350 - 1.400 | 1.200 |
| PA6 / PA66(聚酰胺/尼龙) | 235 / 275 | 2.16 | 1.130 - 1.150 | 0.980 - 1.010 |
| POM(聚甲醛/缩醛) | 190 | 2.16 | 1.410 - 1.420 | 1.150 |
(给配料人员的提示:重矿物添加剂、玻璃纤维和二氧化硅纳米颗粒会显著改变熔体流动性和熔体密度。对于增强型配方,我们建议使用配备自动位移跟踪功能的索引仪直接测量熔体密度。)
标准符合性:ASTM D1238 与 ISO 1133
ASTM D1238 和 ISO 1133 具有相同的核心原理,均采用挤出塑性计在特定条件下将熔融聚合物通过毛细管模具挤出。历史上,北美实验室一直使用美国国家标准与技术研究院 (NIST) 的标准物质进行校准,例如 SRM 1474(根据 ASTM D1238 标准测量,挤出速率为 5.03 g/10 min)。而国际标准物质则在 ISO 1133-1 标准下保持一致性。
对于中西部工业走廊(如密歇根州、俄亥俄州和印第安纳州)和安大略省南部的 Tier-1 汽车模具制造商而言,双重合规是日常运营的现实:进货树脂通常已通过 ASTM D1238 认证,而全球 OEM 组件规范则需要根据 ISO 1133 进行验证。
热公差和几何公差
两种标准对模具尺寸的规定相同(长度为 8.000 ± 0.025 mm,孔径为 2.095 ± 0.005 mm),但其操作公差略有不同。ASTM D1238 规定模具上方 10 mm 范围内的温度范围严格限制在 ±0.2°C,而 ISO 1133-1 则允许 ±0.5°C。预热时间也不同,ASTM 规定为 7.0 ± 0.5 分钟,而 ISO 规定为 5.0 ± 0.5 分钟。
ToronMFI™系列测试仪器的工作温度范围为50°C至450°C,热恢复时间小于4分钟。对于需要严格符合ASTM D1238和ISO 1133-2标准的机构,先进的ToronMFI™-D可将温度控制精度保持在≤0.2°C以内;而入门级的ToronMFI™-A和ToronMFI™-B则可为标准的ISO 1133-1质量检测提供可靠的±0.5°C控制精度。
特种树脂和先进测试措施
对于流动性超过 50 g/10 min 的高流动性材料,ASTM C 程序规定使用半高半直径的模具,而 ISO 标准则通过专门的附录来规范高流动性树脂。多载荷测试程序(ASTM D 程序和 ISO 1133 多载荷测试)通过评估流动速率比 (FRR) 来评价分子量分布。
此外,ISO 1133-2 对 PET 和聚酰胺等缩聚物规定了严格的停留时间限制,将重现性偏差从 114% 降低到约 60%。我们认为,对于管理来自国际供应商的原材料运输或向全球出口成品的企业而言,同时符合双重标准至关重要。
方法选择框架
不同的制造工艺对熔体流动速率有特定的要求。例如,用于热成型的聚丙烯包装需要约 4 克/10 分钟的熔体流动速率,薄膜挤出需要高达 11 克/10 分钟的熔体流动速率,而注塑成型则根据零件壁厚的不同,熔体流动速率范围为 3 至 100 克/10 分钟。
评估填充化合物和PCR混合物
随着北美地区对消费后回收材料(PCR)的强制性要求日益增加(例如加州AB 793法案、华盛顿州再生材料含量法以及加拿大联邦包装法规),加工商经常将回收的高密度聚乙烯(HDPE)和聚丙烯(PP)与原生材料混合。由于PCR批次之间存在密度差异和热历史差异,因此MVR测试提供了一种直接识别再生混合物降解情况的方法。
着色剂和重矿物填料需要采用相同的体积计算方法。重颜料,例如二氧化钛(TiO2,密度约为 4.2 g/cm³)和炭黑(密度约为 1.8 至 2.1 g/cm³),其密度远高于纯聚烯烃(密度约为 0.9 g/cm³)。因此,即使基础聚合物链相同,添加颜料的批次也会产生更重的挤出物,并且其熔体流动速率(MFR)也会人为地高于未着色的同类产品。
通过测量天然和有色等级的熔体流变率 (MVR),可以将颜料含量与聚合物的真实粘度区分开来。虽然固体填料和颜料仍然会在物理上限制流体流动,但方法 B (MVR) 可确保测得的流动性降低反映的是真实的熔体流变特性,而不是基于质量密度的假象。
测试频率和吞吐量需求
对于每班进行 8 至 10 项以上测试的机构,方法 B (MVR) 可立即提高生产效率。通过自动位移追踪,省去了手动切割、冷却和分析称重步骤,每个样品可节省 10 至 12 分钟。
相反,仅对清洁、未填充的聚烯烃进行定期进货验证的工厂可以放心地依靠方法 A (MFR) 进行基本质量检查。
对水分敏感的聚缩合物
在加工PET、PBT或聚酰胺等对湿度敏感的树脂时,强烈建议采用ISO 1133-2标准中的B方法。该方法利用自动传感器跟踪技术,在环境湿度导致水解链断裂之前,捕捉预热窗口内活塞的位移,从而防止热降解影响测试结果。
测试故障排除和错误诊断
标准熔体流动速率测试的一个基本特点是,测试剪切速率远低于实际挤出或注塑成型的剪切速率。此外,热稳定性较差的材料,例如PVC,会带来独特的测试挑战。当流动速率测试结果与供应商规格不符时,根本原因通常与测试流程或维护有关,而非树脂本身不符合规格。
操作变量:空气滞留和切割时机
MVR读数不稳定或漂移通常是由于装料过程中熔融料筒内残留空气造成的。分次少量装料并在每次装料后用力压实可以有效排出气泡。高分辨率位移编码器,例如ToronMFI™-D上的±0.02 mm光学传感器,可以快速检测出压实不均匀时产生的加速度峰值。
对于手动方法 A 测试,切割之间的高分散性表明操作员的时间变化,这可以通过切换到精度为 ±0.1 秒的自动机械刮刀来解决。
材料和模具因素:水分水解和模具维护
测试过程中熔体粘度突然急剧下降表明聚合物发生了水分诱导水解,尤其是在PET和聚酰胺中。树脂必须在测试前彻底干燥,并在预热过程中通入氮气。相反,测得的流速明显低于认证值通常是由于毛细管模头内部树脂碳化堆积造成的。
将料筒温度保持在 ASTM D1238 标准 ±0.2°C 的范围内,可防止熔体柱出现粘度分层;定期使用通止规检查清洁碳化钨模具,可确保孔径严格保持在 2.095 毫米的规格范围内。
实验室投资回报率:人工检测与自动化检测
我们认为,高质量的检测仪器应该通过减少人工成本和缩短测试周期,带来切实的运营效益。虽然现代机器学习和软传感器技术正在兴起,用于预测工业物联网环境中的熔体流动行为,但将实验室硬件从手动切割称重测试(方法 A)升级到自动化光学位移跟踪(方法 B)可以立即提高效率。
阅读更多:手动 MFI 与自动 MFI:哪种测试仪适合您的实验室?
每次测试的活跃技术人员时间
手动方法 A (MFR):
- 物料装料及压实:2分钟
- 预热周期:7分钟
- 限时剪辑管理(3-5次剪辑):3分钟
- 冷却和分析称重:4 分钟
- 手动计算和记录:2 分钟
- 每个样本总耗时:约18分钟
自动化方法 B(MVR):
- 物料装料及压实:2分钟
- 预热周期:5-7分钟
- 自动位移跟踪:1 分钟(传感器连续记录)
- 自动计算和直接数据导出:即时(通过 USB/RS485 PC 连接或集成微型打印机)
- 每个样本的总耗时:约 8-10 分钟(节省超过 50% 的时间)
工业质量保证实验室的年度财务节省
假设一个工厂每天进行 15 次测试,每年运营 250 天(每年 3,750 次测试),则劳动力成本可以按每小时 35.00 美元建模,这反映了根据美国劳工统计局 (BLS) 和加拿大统计局的工资基准,材料测试技术人员的典型完全负担工资。
方法 A 每年需要 1,125 个技术人员工时(人工成本 39,375 美元),而自动化方法 B 仅需 500 个工时(人工成本 17,500 美元)。这意味着每年可直接节省 21,875 美元的人工成本。此外,自动化测试设备还能减少重复测试次数,更好地防止废品,因此可在较短的运行周期内收回成本。
熔体流动速率仪选择
选择合适的挤出塑性计需要考虑每日样品吞吐量、所需的自动化程度和资金预算。
Torontech 提供的测试仪器兼具长期可靠性和经济实惠的拥有成本,完全符合 ASTM D1238 和 ISO 1133 的要求。设备出厂配置为 220V,北美实验室可根据要求提供 110V 版本。ToronMFI™ 系列熔体流动速率仪可根据不同实验室的需求提供定制配置:
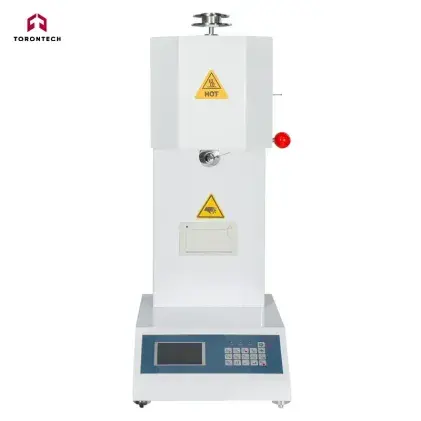
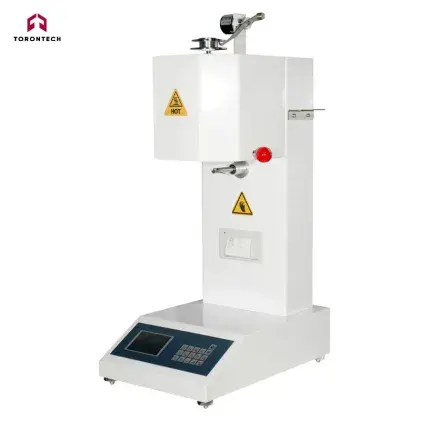
- ToronMFI™-A: 一款可靠且经济实惠的基础型号,专用于手动熔体流动速率(方法 A)测试。它采用微处理器温度控制和自动刮刀,刮刀精度高达 ±0.1 秒,适用于常规的树脂进料检查和较轻的测试计划。
- ToronMFI™-B: 这是一款功能全面的双功能台式系统,支持 MFR 和 MVR(方法 A 和 B)。它配备集成控制面板、内置微型打印机,可在 0.1 至 100 克/10 分钟的测量范围内实现 ±0.02 毫米的位移跟踪。
- ToronMFI™-D: 旗舰级自动化机型,配备 7 英寸彩色触摸屏,可通过 RS485/USB 连接 PC 软件,自动刮刀可调节至 ±0.1 秒,光学位移精度为 ±0.02 毫米,可满足严苛的 24/7 工业质量控制要求。
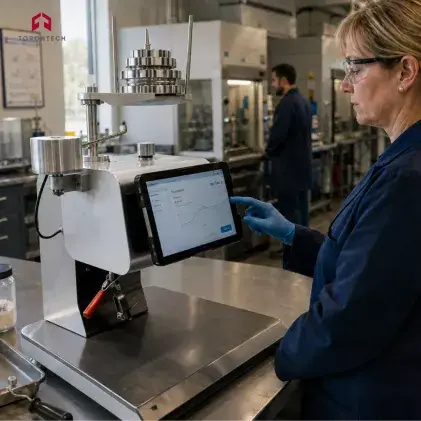
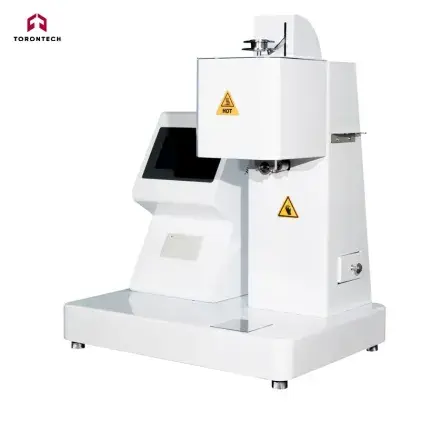
- ToronMFI™-V: 一款紧凑型多参数指标仪,可通过专用平板电脑操作。可在 50°C 至 450°C 的工作范围内,一次测试即可同时测量熔体流动速率 (MFR)、熔体粘度 (MVR)、熔体密度、表观粘度、剪切应力和剪切速率。
使用 Torontech 升级您的熔体流动速率测试
通过评估 MVR 与 MFR,加工商可以验证分子一致性,优化周期时间,并防止生产运行不合格。
Torontech总部位于北美,服务于全球工业实验室,致力于提供经济高效的材料测试解决方案和创新技术。我们提供高精度仪器,确保完全符合ASTM和ISO标准,同时兼顾您的投资效益。
想要提升您的聚合物测试操作水平?欢迎了解我们的 ToronMFI™ 系列熔体流动速率仪,或联系我们的技术团队,讨论您的技术规格,并获取针对您工厂的定制报价。
参考文献(点击展开)
- Biçen, AO, & Çağlı, Ç. (2025). Computerized Automation and Machine Learning for Prediction of Melt Mass-Flow Rate Using Custom-Built Machine in Industrial IoT. IEEE Transactions on Industrial Informatics, 21, 9468-9479.
- Dobránsky, J., & Doboš, Z. (2019). 热降解对聚合物材料流变性能的影响. MATEC Web of Conferences, 299, 06001.
- Hadi, N., & Mohamed, DJ (2016). 研究废弃聚丙烯填充二氧化硅纳米粒子的流动、热学和力学性能之间的关系。关键工程材料,724,28-38。
- Knapčíková, L.、Dupláková, D.、Radchenko, S. 和 Hatala, M. (2017)。工程工业中使用的复合材料的流变行为建模。 TEM 期刊,6(2), 207-212。
- Lee, CH, Lee, CH, Sapuan, S., Lee, J., & Hassan, MR (2016). 洋麻纤维增强Floreon/氢氧化镁生物复合材料的熔体体积流动速率和熔体流动速率。SpringerPlus, 5, 3044-1。
- Liang, J. (2010). 硅藻土颗粒填充聚丙烯复合材料挤出过程中的熔体流变学.热塑性复合材料杂志, 23, 265-276.
- Mertz, AM, Mix, A., Baek, H., & Giacomin, AJ (2013). 理解熔融指数和 ASTM D1238。测试与评价杂志,41,50-62。
- Rides, M., Allen, C., Omloo, H., Nakayama, K., & Cancelli, G. (2009). 湿敏塑料熔体流动速率测试的实验室间比较。聚合物测试,28,572-591。
- Shenoy, A. (2000). 材料体积流量 (MVR) 作为沥青流变学中的统一参数 Quality Control /高温性能分级的质量保证工具。应用流变学,10,288-306。
- Traxler, I., Marschik, C., Farthofer, M., Laske, S., & Fischer, J. (2022). 应用混合规则调整原生和消费后聚丙烯的流动性作为回收设计的方法。聚合物,14(13),2699。