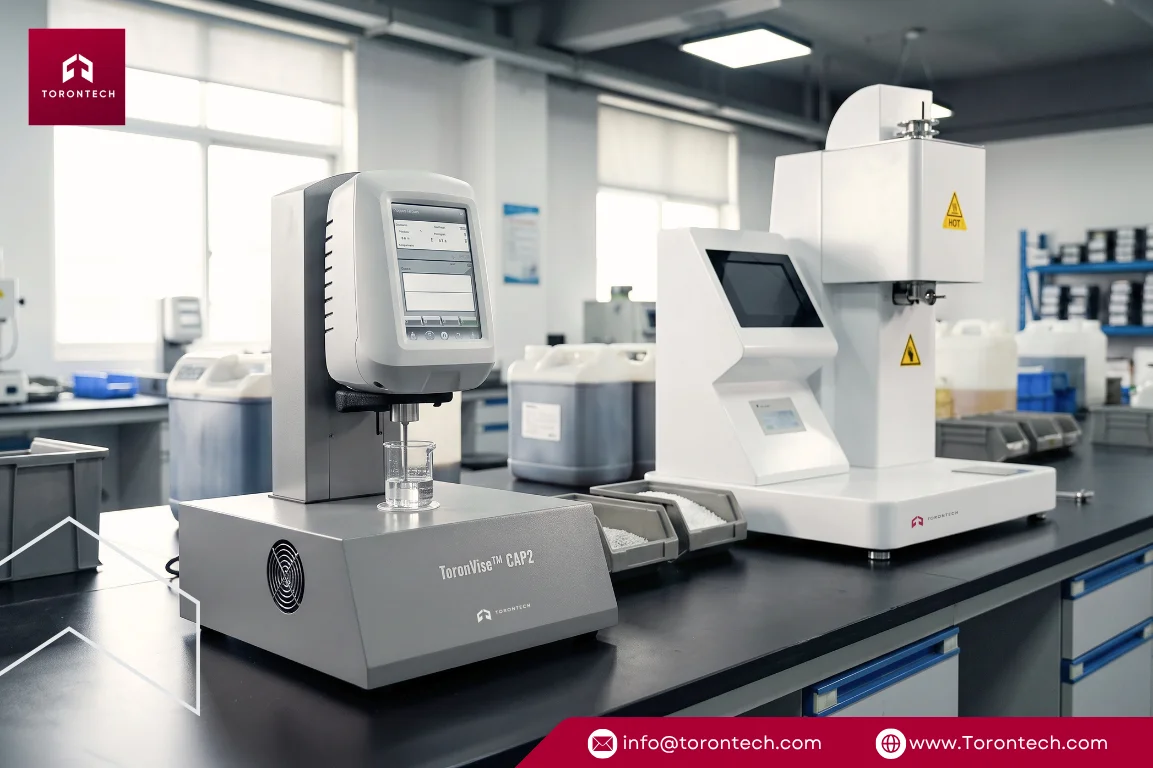
MFI 与粘度:测试差异及选择指南
树脂流量的意外变化会在几分钟内导致注塑或挤出生产线停工,造成大量废料堆积,并耗尽日常运营预算。虽然质量团队会定期监测熔体流动速率和粘度以发现这些变化,但这两个指标评估的是截然不同的流动条件下的流体阻力。
将熔体流动速率 (MFI) 和粘度视为可互换的数据,会导致混合比例错误、模具飞边和产品不合格。本指南将详细阐述二者之间的反比关系、“相同 MFI 陷阱”背后的机制,以及如何为您的工厂选择合适的测试设备。
技术对比:MFI 与粘度
对于需要立即进行对比的工艺工程师和实验室管理人员,下表概述了标准测试方法之间的核心操作和流变学区别:
| 技术参数: | 熔体流动速率(MFI / MFR) | 旋转粘度计 | 锥板式粘度计 |
|---|---|---|---|
| 核心定义 | 在静态载荷下,通过标准模具挤出 10 分钟的质量或体积。 | 运动流体中旋转阻力引起的剪切应力与剪切速率之比。 | 在浅锥体和平板之间的狭窄间隙内测量剪切阻力。 |
| 标准单位 | 克/10分钟 或 立方厘米/10分钟 | cP、mPa·s 或 Pa·s | cP、mPa·s 或 Pa·s |
| 数据范围 | 单点、经验性质量控制指标。 | 多点、综合的物理性质曲线。 | 多点高剪切流变特性分析。 |
| 剪切速率控制 | 低且变化不定(通常为 1 至 50 秒⁻¹;使用多砝码时可达 1000 秒⁻¹)。 | 在标准旋转范围内进行控制(0.01 至 1,000+ s⁻¹)。 | 在高剪切速率下控制小体积样品。 |
| 样品要求 | 克固体聚合物颗粒或再生料。 | 毫升液体、糊状物或熔融树脂。 | 样品体积小:24 至 1,700 µL,具体取决于转子。 |
| 行业基准 | ASTM D1238、ISO 1133 | ASTM D2196、ISO 2555、ASTM D445 | ASTM D4287、ISO 2884、BS 3900 |
| 准确度与参考值 | 与毛细管流变仪相比,误差为 5% 至 40%。 | 与满量程校准标准相比,误差在 1% 到 2% 以内。 | 在均匀剪切梯度下具有很高的重复性。 |
| 硬件示例 | 挤出塑性计(例如我们的 ToronMFI™ 系列) | 数字粘度计(例如我们的 ToronVisc™ E / S / 79 系列) | 锥板式系统(例如我们的 ToronVisc™ CAP2 / CAP3) |
什么是熔体流动速率(MFI)?
熔体流动指数 (MFI),通常在原材料证书上记录为熔体流动速率 (MFR) 或熔体体积速率 (MVR),是一个经验基准,用于跟踪在设定的死重负载和温度下,在十分钟的窗口期内,通过标准孔口的熔融聚合物的数量。
该测试遵循 ASTM D1238 和 ISO 1133 的全球标准,测试结果以质量位移(MFR,单位为 g/10 min)或体积位移(MVR,单位为 cm³/10 min)的形式呈现。各机构使用台式挤出塑性试验机(例如我们的台式 ToronMFI™ 系列)进行这些评估。
测量原理
技术人员将热塑性颗粒、再生料或复合颗粒装入垂直加热圆筒中。压实样品以去除滞留的气泡后,将材料预热至设定的目标温度(例如,标准聚乙烯为 190°C,聚丙烯为 230°C)。
带有校准静载荷(例如 2.16 kg 或 5.0 kg)的活塞将熔融聚合物向下挤压通过符合 ASTM D1238 尺寸的标准化毛细管模头。挤出的条带按预设时间间隔切割,用分析天平称重,并转换为标准的 10 分钟值。
从机械角度来看,MFI 装置的工作原理类似于简化的毛细管流变仪,其活塞由静态死载荷驱动,而非由电机驱动并控制活塞速度。这种结构使得操作人员能够根据测得的挤出速率和施加的载荷计算出近似的剪切速率和剪切应力。
车间实际操作
MFI(熔体流动速率)对收货码头而言至关重要。由于挤出速度与平均分子链长度成反比,MFI能够立即验证运抵的树脂车厢或大纸箱是否符合供应商的规格。
尽管学术研究团队有时会认为 MFI 检测过于简单,只是一种单一的检测方法,但我们却将其视为一项至关重要的前线工具。该设备的成本大约只有专用毛细管流变仪的十分之一,而且所需的专业培训也少得多。它并非旨在取代全光谱流变分析,但对于快速、可重复的原材料鉴定而言,它仍然是行业必备的工具。
什么是粘度?
粘度是一种基本的物理性质,它定义了流体的内部摩擦力:具体来说,它描述了物质内部各层在受到外力作用时相互滑动的阻力大小:
粘度 = 剪切应力 / 剪切速率
粘度通常以厘泊 (cP)、毫帕秒 (mPa·s) 或帕斯卡秒 (Pa·s) 为单位进行量化,其标准由 ASTM D2196、ISO 2555、ISO 3219 和 ASTM D445 制定。测量设备包括台式旋转粘度计(例如我们的ToronVisc™ 系列数字粘度计)、锥板式粘度计和高温热式粘度计。学术文献也对用于特殊小体积测试的微通道流体装置进行了评估。
剪切作用下的流动行为
标准的牛顿流体,例如水或校准硅油标准品,无论搅拌如何,都能保持稳定的内阻。然而,熔融聚合物、工业树脂和粘合剂则明显是非牛顿流体,具有剪切稀化(假塑性)特性。
当静置于储罐中时,其长长的聚合物链保持卷曲缠绕的状态,对运动具有很高的阻力。但当高速通过狭窄的闸门或喷嘴时,这些分子链会沿流动方向排列,从而显著降低物料的表观厚度。
测量不同转速下的粘度可以获得完整的流变曲线。对于低至中等粘度流体和标准质量检测,入门级旋转式粘度计(例如ToronVisc™ E 系列)或触摸屏型号(例如ToronVisc™ S 系列)能够以简便的 Brookfield 式兼容性捕捉到这种特性。在研究和专业流体表征中,这些系统无需溶剂蒸发即可评估微量样品(10 至 500 µL)在不同剪切条件下的直接流体粘度。
虽然设置粘度计需要比运行挤出塑性计更注意主轴选择和温度控制,但它在不同剪切速率下提供的操作可视性是不可或缺的。
反比关系:MFI 与粘度
比较熔体流动速率(MFI)和粘度时,它们之间的关系本质上是反比关系:
高熔体流动速率 (MFI) 表示低粘度:聚合物熔体能够快速流过喷嘴。较短的分子链意味着较低的内摩擦,因此在标准测试载荷下,表观粘度会急剧下降。这些牌号适用于高速薄壁注塑应用,在这些应用中,型腔必须在几分之一秒内完成填充。
低熔体流动速率 (MFI) 表明高粘度:材料流动缓慢,不易流动。长而交织的聚合物链赋予其强大的熔体强度,从而防止重型管材挤出或吹塑容器中出现下垂现象。
然而,这种高粘度要求驱动电机消耗更高的电量,并在生产挤出过程中产生更高的模头压力。粘度还与温度和压力成反比,这在料筒温度或测试重量升高时表现为熔体流动速率(MFI)的增加。
直接转换的局限性
质量保证团队经常寻找一种通用的数学公式,将熔体流动速率 (MFI) 值直接转换为粘度值。虽然在特定条件下,针对特定树脂等级存在一些经验近似值,但我们不建议将转换公式用于商业质量控制。计算失败的原因主要有以下三点:
- 剪切稀化差异: 熔体流动速率 (MFI) 测试评估低剪切速率下的流动性。粘度计则在精确可调的剪切速率下测量流动阻力。两种具有相同 MFI 值的聚合物在高速生产过程中,其剪切稀化速率可能完全不同。
- 死亡入场特效: 聚合物流入 MFI 模具时会经历显著的拉伸,而旋转粘度计则分离出纯剪切应力。
- 分子量分布(MWD): 高度支化的聚合物在应力作用下的行为与相同分子量的线性结构不同,这使得标准交叉计算失效。
技术说明:估算单点表观粘度
工程师可以通过结合标准 ASTM D1238 模头尺寸(内径 2.095 mm,长度 8.000 mm)、料筒载荷和 MVR 值来估算单点表观粘度。由于该方法忽略了 Bagley 和 Rabinowitsch 校正,因此其值比毛细管流变仪数据高 20% 至 30%:可用于工艺指导,但不能用于认证。
从MFI导出粘度曲线
由于购置一台高压毛细管流变仪需要大量资金,研究人员和生产设施经常直接从多重量 MFI 测试数据中提取完整的粘度曲线。
在特定的静载荷下进行每次 MFI 测试,都会得到一个剪切应力和剪切速率数据点。通过进行一系列不同载荷的测试,可以生成一条剪切速率范围为 10 至 1000 s⁻¹ 的曲线,基本涵盖了商业聚合物挤出生产线中常见的剪切速率范围。
| 推导方法 | 主要技术特性 | 操作限制 |
|---|---|---|
| 两点 MFI + 流量模型 | 执行速度快;可得出挤压问题的解析方程。 | 与毛细管流变仪相比,粘度估计值高出约 20% 至 30%。 |
| 多负载 MFI + 交叉 WLF | 生成模具填充模拟中不同剪切速率下的完整粘度曲线。 | 不包含标准的 Bagley 或 Rabinowitsch 末端校正。 |
| MFI + 数值模拟 | 迭代式计算机校准可最大限度地减少喷射压力预测偏差。 | 需要专用的仿真建模软件和优化平台。 |
| 主曲线(申诺伊法) | 使用标准 MFI 值对不同聚合物等级的粘度和剪切速率数据进行归一化。 | 评估新型聚合物时需要大量的基准实验数据集。 |
测量精度和权衡
工程团队在使用MFI数据估算粘度时必须考虑系统性偏差。原始MFI衍生粘度计算值通常比高压毛细管流变仪(HPCR)生成的参考值高20%至30%。
出现这种差异的原因是标准MFI模具的毛细管长径比非常小,而且标准计算忽略了Bagley修正对模具入口压降的影响。应用Rabinowitsch修正可以缩小这种差异,但不能完全消除。
即使存在这些系统性偏差,实验研究也证实,多载荷熔体流动速率(MFI)测试能够可靠地反映剪切稀化假塑性行为。基于MFI测试仪数据建立的羰基铁粉和高密度聚乙烯(HDPE)混合物的预测粘度方程,在不同的粉末浓度和温度下,误差均小于4%。
在使用PA6GF30进行的数值模具填充研究中,由MFI数据导出的Cross-WLF曲线与毛细管流变仪基准值高度吻合,峰值注射压力模拟误差仅为0.2%。同样,与毛细管流变仪数据相比,未填充聚丙烯和玻璃纤维增强聚丙烯的曲线拟合评估误差分别低于18%和5%。
对于加工填充聚合物和定制复合材料的混炼厂而言,由于商业软件数据库中缺少这些材料的特性,多载荷 MFI 推导可提供实用、经济的流动数据,其精度足以满足日常工程工作的需求。
故障排除“相同的 MFI 陷阱”
我们认为,熔体流动速率(MFI)相同的瓶颈是商业塑料生产中最令人头疼的问题之一。工厂接收一批新的树脂,其熔体流动速率经认证为10克/10分钟,纸面上的数据与之前的批次一致,但却会导致严重的飞边、短射或生产线过度翘曲。
设想一下汽车制造走廊(横跨安大略省南部、密歇根州、俄亥俄州和印第安纳州)的典型场景。一级供应商生产发动机舱内部件,例如含1%玻璃纤维的聚酰胺支架,他们可能会收到两批不同的树脂,而这两批树脂在供应商质量证书上的粘度等级都显示为10克/10分钟。
从图纸上看,两批产品都符合技术图纸要求。然而,当放入高速注塑机中,以高强度的循环时间进行注塑时,第二批产品在模具分型线处出现飞边,导致审核时被判定为尺寸不合格。
高剪切模具的根本原因
根据 ASTM D1238 标准进行的单点 MFI 测试是在适中的剪切速率(通常在 1 至 50 s⁻¹ 之间)下进行的。然而,工业注塑成型是通过微小的浇口和流道将材料以高达 10,000 至 100,000 s⁻¹ 的剪切速率驱动的。
A批次树脂的分子量分布较窄,因此随着注射速度的增加,其流动阻力仍能保持稳定。相比之下,B批次树脂的分子量分布较宽。在静态熔体流动速率(MFI)测试中,B批次树脂的MFI值与A批次树脂完全相同,均为10 g/10 min。然而,在注塑模具浇口的剧烈剪切作用下,B批次树脂的内摩擦力显著降低,导致其粘度急剧下降。
当 B 批次零件进入模具时,其移动速度远超预期,超过了机器的夹紧吨位,导致分型线处出现飞边,零件尺寸超出公差范围。
推荐的质量控制规程
当相同的熔体流动速率(MFI)证书导致生产结果不稳定时,仅依赖单一数据点会让团队陷入猜测。由于台式测试无法直接模拟极端的浇口剪切,因此实际操作的目标是根据材料在应力增大下的剪切变薄程度来筛选批次。
对于固体热塑性树脂,最快捷的台式筛选方法是测量流动速率比 (FRR)。通过在相同温度下,对同一样品分别施加标准载荷(例如 2.16 kg)和重载荷(例如 21.6 kg),技术人员可以直接在挤出塑性仪上评估其剪切敏感性。
分子量分布较宽的树脂在较重的载荷下会表现出明显更高的比率,从而在使用标准测试硬件测试材料到达压机之前,暴露出批次的不一致性(有关具体的 FRR 详细信息,请参阅下面的常见问题解答)。
对于液体配方、涂料和反应性树脂等应用性能受高剪切流控制的材料,旋转式流变仪可直接提供流变曲线。可编程数字式流变仪(例如ToronVisc™ 79P)可追踪不同转速下的剪切曲线,而锥板式流变仪(例如ToronVisc™ CAP2和CAP3)则可在高剪切速率下评估少量液体的流变性能,且不会发生热分解。
再生聚合物和PCR中MFI的管理
消费后回收 (PCR) 片状和再生加工废料是目前生产设施中化学成分变化最大的原材料。
在美国和加拿大,加工商每天都面临着平衡州和联邦再生材料含量规定的挑战,例如加州的SB 54法案、华盛顿州的回收要求或加拿大的联邦包装标准。像中西部或安大略省这样的主要分销中心的包装加工商通常会在消费品瓶中加入30%到50%的消费后回收高密度聚乙烯(HDPE)。由于市政废料包的数量会随收集季节而变化,缺乏监管的处理班次会造成严重的问题。
链断裂和熔化转移
热塑性塑料每次通过挤出机筒时,热量和机械应力都会切断聚合物主链。随着这些链的断裂(链断裂),平均分子量下降,导致熔体流动速率(MFI)升高,而熔体粘度则急剧下降。
此外,某些聚乙烯牌号在长时间受热过程中会发生交联,导致熔体流动速率(MFI)骤降,粘度出现不稳定的峰值。如果某批次聚乙烯的熔体流动速率出现未被察觉的突变,则在吹塑成型过程中,型坯会立即发生下垂或壁厚变薄,最终导致结构失效和跌落试验失败。
PET和特性粘度的不同要求
对于再生聚对苯二甲酸乙二醇酯 (rPET) 物料,行业标准基准是特性粘度 (IV),以分升/克 (dL/g) 为单位,通过稀溶液测试而非标准熔体流动速率测定。瓶装级 rPET 的特性粘度通常要求在 0.72 至 0.84 dL/g 之间,而连续的热加工循环会因水解降解而降低该数值。
虽然挤出塑性计可以跟踪 rPET 工厂中批次间的相对降解变化,但它无法得出瓶坯和瓶子加工商规范要求的认证 IV 值。
混合比例控制
将原生颗粒与回收废料混合的配料厂必须密切监测熔体流动的变化。未经控制的波动会影响连续生产线上产品的壁厚和型坯稳定性。
我们认为,可靠的熔体流动速率验证对于现代回收作业至关重要。虽然像ToronVisc™ PDV 系列这样的便携式工具可以让技术人员在收货码头直接对液体添加剂或浆料进行实时粘度检测,但台式塑性计则用于验证进货的废料包和再造粒物料的粘度。
这使得配料商能够主动调整混合比例,使最终的配料材料保持在严格的加工公差范围内。
应用指南:熔体流动速率与粘度
选择挤出式塑性计还是粘度计取决于材料形态、加工环境和主要测试目标:
固体热塑性塑料和入境 Quality Control
在对固体热塑性塑料(例如原生树脂颗粒、再生薄片或复合母料)进行质量鉴定时,应使用挤出塑性计。它能够快速进行材料筛选,以便根据供应商提供的分析证书 (COA) 批准或拒绝散装卡车、铁路货车或大型纸箱交付的货物。如果您的质量控制工作侧重于监控消费后材料的批次差异,或严格遵循 ASTM D1238 和 ISO 1133 标准,那么熔体流动速率 (MFI) 测试仪是实验室的主要工具。
流体流变学和剪切稀化配方
在评估液体、膏状物或反应性材料(例如工业粘合剂、涂料、液态环氧树脂、硅酮配方和热熔树脂)时,应使用旋转式或锥板式粘度计。这些仪器使配方师能够在广泛的受控剪切速率范围内模拟泵送阻力、喷雾雾化、辊涂和模腔填充等过程。此外,它们对于根据 ASTM D2196、ISO 2555 或 ISO 3219 标准跟踪凝固时间和化学固化反应也至关重要。
高温粘合剂和熔体
沥青、石蜡、热熔胶和熔融聚合物等配方需要专门的恒温箱。例如,在北方各州和加拿大各省,根据美国州公路和运输官员协会 (AASHTO) 或省交通部门规范制定的民用道路建设项目中,粘合剂必须能够承受冬季的开裂和夏季的车辙。像ToronVisc™ AI250 / AI500这样的专用系统或像ToronVisc™ T3 / T4这样的多功能一体机,能够将样品温度精确控制在较高范围内,尤其是在ToronCool™ 恒温循环罐等外部设备的辅助下,效果更佳。
MFI测试选择:方法A与方法B
一旦确定熔体流动测试符合您的质量保证工作流程,则必须选择合适的仪器配置:
方法A:手工批量切割
方法A中,操作人员使用手动或定时切割机构,以精确的时间间隔(例如每30秒或60秒)切割挤出的聚合物丝。收集切割好的聚合物丝,用分析天平称重,并将质量通过数学方法转换为每10分钟的克数。
这种方法非常适合中等测试量和原材料鉴定,涵盖了 ASTM D1238 程序 A 规定的 0.15 至 50 g/10 min 范围。像我们的ToronMFI™-A这样的台式设备可在 0.1 至 100 g/10 min 的宽广操作范围内提供可靠、经济的测试,适用于不需要连续高通量测量的设施。
相关文章:手动 MFI 与自动 MFI:哪种测试仪更适合您的实验室?
方法B:自动位移
程序 B 通过电子方式跟踪活塞在校准测量距离内的位移。该装置结合位移距离、行程时间、料筒几何形状和熔体密度,自动计算熔体体积速率 (MVR),并将其转换为熔体流动速率 (MFR),无需手动切割或分析称重。
程序 B 适用于流量为 0.50 至约 1,500 g/10 min 的物料,符合 ASTM D1238 标准。对于大批量实验室、挤出物滴落速度过快而无法进行人工切割的快速流动树脂以及需要严格遵守 ISO 1133 标准的物料,程序 B 都是切实可行的选择。例如,对于直接从德克萨斯州、路易斯安那州或阿尔伯塔省的石化生产商处接收 180,000 万至 200,000 万磅铁路货车散装物料的加工厂而言,在铁路支线上使用人工切割方法会造成操作瓶颈,而自动化置换则可以快速处理到货。
在此类别中,像我们的ToronMFI™-B这样的双功能台式仪器以及像我们的ToronMFI™-D这样专为复杂材料设计的系统,可将测试时间缩短一半,同时还能记录数字数据以进行审计追踪。此外,平板电脑控制的ToronMFI™-V可进行基于位移的熔体流动速率 (MVR) 测试,并从单次测试中报告熔体流动速率 (MFR)、熔体流动速率 (MVR)、熔体密度、表观粘度、剪切应力和剪切速率,从而将常规质量检查与前面讨论的表观流动模型相结合。
总拥有成本和实验室预算
采购材料测试设备时,管理者常常被迫做出不必要的妥协:要么支付高昂的品牌溢价购买老牌供应商的产品,要么冒着购买未经认证、无法通过审核标准的入门级设备的风险。高压毛细管流变仪的价格很容易超出设备预算的十倍。
我们一直认为,为传统设备支付过高的品牌溢价并不能带来更好的重复性或更严格的标准合规性。Torontech 的创立旨在挑战这些传统的性价比标准,提供符合严格国际测试标准的高性价比技术。
主要检测成本驱动因素
在计算仪器的真实生命周期成本时,我们鼓励质量管理人员评估以下三个不同的组成部分:
- 初始设备资本支出: 高端品牌的高额利润会占用原本可以用于建设多个检测站或升级工厂的资金。
- 耗材和刀具磨损: 测试模具、校准测量弹簧和主轴都会随着时间推移而磨损。价格过高的专用替换零件会不断蚕食年度维护预算。
- 校准和服务依赖性: 需要工厂专用技术人员进行例行重新校准的设备,会在五到十年内推高长期服务成本。
资本效率和切实可行的替代方案
合理的检测设备将严格的预算控制与可靠的高精度工程设计相结合。选择采用易于获取的标准组件、响应迅速的数字控制系统,并经验证符合 ASTM D1238 和 ASTM D2196 标准的系统,可为实验室提供价格合理的可靠数据。无论是为单个质量检测站配备设备,还是为多个区域工厂实现标准化检测,较低的资本支出都能带来更快的投资回报。
来自 Torontech 的高性价比流量测试设备
在 MFI 和粘度之间进行选择取决于您的分析范围:MFI 指标仪可对热塑性原材料批次和回收流进行快速合格/不合格筛选,而粘度计可绘制不同剪切速率和温度下的完整流动曲线。
Torontech 提供经济高效的解决方案和创新技术,确保完全符合 ASTM 和 ISO 标准,且不收取传统品牌加价。
- 挤出塑性计: ToronMFI™系列 提供 ASTM D1238 和 ISO 1133 测试,从手动方法 A 设备到自动方法 B 系统。
- 旋转粘度计: ToronVisc™系列 涵盖符合 ASTM D2196 和 ISO 2555 标准的数字旋转、高温和锥板几何形状。
需要核实设备规格或询价?请立即联系我们的技术工程团队,获取应用咨询或针对您的质量检测业务的直接报价。
参考文献(点击展开)
- Bankar, P. 和 Reddy, MS (2021)。不同类型粘度计的设计、材料和技术分析:综述。机械工程讲义,47。
- Doifode, DS, Deorukhkar, BD, Date, P., & Alexandrov, S. (2018). 羰基铁粉 (CIP) 和高密度聚乙烯 (HDPE) 混合物的流变行为。关键工程材料,779,31-36。
- Gupta, S., Wang, WS, & Vanapalli, S. (2016). 用于复杂流体和生物流体剪切流变学的微流控粘度计。生物微流体学,10(4), 043402。
- Kang, Y., Yoon, SY, Lee, K.-H., & Yang, S. (2010). 用于连续血液粘度测量的高精度、一致性微流控粘度计. 人工器官, 34(11), 944-949.
- Kapadia, W., Giri, NV, Qin, N., Zhao, P., Phan, C., Haines, L., Jones, L., & Ren, CL (2025). 一种用于测量牛顿流体和非牛顿流体超小体积粘度的新型微流控粘度计。微机械与微工程杂志,35。
- Lee, T., Liao, W.-H., Wu, Y.-F., Chen, Y.-L., & Tung, Y. (2018). 基于电流控电路的微流控粘度计用于分析不同温度下的牛顿流体和非牛顿流体. 分析化学, 90(3), 2317-2325.
- Liu, L., Hu, D., & Lam, RHW (2020). 使用悬浮微膜测量生物样品的微流控粘度计. 微机械, 11(10), 934.
- Oubellaouch, K. (2024). 基于熔体流动指数的粘度曲线测定方法.材料研究进展, 298.
- Oubellaouch, K., Pelaccia, R., Orazi, L., Pozzi, P., Carmignato, S., Bonato, N., Donati, L., Raimondi, L., & Reggiani, B. (2025). 一种用于注塑成型热塑性聚合物流变表征的新型实验-数值方法。《国际先进制造技术杂志》,140,5419-5433。
- Shenoy, A., Saini, D., & Nadkarni, VM (1982). 从熔体流动指数测定纤维素聚合物的流变图。应用聚合物科学杂志,27,4399-4408。
- Singh, P., Sharma, A., Puchades, V., & Agarwal, P. (2022). MEMS 粘度计的综合综述。传感器与执行器 A:物理,113456。
- Solomon, DE 和 Vanapalli, S. (2014). 用于高通量复杂流体流变学的多路复用微流控粘度计。微流体和纳米流体,16,677-690。
- Vilimi, Z.、Pápay, Z.、Basa, B.、Orekhova, X.、Kállai-Szabó, N. 和 Antal, I. (2024)。微流体流变学:凝胶和各种药物粘度测量的创新方法。凝胶,10(7), 464。
- Wilczyński, K.、Buziak, K.、Lewandowski, A. 和 Wilczyński, K. (2025)。木塑复合材料挤出流变学 - 第 1 部分:实验室与在线流变测定。聚合物,17(20), 2782。
- Wilczyński, K.、Buziak, K.、Nastaj, A.、Lewandowski, A. 和 Wilczyński, K. (2026)。木塑复合材料挤出流变学第 2 部分:工艺模拟和实验验证。聚合物,18(6), 0744。
- Younes, B. (2015). 利用 MFI 测试仪对可纺聚合物流动性能进行简易流变分析的方法. 印度材料科学杂志, 2015, 1-8.
- Yu, Y., Xi, L., Yao, M., Liu, L., Zhang, Y., Huo, S., Fang, Z.-Z., & Song, P. (2022). 熔体粘度对聚乳酸及其阻燃体系阻燃性能的控制作用. iScience, 25(3), 103950.