So sánh MVR và MFR: Sự khác biệt, công thức và thiết bị
Sẽ ra sao nếu đội ngũ kiểm soát chất lượng của bạn có thể đảm bảo tính nhất quán của nguyên liệu nhựa thô trước khi nó được đưa vào dây chuyền sản xuất?
Việc xác định chính xác đặc tính dòng chảy nóng chảy là cách nhanh nhất để duy trì hoạt động ép đùn và ép phun ở hiệu suất cao nhất. So sánh MFR với MVR (và MVR với MFR) cung cấp cho nhà máy của bạn một phương pháp đáng tin cậy để xác minh các lô hàng đầu vào, ngăn ngừa các lỗi trong quá trình sản xuất và bảo vệ lợi nhuận mà không cần thêm chi phí thử nghiệm không cần thiết.
Dưới đây là bảng so sánh trực tiếp, phân tích công thức chuyển đổi và hướng dẫn lựa chọn thiết bị.
MFR so với MVR: Những điểm khác biệt cốt lõi
Đối với những người ra quyết định cần một bản tóm tắt nhanh, các nghiên cứu liên phòng thí nghiệm cho thấy MVR mang lại độ lặp lại và độ tái lập vượt trội so với MFR trên các polyme chuẩn như polypropylen, đạt độ lặp lại khoảng 5% so với khoảng 7% và độ tái lập khoảng 11% so với khoảng 21% ở mức độ tin cậy 95%.
| Yếu tố đánh giá | Tốc độ dòng chảy (MFR) | Tốc độ thể tích nóng chảy (MVR) |
|---|---|---|
| Tài sản chính | Tốc độ dòng khối lượng (chỉ số khối lượng mol) | Lưu lượng thể tích (chỉ số lưu lượng cắt) |
| Đơn vị trong bảng dữ liệu | g / 10 phút | cm³/10 phút |
| Tiêu chuẩn kiểm tra chính thức | Phương pháp ASTM D1238 A / Phương pháp ISO 1133-1 A | Phương pháp ASTM D1238 B / Phương pháp ISO 1133-1 B |
| Quy trình xét nghiệm thường quy | Cắt và cân thủ công theo thời gian | Theo dõi dịch chuyển quang học kỹ thuật số |
| Sự tham gia của nhà điều hành | Đáng kể (cần thao tác thủ công như định thời gian, cắt, cân) | Tối thiểu (theo dõi tự động, xuất kỹ thuật số) |
| Độ lặp lại (Tiêu chuẩn PP) | ~ 7% | ~ 5% |
| Khả năng tái tạo (Tiêu chuẩn PP) | ~ 21% | ~ 11% |
| Độ nhạy cảm với chất làm đầy | Bị biến đổi mạnh do chất độn khoáng chất đậm đặc | Không bị ảnh hưởng bởi sai lệch mật độ chất làm đầy; phản ánh lưu lượng thể tích thực sự. |
| Thời lượng kiểm tra | 15-20 phút hướng dẫn trực tiếp | 5–8 phút với tính toán tự động |
| Ứng dụng chính | Kiểm tra cơ bản các loại nhựa nguyên chất chưa pha trộn | Kiểm tra chất lượng số lượng lớn, các hợp chất được đóng gói, phòng thí nghiệm R&D. |
Tốc độ chảy nóng chảy (MFR) là gì?
Tốc độ chảy nóng chảy (MFR), thường được gọi là Chỉ số chảy nóng chảy (MFI) hoặc Tốc độ chảy khối lượng nóng chảy, định lượng khối lượng thực tế của polyme nóng chảy được đẩy qua khuôn cacbua vonfram tiêu chuẩn (đường kính trong 2.095 ± 0.005 mm) dưới tải trọng và nhiệt độ cố định trong 10 phút. Được quy định bởi ASTM D1238 (Quy trình A) và ISO 1133-1 (Phương pháp A), phương pháp đo trọng lượng này thể hiện khả năng chảy bằng gam trên 10 phút (g/10 phút).
Trong quy trình A tiêu chuẩn, các hạt hoặc mảnh polymer được nạp vào một thùng hình trụ được gia nhiệt. Sau một khoảng thời gian gia nhiệt nhất định, một trọng lượng piston đã được hiệu chỉnh sẽ tạo áp lực liên tục xuống dưới. Khi sợi polymer được đùn qua khuôn, một lưỡi dao hẹn giờ tự động hoặc dao cắt thủ công sẽ cắt các đoạn sợi theo các khoảng thời gian chính xác.
Các thiết bị như ToronMFI™-A cấp thấp thực hiện bước này bằng bộ cạo tự động điều khiển bằng vi xử lý với độ chính xác ±0.1 giây, loại bỏ sự không nhất quán về thời gian của việc cắt bằng dao cạo thủ công. Các đoạn cắt này nguội đi, được cân trên cân phân tích với độ phân giải 0.1 mg và chuyển đổi thành tốc độ tiêu chuẩn 10 phút:
MFR = (m × 600) / t
(Trong đó m là khối lượng trung bình của các đoạn cắt tính bằng gam, và t là khoảng thời gian cắt tính bằng giây.)
MFR đóng vai trò như một chỉ số nghịch đảo thực tiễn của độ nhớt, cung cấp một giải pháp thay thế đơn giản hơn cho phép đo lưu biến quay để đánh giá khả năng xử lý vật liệu. Khi khối lượng phân tử và khối lượng mol tăng lên, các chuỗi polymer chống lại sự dịch chuyển, dẫn đến giá trị MFR thấp hơn.
Bài viết liên quan: MFI so với Độ nhớt: Sự khác biệt giữa các phép thử và hướng dẫn lựa chọn
Theo quan điểm của chúng tôi, Phương pháp A có thể gây hiểu nhầm vì các chất phụ gia khoáng chất đậm đặc làm tăng trọng lượng sợi một cách giả tạo, che giấu mức độ tăng độ nhớt thực tế của vật liệu. Trong khi các hạt rắn hạn chế dòng chảy về mặt vật lý và làm giảm năng suất tổng thể, Phương pháp B (MVR) đo trực tiếp sự dịch chuyển thể tích, loại bỏ sai lệch khối lượng và phân lập hành vi dòng chảy thực sự của hợp chất chứa chất độn.
Tốc độ thể tích nóng chảy (MVR) là gì?
Tốc độ thể tích nóng chảy (MVR), còn được gọi là Tốc độ dòng chảy thể tích nóng chảy, định lượng thể tích polyme nóng chảy được đùn qua khuôn mao dẫn tiêu chuẩn dưới các điều kiện nhiệt độ và tải trọng xác định trong 10 phút. Được quy định theo ASTM D1238 (Quy trình B) và ISO 1133-1 (Phương pháp B), phương pháp đo thể tích này ghi lại sản lượng tính bằng centimet khối trên 10 phút (cm³/10 phút).
Thay vì thu thập, làm nguội và cân các sợi đùn, MVR sử dụng các cảm biến vị trí kỹ thuật số độ phân giải cao. Các hệ thống tầm trung và cao cấp, chẳng hạn như ToronMFI™-B và ToronMFI™-D , tích hợp tính năng theo dõi dịch chuyển kỹ thuật số với độ phân giải ±0.02 mm để ghi lại sự dịch chuyển tuyến tính của pít tông có trọng lượng (l) trong một khoảng thời gian đo được định thời chính xác (t).
Vì các giao thức thử nghiệm tiêu chuẩn quy định A ở mức 0.711 cm² (đại diện cho diện tích mặt cắt ngang trung bình danh nghĩa của lỗ xi lanh 9.550 mm và đầu piston 9.474 mm theo tiêu chuẩn ISO 1133 và ASTM D1238), phần mềm của thiết bị tự động tính toán lưu lượng thể tích từ dữ liệu dịch chuyển của bộ mã hóa:
MVR = (A × l × 600) / t
Một ưu điểm chính của MVR là sự tiện lợi: nó không yêu cầu phải biết trước mật độ vật liệu để tính toán thể tích. Chúng tôi coi MVR là phương pháp hiệu quả và có thể lặp lại hơn cho các hệ thống kiểm soát chất lượng. Nó bỏ qua bước thu thập sợi vật lý, loại bỏ sự chậm trễ liên quan đến cân bằng và tạo ra dữ liệu số chính xác với sự can thiệp tối thiểu của người vận hành.
Tính toán sự khác biệt: Chuyển đổi từ MVR sang MFR
Khi xem xét các chứng chỉ nhựa từ nhiều nhà cung cấp, các nhóm kiểm soát chất lượng thường cần biết cách tính toán sự khác biệt giữa MVR và MFR hoặc tìm cách chuyển đổi MVR sang MFR. Mối liên hệ toán học giữa hai giá trị này là mật độ nóng chảy của vật liệu (ρ_melt) ở nhiệt độ thử nghiệm đã chỉ định:
MFR = MVR × ρ_melt
Ngược lại, để chuyển đổi lưu lượng khối lượng thành lưu lượng thể tích:
MVR = MFR / ρ_melt
Bằng cách theo dõi đồng thời khối lượng và thể tích đầu ra trong điều kiện giống hệt nhau, độ nhớt cắt và mật độ nóng chảy có thể được tính toán trực tiếp. Các thiết bị đa thông số tiên tiến như ToronMFI™-V tận dụng phần mềm tích hợp trên máy tính bảng để tính toán mật độ nóng chảy, độ nhớt biểu kiến, ứng suất cắt và tốc độ cắt trong một lần chạy duy nhất, loại bỏ nhu cầu thực hiện các bước tính toán thủ công.
Nguyên tắc quan trọng: Mật độ nóng chảy (ρ_melt) ≠ Mật độ rắn (ρ_solid)
Chúng ta thường thấy các nhóm thử nghiệm mắc lỗi sử dụng mật độ chất rắn ở nhiệt độ phòng trong các phép tính này. Nhựa nhiệt dẻo bị giãn nở thể tích đáng kể khi được nung nóng vượt quá điểm nóng chảy của chúng, có nghĩa là mật độ nóng chảy luôn thấp hơn mật độ chất rắn. Do đó, mật độ nóng chảy thường thấp hơn mật độ chất rắn ở nhiệt độ môi trường từ 10% đến 25%.
Ví dụ, Polyethylene mật độ cao (HDPE) với mật độ ở nhiệt độ môi trường là 0.955 g/cm³ sẽ giảm xuống mật độ nóng chảy khoảng 0.760 g/cm³ ở nhiệt độ thử nghiệm tiêu chuẩn 190°C. Việc sử dụng giá trị mật độ ở nhiệt độ thấp sẽ dẫn đến sai số tính toán vượt quá 25%. Áp dụng các giá trị mật độ nóng chảy chính xác sẽ ngăn ngừa sai sót trong mô hình và giảm chi phí trong các mô phỏng dòng chảy polymer tiếp theo.
Ví dụ chuyển đổi từng bước
Giả sử quá trình kiểm tra chất lượng đầu vào đối với polyme đồng nhất Polypropylene (PP) ở 230°C / 2.16 kg cho kết quả đo được MVR là 14.20 cm³/10 phút và mật độ nóng chảy đã biết là 0.738 g/cm³ ở 230°C.
Đầu tiên, áp dụng công thức chuyển đổi: MFR = MVR × ρ_melt. Tiếp theo, tính tốc độ khối lượng bằng cách nhân 14.20 cm³/10 phút với 0.738 g/cm³, kết quả là 10.48 g/10 phút. Tốc độ chảy nóng chảy tương đương thu được là 10.48 g/10 phút.
Hướng dẫn tham khảo về mật độ nóng chảy
Tốc độ dòng chảy trung bình (MVR) tăng theo nhiệt độ do thể tích tự do trong chất nóng chảy lớn hơn và giảm khi hàm lượng chất độn cao do các hạt rắn hấp phụ các chuỗi đại phân tử và hạn chế dòng chảy. Sự phụ thuộc của tốc độ dòng chảy vào nhiệt độ thường tuân theo mối quan hệ kiểu Arrhenius.
Dưới đây là bảng tham khảo về mật độ nóng chảy thực nghiệm (ρ_melt) của các loại nhựa nhiệt dẻo tiêu chuẩn trong công nghiệp được thử nghiệm theo điều kiện ASTM và ISO:
| Vật liệu polyme | Nhiệt độ thử nghiệm tiêu chuẩn (°C) | Tải trọng thử nghiệm tiêu chuẩn (kg) | Khối lượng riêng danh nghĩa của chất rắn (g/cm³) | Mật độ nóng chảy thực nghiệm ρ_melt (g/cm³) |
|---|---|---|---|---|
| LDPE (Polyethylene mật độ thấp) | 190 | 2.16 | 0.918 - 0.925 | 0.762 |
| LLDPE (PEtông polyetylen mật độ thấp tuyến tính) | 190 | 2.16 | 0.918 - 0.935 | 0.765 |
| HDPE (Polyethylene mật độ cao) | 190 | 2.16 / 5.0 | 0.945 - 0.965 | 0.760 - 0.768 |
| PP (Polypropylen đồng nhất) | 230 | 2.16 | 0.900 - 0.910 | 0.738 |
| PS (Polystyrene Mục đích Chung) | 200 | 5.00 | 1.040 - 1.060 | 0.945 |
| ABS (Acrylonitrile Butadiene Styrene) | 220 / 230 | 10.0 / 3.8 | 1.030 - 1.070 | 0.955 - 0.965 |
| PC (Polycarbonate) | 300 | 1.20 | 1.200 | 1.070 |
| PET (Polyetylen Terephthalate) | 275 / 285 | 2.16 | 1.350 - 1.400 | 1.200 |
| PA6 / PA66 (Polyamide / Nylon) | 235 / 275 | 2.16 | 1.130 - 1.150 | 0.980 - 1.010 |
| POM (Polyoxymethylene / Acetal) | 190 | 2.16 | 1.410 - 1.420 | 1.150 |
(Lưu ý dành cho người pha chế: Các chất phụ gia khoáng nặng, sợi thủy tinh và hạt nano silica làm thay đổi đáng kể cả độ chảy và mật độ nóng chảy. Đối với các công thức được gia cường, chúng tôi khuyên bạn nên đo trực tiếp mật độ nóng chảy bằng máy đo chỉ số có chức năng theo dõi sự dịch chuyển tự động.)
Tuân thủ tiêu chuẩn: ASTM D1238 so với ISO 1133
Tiêu chuẩn ASTM D1238 và ISO 1133 có các nguyên tắc cốt lõi tương đương, sử dụng máy đo độ dẻo ép đùn để ép polyme nóng chảy qua khuôn mao dẫn trong các điều kiện xác định. Trong lịch sử, các phòng thí nghiệm ở Bắc Mỹ đã hiệu chuẩn dựa trên các vật liệu tham chiếu của Viện Tiêu chuẩn và Công nghệ Quốc gia (NIST) như SRM 1474 (được đo ở mức 5.03 g/10 phút theo ASTM D1238), trong khi các vật liệu tham chiếu quốc tế thể hiện sự phù hợp nhất quán theo ISO 1133-1.
Đối với các nhà sản xuất khuôn mẫu ô tô cấp 1 tại khu vực công nghiệp Trung Tây (như Michigan, Ohio và Indiana) và miền Nam Ontario, việc tuân thủ kép là thực tế hoạt động hàng ngày: nhựa nguyên liệu đầu vào thường được chứng nhận theo tiêu chuẩn ASTM D1238, trong khi các thông số kỹ thuật linh kiện OEM toàn cầu yêu cầu xác nhận theo tiêu chuẩn ISO 1133.
Dung sai nhiệt và hình học
Cả hai tiêu chuẩn đều quy định kích thước khuôn giống hệt nhau (chiều dài 8.000 ± 0.025 mm và đường kính lỗ 2.095 ± 0.005 mm), nhưng dung sai hoạt động của chúng có sự khác biệt nhỏ. ASTM D1238 quy định phạm vi nhiệt độ nghiêm ngặt là ±0.2°C trong vòng 10 mm phía trên khuôn, trong khi ISO 1133-1 cho phép ±0.5°C. Thời gian làm nóng sơ bộ cũng khác nhau, ASTM quy định 7.0 ± 0.5 phút so với 5.0 ± 0.5 phút theo quy định của ISO.
Các thiết bị thử nghiệm thuộc dòng ToronMFI™ hoạt động trong dải nhiệt độ từ 50°C đến 450°C với khả năng phục hồi nhiệt dưới 4 phút. Đối với các cơ sở yêu cầu tuân thủ nghiêm ngặt tiêu chuẩn ASTM D1238 và ISO 1133-2, dòng ToronMFI™-D tiên tiến duy trì độ chính xác kiểm soát nhiệt độ trong phạm vi ≤0.2°C, trong khi các dòng ToronMFI™-A và ToronMFI™-B cơ bản cung cấp độ chính xác kiểm soát ±0.5°C đáng tin cậy cho các kiểm tra chất lượng tiêu chuẩn ISO 1133-1.
Nhựa chuyên dụng và các quy định kiểm tra nâng cao
Đối với các vật liệu có độ chảy cao vượt quá 50 g/10 phút, Quy trình C của ASTM quy định khuôn có chiều cao và đường kính bằng một nửa, trong khi ISO dành riêng cho các loại nhựa có độ chảy cao thông qua các phụ lục chuyên dụng. Các quy trình thử nghiệm đa trọng lượng (Quy trình D của ASTM và ISO 1133 đa tải) đánh giá Tỷ lệ Tốc độ Chảy (FRR) để đánh giá sự phân bố trọng lượng phân tử.
Hơn nữa, tiêu chuẩn ISO 1133-2 quy định giới hạn thời gian lưu nghiêm ngặt đối với các polyme ngưng tụ như PET và polyamit, giảm độ phân tán khả năng tái tạo từ 114% xuống khoảng 60%. Chúng tôi coi việc tuân thủ cả hai tiêu chuẩn là điều cần thiết đối với các cơ sở quản lý việc vận chuyển nguyên liệu thô từ các nhà cung cấp quốc tế hoặc xuất khẩu thành phẩm ra toàn cầu.
Khung lựa chọn phương pháp
Các quy trình sản xuất khác nhau đòi hỏi các khoảng nhiệt độ chảy nóng chảy cụ thể. Ví dụ, bao bì polypropylene dùng cho ép nhiệt cần khoảng 4 g/10 phút, ép đùn màng cần tới 11 g/10 phút, và ép phun cần từ 3 đến 100 g/10 phút tùy thuộc vào độ dày thành của chi tiết.
Đánh giá các hợp chất độn và hỗn hợp PCR
Với việc ngày càng nhiều quy định về vật liệu tái chế sau tiêu dùng (PCR) được áp dụng rộng rãi khắp Bắc Mỹ (như luật AB 793 của California, luật về hàm lượng vật liệu tái chế của tiểu bang Washington và các quy định liên bang về bao bì của Canada), các nhà sản xuất thường xuyên pha trộn nhựa HDPE và PP tái chế vào các dòng nguyên liệu thô. Do các lô PCR có sự thay đổi về mật độ và biến đổi về lịch sử nhiệt, nên việc kiểm tra MVR cung cấp một phương pháp trực tiếp để xác định sự suy giảm chất lượng trong các hỗn hợp tái chế.
Chất tạo màu và chất độn khoáng nặng đòi hỏi cùng một phương pháp tính toán theo thể tích. Các chất tạo màu nặng như titan dioxide (TiO2 ở mức ~4.2 g/cm³) và carbon đen (~1.8 đến 2.1 g/cm³) có mật độ cao hơn đáng kể so với polyolefin nguyên chất (~0.9 g/cm³). Do đó, một mẻ sản phẩm có màu sẽ tạo ra sản phẩm đùn nặng hơn và có chỉ số MFR cao hơn một cách giả tạo so với sản phẩm không màu tự nhiên, ngay cả khi chuỗi polymer cơ bản giống hệt nhau.
Việc đo MVR trên các loại polymer tự nhiên và có màu giúp tách biệt hàm lượng chất tạo màu khỏi độ nhớt thực sự của polymer. Mặc dù chất độn rắn và chất tạo màu vẫn hạn chế chuyển động của chất lỏng về mặt vật lý, Phương pháp B (MVR) đảm bảo rằng sự giảm lưu lượng đo được phản ánh đặc tính lưu biến nóng chảy thực sự chứ không phải là một hiện tượng giả tạo do mật độ dựa trên khối lượng.
Tần suất kiểm tra và yêu cầu về thông lượng
Đối với các cơ sở thực hiện hơn 8 đến 10 xét nghiệm mỗi ca, Phương pháp B (MVR) mang lại lợi thế năng suất tức thì. Tự động hóa việc theo dõi độ dịch chuyển giúp tiết kiệm 10 đến 12 phút cho mỗi mẫu bằng cách loại bỏ các bước cắt, làm lạnh và cân phân tích thủ công.
Ngược lại, các cơ sở chỉ thực hiện kiểm tra định kỳ đầu vào đối với các polyolefin sạch, chưa pha trộn có thể hoàn toàn dựa vào Phương pháp A (MFR) để kiểm tra chất lượng cơ bản.
Polycondensate nhạy cảm với độ ẩm
Khi xử lý các loại nhựa nhạy cảm với độ ẩm như PET, PBT hoặc polyamit, phương pháp B theo tiêu chuẩn ISO 1133-2 được khuyến nghị mạnh mẽ. Hệ thống theo dõi cảm biến tự động ghi lại sự dịch chuyển của pít-tông trong khoảng thời gian gia nhiệt sơ bộ ngắn trước khi độ ẩm môi trường gây ra sự đứt gãy chuỗi thủy phân, ngăn ngừa sự suy thoái nhiệt làm sai lệch kết quả thử nghiệm.
Kiểm tra, khắc phục sự cố và chẩn đoán lỗi
Một đặc điểm cơ bản của thử nghiệm độ chảy nóng chảy tiêu chuẩn là tốc độ cắt thử nghiệm thấp hơn đáng kể so với tốc độ cắt thực tế trong quá trình ép đùn hoặc ép phun. Hơn nữa, các vật liệu không ổn định nhiệt, chẳng hạn như PVC, đặt ra những thách thức thử nghiệm riêng biệt. Khi kết quả tốc độ chảy lệch khỏi thông số kỹ thuật của nhà cung cấp, nguyên nhân gốc rễ thường liên quan đến quy trình hoặc bảo trì hơn là do nhựa không đạt tiêu chuẩn.
Các biến số vận hành: Hiện tượng kẹt khí và thời điểm cắt
Các chỉ số MVR không ổn định hoặc thay đổi liên tục thường bắt nguồn từ các lỗ khí bị kẹt trong thùng chứa kim loại nóng chảy trong quá trình nén. Việc thêm vật liệu từng lượng nhỏ và nén chặt giữa các lần thêm sẽ giúp loại bỏ các túi khí một cách hiệu quả. Các bộ mã hóa dịch chuyển độ phân giải cao, chẳng hạn như các cảm biến quang học ±0.02 mm trên ToronMFI™-D, sẽ nhanh chóng phát hiện ra các đỉnh gia tốc này nếu quá trình nén không đồng đều.
Đối với các thử nghiệm thủ công theo Phương pháp A, sự phân tán lớn giữa các lần cắt cho thấy sự không nhất quán về thời gian thao tác của người vận hành, vấn đề này được giải quyết bằng cách chuyển sang sử dụng máy cạo cơ khí tự động với độ chính xác ±0.1 giây.
Các yếu tố về vật liệu và dụng cụ: Thủy phân do độ ẩm và bảo dưỡng khuôn.
Sự sụt giảm đột ngột và nghiêm trọng về độ nhớt nóng chảy trong quá trình thử nghiệm cho thấy hiện tượng thủy phân polymer do độ ẩm gây ra, đặc biệt là ở PET và polyamit. Nhựa phải được sấy khô kỹ lưỡng trước khi thử nghiệm, và phải sử dụng khí nitơ trong quá trình làm nóng sơ bộ. Ngược lại, tốc độ dòng chảy đo được thấp hơn đáng kể so với giá trị được chứng nhận thường là do sự tích tụ nhựa bị cacbon hóa bên trong khuôn mao dẫn.
Việc duy trì nhiệt độ thùng trong phạm vi tiêu chuẩn ASTM D1238 là ±0.2°C giúp ngăn ngừa sự phân tầng độ nhớt dọc theo cột nóng chảy, và việc làm sạch khuôn vonfram cacbua bằng cách kiểm tra định kỳ bằng thước đo đạt/không đạt đảm bảo đường kính lỗ khoan luôn nằm trong giới hạn quy định 2.095 mm.
ROI của phòng thí nghiệm: Kiểm tra thủ công so với kiểm tra tự động
Chúng tôi tin rằng các thiết bị kiểm tra chất lượng cần mang lại lợi ích thiết thực về mặt vận hành bằng cách giảm chi phí nhân công và thời gian chu kỳ kiểm tra. Trong khi các kỹ thuật học máy và cảm biến mềm hiện đại đang nổi lên để dự đoán hành vi dòng chảy nóng chảy trong các thiết lập IoT công nghiệp, việc nâng cấp phần cứng phòng thí nghiệm vật lý từ phương pháp cắt và cân thủ công (Phương pháp A) lên phương pháp theo dõi dịch chuyển quang học tự động (Phương pháp B) sẽ mang lại hiệu quả tức thì.
Đọc thêm: Kiểm tra MFI thủ công so với tự động: Loại máy kiểm tra nào phù hợp với phòng thí nghiệm của bạn?
Thời gian kỹ thuật viên thực hiện mỗi lần kiểm tra
Phương pháp thủ công A (MFR):
- Nạp liệu và nén chặt: 2 phút
- Chu trình làm nóng trước: 7 phút
- Quản lý cắt cảnh theo thời gian (3–5 lần cắt): 3 phút
- Làm lạnh và cân phân tích: 4 phút
- Tính toán và ghi chép thủ công: 2 phút
- Tổng thời gian cho mỗi mẫu: ~18 phút
Phương pháp tự động B (MVR):
- Nạp liệu và nén chặt: 2 phút
- Chu trình làm nóng trước: 5–7 phút
- Theo dõi chuyển động tự động: 1 phút (ghi dữ liệu liên tục từ cảm biến)
- Tính toán tự động & Xuất dữ liệu trực tiếp: Tức thời (qua kết nối USB/RS485 với máy tính hoặc máy in mini tích hợp)
- Tổng thời gian cho mỗi mẫu: ~8–10 phút (tiết kiệm hơn 50% thời gian)
Tiết kiệm chi phí hàng năm cho phòng thí nghiệm kiểm định chất lượng công nghiệp.
Giả sử một cơ sở thực hiện 15 xét nghiệm mỗi ngày trong 250 ngày hoạt động mỗi năm (3,750 xét nghiệm hàng năm), chi phí nhân công có thể được tính toán ở mức 35.00 USD/giờ, phản ánh mức lương điển hình bao gồm tất cả các chi phí cho kỹ thuật viên kiểm tra vật liệu theo tiêu chuẩn lương của Cục Thống kê Lao động Hoa Kỳ (BLS) và Cơ quan Thống kê Canada.
Phương pháp A yêu cầu 1,125 giờ làm việc của kỹ thuật viên mỗi năm (39,375 USD chi phí nhân công), trong khi phương pháp tự động B chỉ cần 500 giờ (17,500 USD chi phí nhân công). Điều này thể hiện sự tiết kiệm trực tiếp 21,875 USD chi phí nhân công mỗi năm. Kết hợp với việc giảm số lần kiểm tra lại và khả năng ngăn ngừa phế phẩm tốt hơn, các hệ thống kiểm tra tự động sẽ hoàn vốn trong thời gian vận hành ngắn.
Lựa chọn chỉ số dòng chảy nóng chảy
Việc lựa chọn máy đo độ dẻo đùn phù hợp cần phải cân nhắc đến lượng mẫu xử lý hàng ngày, mức độ tự động hóa cần thiết và ngân sách đầu tư.
Tại Torontech, chúng tôi cung cấp các thiết bị thử nghiệm được thiết kế để kết hợp độ tin cậy lâu dài với chi phí sở hữu hợp lý, đáp ứng đầy đủ các yêu cầu của ASTM D1238 và ISO 1133. Các thiết bị được cấu hình sẵn cho điện áp 220V, với tùy chọn 110V có sẵn theo yêu cầu cho các phòng thí nghiệm ở Bắc Mỹ. Máy đo độ chảy nóng chảy ToronMFI™-Series cung cấp các cấu hình chuyên biệt cho các nhu cầu khác nhau của phòng thí nghiệm:
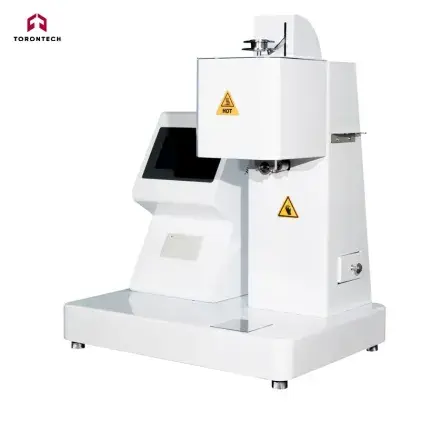
- ToronMFI™-A: Một mô hình cơ bản đáng tin cậy, tiết kiệm chi phí, chuyên dụng cho thử nghiệm MFR thủ công (Phương pháp A). Có tính năng điều khiển nhiệt độ bằng vi xử lý và bộ gạt tự động với độ chính xác ±0.1 giây, phục vụ cho việc kiểm tra nhựa đầu vào định kỳ và các lịch trình thử nghiệm nhẹ hơn.
- ToronMFI™-B: Hệ thống để bàn đa năng, có khả năng kép, hỗ trợ cả phương pháp MFR và MVR (Phương pháp A & B). Được trang bị bảng điều khiển tích hợp, máy in siêu nhỏ tích hợp và khả năng theo dõi độ dịch chuyển ±0.02 mm trong phạm vi đo từ 0.1 đến 100 g/10 phút.
- ToronMFI™-D: Một mô hình tự động hàng đầu với màn hình cảm ứng màu 7 inch, kết nối phần mềm PC qua RS485/USB, bộ gạt tự động có thể điều chỉnh đến ±0.1 giây và độ chính xác dịch chuyển quang học ±0.02 mm, đáp ứng nhu cầu kiểm soát chất lượng công nghiệp 24/7 khắt khe.
- ToronMFI™-V: Một thiết bị đo đa thông số nhỏ gọn, vận hành thông qua máy tính bảng chuyên dụng. Đồng thời đo MFR, MVR, mật độ nóng chảy, độ nhớt biểu kiến, ứng suất cắt và tốc độ cắt trong một lần thử nghiệm duy nhất trên phạm vi nhiệt độ hoạt động từ 50°C đến 450°C.
Nâng cấp quy trình kiểm tra độ chảy nóng chảy của bạn với Torontech
Việc đánh giá MVR so với MFR cho phép các nhà sản xuất xác minh tính nhất quán phân tử, tối ưu hóa thời gian chu kỳ và ngăn ngừa các lô sản xuất không đạt tiêu chuẩn.
Có trụ sở chính tại Bắc Mỹ và phục vụ các phòng thí nghiệm công nghiệp trên toàn cầu, Torontech cung cấp các giải pháp tiết kiệm chi phí và công nghệ tiên tiến trong lĩnh vực thử nghiệm vật liệu. Chúng tôi cung cấp các thiết bị có độ chính xác cao, đảm bảo tuân thủ đầy đủ các tiêu chuẩn ASTM và ISO đồng thời giúp khoản đầu tư của bạn trở nên thiết thực.
Bạn đã sẵn sàng nâng cao hoạt động kiểm tra polymer của mình chưa? Hãy khám phá dòng máy đo độ chảy nóng chảy ToronMFI™ Series của chúng tôi hoặc liên hệ với đội ngũ kỹ thuật để thảo luận về các thông số kỹ thuật và nhận báo giá tùy chỉnh cho cơ sở của bạn.
Tài liệu tham khảo (Nhấp chuột để mở rộng)
- Biçen, AO, & Çağlı, Ç. (2025). Tự động hóa bằng máy tính và học máy để dự đoán tốc độ dòng chảy khối lượng nóng chảy bằng máy móc chế tạo riêng trong IoT công nghiệp. Giao dịch IEEE về Tin học Công nghiệp, 21, 9468-9479.
- Dobránsky, J., & Doboš, Z. (2019). Ảnh hưởng của sự phân hủy nhiệt đến tính chất lưu biến của vật liệu polyme. MATEC Web of Conferences, 299, 06001.
- Hadi, N., & Mohamed, DJ (2016). Nghiên cứu mối quan hệ giữa tính chất dòng chảy, nhiệt và cơ học của các hạt nano silica chứa polypropylene phế thải. Vật liệu kỹ thuật chính, 724, 28-38.
- Knapčíková, L., Dupláková, D., Radchenko, S., & Hatala, M. (2017). Mô hình hóa hành vi lưu biến của vật liệu composite được sử dụng trong ngành Kỹ thuật. Tạp chí TEM, 6(2), 207-212.
- Lee, CH, Lee, CH, Sapuan, S., Lee, J., & Hassan, MR (2016). Tốc độ dòng chảy thể tích nóng chảy và tốc độ dòng chảy nóng chảy của vật liệu composite sinh học Floreon/magiê hydroxit được gia cường bằng sợi kenaf. SpringerPlus, 5, 3044-1.
- Liang, J. (2010). Tính chất lưu biến nóng chảy trong quá trình ép đùn vật liệu composite polypropylen chứa các hạt diatomit. Tạp chí Vật liệu Composite Nhiệt dẻo, 23, 265-276.
- Mertz, AM, Mix, A., Baek, H., & Giacomin, AJ (2013). Hiểu về Chỉ số Nóng chảy và ASTM D1238. Tạp chí Thử nghiệm và Đánh giá, 41, 50-62.
- Rides, M., Allen, C., Omloo, H., Nakayama, K., & Cancelli, G. (2009). So sánh liên phòng thí nghiệm về thử nghiệm tốc độ chảy nóng chảy của nhựa nhạy cảm với độ ẩm. Thử nghiệm polyme, 28, 572-591.
- Shenoy, A. (2000). Tốc độ dòng chảy thể tích của vật liệu (MVR) như một tham số thống nhất trong lưu biến học nhựa đường và Quality Control Công cụ đảm bảo chất lượng để phân loại hiệu suất ở nhiệt độ cao. Tạp chí Lưu biến ứng dụng, 10, 288-306.
- Traxler, I., Marschik, C., Farthofer, M., Laske, S., & Fischer, J. (2022). Ứng dụng các quy tắc trộn để điều chỉnh khả năng chảy của polypropylen nguyên chất và polypropylen tái chế sau tiêu dùng như một cách tiếp cận thiết kế từ tái chế. Polymers, 14(13), 2699.