

Laminación y tapado de tabletas: causas y soluciones
¿Alguna vez has sentido esa frustración al ver que las tabletas perfectamente formadas se fracturan y se separan? Los dos principales culpables, el tapado y la laminación de las tabletas, son conocidos por interrumpir ciclos de producción completos y poner en riesgo la calidad del producto.
Aquí compartiremos nuestros conocimientos directos sobre por qué ocurren estos defectos y ofreceremos algunos consejos prácticos sobre cómo detenerlos antes de que comiencen.
Puntos Clave
- Los defectos de las tabletas, como el tapado y la laminación, constituyen riesgos financieros importantes que generan desperdicio de materiales y pérdida de tiempo de máquina.
- El recubrimiento ocurre cuando la parte superior se separa, mientras que la laminación es la división de capas debido a la tensión interna o al atrapamiento de aire.
- Las soluciones inmediatas incluyen la aplicación de precompresión para liberar el aire y la optimización de los gránulos para eliminar el exceso de finos.
- Investigaciones avanzadas sugieren que modificar la presión de eyección y utilizar la vibración del punzón pueden reducir significativamente estas fallas estructurales.
- La detección temprana mediante comprobadores de friabilidad Torontech es una estrategia rentable para garantizar el cumplimiento y evitar el rechazo de lotes.
El costo real de los defectos en las tabletas
Antes de entrar en detalles técnicos, debemos hablar del impacto financiero de la laminación y el tapado de tabletas. Considerar estos problemas como defectos menores constituye un grave riesgo empresarial. Desde nuestra perspectiva, son indicios de una fuga de recursos que puede consumir silenciosamente sus recursos.
Cuando un lote debe rechazarse debido a estos problemas, la pérdida va mucho más allá de las materias primas. Se pierde valioso tiempo de máquina, se paga la mano de obra de una producción fallida y se corre el riesgo de incumplir plazos de envío cruciales.
Por eso creemos firmemente en la detección temprana. Identificar una tendencia a la fractura de los comprimidos durante la fase de I+D o la fase piloto es mucho más rentable que descubrirla en un lote comercial completo.
Artículo relacionado: Prueba de friabilidad en la industria farmacéutica
¿Qué es exactamente el laminado y tapado de tabletas?
Definamos los términos con claridad, ya que la diferencia es importante. Según investigaciones de la industria, estos defectos suelen deberse a tensiones internas o a una adhesión deficiente durante la compresión (Mazel et al., 2018; Paul & Sun, 2017).
- tapado: Esto se refiere a la separación parcial o completa de la parte superior o inferior de la tableta del cuerpo principal.
- Laminación: Esto implica la división de la tableta en capas, generalmente a lo largo de la banda central. Esto suele deberse a tensiones de tracción y a factores como la alta presión de compactación y el grosor de las bandas de la tableta (Mazel et al., 2018; Paul y Sun, 2017).
Ambos son fallos relacionados con la compresión. Diversos estudios han vinculado estos defectos con una alta recuperación elástica, baja resistencia a la tracción, presión radial en la pared del molde y aire atrapado en el polvo (Paul y Sun, 2017; Mazel et al., 2015; Dudhat et al., 2017).
Cómo solucionar el problema de la limitación en tabletas: una guía rápida
Para aquellos momentos en los que necesitas una solución rápida, aquí tienes una guía basada en las situaciones más comunes que hemos ayudado a resolver a nuestros clientes.
| El problema de la tableta | El probable sospechoso | Nuestra solución recomendada |
|---|---|---|
| "La tapa se quita" (taponamiento) | Atrapamiento de aire: la prensa se mueve demasiado rápido, atrapando aire dentro del polvo mientras se comprime. | Precompresión: Aplicar una presión inicial más ligera expulsa el aire atrapado antes de la compresión principal. La desaireación con polvo puede ayudar a reducir este riesgo (Dudhat et al., 2017). |
| "La tapa se quita" (taponamiento) | Exceso de partículas finas: la mezcla de polvos contiene demasiadas partículas finas, similares al polvo, que no se adhieren bien. | Optimice los gránulos: Tamice la mezcla para eliminar el exceso de finos. Un polvo con un tamaño de partícula más uniforme produce una tableta mucho más resistente. |
| Capas escamosas (laminación) | Lubricación excesiva: demasiado lubricante en la mezcla impide que los gránulos se adhieran correctamente entre sí. | Reducir el lubricante: Disminuya la cantidad de lubricante o acorte el tiempo de mezcla final. Con los lubricantes, suele ser cuestión de "menos es más". |
| Capas escamosas (laminación) | Forma del punzón y la matriz: Las herramientas profundamente cóncavas pueden crear una alta tensión de corte en la tableta cuando se expulsa de la matriz. | Evalúe sus herramientas: Considere usar herramientas con un perfil más plano o matrices con una ligera conicidad. A veces, el problema radica en la forma física de las herramientas. |
| Ambos problemas | Alta velocidad de la máquina: la torreta funciona tan rápido que el polvo no tiene suficiente "tiempo de permanencia" bajo presión para formar una unión sólida. | Reducir la velocidad de la prensa: Entendemos la presión que supone obtener una alta producción. Sin embargo, una velocidad ligeramente menor que produzca tabletas de buena calidad es mucho mejor que una velocidad más rápida que produzca rechazos. |
Buscando más profundamente una solución permanente
Si bien esa tabla ofrece soluciones inmediatas, una solución a largo plazo para el tapado y la laminación de tabletas requiere una mirada más cercana a la ciencia detrás de la compresión.
La formulación en sí
A menudo, la causa principal reside en la receta. Una cantidad insuficiente de aglutinante o unos gránulos demasiado secos producirán una tableta débil.
También observamos muchos casos de laminación causados directamente por un exceso de lubricante, lo cual constituye un error clásico de formulación. Las investigaciones respaldan la idea de que la desaireación del polvo puede ayudar a reducir el riesgo de laminación causado por atrapamiento de aire (Paul y Sun, 2017; Mazel et al., 2015).
Por ejemplo, considere una situación en la que una formulación utiliza gránulos que se han secado en exceso. Estos se vuelven quebradizos y carecen de la plasticidad necesaria para formar enlaces fuertes. El resultado es una tableta que se ve bien al salir de la prensa, pero que tiende a taparse con la más mínima tensión física.
Equipos y herramientas de prensa
En nuestra experiencia, las herramientas son un factor que a menudo se pasa por alto.
No se trata solo del desgaste, sino también de cómo la máquina maneja la tableta. Las soluciones para el tapado incluyen modificar las condiciones de descarga durante la expulsión de la tableta, como la descarga asimétrica o la aplicación de presión durante la expulsión. Estos métodos pueden reducir significativamente o eliminar el tapado y la laminación (Mazel et al., 2019).
Además, se ha demostrado que los enfoques novedosos que utilizan vibración externa del punzón inferior reducen estas tendencias al mejorar la compactación del polvo y la estabilidad mecánica de la tableta (Kalies et al., 2020).
El papel fundamental de las pruebas de friabilidad
Nuestra filosofía es simple: no se puede gestionar lo que no se mide.
Aquí es donde las pruebas de friabilidad se vuelven esenciales para prevenir el taponamiento y la laminación de los comprimidos. Las pruebas de friabilidad miden la resistencia de los comprimidos a la abrasión y la rotura, lo cual es vital para evaluar su integridad mecánica (Dudhat et al., 2017).
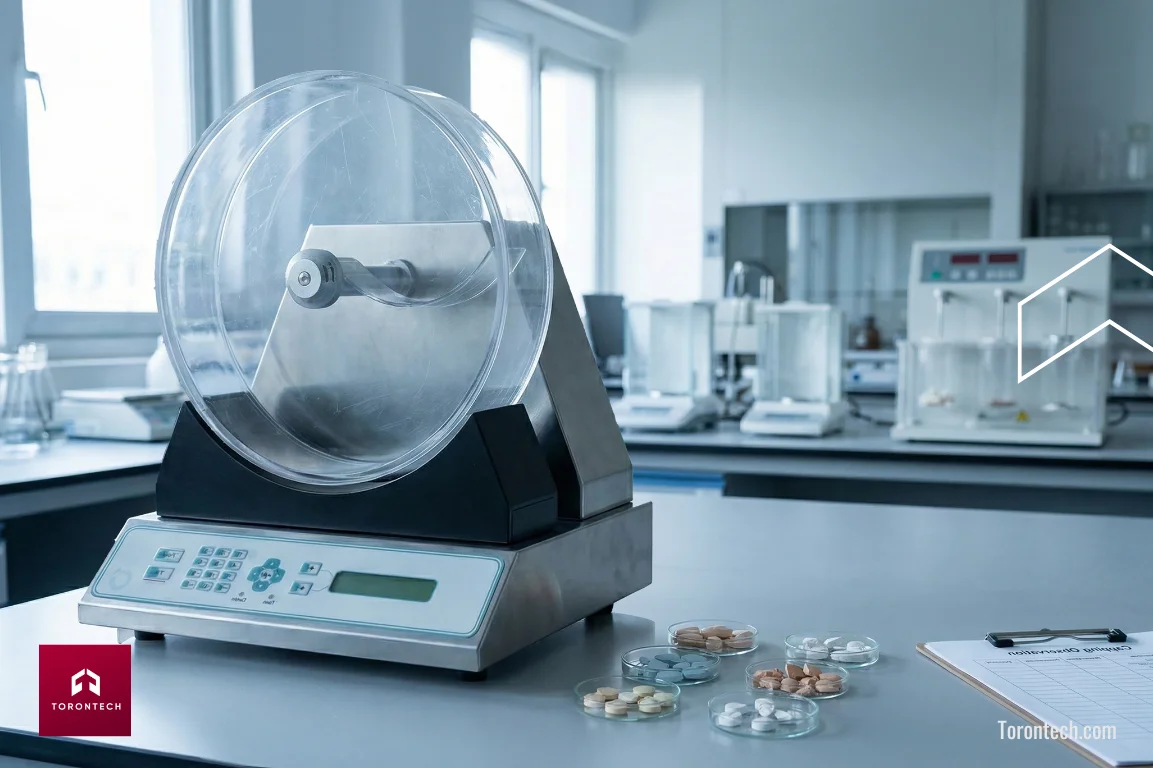
Se colocan las tabletas en un tambor giratorio para simular la manipulación, el recubrimiento y el envío que sufrirán. Si las tabletas se astillan o rompen en este punto, se ha identificado una deficiencia que se puede corregir antes de iniciar una producción completa. Esta información es importante tenerla en el laboratorio, no después de completar un lote.
Artículo relacionado: Dureza y friabilidad de las tabletas: ¿Cuál es la diferencia?
Cómo puede ayudar Torontech
Saber cómo resolver el problema del taponado en la fabricación de comprimidos es una parte de la ecuación, mientras que contar con el equipo adecuado es la otra. En Torontech, nos centramos en proporcionar tecnologías rentables e innovadoras que aporten auténtica precisión a su laboratorio de control de calidad.
Nuestros probadores de friabilidad están diseñados para cumplir con exigentes estándares internacionales (como USP y EP) e incluyen características que hemos incorporado para hacer que su flujo de trabajo sea más eficiente:
- Mayor rendimiento: Los modelos de nuestra serie ToronFRI™ cuentan con configuraciones de doble tambor, lo que le permite duplicar su capacidad de análisis en una sola sesión. Es una ventaja práctica para cualquier laboratorio con mucha actividad.
- Manejo automatizado de muestras: Una función de descarga automática de muestras garantiza que las tabletas se muevan a una bandeja de recolección después de la prueba, lo que reduce la manipulación manual y la posibilidad de error del operador.
- Velocidad variable para una visión más profunda: Con velocidades programables de 20 a 60 RPM, nuestros probadores le permiten realizar pruebas estándar o ejecutar protocolos más agresivos para encontrar realmente el punto de ruptura de su tableta.
- Cumplimiento asegurado: Nuestros dispositivos admiten la inclinación estándar de 10 grados requerida por la USP/EP. Creemos que, si va a realizar una prueba, debe hacerlo correctamente y según los estándares.
Si está listo para mejorar su proceso de fabricación y poner fin a defectos como la laminación y el tapado de tabletas, estamos aquí para ayudarlo. Contacte con Torontech hoyy nuestro equipo trabajará con usted para encontrar la solución adecuada y rentable para proteger la calidad de su producto.
Referencias
- Dudhat, S., Kettler, C. y Dave, R. (2017). Estudiar la tendencia de las tabletas a la laminación o recubrimiento mediante la evaluación de las propiedades reológicas del polvo y las propiedades mecánicas de las tabletas de mezclas directamente compresibles.. AAPS PharmSciTech, 18, 1177-1189.
- Kalies, A., Heinrich, T., y Leopold, C. (2020). Un nuevo enfoque para evitar el taponado y/o laminación mediante la aplicación de vibración externa en el punzón inferior.. Revista internacional de farmacia, 119195.
- Mazel, V., Busignies, V., Diarra, H., y Tchoreloff, P. (2015). Laminación de comprimidos farmacéuticos por atrapamiento de aire: visualización directa e influencia del espesor del compacto.. Revista internacional de farmacia, 478 2, 702-4.
- Mazel, V., Desbois, L. y Tchoreloff, P. (2019). Influencia de las condiciones de descarga sobre el taponado y la laminación: estudio en un simulador de compactación.. Revista internacional de farmacia, 118468.
- Mazel, V., Diarra, H., Malvestio, J. y Tchoreloff, P. (2018). Laminación de comprimidos biconvexos: Estudio numérico y experimental. Revista Internacional de Farmacéutica, 542, 66–71.
- Paul, S., y Sun, C. (2017). Obtener información sobre la tendencia de compactación de las tabletas a partir de la simulación de compactación.. Revista internacional de farmacia, 524 1-2, 111-120.
