Consejos profesionales: Guía de preparación de muestras para Spark OES
Un espectrómetro avanzado no puede compensar una muestra metálica mal preparada. Muchos laboratorios de ensayo de materiales comprometen, sin saberlo, su análisis elemental incluso antes de que comience la secuencia de chispas, lo que genera datos inconsistentes y sesgados. Si bien el análisis directo de sólidos evita la contaminación por química húmeda, el estado de la muestra influye considerablemente en la estabilidad del resultado final.
Esta guía describe los pasos esenciales de preparación para establecer una superficie plana y estable a las chispas que mantenga la precisión de los valores químicos.
| Categoría de metal (matriz) | Herramienta de revestimiento recomendada | Beneficio operativo B2B principal |
|---|---|---|
| Aleaciones duras (acero, hierro, níquel, titanio) | Rectificado abrasivo (disco de grano 40–80) | Produce una superficie muy plana y con un patrón de rayado que permite una descarga estable. |
| Aleaciones blandas (aluminio, cobre, zinc, plomo) | Fresadora o torno | Corta la capa superior limpiamente, evitando que el metal se adhiera y que se produzca contaminación por partículas. |
Por qué la preparación de la superficie determina la precisión de la espectroscopia de emisión óptica (OES)
¿Por qué este paso es tan crucial para el éxito de sus operaciones? Analicemos los mecanismos esenciales:
El sello de argón a prueba de fugas
El soporte de la chispa debe formar un sello hermético y ajustado contra la superficie metálica. Trabajar en aire ambiente introduce interferencias de oxígeno y nitrógeno, mientras que encerrar los electrodos y usar gas argón mejora drásticamente el análisis de alta precisión.
Si la muestra presenta incluso una mínima imperfección en la superficie, entrará aire. Este oxígeno absorbe las longitudes de onda de luz críticas necesarias para detectar elementos como el carbono o el azufre. Para equipos avanzados como el TT-OES9000 , que opera en un vacío controlado automáticamente a una presión de entre 6 y 15 Pa para capturar el rango de 130 nm a 800 nm, un sellado adecuado es fundamental.
Química de superficies representativa
La superficie preparada debe tener exactamente el mismo aspecto que la estructura interna del bloque metálico. Los defectos superficiales o las variaciones localizadas pueden provocar cambios drásticos en la intensidad entre diferentes puntos debido a una baja eficiencia de muestreo.
Para controles exigentes, como el análisis de carbono y nitrógeno ultrabajos en el acero, las condiciones adecuadas de preparación de la muestra son una parte obligatoria del protocolo de ensayo principal.
Artículo relacionado: PMT vs CCD: Comparación de detectores de espectrometría de chispa
Procedimientos operativos estándar para el tratamiento de superficies de muestras
Vamos a repasar los pasos concretos que debe seguir un técnico de laboratorio, empezando desde el principio.
1. Garantizar la seguridad del operario y la extracción de polvo.
Creemos que un espacio de trabajo seguro es fundamental para obtener datos fiables. El rectificado de aleaciones industriales libera partículas metálicas finas al aire, lo que supone un riesgo para la salud de los operarios.
Para los laboratorios norteamericanos, cumplir con las regulaciones de OSHA en EE. UU. o las directrices de CCOHS en Canadá con respecto a la exposición a polvo metálico peligroso y partículas metálicas combustibles es un requisito fundamental. En nuestra opinión, activar un sistema de extracción de alta potencia con filtración de partículas de alta eficiencia es un primer paso necesario antes de comenzar cualquier trabajo de preparación física.
2. Controlar la temperatura de la muestra durante el corte.
Antes de pulir la superficie, debe cortar la muestra para que encaje en el soporte de chispa. Al separar una pieza de prueba de una pieza fundida más grande, consideramos indispensable contar con suficiente refrigerante líquido. Un calentamiento excesivo del metal altera su estructura metalúrgica, lo que invalida la prueba antes incluso de comenzar.
3. Seleccionar el método de recubrimiento en función de la dureza del material.
Las muestras metálicas de rutina suelen prepararse alisando y puliendo una de sus caras antes de la medición. Curiosamente, un estudio comparativo de aleaciones comerciales utilizó bloques cilíndricos planos y sin pulir para igualar las superficies de prueba reales, lo que demuestra que el pulido no siempre es obligatorio si la calibración y el estado de la muestra coinciden a la perfección.
Sin embargo, con frecuencia observamos una tendencia a utilizar una única herramienta de preparación para todos los materiales con el fin de ahorrar tiempo. La elección de la herramienta debe depender exclusivamente de la dureza física del metal:
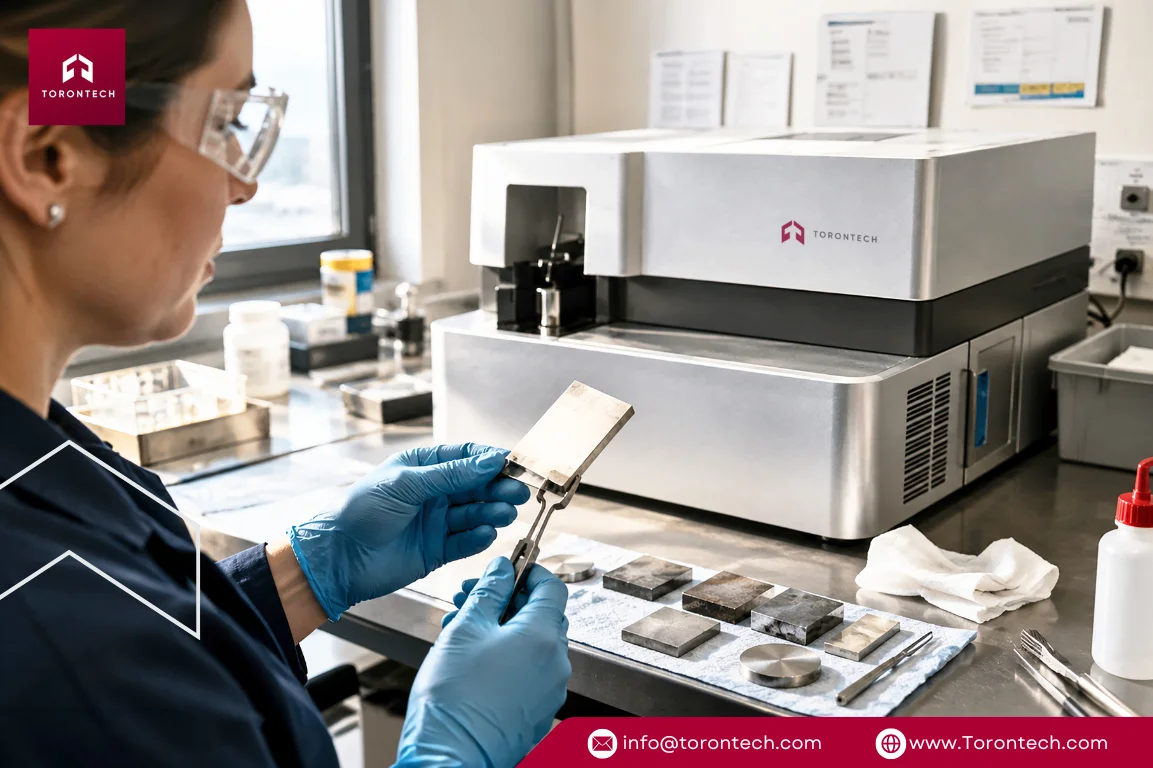
- Para aleaciones duras (bases de Fe, Ni, Ti y hierro fundido): Opta por el lijado abrasivo. Una amoladora rotativa de disco de alta resistencia o una lijadora de banda rápida con grano 40 a 80 funcionan muy bien para producir una superficie plana y limpia que permita una descarga de chispa estable.
- Para aleaciones blandas (bases de Al, Cu, Zn, Pb): Las muelas abrasivas manchan el metal blando y atrapan partículas abrasivas en la muestra. Para estos materiales, creemos que el mecanizado de la superficie con una fresadora o un torno es la única forma fiable de obtener una superficie limpia y plana.
(Para respaldar esto, Torontech ofrece una línea completa de máquinas de preparación de muestras rentables, que incluyen rectificadoras de discos y fresadoras de grado industrial , para que su laboratorio cuente con el equipo adecuado para cada matriz metálica).
4. Prevenir la contaminación cruzada
En nuestra opinión, prevenir la contaminación cruzada requiere una estricta disciplina en el laboratorio. Nunca utilice una banda abrasiva que se haya usado recientemente en cobre para preparar una pieza de acero.
Esas partículas de cobre se transferirán a la superficie del acero, y su espectrómetro detectará trazas de cobre que no existen en el metal fundido. Recomendamos utilizar bandas abrasivas específicas para cada tipo de metal.
Además, los operarios nunca deben tocar la superficie analítica preparada con las manos desnudas. La piel humana transfiere aceites naturales y humedad, introduciendo hidrocarburos que provocan inmediatamente falsos picos de carbono e hidrógeno durante la secuencia de chispa.
5. Minimizar la exposición posterior a la preparación para evitar la oxidación.
Recomendamos considerar el tiempo transcurrido como una variable activa desde el momento en que se termina el pulido. Las superficies metálicas recién preparadas comienzan a oxidarse inmediatamente al exponerse al aire ambiente.
Esa microcapa de oxidación actúa como aislante eléctrico, interrumpiendo la chispa. Recomendamos colocar la muestra en el espectrómetro inmediatamente después de su recubrimiento.
6. Estandarizar la preparación de los bloques de calibración.
Creemos que descuidar la preparación de bloques estándar es un error común que cometen muchos responsables de laboratorio. Al seguir protocolos de ensayo norteamericanos estrictos, como ASTM E415 para acero al carbono y de baja aleación o ASTM E1251 para aleaciones de aluminio, la consistencia de las muestras está altamente regulada.
Ya sea que realice sus comprobaciones diarias de estandarización con muestras de preparación (SUS) o verifique la exactitud con materiales de referencia certificados (CRM), debe prepararlas utilizando exactamente los mismos métodos que sus muestras de producción. Una preparación inconsistente conlleva una desviación sistemática de la calibración.
7. Optimizar la pureza del argón y la purga del sistema.
El purgado con argón forma parte de un procedimiento práctico de medición en muestras metálicas preparadas. En nuestra opinión, adquirir gas de baja pureza supone un falso ahorro. Un estudio con muestras delgadas utilizó con éxito argón con una pureza superior al 99.995%, aplicando un purgado de dos segundos antes de la descarga.
Para obtener resultados óptimos en equipos modernos como el TT-OES9000, sugerimos utilizar argón con una pureza del 99.999 % a una presión superior a 4 MPa, lo que consume aproximadamente 5 L/min durante el modo de descarga por chispa. Además, el diseño del electrodo y del soporte también es fundamental para una preparación eficaz, ya que el material del electrodo influye en las líneas espectrales y la muestra debe situarse de forma reproducible en la región de descarga.
El comportamiento de la descarga también depende del material del electrodo, la distancia entre electrodos, el voltaje y el flujo de gas, lo que significa que la preparación va más allá del acabado superficial y abarca la geometría completa del muestreo.
Artículo relacionado: Comparación entre Spark OES e ICP OES para su laboratorio
Preparación para muestras pequeñas y no estándar
Las pruebas con sujetadores pequeños, cables delgados, metales fundidos o piezas de chatarra con formas irregulares requieren una preparación adicional. Si una pieza delgada de acero inoxidable tiene menos de tres milímetros de espesor, se sobrecalentará, perderá estabilidad y se romperá. Si la pieza es demasiado pequeña, no sellará la abertura del soporte de chispa.
Creemos que no debería ser necesario construir accesorios complejos internamente para resolver esto. En su lugar, considere estos enfoques basados en estudios de materiales especializados:
- Para acero inoxidable delgado o chapa metálica: Utilice un dispositivo de espesamiento auxiliar o sujete un soporte de cobre grueso a la muestra para que actúe como disipador de calor.
- Para muestras sólidas pequeñas: Presione la muestra (con un peso uniforme de alrededor de 0.7 gramos de sólido) en los orificios de un disco de soporte de cobre para permitir el análisis punto a plano sin interferencias importantes. Como alternativa, el equipo TT-OES9000 cuenta con una pequeña pinza de sujeción personalizada, adecuada para el análisis rutinario de piezas con diámetros que oscilan entre 1 mm y 8 mm.
- Para aluminio fundido y aleaciones: Producir un disco fundido en frío directamente a partir del metal líquido para crear una forma adecuada para pruebas cuantitativas de emisión de chispas.
- Para electrodos de prueba no estándar: Prepare las piezas con una matriz común o un patrón interno, lo que reduce los efectos de chispas anómalas y mejora la precisión.
Evaluación de la calidad de la preparación: Análisis de las zonas quemadas
En nuestra opinión, la inspección visual del punto de quemadura tras la secuencia de chispas es uno de los hábitos más sencillos y prácticos que un laboratorio puede adoptar. Creemos que ahorra horas de resolución de problemas cuando los resultados analíticos son inesperados.
- La buena quemadura: Un análisis exitoso deja una mancha oscura y concentrada rodeada por un anillo claro y limpio. Esto indica una chispa estable y un sellado de gas eficaz. La lectura química es sumamente precisa: muy exacta, pero sin necesidad de interminables calibraciones manuales. La muestra analizada está completamente limpia de la superficie al núcleo, y el espectro final es una prueba fehaciente de su calidad.
- La mala quemadura: Si la mancha tiene un aspecto lechoso, tiznado, muy irregular o muestra signos de que la chispa se extendió por la superficie, la preparación o el sellado fueron inadecuados. En ese caso, vuelva a preparar la superficie de la muestra y repita la prueba.
Limitaciones analíticas y variantes avanzadas
La preparación estándar mediante espectrometría de emisión óptica por chispa (SWITCH) es la más sencilla para sólidos conductores. Reconocemos que los métodos estándar tienen una idoneidad limitada para materiales no conductores y una resolución espacial deficiente.
Sin embargo, existen variantes: la espectrometría de chispa deslizante permite el análisis directo in situ de material compacto no conductor sin preparación previa de la muestra, y la LA-SD-OES utiliza un láser para localizar la chispa en un punto ablacionado para obtener imágenes avanzadas.
Artículo relacionado: LIBS vs OES: Guía comparativa para ensayos de materiales
Optimiza tu flujo de trabajo con Torontech.
En Torontech, hemos desarrollado nuestra instrumentación basándonos en estas realidades cotidianas de laboratorio. Nuestro espectrómetro de emisión óptica TT-OES9000 se diseñó porque sabemos que los laboratorios con mucho trabajo deben encontrar el equilibrio entre estrictos requisitos de calidad y plazos de entrega rápidos.
- Soporte Spark optimizado: Diseñamos nuestro soporte de chispa para que funcione con gas argón, con un mantenimiento y consumo mínimos. Incluye tecnología de electrodos de descarga por pulverización y la pinza para muestras pequeñas mencionada anteriormente, para que no tenga que lidiar con formas irregulares.
- Óptica de alta precisión: Gracias a sus detectores de alta resolución y a una configuración Paschen-Runge que utiliza un círculo de Rowland de 400 mm de diámetro, puede leer hasta 31 elementos diferentes simultáneamente.
- Procesamiento eficiente de datos: El TT-OES9000, que funciona con una interfaz familiar de Microsoft Windows 7, se basa en su fuente de excitación digital HEPS y en el hardware de transmisión Ethernet DM9000A para procesar datos de espectro cinco veces más rápido que los sistemas anteriores.
- Diseño modular: Según el espacio disponible en sus instalaciones, está disponible como un modelo de sobremesa que ahorra espacio y pesa 80 kg, o como un módulo de suelo completo de 120 kg.
Nota: Si necesita verificar la composición química en el muelle de recepción o en el depósito de chatarra, también ofrecemos el ToronOES™ M , un espectrómetro de emisión óptica de chispa portátil que puede llevar directamente al material. Esto resulta especialmente útil en los depósitos de reciclaje de Norteamérica para clasificar la chatarra según las especificaciones de la Asociación de Materiales Reciclados (ReMA, anteriormente ISRI).
Confíe en Torontech para un análisis de metales fiable.
Establecer métodos correctos de preparación de muestras es la forma más fiable de prevenir la no conformidad de los materiales y superar las auditorías de calidad. Creemos que la precisión en las pruebas no debería tener un precio excesivo. En Torontech, nos centramos en ofrecer soluciones rentables y tecnologías innovadoras que resuelvan los desafíos diarios de su laboratorio y garanticen un control de calidad eficiente.
Póngase en contacto hoy mismo con un especialista de Torontech para configurar el sistema de pruebas ideal para sus instalaciones y pongamos en marcha su control de calidad de la manera correcta.
Referencias (Haga clic para expandir)
- ASTM. (2021). Prácticas para el muestreo y la preparación de muestras de aluminio y aleaciones de aluminio para la determinación de la composición química mediante espectrometría de emisión atómica por chispa. ASTM International.
- Catlett, C., Rollins, M., Griffin, EB y Dorsey, J. (1977). Preparación de muestras para espectrometría de masas con fuente de chispa. Complejo de Seguridad Nacional Y-12.
- Golloch, A., & Seidel, T. (1994). Espectroscopia de chispa deslizante: una nueva fuente de excitación para generar espectros de emisión atómica para análisis. Fresenius' Journal of Analytical Chemistry, 349, 32-35.
- Grünberger, S., Ehrentraut, V., Eschlböck-Fuchs, S., Hofstadler, J., Pissenberger, A., & Pedarnig, J. (2023). Superando el efecto matriz en el análisis elemental del acero: espectroscopia de emisión óptica por descarga de chispa láser (LA-SD-OES) y espectroscopia de ruptura inducida por láser (LIBS). Analytica Chimica Acta, 1251, 341005.
- Grünberger, S., Watzl, G., Huber, N., Eschlböck-Fuchs, S., Hofstadler, J., Pissenberger, A., Duchaczek, H., Trautner, S., & Pedarnig, J. (2020). Imágenes químicas con espectroscopia de emisión óptica por descarga de chispa y ablación láser (LA-SD-OES) y espectroscopia de ruptura inducida por láser (LIBS). Optics and Laser Technology, 123, 105944.
- Hemmerlin, M., Paulard, L., & Schotter, G. (2003). Determinación de contenidos ultrabajos de carbono y nitrógeno en acero: combustión versus espectrometría de emisión óptica con fuente de chispa eléctrica para el control del proceso de fabricación de acero. Journal of Analytical Atomic Spectrometry, 18, 282-286.
- Kosor, T., BarbaraNAKIĆ-Alfirevi, Ć., IvanMOROSAVLJEVI, Ć., & Kozak, D. (2025). Un diseño de instrumento de espectroscopia de plasma de bajo costo. Tehnicki vjesnik - Gaceta técnica.
- Mizukami, K., Sugiyama, M., & Tsuji, M. (2008). Observación in situ del proceso de explosión de inclusiones en el análisis OES de chispa mediante cámara de alta velocidad. Tetsu-to-Hagané (Revista del Instituto del Hierro y el Acero de Japón), 94, 532-538.
- Nosheen, S., Irfan, M., Nouman, M., Habib, F., Soomro, B., Waseem, B., & Akram, M. (2020). Estudio comparativo de la espectroscopia de emisión óptica de chispa y la espectroscopia de fluorescencia de rayos X para el análisis cuantitativo de aleaciones ferrosas y no ferrosas. International Journal of Science and Research Archive, 1(2), 051-055.
- Olesik, J., & Walters, JP (1983). Mapeo estadístico de muestras de aleación mediante espectroscopia de emisión óptica excitada por chispa. Applied Spectroscopy, 37, 105 - 119.
- Pomeroy, R. (1992). Espectroscopia de emisión de chispas utilizando detectores de matriz CID y estudios relacionados (Tesis doctoral, University de Arizona).
- Puttman, E.-J., Heijting, M., & Smet, P. (1992). Emisión de chispa rápida en pequeñas muestras sólidas. Spectrochimica Acta Part B: Atomic Spectroscopy, 47, 1045-1049.
- Seidel, P., Ebert, D., Schinke, R., Möckel, R., Raatz, S., Chao, M., Niederschlag, E., Kreschel, T., Gloaguen, R. y Renno, A. (2021). Comparación de técnicas de análisis elemental para la caracterización de aleaciones comerciales. Metales, 11, 736.
- Wu, X., Jiang, X., Chen, Q., Tian, Y., & Hou, X. (2014). Emisión óptica de plasma acoplado inductivamente por ablación por chispa para perfilado de profundidad elemental e imágenes. Microchemical Journal, 116, 157-162.
- Yuan, M., Zhong, F., Huang, L., Jin, S., Peng, C., & Volodymyr, K. (2023). Estudio sobre la determinación eficiente del contenido de elementos clave en acero inoxidable delgado mediante espectrometría de emisión óptica por descarga de chispa con engrosamiento de muestra controlable. Journal of Physics: Conference Series, 2539.
- Zhou, Z., Zhou, K., Hou, X., & Luo, H. (2005). Espectrometría de emisión óptica por arco/chispa: principios, instrumentación y aplicaciones recientes. Applied Spectroscopy Reviews, 40, 165 - 185.