La tabla completa ISO 4406 y la guía de limpieza
Para lograr la máxima vida útil y fiabilidad de los equipos, es fundamental gestionar un factor clave: la limpieza del fluido. Al comprender y controlar el nivel de contaminación del aceite, se puede prevenir directamente la causa principal de la mayoría de las fallas en los sistemas hidráulicos . La norma del sector para esto es la ISO 4406.
Esta guía ofrece una explicación sencilla de la tabla ISO 4406 y el método oficial ISO 4406. Explicaremos cómo interpretar los datos, proporcionaremos una explicación completa de la norma ISO 4406 y presentaremos tecnologías modernas para mantener el fluido en condiciones óptimas.
Puntos Clave
- Explicación de la norma ISO 4406: Este estándar global mide la limpieza del fluido contando partículas de 4, 6 y 14 micrones para predecir el desgaste mecánico y posibles fallas del sistema.
- Leyendo el gráfico: La escala es logarítmica. Esto significa que, por cada punto que aumenta el código, la cantidad de contaminación en el fluido se duplica.
- Precisión de muestreo: La fiabilidad de los datos depende del método de muestreo. Debe purgar las válvulas de muestreo y extraer agua de las líneas de retorno activas en lugar de depósitos fríos para evitar lecturas falsas.
- La realidad del "nuevo petróleo": Es un error común asumir que el aceite nuevo está limpio. El fluido directamente del tambor suele estar demasiado sucio para sistemas hidráulicos sensibles y necesita filtración previa.
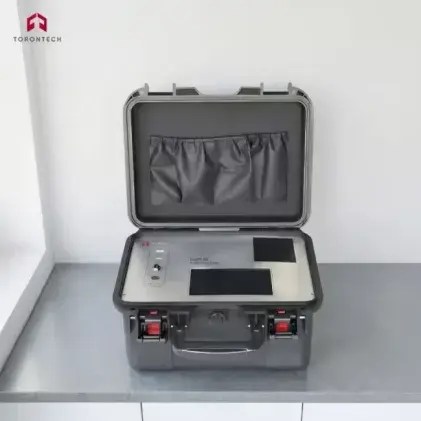
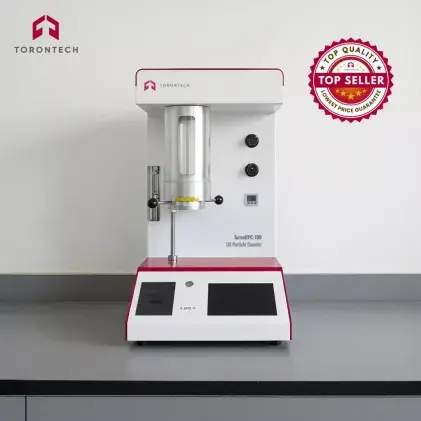
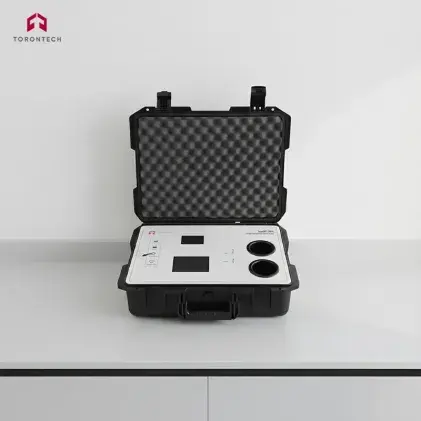
- Soluciones Torontech: Nuestra rentable serie ToronOPC™ Ofrece precisión de nivel de laboratorio para pruebas en el sitio, lo que le permite detectar tendencias de contaminación de manera temprana y evitar reparaciones costosas.
¿Qué es realmente la norma ISO 4406?
En términos simples, ISO 4406 es el estándar internacional utilizado para clasificar la limpieza de fluidos y aceites hidráulicos cuantificando la concentración de partículas sólidas en el fluido.
Proporciona un sistema de codificación que clasifica el recuento de partículas en niveles de limpieza según la cantidad de partículas por mililitro. Este estándar es crucial para cualquier programa de mantenimiento proactivo, ya que garantiza la limpieza del fluido, fundamental para la fiabilidad y la longevidad del sistema.
Cómo funciona el recuento: el método ISO 4406
El método ISO 4406 implica la medición de partículas mediante instrumentos especializados y la asignación de un código de tres dígitos. Nos centramos en tres tamaños específicos porque nuestra experiencia demuestra que son responsables del mayor desgaste y daño en un sistema. Cumplir con la norma ISO 4406 implica cuantificar estos rangos específicos de partículas:
- Partículas mayores a 4 micras (µm): Estas partículas finas son la causa principal de la formación de lodos y barnices que pueden provocar que las válvulas se atasquen y reducir su eficiencia.
- Partículas mayores a 6 micras (µm): Este es el tamaño crítico que provoca desgaste abrasivo en los espacios reducidos de los componentes de precisión.
- Partículas mayores a 14 micras (µm): Estos contaminantes más grandes pueden bloquear directamente los orificios y provocar una falla repentina y catastrófica de los componentes.
¿De dónde viene realmente la suciedad?
A menudo tenemos que darles malas noticias a nuestros clientes: el aceite nuevo no es aceite limpio. Es un error común creer que el aceite recién salido del bidón del fabricante está listo para usar. En realidad, ese bidón ha viajado por medio mundo, ha estado almacenado y probablemente llega con un código ISO 4406 de 21/19/16 o peor. Esto es demasiado sucio para un sistema hidráulico sensible.
Más allá del aceite nuevo sucio, la contaminación generalmente proviene de tres fuentes:
- Incorporado: Residuos que quedan dentro de la máquina durante la fabricación o reparación (escoria de soldadura, cinta selladora, trapos).
- Ingerido: Suciedad que entra a través de las tapas de respiración o sellos de cilindros defectuosos.
- Generado: La propia máquina genera partículas de desgaste. Al engranar los engranajes y girar las bombas, se desprenden microscópicas escamas metálicas.
Si no está monitoreando estos desechos "generados", no sabrá que una pieza está fallando hasta que sea demasiado tarde.
Entendiendo el diagrama ISO 4406
Aquí es donde el código de tres partes (por ejemplo, 18/16/13) puede parecer confuso.
Lo más importante es saber que, por cada número que se aumenta en el código de la tabla ISO 4406, la concentración de partículas se duplica. Esto representa un aumento significativo en la contaminación.
Esta tabla de referencia ayuda a traducir el código en recuentos de partículas reales.
Tabla de referencia de gráficos ISO 4406
| Número de código ISO | Partículas por mL (Más de) | Partículas por mL (hasta e incluyendo) |
|---|---|---|
| 24 | 80,000 | 160,000 |
| 23 | 40,000 | 80,000 |
| 22 | 20,000 | 40,000 |
| 21 | 10,000 | 20,000 |
| 20 | 5,000 | 10,000 |
| 19 | 2,500 | 5,000 |
| 18 | 1,300 | 2,500 |
| 17 | 640 | 1,300 |
| 16 | 320 | 640 |
| 15 | 160 | 320 |
| 14 | 80 | 160 |
| 13 | 40 | 80 |
| 12 | 20 | 40 |
| 11 | 10 | 20 |
| 10 | 5 | 10 |
| 09 | 2.5 | 5 |
Entonces, un código 19/17/14 indica miles de partículas que provocan desgaste en cada mililitro de su fluido.
Ejemplo de cálculo (ISO 4406)
Para ilustrar cómo funciona esto en la práctica, imagine que analiza una muestra de fluido hidráulico de una prensa y obtiene los siguientes recuentos brutos por mililitro:
- 4,500 partículas mayores a 4 µm → Si observamos la tabla ISO 4406, esto se encuentra entre 2,500 y 5,000, por lo que el primer número es 19.
- 1,100 partículas mayores a 6 µm → Esto está entre 640 y 1,300, por lo que el segundo número es 17.
- 110 partículas mayores a 14 µm → Esto está entre 80 y 160, por lo que el tercer número es 14.
El código ISO 4406 final para esta muestra sería 19/17/14.
¿Qué pasa con NAS 1638?
Si trabaja con equipos antiguos o planos aeroespaciales específicos, es posible que aún vea referencias a NAS 1638. Se trata de una norma más antigua desarrollada por el Estándar Aeroespacial Nacional en la década de 1960.
La norma ISO 4406 ha sustituido en gran medida a normas más antiguas como la estadounidense NAS 1638, ofreciendo un enfoque más coherente y aceptado a nivel mundial para la clasificación de la limpieza del petróleo.
Sin embargo, se han estudiado las relaciones y diferencias entre ISO 4406 y NAS 1638, demostrando que si bien ambas utilizan bases teóricas similares, sus reglas de calificación difieren y se han establecido correlaciones entre sus resultados para facilitar la comparación (Li-Fei, 2008; Sawczuk et al., 2025; Keep, 1985).
Nuestro consejo: Si su manual solicita NAS Clase 6, no adivine. La mayoría de nuestros contadores modernos, como la serie ToronOPC™, pueden alternar entre la notificación ISO 4406 y NAS 1638 con solo pulsar un botón. Esto garantiza que siempre cumpla con sus especificaciones.
Entonces, ¿cuál es un número ISO 4406 “bueno”?
Cada sistema tiene requisitos de limpieza diferentes. Como guía general, recomendamos estos códigos ISO 4406 para optimizar la vida útil del equipo:
- Servoválvulas de alta precisión: 16/14/11 o más limpias.
- Inyectores de combustible diésel de alta presión: objetivo entre 12/9/6 y 18/16/13.
- Bombas hidráulicas estándar: 18/16/13 es un objetivo ampliamente aceptado.
- Cajas de cambios industriales generales: 19/17/14 suele ser suficiente.
La importancia del método ISO 4406 para el muestreo
Con frecuencia hemos visto a empresas invertir en equipos de análisis de calidad, pero obtener datos poco fiables. La razón casi siempre es un proceso de muestreo defectuoso. Una muestra deficiente puede hacer que el aceite limpio parezca sucio, lo que conlleva tareas de mantenimiento innecesarias y costosas. Un método de muestreo ISO 4406 adecuado es fundamental.
Muestra de líneas de fluidos activos
Nunca tome una muestra del fondo de un depósito frío. Siempre debe extraerla de un punto turbulento del sistema donde el fluido esté circulando activamente, idealmente mientras la máquina esté a temperatura normal de funcionamiento.
Imaginemos un escenario en el que un técnico extrae fluido de un puerto de drenaje de "tramo muerto" que no se ha utilizado en meses. La muestra probablemente estaría llena de sedimentos sedimentados, lo que arrojaría un alarmante código ISO 4406 como 24/22/19. Esto podría provocar la necesidad de reemplazar todo el fluido.
Sin embargo, si ese mismo técnico tomó una muestra de la línea de retorno activa, el resultado podría ser un 17/15/12 limpio, lo que demostraría que el sistema está bien.
Siempre enjuague el puerto de muestreo
Una válvula de muestreo es un área estática donde el fluido no circula activamente.
Con el tiempo, los residuos se depositan y acumulan dentro del puerto. Si se toma una muestra inmediatamente, se analiza esta bolsa concentrada de lodo, no el fluido que circula por la máquina. No purgar la línea es la causa más común de un falso positivo por alta contaminación.
Al hacer pasar primero al menos 200 ml de líquido a través de la válvula hacia un recipiente de desechos, se asegura de que la muestra que recolecte sea un líquido fresco y activo que represente con precisión la verdadera condición ISO 4406 del sistema.
El muestreo en línea es superior al muestreo en botella
Si bien es conveniente, el muestreo en botella introduce variables que pueden comprometer los resultados.
Al abrir una botella de muestra "superlimpia", esta queda expuesta al polvo y las partículas del ambiente circundante. En sistemas que requieren una limpieza muy alta (p. ej., códigos ISO 4406 de 16/14/11 o inferiores), la entrada de unas pocas partículas dispersas en el aire en la botella puede ser suficiente para distorsionar los resultados.
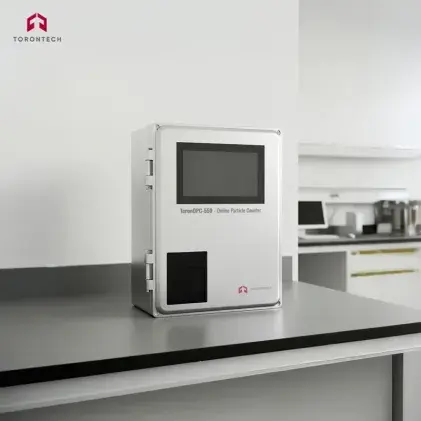
Por el contrario, conectar un contador de partículas en línea, como nuestro ToronOPC™-OL1, crea un circuito cerrado. El sensor se instala directamente en la trayectoria del fluido, proporcionando datos en tiempo real completamente aislados de la contaminación ambiental. Esto permite obtener los datos ISO 4406 más precisos.
¿Con qué frecuencia debe hacerse la prueba?
Una de las preguntas más frecuentes que recibimos es: "¿Con qué frecuencia debo verificar el código ISO 4406 de mi aceite?". No existe una fórmula mágica, pero recomendamos un enfoque basado en la criticidad.
- Sistemas críticos (operaciones 24/7): Si la máquina se detiene, ¿se detiene la fábrica? En caso afirmativo, recomendamos realizar pruebas mensuales o incluso semanales. Aquí es donde una unidad portátil como la ToronOPC™ 300 se amortiza, ya que enviar muestras semanales a un laboratorio se vuelve costoso rápidamente.
- Equipamiento estandar: En el caso de prensas o transportadores generales, las pruebas trimestrales suelen ser suficientes para detectar tendencias antes de que se conviertan en fallas.
- Después del mantenimiento: Siempre pruebe inmediatamente después de una reparación importante o un cambio de fluido para asegurarse de que no se hayan introducido contaminantes durante el trabajo.
El enfoque moderno para el conteo de partículas
La inspección visual con microscopio es lenta, subjetiva y anticuada. Las operaciones modernas requieren un Contador Automático de Partículas (APC) que utiliza tecnología láser para obtener un recuento preciso según la norma ISO 4406 en segundos.
En Torontech, nos centramos en esto. Creemos que no debería tener que elegir entre precisión y presupuesto.
Contadores de partículas de líquido y aceite de Torontech
Nuestra serie ToronOPC™ fue diseñada para ofrecer la misma precisión que los costosos equipos antiguos, pero en un paquete diseñado para entornos industriales. Todos están diseñados para informar la limpieza de fluidos según la norma ISO 4406.
Leer más: Contadores de partículas líquidas y de aceite: de laboratorio, portátiles y en línea.
- Modelos como nuestro ToronOPC™ 300W Son sistemas portátiles que permiten realizar análisis en sitio y tomar decisiones de mantenimiento inmediatas directamente en la máquina.
- Para pruebas fundamentales de laboratorio o de campo, el ToronOPC™ 100 Proporciona una fiabilidad y precisión excepcionales.
- Nuestros sistemas en línea, como el ToronOPC™ 550, se puede instalar de forma permanente para el monitoreo continuo y en tiempo real de fluidos.
Artículo relacionado: Bloqueo óptico de la luz frente a bloqueo de poros: ¿Cuál es la mejor opción?
Controle la salud de los fluidos con Torontech
Operar sin datos claros sobre la limpieza del fluido es un riesgo comercial innecesario.
Al implementar un programa de monitoreo consistente basado en la norma ISO 4406, usted invierte directamente en la longevidad de sus equipos y su estabilidad operativa. Comprender la tabla ISO 4406 es el primer paso.
En Torontech, nos comprometemos a ofrecer tecnología innovadora y eficaz que se ajuste a su presupuesto. Nuestros contadores de partículas de líquidos y aceite ofrecen la combinación ideal de rendimiento y valor.
¿Listo para prevenir fallas antes de que ocurran? Explore nuestra gama de contadores de partículas líquidas y de aceite aquí y vea cómo nuestras soluciones rentables pueden mejorar su estrategia de mantenimiento. Contáctenos hoy mismo para obtener un presupuesto.
Referencias
- Sawczuk, W., Kołodziejski, S. y Jüngst, M. (2025). Verificación de pruebas del estado del aceite hidráulico de máquinas de construcción siguiendo las directrices de las normas ISO 4406 y NAS 1638. Diagnóstico.
- Sawczuk, W., Kołodziejski, S., Bartkowiak, A. y Kubacki, Ł. (2025). Microfiltración de aceites en motores de combustión en sistemas de accionamiento e hidráulicos: investigación y revisión de soluciones. Motores de combustión.
- Keep, P. (1985). Filtración hidráulica. Norma de limpieza ISO 4406.
- Li-Fei, J. (2008). NORMAS Y MÉTODOS DE ENSAYO PARA LA LIMPIEZA DE ACEITE. Aceite lubricante.