Metalografik Analiz: Tutarlı Sonuçlar İçin Adımlar
Herhangi bir metalin mekanik performansı, mikro yapısı tarafından belirlenir. Metalografik analiz, mühendislerin bu iç özellikleri kesme, montaj, taşlama, parlatma ve dağlama işlemlerinden oluşan sistematik bir iş akışı aracılığıyla incelemelerine olanak tanır.
Alaşım kalitelerini doğrulamak veya arıza analizi yapmak fark etmeksizin, sonuçlarınızın netliği tamamen numune hazırlama kalitesine bağlıdır. Bu kılavuz, titiz endüstri şartnamelerini karşılayan kusursuz numuneler üretmek için gereken temel teknikleri ve standart prosedürleri kapsamaktadır.
Anahtar Teslimatlar:
- Hassas Kesim: Son analizinizin kalitesi büyük ölçüde ilk kesime bağlıdır. Doğru aşındırıcı tekerlek ve yeterli soğutucu kullanmak, mikroyapıyı değiştiren termal yanıkları önler.
- Sistematik Öğütme: Daha ince zımpara kağıdına geçmeden önce önceki adımdan kaynaklanan tüm deformasyonları gidermeniz gerekir. Adımları atlamak veya bu aşamayı aceleyle yapmak, daha sonra tekrar ortaya çıkacak derin çizikler bırakır.
- Temizlik Zorunludur: Çapraz kontaminasyon, parlatma kusurlarının en önemli nedenidir. Kaba parçacıkların ince bezlere bulaşmasını önlemek için, her aşındırma aşaması arasında numuneleri ve tutucuları iyice yıkayın.
- Standardizasyon: ASTM E3 gibi standartlara uymak, verilerinizin tekrarlanabilir olmasını sağlar. Otomatik ekipman kullanmak, bu tutarlılığı manuel hazırlığa göre daha iyi korumaya yardımcı olur.
- Kenar koruması: Yüzey analizi gerektiren numuneler için, yuvarlaklaşmayı önlemek ve kenarların mikroskop altında düz kalmasını sağlamak amacıyla doğru montaj reçinesini seçmek çok önemlidir.
Metalografik Analiz Nedir? Neden Önemlidir?
Metalografi, malzemenin özelliklerini anlamak ve davranışını tahmin etmek için genellikle mikroskop altında metallerin ve alaşımların yapısını incelemeyi içerir. Analiz genellikle, numunenin mikro yapısını ortaya çıkarmak için dikkatlice taşlandığı, cilalandığı ve aşındırıldığı yüzey hazırlama ile başlar.
Neden endüstriler arasında önemlidir? Çünkü metal mikro yapıların ince ayrıntılarını anlamak, bir malzemenin kalitesini, dayanıklılığını ve güvenilirliğini değerlendirmenize yardımcı olur. Metalografik test ile sertlik, tane boyutu ve iç yapı gibi faktörleri doğru bir şekilde ölçebilirsiniz.
Bu test süreci, yüksek performans gerektiren uygulamalar için malzeme seçerken karar verme sürecinize destek olur.
Güvenilir Metalografik Testlerin Önemi
Malzeme bilimi hassasiyete dayanır ve metalografik analiz tam olarak bunu sağlar. Metalografik test, bir metalin iş için yapılıp yapılmadığını belirlemenizi sağlar. Mühendisler bunu bir kılavuz olarak kullanır, kaliteyi yüksek ve tutarlılığı sağlam tutmak için sonuçlarına güvenirler.
Odak noktanız araştırma veya kalite kontrolü olsun, bu test süreci bir malzemenin zaman içindeki performansını etkileyen gizli nitelikleri ortaya çıkarır. Doğru yapıldığında, metalografik analiz üretim ve uygulamaya fayda sağlayan doğru ve güvenilir sonuçlar sağlar.
Metalografik Numune Hazırlamada Temel Adımlar
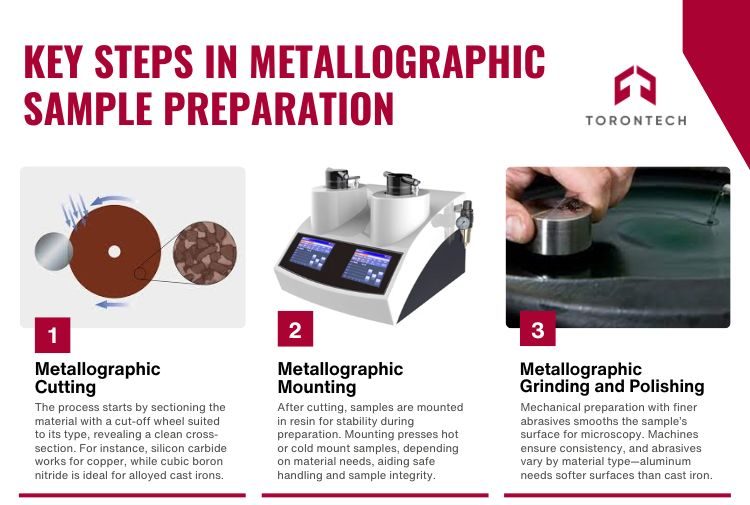
Doğru analiz için uygun numune hazırlama esastır. Bu süreç birkaç ana adımı içerir:
1. Metalografik Kesim
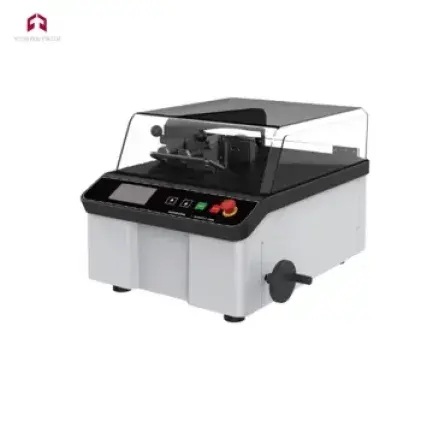
İşlem, genellikle malzemenin türüne uygun bir kesme diskine sahip özel bir metalografik kesme makinesi kullanılarak malzemenin kesilmesiyle başlar . Bu adım, inceleme için temiz bir kesit ortaya çıkarır.
Örneğin, bakır için sert bir silisyum karbür kesme tekerleği kullanılabilirken, alaşımlı dökme demirler için kübik bor nitrür idealdir. Çelik akslar gibi daha büyük parçalar için, daha kolay kullanım için daha küçük, yönetilebilir numuneler kesilir.
2. Metalografik Montaj
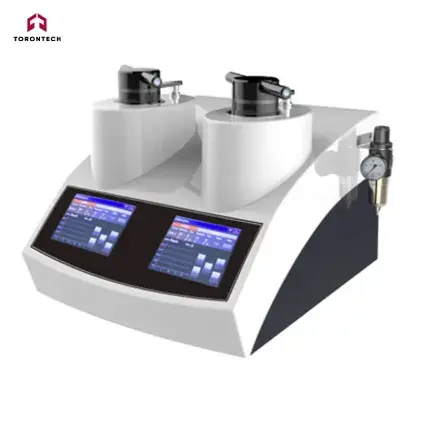
Numune kesildikten sonra, daha sonraki hazırlık aşamalarında stabilite ve koruma sağlamak amacıyla genellikle bir reçine bloğuna yerleştirilir. Metalografik montaj presi kullanılarak , numuneler malzeme türüne ve test gereksinimlerine bağlı olarak sıcak veya soğuk olarak monte edilir.
Montaj, numunenin bütünlüğünün korunmasına yardımcı olur ve küçük veya hassas malzemelerin daha güvenli bir şekilde işlenmesini sağlar. Sıcak montaj, ısıya dayanıklı malzemeler için iyi çalışırken, soğuk montaj daha hassas veya kaplanmış numuneler için kullanılır.
3. Metalografik Taşlama ve Parlatma
Öğütme ve parlatma (mekanik hazırlık olarak da bilinir) numunenin yüzeyini mikroskobik incelemeye hazırlamak için önemlidir. Bu adımda, pürüzsüz ve çiziksiz bir yüzey oluşturmak için giderek daha ince aşındırıcılar kullanılır.
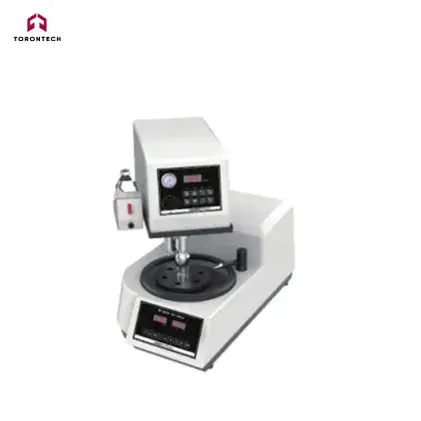
Özel taşlama ve parlatma makineleri , manuel veya otomatik olarak tutarlı bir hazırlık sağlar. Taşlama veya parlatma yüzeyinin seçimi malzemeye bağlıdır; örneğin, alüminyum gibi sünek malzemeler, dökme demir gibi daha sert metallerden farklı bir aşındırıcı yüzey gerektirir.
İlgili makale: Taşlama ve Parlatma Arasındaki Temel Farklar (Metalografi)
Daha Net Bir Görünüm İçin Parlatma ve Zımparalama Teknikleri
Taşlama ve parlatma söz konusu olduğunda, hassasiyet her şeydir. Başlamak için, kaba taşlama ile başlayın, bu da pürüzlü kenarları giderir ve numuneyi ideal yüzeye yakın hale getirir. Daha fazla incelik için ince taşlama ile devam edin. Son cila, bir ayna gibi pürüzsüz ve yansıtıcı olmalı, böylece malzemenin gerçek yapısını ortaya çıkarmalıdır.
Otomatik bir metalografik parlatıcı kullanmak, özellikle birden fazla numuneyle uğraşıyorsanız, genellikle daha tutarlı sonuçlar verir. Otomatik parlatıcılar, basınç ve hız üzerinde kontrol sağlar, bu da hata olasılığını azaltır ve size eşit sonuçlar verir.
İlgili makale: Parlatıcı ve Taşlama Makinesi Kılavuzu: Manuel, Yarı Otomatik veya Otomatik?
Metalografik numunelerin nasıl doğru şekilde parlatılacağını bilmek, mikro yapı analizini bozabilen yaygın bir sorun olan yüzey hasarını önlemenize yardımcı olabilir.
Güvenilir Metalografik Testler İçin En İyi Uygulamalar
Metalografik analizde güvenilir sonuçlar elde etmek, sadece bir kılavuzu takip etmekten daha fazlasını gerektirir; laboratuvardaki her değişken üzerinde kontrol sahibi olmayı gerektirir. İşte verilerinizin her partide doğru ve tutarlı kalmasını sağlamak için dört strateji.
1. Ekipmanı Malzeme ve Hacme Uygun Hale Getirin
Doğru metalografik ekipmanı seçmek sadece bütçeyle ilgili değil; makinenin yeteneklerini malzemenizin sertliğine ve laboratuvarınızın üretim kapasitesine uygun hale getirmekle ilgilidir. Örneğin, düşük hacimli laboratuvarlar için manuel hazırlık yeterli olabilir, ancak genellikle basınç ve zamanlamada insan kaynaklı farklılıklar ortaya çıkarır. Yüksek hacimli ortamlar için, otomatik parlatıcılar ve programlanabilir kesiciler hayati önem taşır çünkü her seferinde aynı kuvveti ve dozajı uygulayarak operatör yorgunluğu değişkenini ortadan kaldırırlar.
İlgili makale: Taşlama ve Parlatma Kılavuzu: Merkezi Kuvvet mi Yoksa Bireysel Kuvvet mi?
2. Tariflerinizi Standartlaştırın (SOP'lar)
Metalografide en büyük zorluk tekrarlanabilirliktir. Teknisyen A 2 dakika, Teknisyen B ise 3 dakika parlatma yaparsa, sonuçlarınız farklılık gösterecektir. Test ettiğiniz her alaşım türü için kesin Standart Çalışma Prosedürleri (SOP'ler) veya "hazırlık tarifleri" geliştirin ve belgeleyin. Bu tarifler, herhangi bir operatörün vardiyadan vardiyaya tam olarak aynı yüzey işlemini elde edebilmesi için dönüş hızları, kuvvet (Newton), süre ve sarf malzemesi türleri gibi kesin parametreleri tanımlamalıdır.
3. Çapraz Kontaminasyonu Önleyin
Son parlatma aşamalarında çizilmenin en yaygın nedeni aşındırıcı kalıntıların birikmesidir. Sadece suyla durulama genellikle yeterli değildir. Numuneleri gerçekten temiz tutmak için, taşlama adımları arasında ultrasonik temizleyici kullanarak çatlaklardan veya montaj boşluklarından gevşek parçacıkları titreşimle uzaklaştırın. Ayrıca, analiz sırasında mikroyapısal özelliklerle karıştırılabilecek su lekelerini önlemek için numuneleri daima alkolle yıkayın ve hemen ılık hava ile kurutun.
4. Bakımını ve Kalibrasyonunu Sık Sık Yapın
Kalibrasyon sadece mikroskopla sınırlı değildir; tüm hazırlık hattını kapsar. Otomatik parlatma makinelerinizdeki yük hücrelerini kontrol ederek uygulanan kuvvetin okunan değerle eşleştiğinden emin olun. Numunede düzgünlük eksikliğine neden olabilecek düzensiz aşınma için kesme disklerinizi ve parlatma plakalarınızı düzenli olarak inceleyin. Ekipmanınızı en iyi durumda tutmak, "başarısız" bir numunenin aslında bir makine hatası değil, malzeme kusuru olduğundan emin olmanızı sağlar.
Mikro yapısal bozuklukların teşhis edilmesi ve giderilmesi
Tecrübeli laboratuvar teknisyenleri bile, malzemenin gerçek özelliklerini gizleyen "hayalet yapılar" veya yapay oluşumlarla karşılaşırlar. Görüntülerinizde bir sorun varsa, tüm süreci yeniden başlatmadan önce bu yaygın nedenleri kontrol edin.
Sorun: Isı Hasarı (Yanık İzleri)
Kesim kenarına yakın mikroyapıda bir değişiklik gözlemlerseniz (çelikte genellikle daha koyu bir bölge olarak görünür), numune büyük olasılıkla kesim sırasında aşırı ısınmıştır. Bu yanıltıcı yapı, malzemenin gerçekte olduğundan daha sert veya farklı görünmesine neden olur.
Çözüm: Kesme ilerleme hızınızı hemen azaltın. Aşındırıcı kesicinizin, soğutma sıvısının yoğun akışını doğrudan temas noktasına yönlendirdiğinden emin olun. Sorun devam ederse, daha hızlı aşınarak yeni kesme parçacıklarını ortaya çıkaran daha yumuşak bir aşındırıcı tekerleğe geçin.
Konu: Kuyruklu Yıldız Kuyrukları ve Sürüklenme Çizgileri
Bunlar, numunedeki yabancı maddelerin (safsızlıkların) veya gözeneklerin arkasında oluşan tek yönlü çizikler veya izlerdir. Genellikle sert parçacıkların numuneden düşüp parlatma sırasında yüzey boyunca sürüklenmesiyle oluşurlar.
Çözüm: Muhtemelen çok uzun süre parlatıyorsunuz veya çok kalın tüylü bir bez kullanıyorsunuz. Parlatma sürenizi azaltın. Yarı otomatik bir başlık kullanıyorsanız, her bir numuneye uygulanan kuvveti azaltın. Daha ince aşamalara kaba taneciklerin geçmemesi için, adımlar arasında numuneyi iyice temizleyin.
Sorun: Kenar Yuvarlama
Numunenin kenarları içe doğru kıvrıldığında, yüzey kaplamalarını veya sertleştirme işlemlerini incelemek imkansız hale gelir. Bu durum genellikle montaj reçinesinin metal numuneden daha yumuşak olmasından kaynaklanır.
Çözüm: Daha sert bir montaj malzemesi kullanın. Sıcak montaj için, cam elyaf takviyeli epoksi veya dialil ftalat reçinesine geçin. Soğuk montaj kullanmanız gerekiyorsa, belirgin seramik dolgu granülleri ekleyerek bir bariyer oluşturun veya daha sert epoksi sistemleri kullanın. Alternatif olarak, numuneyi baskı tablasına mükemmel şekilde düz tutan otomatik taşlama ekipmanı kullanın.
Sorun: Leke veya Su İzleri
Kuruma sonrasında yüzeyde oluşan renk değişimi, korozyon veya aşındırma izleri gibi görünerek analizi zorlaştırabilir.
Çözüm: Suyun yüzeyde kendiliğinden buharlaşmasına asla izin vermeyin. Son durulamanın hemen ardından, suyu uzaklaştırmak için numuneyi etanol veya izopropil alkolle yıkayın, ardından sıcak hava kurutucu ile anında kurutun. Basınçlı hava hattınızın yağ veya nemden arındırılmış olduğundan emin olun.
Metalografik Tekniklerin Endüstriler Arası Uygulamaları
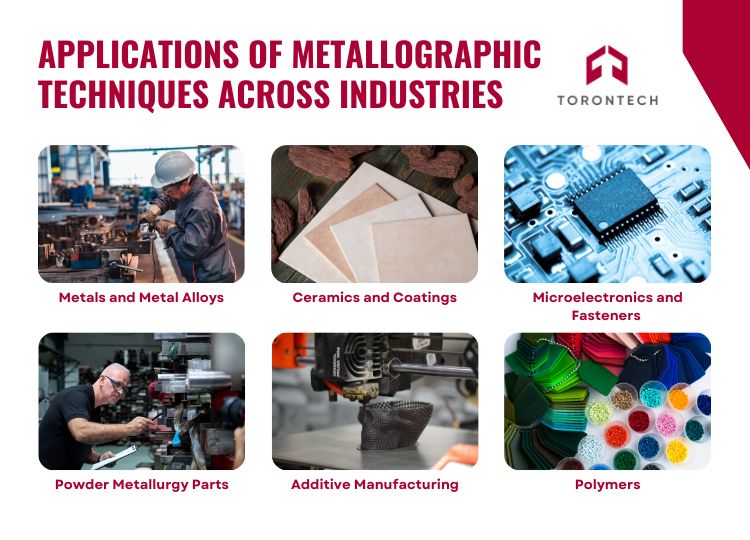
Metalografinin çok yönlülüğü, aşağıdakiler de dahil olmak üzere çeşitli malzemeleri desteklemesine olanak tanır:
- Metaller ve Metal Alaşımları: Yaygın kullanılan malzemeler arasında paslanmaz çelik, titanyum ve pirinç bulunur.
- Seramik ve Kaplamalar: Seramik kaplamalar ve termal püskürtme kaplamaları içerir.
- Toz Metalurjisi Parçaları: Metalografi, toz metalurjisi yöntemiyle üretilen parçaların analizine yardımcı olur.
- Mikroelektronik ve Bağlantı Elemanları: Vidaların, cıvataların ve diğer bağlantı elemanlarının mikro yapılarını anlamak için gereklidir.
- Katmanlı Üretim: 3 boyutlu yazıcıyla üretilen parçaları incelemek için kullanılır.
- Polimerler: Hem doğal hem de sentetik polimerler için geçerlidir.
Metalografik teknikler otomotiv ve havacılıktan elektronik ve üretime kadar uzanan endüstrilerde ve akademik araştırma ortamlarında yaygın olarak kullanılmaktadır. Uygulamalar arasında yeni malzemeler geliştirmek ve test etmek, üretim süreçlerini iyileştirmek ve bileşen arıza analizi yapmak yer alır.
Torontech ile Analizi Optimize Edin
Güvenilir metalografik analiz, etkili kalite kontrolünün temelidir. Yukarıda belirtilen hazırlık adımlarını (dikkatli kesimden son parlatmaya kadar) titizlikle takip ederek, yanlış yorumlara ve malzeme israfına yol açan hataları ortadan kaldırırsınız.
Ancak teknik, denklemin sadece yarısıdır. Farklı operatörler arasında yüksek verimlilik ve tekrarlanabilirlik sağlamak için laboratuvarınızın insan hatasını en aza indiren makinelere ihtiyacı vardır.
Laboratuvarınızın iş akışını yükseltmeye hazır mısınız? Sektörün titiz standartlarını karşılamak üzere tasarlanmış Torontech'in eksiksiz Metalografi Ekipmanı yelpazesini keşfedin .
- Aşındırıcı Hassas KesicilerDoğru mikroyapı analizi için yanma izi olmayan kesitler elde edildiğinden emin olun.
- Montaj PresleriKaplama ve kasa derinliği ölçümü için üstün kenar tutma özelliği elde edin.
- Taşlama ve Parlatma SistemleriÇiziksiz, ayna gibi parlak yüzeyleri otomatik olarak elde edin.
İhtiyaçlarınıza ve ASTM gereksinimlerinize uygun bir konfigürasyon hakkında görüşmek için bugün bizimle iletişime geçin .
Referanslar
- Shirsat, T., Bairagi, V., Buchade, A. ve Boonchieng, E. (2024). Metallerde Tane ve Parçacık Boyutu Ölçümünde Devrim Yaratmak: Sensör Destekli Metalografik Görüntü Analizinin Rolü. Sensörler (Basel, İsviçre), 24.
- Speicher, M. ve Scheck, R. (2022). “Mobil Metalografi”: Bileşenler üzerinde doğrudan mobil metalografik incelemeler.. Pratik Metalografi, 59, 532 - 544.
- Voort, G. (2021). Arıza Analizinde Metalografik Teknikler[1]. Arıza Analizi ve Önleme.
- Kraner, J., Kevorkijan, V., Godec, M. ve Paulin, I. (2021). ALÜMİNYUM ALAŞIMLARININ KALİTESİNİ BELİRLEMEK İÇİN METALOGRAFİK YÖNTEMLER. Malzemeler ve teknoloji.
- Geels, K., Fowler, D., Kopp, W. ve Rückert, M. (2007). Metalografik ve Materyagrafik Numune Hazırlama, Işık Mikroskobu, Görüntü Analizi ve Sertlik Testi.
- Quinn, J. (2022). Uluslararası Metalografi Derneği, IMAT 2022'de 'Metalografi, Görüntü Analizi, Makine Öğrenimi ve Mekanik Test Yöntemleriyle Malzeme ve Mikro Yapı Karakterizasyonu: Temel ve Uygulamalı Çalışmalar' başlıklı sunumu gerçekleştiriyor.Metalografi, Mikro yapı ve Analiz, 11, 349 - 350.