Guide MVR vs MFR : Différences, formules et équipements
Et si votre équipe qualité pouvait garantir la constance de la résine brute avant même que le matériau n'atteigne la chaîne de production ?
La caractérisation précise de l'indice de fluidité à chaud est la méthode la plus rapide pour optimiser le rendement des procédés d'extrusion et de moulage par injection. La comparaison de l'indice de fluidité à chaud (MFR) et du coefficient de variation de la viscosité (MVR) (et inversement) offre à votre usine une méthode fiable pour contrôler les lots entrants, prévenir les défauts de fabrication et préserver vos marges bénéficiaires sans engendrer de coûts de test superflus.
Voici un tableau comparatif direct, une explication détaillée de la formule de conversion et un guide de sélection du matériel.
MFR vs MVR : Différences fondamentales
Pour les décideurs ayant besoin d'un résumé rapide, les études interlaboratoires montrent que le MVR offre une répétabilité et une reproductibilité supérieures au MFR sur des polymères de référence tels que le polypropylène, atteignant une répétabilité d'environ 5 % contre environ 7 % et une reproductibilité d'environ 11 % contre environ 21 % à un niveau de confiance de 95 %.
| Facteur d'évaluation | Débit de fusion (MFR) | Débit volumique de fusion (MVR) |
|---|---|---|
| Propriété principale | Débit massique (indicateur de masse molaire) | Débit volumétrique (indicateur de débit de cisaillement) |
| Unités de la fiche technique | g/10 minutes | cm³/10 min |
| Norme de test officielle | Méthode A de la norme ASTM D1238 / Méthode A de la norme ISO 1133-1 | Méthode B selon la norme ASTM D1238 / Méthode B selon la norme ISO 1133-1 |
| Routine de laboratoire | Pesée et coupe manuelle chronométrée | suivi numérique des déplacements optiques |
| Implication des opérateurs | Important (chronométrage manuel, découpe, pesage) | Minimal (suivi automatisé, exportation numérique) |
| Répétabilité (PP Benchmark) | ~% 7 | ~% 5 |
| Reproductibilité (PP Benchmark) | ~% 21 | ~% 11 |
| Sensibilité aux produits de comblement | Fortement altéré par des charges minérales denses | Insensible aux biais liés à la densité du produit de remplissage ; reflète le débit volumétrique réel |
| Durée du test | 15 à 20 minutes d'attention pratique | 5 à 8 minutes avec calculs automatisés |
| Application primaire | Vérification de base des résines vierges non chargées | Contrôle qualité à grande échelle, composés remplis, laboratoires de R&D |
Qu'est-ce que le taux de fluidité à chaud (MFR) ?
L'indice de fluidité à chaud (MFR), également appelé débit massique de polymère fondu, quantifie la masse réelle de polymère fondu passant à travers une filière normalisée en carbure de tungstène (diamètre intérieur de 2.095 ± 0.005 mm) sous une charge et une température constantes pendant 10 minutes. Régie par les normes ASTM D1238 (procédure A) et ISO 1133-1 (méthode A), cette approche gravimétrique exprime la fluidité en grammes par 10 minutes (g/10 min).
Lors d'un cycle de procédé A standard, des granulés ou des paillettes de polymère sont chargés dans un cylindre chauffé. Après un temps de préchauffage prédéfini, un piston calibré exerce une pression continue vers le bas. À mesure qu'un filament s'extrude à travers la filière, une lame de temporisation automatisée ou une lame de coupe manuelle le segmente à intervalles de temps précis.
Des instruments comme le ToronMFI™-A d'entrée de gamme gèrent cette étape grâce à un racleur automatisé contrôlé par microprocesseur, précis à ±0.1 seconde, éliminant ainsi les variations de temps liées aux découpes manuelles au rasoir. Les segments découpés refroidissent, sont pesés sur une balance analytique d'une résolution de 0.1 mg et convertis en un débit standard de 10 minutes.
MFR = (m × 600) / t
(Où m représente la masse moyenne des segments découpés en grammes, et t l'intervalle de découpe en secondes.)
L'indice de fluidité à chaud (MFR) constitue un indicateur inverse pratique de la viscosité, offrant une alternative plus simple à la rhéométrie rotationnelle pour évaluer l'aptitude à la mise en œuvre des matériaux. Lorsque la masse moléculaire et la masse molaire augmentent, les chaînes polymères résistent davantage au déplacement, ce qui entraîne une diminution de l'indice MFR.
Article connexe : Indice de fluidité (MFI) vs Viscosité : Différences entre les tests et guide de sélection
Selon nous, la méthode A peut induire en erreur car les additifs minéraux denses augmentent artificiellement le poids du fil, masquant ainsi l'augmentation réelle de la viscosité du matériau. Tandis que les particules solides restreignent physiquement l'écoulement et réduisent le débit global, la méthode B (MVR) mesure directement le déplacement volumétrique, éliminant le biais lié à la masse et isolant le comportement d'écoulement réel du composé chargé.
Qu'est-ce que le taux de fusion volumique (MVR) ?
Le débit volumique de fusion (DVF), également appelé débit de fusion, quantifie le volume de polymère fondu extrudé à travers une filière capillaire standard dans des conditions thermiques et de charge définies, sur une durée de 10 minutes. Réglementée par les normes ASTM D1238 (procédure B) et ISO 1133-1 (méthode B), cette méthode volumétrique enregistre le débit en centimètres cubes par 10 minutes (cm³/10 min).
Au lieu de collecter, refroidir et peser les filaments extrudés, MVR utilise des capteurs de position numériques haute résolution. Les systèmes de milieu et de pointe, tels que le ToronMFI™-B et le ToronMFI™-D , intègrent un suivi numérique du déplacement avec une résolution de ±0.02 mm pour enregistrer la descente linéaire du piston lesté (l) sur un intervalle de mesure précisément temporel (t).
Étant donné que les protocoles de test normalisés fixent A à 0.711 cm² (représentant la surface de section transversale moyenne nominale de l'alésage du cylindre de 9.550 mm et de la tête de piston de 9.474 mm selon les normes ISO 1133 et ASTM D1238), le logiciel de l'instrument calcule automatiquement le débit volumétrique à partir des données de déplacement de l'encodeur :
MVR = (A × l × 600) / t
L'un des principaux avantages de la méthode MVR réside dans sa simplicité : elle ne nécessite aucune connaissance préalable de la densité du matériau pour le calcul des volumes. Nous considérons la méthode MVR comme l'approche la plus efficace et reproductible pour les bancs d'essai d'assurance qualité. Elle évite le prélèvement physique des brins, élimine les délais liés à la balance et produit des données numériques précises avec une intervention minimale de l'opérateur.
Calcul de la différence : conversion MVR en MFR
Lors de l'examen des certificats de résine provenant de plusieurs fournisseurs, les équipes de contrôle qualité doivent souvent savoir calculer la différence entre le MVR et le MFR, ou convertir le MVR en MFR. Le lien mathématique entre ces deux valeurs est la masse volumique à l'état fondu (ρ_melt) du matériau à la température d'essai spécifiée.
MFR = MVR × ρ_fonte
Inversement, pour convertir un débit massique en débit volumique :
MVR = MFR / ρ_fonte
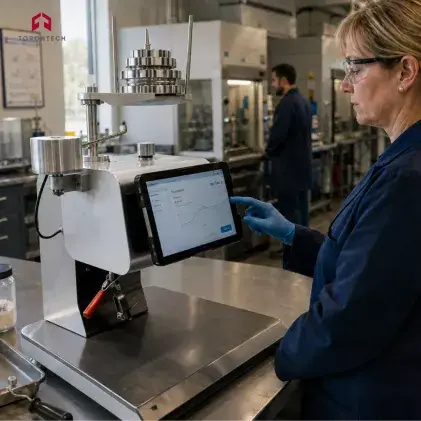
En mesurant simultanément la masse et le volume de sortie dans des conditions identiques, la viscosité de cisaillement et la masse volumique du polymère fondu peuvent être calculées directement. Les appareils multiparamètres avancés comme le ToronMFI™-V utilisent un logiciel intégré sur tablette pour calculer la masse volumique du polymère fondu, la viscosité apparente, la contrainte de cisaillement et le taux de cisaillement en une seule opération, éliminant ainsi les calculs manuels.
Règle critique : Densité du polymère fondu (ρ_melt) ≠ Densité du polymère solide (ρ_solid)
Il arrive fréquemment que les équipes de test commettent l'erreur d'utiliser la densité du solide à température ambiante dans ces calculs. Les thermoplastiques subissent un gonflement volumétrique important lorsqu'ils sont chauffés au-delà de leur point de fusion, ce qui signifie que leur densité à l'état fondu est systématiquement inférieure à leur densité à l'état solide. Par conséquent, la densité à l'état fondu est généralement de 10 % à 25 % inférieure à la densité du solide à température ambiante.
Par exemple, le polyéthylène haute densité (PEHD), dont la densité ambiante est de 0.955 g/cm³, voit sa densité à l'état fondu chuter à environ 0.760 g/cm³ à sa température d'essai standard de 190 °C. L'utilisation de la valeur de densité à froid entraîne une erreur de calcul supérieure à 25 %. L'application de valeurs de densité à l'état fondu correctes permet d'éviter les inexactitudes de modélisation et de réduire les coûts des simulations d'écoulement de polymères en aval.
Exemple de conversion étape par étape
Supposons qu'un contrôle de qualité à l'entrée d'un homopolymère de polypropylène (PP) à 230 °C / 2.16 kg donne un MVR mesuré de 14.20 cm³/10 min et une densité de fusion connue de 0.738 g/cm³ à 230 °C.
Appliquez d'abord la formule de conversion : MFR = MVR × ρ_melt. Ensuite, calculez le débit massique en multipliant 14.20 cm³/10 min par 0.738 g/cm³, ce qui donne 10.48 g/10 min. L'indice de fluidité à chaud équivalent obtenu est de 10.48 g/10 min.
Guide de référence sur la densité de fusion
Le débit massique (MVR) augmente avec la température en raison d'un volume libre plus important dans le polymère fondu et diminue avec une forte teneur en charge, car les particules solides adsorbent les chaînes macromoléculaires et restreignent l'écoulement. La dépendance du débit à la température suit souvent une relation de type Arrhenius.
Vous trouverez ci-dessous un guide de référence des densités de fusion empiriques (ρ_melt) pour les thermoplastiques industriels standard testés dans les conditions ASTM et ISO :
| Matériau polymère | Température d'essai standard (°C) | Charge d'essai standard (kg) | Densité nominale du solide (g/cm³) | Densité de fusion empirique ρ_melt (g/cm³) |
|---|---|---|---|---|
| LDPE (polyéthylène basse densité) | 190 | 2.16 | 0.918 – 0.925 | 0.762 |
| LLDPE (PE linéaire basse densité) | 190 | 2.16 | 0.918 – 0.935 | 0.765 |
| HDPE (polyéthylène haute densité) | 190 | 2.16/5.0 | 0.945 – 0.965 | 0.760 – 0.768 |
| PP (homopolymère polypropylène) | 230 | 2.16 | 0.900 – 0.910 | 0.738 |
| PS (Polystyrène à usage général) | 200 | 5.00 | 1.040 – 1.060 | 0.945 |
| ABS (acrylonitrile butadiène styrène) | 220/230 | 10.0/3.8 | 1.030 – 1.070 | 0.955 – 0.965 |
| PC (polycarbonate) | 300 | 1.20 | 1.200 | 1.070 |
| PET (polyéthylène téréphtalate) | 275/285 | 2.16 | 1.350 – 1.400 | 1.200 |
| PA6 / PA66 (Polyamide / Nylon) | 235/275 | 2.16 | 1.130 – 1.150 | 0.980 – 1.010 |
| POM (Polyoxyméthylène / Acétal) | 190 | 2.16 | 1.410 – 1.420 | 1.150 |
(Note à l'attention des formulateurs : les additifs minéraux lourds, les fibres de verre et les nanoparticules de silice modifient considérablement la fluidité et la densité à l'état fondu. Pour les formulations renforcées, nous recommandons de mesurer directement la densité à l'état fondu à l'aide d'un indexeur équipé d'un système de suivi automatique des déplacements.)
Conformité aux normes : ASTM D1238 vs ISO 1133
Les normes ASTM D1238 et ISO 1133 partagent des principes fondamentaux équivalents, utilisant un plastomètre à extrusion pour forcer le polymère fondu à travers une filière capillaire dans des conditions spécifiées. Traditionnellement, les laboratoires nord-américains s'étalonnent à l'aide de matériaux de référence du National Institute of Standards and Technology (NIST), tels que le SRM 1474 (mesuré à 5.03 g/10 min selon la norme ASTM D1238), tandis que les matériaux de référence internationaux garantissent une conformité constante avec la norme ISO 1133-1.
Pour les mouleurs automobiles de premier rang du corridor industriel du Midwest (comme le Michigan, l'Ohio et l'Indiana) et du sud de l'Ontario, la double conformité est une réalité opérationnelle quotidienne : les résines entrantes arrivent souvent certifiées selon la norme ASTM D1238, tandis que les spécifications mondiales des composants OEM exigent une validation selon la norme ISO 1133.
Tolérances thermiques et géométriques
Les deux normes spécifient des dimensions de matrice identiques (longueur de 8.000 ± 0.025 mm et alésage de 2.095 ± 0.005 mm), mais leurs tolérances de fonctionnement diffèrent légèrement. La norme ASTM D1238 impose une plage de température stricte de ±0.2 °C à moins de 10 mm au-dessus de la matrice, tandis que la norme ISO 1133-1 autorise ±0.5 °C. La durée de préchauffage diffère également : 7.0 ± 0.5 minutes pour la norme ASTM contre 5.0 ± 0.5 minutes pour la norme ISO.
Les instruments de test de la gamme ToronMFI™ fonctionnent de 50 °C à 450 °C avec un temps de récupération thermique inférieur à 4 minutes. Pour les installations soumises aux exigences strictes des normes ASTM D1238 et ISO 1133-2, le modèle avancé ToronMFI™-D garantit une précision de contrôle de la température ≤ 0.2 °C, tandis que les modèles d'entrée de gamme ToronMFI™-A et ToronMFI™-B offrent une précision de contrôle fiable de ± 0.5 °C pour les contrôles qualité standard ISO 1133-1.
Résines spéciales et dispositions relatives aux essais avancés
Pour les matériaux à fluidité élevée (supérieure à 50 g/10 min), la norme ASTM C spécifie des filières de demi-hauteur et de demi-diamètre, tandis que la norme ISO prend en compte les résines à haute fluidité grâce à des annexes dédiées. Les essais multi-poids (norme ASTM D et norme ISO 1133 multi-charges) évaluent le rapport de débit (FRR) afin d'estimer la distribution des masses moléculaires.
De plus, la norme ISO 1133-2 impose des limites strictes de temps de maintien pour les polycondensats tels que le PET et les polyamides, réduisant ainsi la dispersion de la reproductibilité de 114 % à environ 60 %. Nous considérons la conformité à la double norme comme essentielle pour les installations gérant des expéditions de matières premières provenant de fournisseurs internationaux ou exportant des produits finis à l'échelle mondiale.
Cadre de sélection des méthodes
Les différents procédés de fabrication requièrent des plages de fluidité à l'état fondu spécifiques. Par exemple, les emballages en polypropylène pour le thermoformage nécessitent environ 4 g/10 min, l'extrusion de film jusqu'à 11 g/10 min et le moulage par injection varie de 3 à 100 g/10 min selon l'épaisseur de la paroi de la pièce.
Évaluation des composés chargés et des mélanges PCR
Face à la multiplication des réglementations sur le recyclage post-consommation (PCR) en Amérique du Nord (comme la loi californienne AB 793, les lois de l'État de Washington sur le contenu recyclé et la réglementation fédérale canadienne sur les emballages), les transformateurs mélangent fréquemment du PEHD et du PP recyclés à des flux vierges. Les lots de PCR présentant des variations de densité et d'historique thermique, les tests MVR constituent une méthode directe pour identifier la dégradation dans ces mélanges.
Les colorants et les charges minérales lourdes nécessitent la même approche volumétrique. Les pigments lourds comme le dioxyde de titane (TiO₂ à environ 4.2 g/cm³) et le noir de carbone (environ 1.8 à 2.1 g/cm³) sont nettement plus denses que les polyoléfines pures (environ 0.9 g/cm³). Par conséquent, un lot pigmenté produira un extrudat plus lourd et affichera un indice de fluidité (MFR) artificiellement plus élevé que son homologue non coloré, même lorsque les chaînes polymères de base sont identiques.
La mesure de la viscosité à l'état fondu (MVR) sur les polymères naturels et colorés permet d'isoler la charge pigmentaire de la viscosité réelle du polymère. Bien que les charges solides et les pigments restreignent physiquement le mouvement du fluide, la méthode B (MVR) garantit que les réductions de débit mesurées reflètent la rhéologie réelle du polymère fondu et non un artefact lié à la densité massique.
Exigences en matière de fréquence et de débit des tests
Pour les laboratoires effectuant plus de 8 à 10 tests par poste, la méthode B (MVR) offre un gain de productivité immédiat. L'automatisation du suivi du déplacement permet de gagner 10 à 12 minutes par échantillon en supprimant les étapes manuelles de découpe, de refroidissement et de pesée analytique.
À l’inverse, les installations qui effectuent uniquement une vérification périodique à l’entrée sur des polyoléfines propres et non chargées peuvent s’appuyer sans problème sur la méthode A (MFR) pour les contrôles de qualité de base.
Polycondensats sensibles à l'humidité
Lors de la transformation de résines sensibles à l'humidité comme le PET, le PBT ou les polyamides, la méthode B de la norme ISO 1133-2 est fortement recommandée. Le suivi automatisé par capteurs enregistre le déplacement du piston dans des plages de préchauffage très courtes, avant que l'humidité ambiante ne provoque la rupture hydrolytique des chaînes, évitant ainsi que la dégradation thermique ne fausse les résultats des tests.
Tests, dépannage et diagnostic des erreurs
Une caractéristique fondamentale des essais d'indice de fluidité à l'état fondu est que les vitesses de cisaillement utilisées lors des essais sont nettement inférieures aux vitesses de cisaillement réelles lors de l'extrusion ou du moulage par injection. De plus, les matériaux thermiquement instables, comme le PVC, présentent des difficultés d'essai spécifiques. Lorsque les résultats d'indice de fluidité s'écartent des spécifications du fournisseur, la cause première est souvent liée à la procédure ou à la maintenance plutôt qu'à la qualité de la résine.
Variables opérationnelles : Emprisonnement d'air et durée de coupe
Des valeurs de MVR erratiques ou fluctuantes sont généralement dues à des bulles d'air emprisonnées dans le cylindre en fusion lors du compactage. Charger le matériau par petites quantités et le tasser fermement entre chaque ajout permet d'éliminer efficacement ces bulles d'air. Les codeurs de déplacement haute résolution, tels que les capteurs optiques ±0.02 mm du ToronMFI™-D, détectent rapidement ces pics d'accélération en cas de compactage irrégulier.
Pour les tests manuels de la méthode A, une forte dispersion entre les coupes indique une variabilité du timing de l'opérateur, qui est résolue en passant à un racleur mécanique automatisé précis à ±0.1 seconde.
Facteurs liés aux matériaux et à l'outillage : hydrolyse de l'humidité et entretien des matrices
Une chute brutale et importante de la viscosité à l'état fondu lors des tests indique une hydrolyse du polymère induite par l'humidité, notamment pour le PET et les polyamides. Les résines doivent être parfaitement séchées avant les tests, avec un purgeage à l'azote pendant le préchauffage. À l'inverse, des débits mesurés nettement inférieurs aux valeurs certifiées résultent souvent d'une accumulation de résine carbonisée à l'intérieur de la filière capillaire.
Le maintien des températures du cylindre dans la plage standard ASTM D1238 de ±0.2°C empêche la stratification de la viscosité le long de la colonne de fusion, et le nettoyage de la matrice en carbure de tungstène avec des contrôles réguliers de jauge passe/ne passe pas garantit que l'alésage reste strictement dans la spécification de 2.095 mm.
Retour sur investissement en laboratoire : tests manuels vs tests automatisés
Nous sommes convaincus que les instruments de test de qualité doivent générer des gains opérationnels concrets en réduisant les coûts de main-d'œuvre et les temps de cycle des tests. Si les techniques modernes d'apprentissage automatique et de capteurs virtuels permettent de prédire le comportement d'écoulement des matériaux fondus dans les environnements IoT industriels, la modernisation du matériel de laboratoire, passant des tests manuels de découpe et de pesée (Méthode A) à un système automatisé de suivi optique des déplacements (Méthode B), offre des gains d'efficacité immédiats.
Lire la suite : Testeur MFI manuel ou automatique : quel testeur convient à votre laboratoire ?
Temps d'intervention du technicien par test
Méthode manuelle A (MFR) :
- Chargement et compactage du matériau : 2 minutes
- Cycle de préchauffage : 7 minutes
- Gestion des coupes chronométrées (3 à 5 coupes) : 3 minutes
- Refroidissement et pesage analytique : 4 minutes
- Calcul et enregistrement manuels : 2 minutes
- Durée totale par échantillon : ~18 minutes
Méthode automatisée B (MVR) :
- Chargement et compactage du matériau : 2 minutes
- Cycle de préchauffage : 5 à 7 minutes
- Suivi automatisé des déplacements : 1 minute (enregistrement continu par capteur)
- Calcul automatisé et exportation directe des données : instantanée (via des liaisons PC USB/RS485 ou des micro-imprimantes intégrées)
- Temps total par échantillon : environ 8 à 10 minutes (gain de temps de plus de 50 %)
Économies financières annuelles pour un laboratoire d'assurance qualité industriel
En supposant qu'une installation effectue 15 tests par jour pendant 250 jours d'exploitation par an (3 750 tests par an), les coûts de main-d'œuvre peuvent être modélisés à 35.00 USD par heure, reflétant les salaires typiques entièrement chargés des techniciens d'essais de matériaux selon les normes salariales du Bureau américain des statistiques du travail (BLS) et de Statistique Canada.
La méthode A requiert 1 125 heures de technicien par an (soit 39 375 USD de main-d'œuvre), tandis que la méthode automatisée B n'en requiert que 500 (soit 17 500 USD de main-d'œuvre). Cela représente une économie directe de 21 875 USD par an sur la main-d'œuvre. Grâce à la réduction des tests de contrôle et à une meilleure prévention des rebuts, les systèmes de test automatisés sont rentabilisés en un temps record.
Sélection de l'indexeur de flux de fusion
Choisir le bon plastomètre à extrusion implique de prendre en compte votre débit d'échantillons quotidien, le niveau d'automatisation requis et votre budget d'investissement.
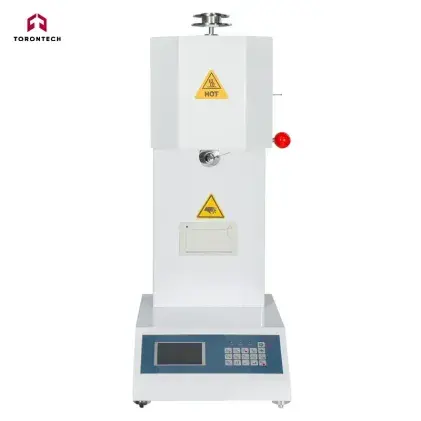
Chez Torontech, nous fournissons des instruments de test conçus pour allier fiabilité à long terme et coûts d'exploitation abordables, répondant pleinement aux exigences des normes ASTM D1238 et ISO 1133. Les appareils sont livrés configurés pour une tension de 220 V, une option 110 V étant disponible sur demande pour les laboratoires nord-américains. Les indexeurs de fluidité à chaud de la série ToronMFI™ offrent des configurations adaptées aux différents besoins des laboratoires.
- ToronMFI™-A: Modèle de base fiable et économique dédié aux tests manuels d'indice de fluidité (méthode A). Il est doté d'un contrôle de température par microprocesseur et d'un racleur automatisé précis à ±0.1 s pour les contrôles de routine des résines entrantes et les cycles de tests légers.
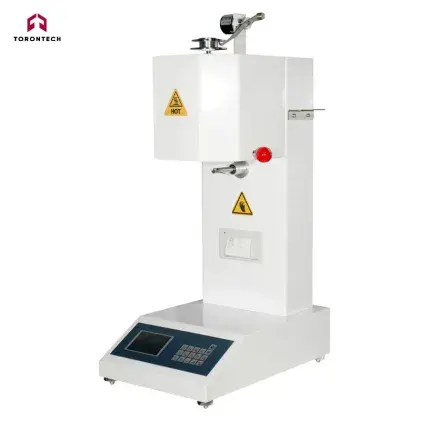
- ToronMFI™-B: Système de table polyvalent à double capacité prenant en charge les méthodes MFR et MVR (méthodes A et B). Équipé d'un panneau de commande intégré, d'une micro-imprimante intégrée et d'un suivi de déplacement de ±0.02 mm sur une plage de mesure de 0.1 à 100 g/10 min.
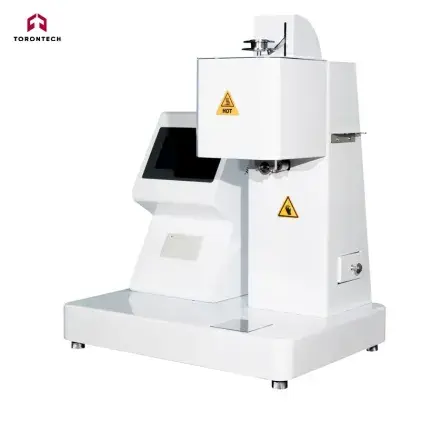
- ToronMFI™-D: Un modèle automatisé phare doté d'un écran tactile couleur de 7 pouces, d'une connectivité logicielle PC via RS485/USB, d'un racleur automatique réglable à ±0.1 s et d'une précision de déplacement optique de ±0.02 mm pour un contrôle qualité industriel exigeant 24h/24 et 7j/7.
- ToronMFI™-V: Un indexeur compact multiparamètres piloté par une tablette dédiée. Il mesure simultanément l'indice de fluidité (MFR), le rapport molaire (MVR), la masse volumique à l'état fondu, la viscosité apparente, la contrainte de cisaillement et le taux de cisaillement en un seul test, sur une plage de températures de fonctionnement de 50 °C à 450 °C.
Améliorez vos tests de fluidité à chaud avec Torontech
L'évaluation du MVR par rapport au MFR permet aux transformateurs de vérifier la cohérence moléculaire, d'optimiser les temps de cycle et d'éviter les productions non conformes.
Implantée en Amérique du Nord et desservant des laboratoires industriels dans le monde entier, Torontech propose des solutions économiques et des technologies innovantes pour les essais de matériaux. Nous fournissons des instruments de haute précision qui garantissent la conformité aux normes ASTM et ISO, tout en optimisant votre investissement.
Prêt à optimiser vos opérations de test de polymères ? Découvrez nos indexeurs de fluidité à l’état fondu de la série ToronMFI™ ou contactez notre équipe technique pour discuter de vos spécifications techniques et recevoir un devis personnalisé pour votre installation.
Références (Cliquez pour développer)
- Biçen, AO, & Çağlı, Ç. (2025). Automatisation informatisée et apprentissage automatique pour la prédiction du débit massique de fusion à l'aide d'une machine construite sur mesure dans l'IoT industriel. IEEE Transactions on Industrial Informatics, 21, 9468-9479.
- Dobránsky, J., & Doboš, Z. (2019). Effet de la dégradation thermique sur les propriétés rhéologiques des matériaux polymères. MATEC Web of Conferences, 299, 06001.
- Hadi, N., & Mohamed, DJ (2016). Étude de la relation entre les propriétés d'écoulement, thermiques et mécaniques des nanoparticules de silice chargées de polypropylène usagé. Key Engineering Materials, 724, 28-38.
- Knapčíková, L., Dupláková, D., Radchenko, S. et Hatala, M. (2017). Modélisation du comportement rhéologique des matériaux composites utilisés dans l'industrie mécanique. Journal TEM, 6(2), 207-212.
- Lee, CH, Lee, CH, Sapuan, S., Lee, J., et Hassan, MR (2016). Débit volumique de fusion et débit de fusion des biocomposites Floreon/hydroxyde de magnésium renforcés par des fibres de kénaf. SpringerPlus, 5, 3044-1.
- Liang, J. (2010). Rhéologie de la fusion lors de l'extrusion de composites de polypropylène chargés de particules de diatomite. Journal of Thermoplastic Composite Materials, 23, 265-276.
- Mertz, AM, Mix, A., Baek, H., & Giacomin, AJ (2013). Comprendre l'indice de fusion et la norme ASTM D1238. Journal of Testing and Evaluation, 41, 50-62.
- Rides, M., Allen, C., Omloo, H., Nakayama, K., & Cancelli, G. (2009). Comparaison interlaboratoire des tests de débit de fusion des plastiques sensibles à l'humidité. Polymer Testing, 28, 572-591.
- Shenoy, A. (2000). Le débit volumique du matériau (MVR) comme paramètre d'unification en rhéologie de l'asphalte et Quality Control Outil d'assurance qualité pour l'évaluation des performances à haute température. Rhéologie appliquée, 10, 288-306.
- Traxler, I., Marschik, C., Farthofer, M., Laske, S., & Fischer, J. (2022). Application des règles de mélange pour ajuster la fluidité du polypropylène vierge et post-consommation comme approche de conception à partir du recyclage. Polymers, 14(13), 2699.