液压系统故障的根本原因及解决方法
实现持续稳定的正常运行时间比大多数人想象的要容易。
我们认为可靠性并非运气使然,而是一种战略选择。对于任何设施管理者而言,目标都是打造一个极少发生灾难性液压故障的运营环境,而不是让此类故障成为常态。
我们亲眼目睹,工厂经营不善与盈利之间的区别,往往在于其液压系统的维护状况。接下来,我们将探讨导致液压系统故障的隐患,以及能够助您掌控全局的智能技术。
关键精华
- 污染是主要原因: 绝大多数液压系统故障并非由部件缺陷引起,而是由流体污染从内部磨损部件造成的。
- 注意观察身体症状: 异常噪音、过高的液体温度和运行迟缓是系统需要立即检修的早期预警信号。
- 衡量管理: ISO 4406 清洁度代码为您的润滑油提供具体的健康评分,有助于预测和防止部件磨损。
- 转向主动维护: 从按日历更换机油改为按状态监测,可以显著降低运营成本。
- 数据驱动可靠性: 像工具一样 ToronOPC™系列 提供精确的实时数据,以防止不可见粒子阻碍生产。
液压系统故障的真正根源:流体污染
请一位经验丰富的工程师对液压泵进行故障分析,他们的结论很可能指向液压油。研究一致表明,液压故障与固体颗粒污染密切相关,这会导致系统部件严重磨损和损坏。
在我们看来,这是许多维护计划中的一个关键盲点。
将液压油视为系统的关键组成部分。一旦其完整性受损,整个系统都将面临风险。主要问题包括:
- 颗粒物污染: 微小的金属、二氧化硅和其他碎屑颗粒会对内部组件施加持续的磨损力。研究表明,磨损颗粒和测试粉尘等污染物会显著降低组件性能并降低效率。
- 水污染: 水分会促进氧化,消耗添加剂,并导致液体变质。
- 曝气和空化: 夹带的气泡在压力下破裂,导致表面出现凹坑并发出可听见的异常声音。
最具破坏性的颗粒往往完全肉眼不可见。4至14微米范围内的碎屑极易滞留在关键缝隙中,导致阀门卡滞和部件突然彻底失效。
3. 水力故障即将发生的早期迹象
被动式维护策略效率最低、成本最高。您的设备几乎总会在液压系统彻底失效之前很久就发出故障信号。
1. 操作声音的变化
正常的液压系统会发出稳定、低沉的嗡嗡声。任何异常情况,例如发出尖锐的啸叫声或敲击声,都表明存在问题。
- 高频啸叫声通常表明空气不足或水泵进水受阻。
- 尖锐的砰砰声是空化作用的典型症状,空化作用会不断侵蚀内部金属表面。
2. 流体温度升高
过热是效率低下的直接标志。如果您的系统运行温度显著高于正常基准温度,通常是由于磨损部件内部泄漏造成的。这种高温会进一步降低润滑油的品质,并降低其润滑性能。
3. 表现迟缓或不稳定
当执行器响应缓慢或动作不流畅时,表明液压流量不足。这通常是由于控制阀内积聚细小泥沙或主泵内部严重泄漏造成的。
可靠性的秘诀:ISO 4406
你无法管理你无法衡量的东西。这就是 ISO 4406 清洁度代码发挥作用的地方。它相当于一个针对体液的权威健康评分,由三个数字(例如 18/16/13)组成,可以精确地告诉你系统中循环的微粒数量。
我们在此不赘述完整的数学公式,但理解此规范是延长泵和阀门寿命、避免过早发生液压故障的最有效方法。您可以点击此处阅读更多内容:完整的 ISO 4406 图表和清洁度指南
哪些行业面临的风险最大?
虽然污染是一个普遍存在的问题,但在正常运行时间和精度至关重要的行业中,液压故障造成的运营和经济后果最为严重。
采矿与建筑
设备在高粉尘环境中运行,任何一次故障都可能导致价值数百万美元的项目停工。例如,如果液压铲的主泵因二氧化硅粉尘进入而发生故障,停机时间可能会阻碍整个运输车队的运作。
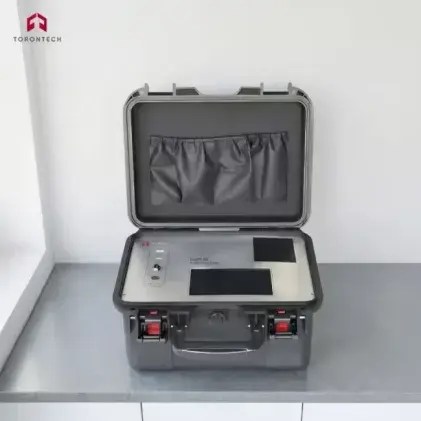
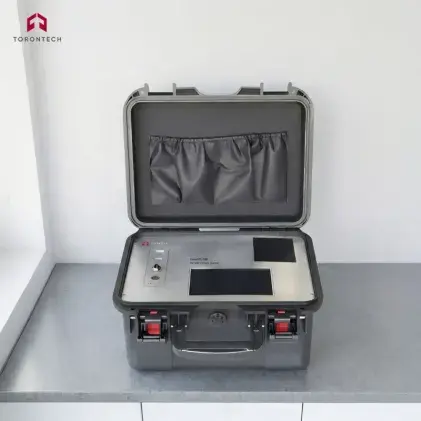
在这种偏远地区,将样品送往实验室检测速度太慢。因此,像ToronOPC™ 300W这样的便携式设备对于现场即时决策至关重要。
航空航天与国防
起落架和飞行控制系统等系统对故障的容忍度为零。受污染的执行器会造成严重的安全隐患,可能导致灾难性的液压系统故障。对颗粒污染物进行先进的识别对于故障诊断和确保系统寿命至关重要。
注射成型
伺服阀的性能至关重要。试想一下,如果微小的泥沙导致阀门轻微卡滞,虽然这可能不会使机器停止运转,但却可能导致成千上万个模制零件因尺寸不符而被报废。高产量工厂通常依靠ToronOPC™-OL1来持续监控这些敏感的生产线。
电力
涡轮机的液压控制系统对流体的洁净度要求极高。如果调速阀因油泥或杂质堵塞而卡死,会导致涡轮机停机,中断能源输出,并造成巨额重启成本。了解这些储液罐中颗粒的行为是最大限度减少污染影响的关键。
制造与金属冲压
在高速生产线上,液压机是整个生产流程的核心。任何一个因比例阀故障导致的计划外停机都可能使整条生产线停工。这不仅会危及准时交付计划,还会引发下游一系列生产延误。
海洋和近海
在船舶或石油钻井平台上,起重机、绞车和转向系统的液压系统至关重要。在这些恶劣、腐蚀性环境中,液压系统故障不仅代价高昂,而且还会在远离任何支持基础设施的地方造成重大安全隐患。
用于主动控制的现代技术
在 Torontech,我们倡导基于真实数据而非猜测的维护理念。液体和油颗粒计数器正是为此而生。自动颗粒计数器 (APC) 被广泛用于实时监测,以便在污染超标时发出预警。
这些传感器通常利用光阻挡原理,但较新的设计采用 CMOS 或微流控技术来识别不同类型的颗粒,从而提高精度。
考虑一下这种方法的经济逻辑。一家典型的中型工厂可能每年都会例行性地丢弃数百加仑液压油,仅仅是为了“安全起见”。如果使用像ToronOPC™ VES这样的设备在实验室分析粘度和颗粒计数,理论上,该工厂可以将液压油的使用寿命延长两到三年。
这种转变可以节省大量的采购和危险废物处理费用,通常第一年就能收回设备成本。
为什么这是任何可靠性计划的必备工具:
- 优化换油周期: 根据液压油的实际状况而不是任意的周期更换昂贵的液压油。
- 获得预测洞察力: 颗粒物数量增加是部件磨损的一个明显先行指标。它通常比振动分析检测到问题早得多。
- 验证流体清洁度: 在将新油注入系统之前,请确认供应商提供的新油符合您设备的清洁度要求。
使用 ToronOPC™ 系列掌控一切
液压系统故障代价高昂,但很大程度上是可以预防的。科学界的共识是,保持油液清洁度对于预防故障和延长设备寿命至关重要。最成功的企业会为团队提供正确的数据,以便他们做出明智的维护决策。
这就是 Torontech 的优势所在。我们设计的系列产品旨在为您提供触手可及的实验室级精度,满足您的各种需求。
- 现场灵活性: 对于需要走动的技术人员来说,ToronOPC™ 300 和 300W 提供了坚固耐用的便携性,同时又不牺牲精度。
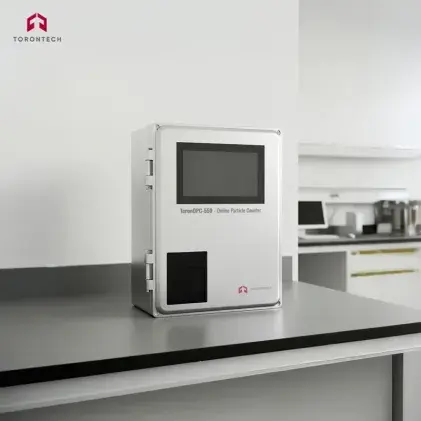
- 持续警惕: 对于 24/7 全天候运行的关键资产,ToronOPC™ 550 和 OL1 可直接安装到系统上,以提供实时趋势数据。
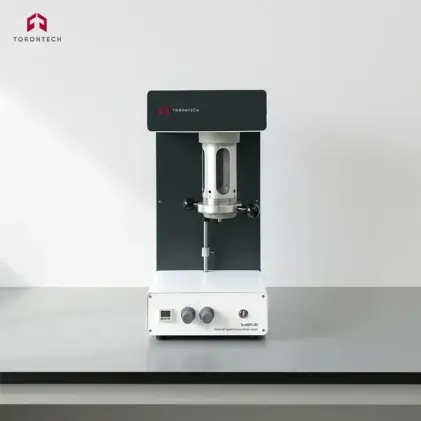
- 实验室精度: 对于深度诊断而言,ToronOPC™ VES 仍然是全面流体分析的行业标杆。
别让看不见的干扰因素左右您的生产计划。采用数据驱动的监控方式,保障您的运营和利润。
准备升级您的可靠性策略?请在此处探索 ToronOPC™ 全系列液体和油颗粒计数器,或立即联系我们的团队,讨论适合您工厂的经济高效的污染控制方案。
案例
- Duşa, P.、Purice, E.、Lupaşcu, R.、Ripanu, I. 和 Fandarac, G. (2018)。 配置液压油污染管理系统MATEC Web of Conferences,178,04008。
- Erdani, Y. 和 Gumadi, R. (2024)。 液压油状态监测中自动颗粒计数器的应用。 Otomasi Kontrol dan Instrumentasi 杂志。
- Kornilin, D.、Kudryavtsev, I.、McMillan, A.、Osanlou, A. 和 Ratcliffe, I. (2017)。 基于CMOS图像传感器的在线自动颗粒计数器对液压油中颗粒浓度进行估算SPIE 会议论文集,10329。
- Muttenthaler, L. 和 Manhartsgruber, B. (2020)。 利用欧拉-拉格朗日CFD模拟和实验研究水力储罐中颗粒的积累和再悬浮.巴西机械科学与工程学会会刊,42,1-17。
- Novak, N.、Trajkovski, A.、Kalin, M. 和 Majdič, F. (2023)。 磨损颗粒或介质测试粉尘导致的液压系统劣化应用科学。
- 史红、张红、L.、孙Y.、陈红、赵X.、白C.和张Y. (2021)。 电感电容式库尔特计数法:利用微流控传感器检测和区分液压油中的多种污染物IEEE传感器期刊,21,2067-2076。
- Tič, V. (2016). 液压系统中固体污染的监测。第十届国际重型机械会议-HM 2021。
- 王成、杨成、张红、王胜、杨Z.、付杰、孙Y. (2022)。 基于OpenCV的海洋液压油颗粒污染物识别研究海洋科学与工程杂志。
- 王毅、张明、刘丹(2011)。 用于液压油污染检测的紧凑型在线颗粒计数传感器应用力学与材料,130-134,4198-4201。