Teste de névoa salina: normas, procedimentos operacionais padrão, calibração e retorno do investimento.
Deseja verificar se seus tratamentos de superfície resistirão a ambientes operacionais severos antes do envio para clientes exigentes? A verificação acelerada de corrosão fornece às equipes de qualidade os dados básicos necessários para validar acabamentos e garantir a conformidade em diversos setores, como automotivo, aeroespacial e de equipamentos industriais.
A seguir, detalhamos as diferenças entre as normas ASTM B117 e ISO 9227, o procedimento padrão para o teste de névoa salina e a calibração da câmara.
Principais lições
- Padrões Essenciais: As normas ASTM B117 e ISO 9227 compartilham parâmetros básicos para o ensaio de névoa salina neutra (5% de NaCl a 35°C), mas a ISO 9227 exige a verificação da perda de massa em painel de referência e codifica os métodos de névoa salina acética (AASS) e acelerada por cobre (CASS).
- Precisão do procedimento: Para obter resultados consistentes, é necessário utilizar água deionizada de alta pureza (condutividade inferior a 20 µS/cm), ângulos de inclinação da amostra rigorosos (entre 15° e 30°) e controle térmico contínuo, sem aberturas frequentes da tampa.
- Métricas de calibração: A calibração rotineira das temperaturas internas (35°C), das taxas de coleta de névoa (1.0 a 2.0 mL/h por 80 cm²) e da pressão do ar de atomização mantém os testes em total conformidade com as auditorias.
- Controle Operacional: Realizar testes internamente elimina filas de espera de várias semanas em laboratórios comerciais, reduz os ciclos de feedback de P&D e proporciona contenção imediata da qualidade nas linhas de produção.
Normas para o teste de névoa salina: ASTM B117 vs. ISO 9227
Um padrão de teste de névoa salina fornece uma estrutura de teste controlada que produz uma névoa salina densa e aquecida dentro de uma câmara de teste selada. Ao manter condições térmicas estáveis, atomização constante, química da solução precisa e volumes de coleta verificados, as equipes de controle de qualidade podem avaliar a resiliência do material em dias ou semanas, em vez de esperar anos por feedback de campo.
ASTM B117: Prática Operacional Norte-Americana
O teste de névoa salina ASTM B117 (Prática Padrão para Operação de Aparelhos de Névoa Salina) continua sendo o padrão amplamente aceito em instalações de manufatura na América do Norte. Ele define os parâmetros operacionais necessários para manter um ambiente contínuo de Névoa Salina Neutra (NSS) a 35°C (95°F) com uma solução de cloreto de sódio a 5%.
Em nossa opinião, um ponto frequente de confusão é tratar essa norma como uma determinação de aprovação/reprovação; a ASTM B117 define as condições ambientais, enquanto o desenho de engenharia do seu cliente deve especificar as horas de exposição necessárias e os limites cosméticos aceitáveis.
ISO 9227: Estrutura Global Multimétodo
A norma ISO 9227 para ensaios de névoa salina (Ensaios de corrosão em atmosferas artificiais: Ensaios de névoa salina) é o principal documento internacional utilizado em toda a cadeia de suprimentos automotiva europeia, asiática e global. Em vez de limitar o escopo a uma única névoa neutra, ela estabelece três métodos de ensaio distintos em uma única norma:
- NSS (Nebulização Salina Neutra): O método básico para metais brutos, galvanização e revestimentos em pó ocorre em pH 6.5 a 7.2 e 35°C.
- AASS (Névoa Salina com Ácido Acético): Uma solução acidificada contendo ácido acético glacial com pH entre 3.1 e 3.3 e temperatura de 35°C, desenvolvida especificamente para acabamentos decorativos multicamadas de cobre-níquel-cromo.
- CASS (Pulverização Salina de Ácido Acético Acelerada por Cobre): Uma mistura agressiva contendo cloreto de cobre e ácido acético, operando a uma temperatura elevada de 50°C, é utilizada para avaliar a alta durabilidade do alumínio anodizado e de acabamentos automotivos.
Comparação entre ASTM B117 e ISO 9227 e mandatos regionais
Ao comparar as normas ASTM B117 e ISO 9227 (ou ao analisar as normas ISO 9227 e ASTM B117 para contratos internacionais), ambas especificam uma solução de NaCl a 5% e parâmetros operacionais da câmara comparáveis, permitindo a calibração paralela em ambos os protocolos. No entanto, existem diferenças críticas nos procedimentos e nos relatórios entre as duas normas.
| Parâmetro | ASTM B117 (NSS) | ISO 9227 (NSS) | ISO 9227 (AASS / CASS) |
|---|---|---|---|
| Região Primária | América do Norte / Global | Global / Europa / Ásia | Automotivo e Aeroespacial Global |
| Escopo do documento | Prática operacional do gabinete | Configuração do gabinete + 3 métodos distintos + validação | Métodos acelerados especializados |
| Temperatura da Câmara | 35°C ± 2°C (95°F) | 35 ° C ± 2 ° C | AASS: 35°C / CASS: 50°C |
| Concentração de Sal | 5% ± 1% NaCl (50 ± 5 g/L) | 50 ± 5 g/L de NaCl | 50 ± 5 g/L NaCl (+ aditivos) |
| pH da névoa coletada | 6.5 a 7.2 | 6.5 a 7.2 | AASS: 3.1 a 3.3 / CASS: 3.1 a 3.3 |
| Taxa de cobrança | 1.0 a 2.0 mL/h por 80 cm² | 1.0 a 2.0 mL/h por 80 cm² | 1.0 a 2.0 mL/h por 80 cm² |
| Tipo de painel de referência | Aço carbono SAE 1008 laminado a frio | Chapa de aço CR4 ou chapa de zinco | Aço CR4 ou chapa de zinco |
| Preparação do Painel | Bordas sem fita adesiva permitidas | Verso e bordas com fita adesiva | Verso e bordas com fita adesiva |
| Relatórios de Perdas em Massa | Perda de massa total com precisão de 1 mg | Perda de massa normalizada por unidade de área | Perda de massa por unidade de área (g/m²) |
| Reprodutibilidade (CV) | Coeficiente de variação de 12.7%. | Coeficiente de variação de 14.5%. | Variabilidade específica do método |
Dados interlaboratoriais de ensaios interlaboratoriais indicam que a norma ASTM B117 alcança uma reprodutibilidade ligeiramente melhor, com um coeficiente de variação de 12.7% contra 14.5% para a norma ISO 9227. No entanto, a exigência da norma ISO 9227 de normalizar a perda de massa por unidade de área superficial proporciona dados de taxa de corrosão mais diretamente comparáveis em diferentes dimensões de corpos de prova.
Na indústria manufatureira norte-americana, os contratos com fornecedores frequentemente fazem a ponte entre os padrões básicos clássicos e as exigências específicas dos fabricantes de equipamentos originais (OEMs). Por exemplo, fornecedores de peças automotivas em todo o corredor industrial de Detroit, Windsor e sul de Ontário costumam fazer referência cruzada entre a norma ASTM B117 e protocolos cíclicos como os da General Motors (GMW 14872), Ford (CETP 00.00-L-467) e SAE J2334.
Da mesma forma, fornecedores aeroespaciais em todo o estado de Washington, Califórnia e no cluster aeroespacial de Montreal recorrem à norma ASTM B117, juntamente com padrões de defesa como MIL-STD-810 (Método 509) e MIL-DTL-5541, para componentes de alumínio com revestimento de conversão e substitutos de cádmio.
Procedimento passo a passo para o teste de névoa salina
A execução de um procedimento confiável de teste de névoa salina exige uma disciplina rigorosa de processo. Consideramos a consistência dos testes como uma sequência interligada, na qual pequenas falhas durante a preparação da amostra comprometem diretamente os dados finais do teste.
Etapa 1: Preparação da amostra e mascaramento das bordas
Limpeza da superfície: Limpe todos os cupons de teste e peças de produção usando um solvente suave ou um pano umedecido com álcool para remover fluidos de usinagem, óleos e impressões digitais sem afetar a camada protetora da superfície. Proteção das bordas: Vede todos os pontos de contato de montagem sem revestimento, bordas cortadas a laser e furos perfurados com cera não corrosiva, laca espessa ou fita adesiva de vinil, pois bordas expostas corroem precocemente e espalham ferrugem pela superfície revestida. Riscagem: Ao avaliar a deformação do revestimento ao longo de um risco, risque a superfície cuidadosamente usando uma ferramenta padronizada de acordo com as normas ISO 17872 ou ASTM D1654.
Etapa 2: Química da solução salina e verificação do pH
Pureza da solução: Dissolva cloreto de sódio de alta pureza (<0.1% de iodeto de sódio e mínimos traços de contaminantes) em água deionizada ou destilada com condutividade elétrica inferior a 20 µS/cm a 25 °C. Densidade alvo: Mantenha uma concentração de 50 ± 5 g/L, que resulta em uma densidade específica entre 1.029 e 1.036 a 25 °C. Controle de pH: Verifique o pH inicial a 25 °C para que o condensado de névoa coletado permaneça estritamente dentro da faixa de 6.5 a 7.2 para o teste de NSS.
Etapa 3: Posicionamento da amostra e ângulo de inclinação
Material de fixação: Coloque as amostras em suportes compostos não metálicos e resistentes a ácidos para evitar reações galvânicas, garantindo que as amostras não entrem em contato umas com as outras. Orientação do teste: Angule as faces críticas do teste entre 15° e 30° em relação à vertical, ou 20° ± 5° para painéis de referência ISO 9227 e ASTM B117. Espaço livre para fluxo de ar: Posicione as peças adequadamente, paralelamente à direção principal do fluxo de névoa, certificando-se de que o escoamento salino das prateleiras superiores nunca goteje sobre os componentes inferiores.
Etapa 4: Execução Ambiental e Duração do Ciclo
Equilíbrio térmico: Aqueça a câmara de exposição até 35 °C e pré-aqueça a torre de saturação de ar a 45 °C–47 °C com uma pressão de ar de atomização regulada entre 70 e 170 kPa (0.7 a 1.7 bar ou 10 a 25 psi) para garantir a umidificação completa e evitar quedas de temperatura durante a expansão do bico.
Controles automatizados: Os modernos sistemas de teste, como a série TTSS da Torontech , incorporam temporizadores digitais programáveis que gerenciam testes contínuos de 500 ou 1,000 horas sem a necessidade de supervisão manual. Manutenção da câmara: As câmaras de teste fabricadas com plástico reforçado moldado por compressão ou revestimento de PVC de alta qualidade simplificam a manutenção pós-teste, pois suas superfícies resistentes a ácidos são fáceis de limpar entre os ciclos.
Etapa 5: Limpeza pós-exposição e avaliação quantitativa
Enxágue de resíduos: Remova as amostras, enxágue-as delicadamente em água corrente morna a aproximadamente 38°C para remover os depósitos de sal seco e seque-as imediatamente com ar limpo.
Decapagem Química: Remova os produtos de corrosão utilizando tratamentos químicos reconhecidos, como uma solução de limpeza analítica conforme a norma ASTM G1 para aço ou uma mistura de ácido crômico para ligas leves. Avaliação da Degradação: Meça a perda de peso em uma balança analítica com precisão de 0.1 mg e avalie a degradação estética de acordo com padrões visuais reconhecidos (ISO 10289, ASTM D714 para bolhas, ASTM D610 para ferrugem superficial e ASTM D1654 para fluência por risco) ou análise automatizada de imagem.
Como calibrar uma câmara de névoa salina e evitar erros comuns
Para atender às auditorias de laboratório ISO/IEC 17025 e manter registros internos de qualidade, os técnicos devem saber como calibrar uma câmara de névoa salina em todos os parâmetros operacionais primários.
Protocolos de Calibração do Subsistema Principal
- Mapeamento de temperatura: Posicione sensores de temperatura calibrados em todo o espaço de trabalho interno para confirmar se a câmara mantém uma temperatura uniforme de 35°C ± 2°C em todas as posições das prateleiras durante testes prolongados.
- Coleção de Depósitos com Precipitação Radioativa: Coloque funis de coleta calibrados de 80 cm² sobre provetas graduadas em pelo menos duas áreas de armazenamento separadas para verificar se as taxas de deposição se estabilizam entre 1.0 e 2.0 mL/hora por funil durante uma avaliação contínua de 16 horas.
- Verificação de salinidade e pH: Meça a densidade específica com um hidrômetro calibrado ou um refratômetro digital (1.0255 a 1.0400 a 25 °C) e calibre seu medidor de pH digital usando soluções tampão frescas de 4.0, 7.0 e 10.0 antes de registrar as leituras da névoa coletada.
- Regulagem do ar de atomização: Mantenha o suprimento de ar comprimido entre 70 e 170 kPa (10 a 25 psi), com água da torre de saturação aquecida a aproximadamente 47°C, limpando periodicamente os bicos para preservar um padrão de dispersão uniforme.
- Verificação da perda de massa do aço: Exponha cupons de referência padrão de aço carbono (SAE 1008 para ASTM B117 ou CR4 para ISO 9227) por 48, 96 ou 168 horas, confirmando se a perda total de metal está dentro dos limites de controle padrão (70 ± 20 g/m² para ISO 9227 NSS de 48 horas) e acompanhando os resultados em gráficos de controle de Shewhart.
Guia de Solução de Problemas Operacionais
| Problema observado | Provável causa raiz | Ação corretiva imediata |
|---|---|---|
| Taxa de precipitação inferior a 1.0 mL/h | Acúmulo de sal no orifício do bico ou baixa pressão do ar de atomização. | Limpe o bico usando um detergente desincrustante suave, verifique se a pressão da linha está entre 10 e 25 psi e ajuste o cone de dispersão. |
| O pH coletado apresentou flutuações acima de 7.2. | Ar comprimido remove o dióxido de carbono dissolvido da solução salina durante a atomização. | Verificar a pureza da água deionizada (<20 µS/cm) e tamponar a solução inicial para pH 6.5–6.8 usando ácido diluído de grau analítico. |
| Sal cristalizado na ponta do bico | Ar comprimido seco absorvendo a umidade diretamente da solução salina. | Confirme os níveis de saturação da água na torre e assegure-se de que a temperatura de operação da torre seja mantida entre 10°C e 12°C acima da temperatura de aquecimento da câmara. |
Guia de ROI e Seleção de Câmaras para Testes Internos
Se sua empresa envia amostras rotineiramente para laboratórios de testes terceirizados, sugerimos que avalie o custo total desse fluxo de trabalho. Além dos altos custos de faturamento, atrasos de várias semanas criam gargalos para o lançamento de produtos e alterações de processos.
Artigo relacionado: Guia do comprador e lista de verificação para laboratório de câmaras de névoa salina
Análise Econômica: Testes Internos vs. Laboratórios Contratados
| Fator de Decisão | Laboratório de Contratos de Terceiros | Câmara de Teste Interna |
|---|---|---|
| Despesa operacional recorrente | Taxas recorrentes de laboratório comercial por ciclo de teste, mais frete expresso. | Baixo custo marginal por execução (eletricidade de rotina, NaCl puro e água deionizada) |
| Tempo de resposta | Filas de espera de várias semanas e atrasos no transporte de mercadorias. | Inicialização imediata sob demanda |
| Agilidade em Engenharia | Alto custo por iteração; processamento em lote necessário para controlar as despesas. | Teste as modificações diariamente com feedback visual imediato. |
| Risco de produção | Alto nível de defeitos no revestimento descobertos semanas após a fabricação. | Detecção e contenção imediatas de problemas de revestimento/galvanoplastia |
Em nossa opinião, continuar terceirizando verificações frequentes com névoa salina gera atrasos operacionais evitáveis e despesas recorrentes. Para instalações que realizam ciclos frequentes de verificação, a adição de uma cabine de testes interna reduz significativamente os gastos contínuos com testes, ao mesmo tempo que restaura o controle total sobre a produção e os prazos de conformidade.
Arquiteturas de teste contínuas versus cíclicas
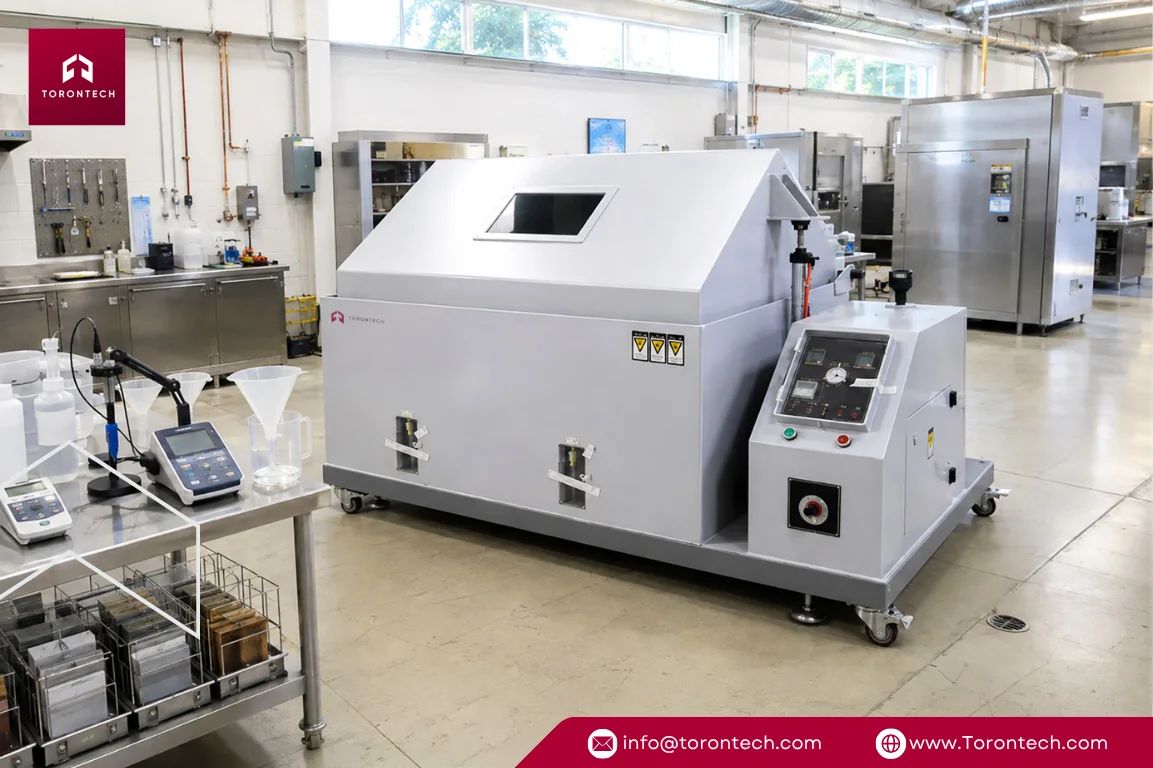
As câmaras de névoa salina contínua padrão, como a série TTSS da Torontech, mantêm a atomização da névoa e a temperatura constantes para atender às normas ASTM B117, ISO 9227 (NSS, AASS, CASS) e JIS Z 2371. Em contraste, as câmaras de teste de corrosão por névoa salina com controle combinado de temperatura e umidade automatizam as transições entre névoa salina, secagem, condensação da umidade e estágios de repouso em temperatura ambiente para executar protocolos cíclicos avançados, como ASTM G85 (Anexos A2–A5), SAE J2334, VDA 233-102 e GMW 14872.
Artigo relacionado: Guia de testes de névoa salina versus corrosão cíclica
Matriz de Dimensionamento e Aplicação de Câmaras
| Categoria de capacidade | Geometrias de amostra típicas | Padrões regionais alvo e casos de uso |
|---|---|---|
| Gabinetes compactos (108L a 270L) | Suportes pequenos, fixadores, conectores e cupons de teste planos. | Auditorias de qualificação de fixadores e revestimento de zinco-níquel para fornecedores automotivos de nível 1 no Centro-Oeste e em Ontário. |
| Unidades de chão de tamanho médio (480L a 800L) | Ferragens estruturais, subconjuntos estampados e acessórios industriais. | Barras de reforço revestidas com epóxi e guarda-corpos galvanizados para pontes, conforme exigido pelos Departamentos de Transporte Estaduais dos EUA (Caltrans, PennDOT, TxDOT) e pelo Ministério dos Transportes de Ontário (MTO). |
| Unidades de alta capacidade (acima de 1,000 litros e com acesso direto à geladeira) | Grandes estruturas soldadas, vigas de para-choque e componentes completos do chassi. | Máquinas agrícolas pesadas no Meio-Oeste dos EUA e nas pradarias canadenses, chassis de caminhões comerciais e grandes conjuntos. |
Características essenciais de construção de hardware
Defendemos veementemente a construção não metálica tanto nas estruturas internas quanto externas. Gabinetes fabricados com plástico reforçado moldado por compressão ou PVC de alta qualidade oferecem resistência completa a ácidos, álcalis e impactos mecânicos, eliminando problemas de corrosão interna ao utilizar soluções agressivas de CASS ou AASS.
Além disso, a escolha de sistemas com torres de pulverização atomizadoras centralizadas, bicos de precisão, reabastecimento automático de água e funis de coleta integrados garante uma distribuição consistente da névoa e simplifica o monitoramento diário dos testes.
Testes internos avançados de corrosão com a Torontech
Verificar a durabilidade do revestimento de acordo com as normas internacionais é essencial para manter a confiança do cliente e evitar falhas dispendiosas em campo. A obtenção de dados repetíveis e prontos para auditoria exige procedimentos operacionais consistentes, aliados a equipamentos de teste confiáveis.
Na Torontech, oferecemos soluções econômicas e tecnologias inovadoras que ajudam as equipes de controle de qualidade a atender aos rigorosos requisitos de teste, mantendo os investimentos de capital em níveis viáveis.
Pronto para internalizar os testes de corrosão ou ampliar a capacidade do seu laboratório? Explore nossa seleção completa de câmaras de teste de corrosão por névoa salina ou entre em contato com a equipe de engenharia da Torontech hoje mesmo para discutir suas necessidades de teste e solicitar um orçamento.
Referências (Clique para expandir)
- Benítez, R., & Andrés, Ó. (2014). Design e construção de uma câmera de níquel salina e seu uso em um estúdio de recobrimento de níquel por eletrodeposição.
- Garbacz, M. (2023). Estimativa da incerteza do resultado para testes de resistência a condições ambientais no exemplo do método de resistência à névoa salina neutra de acordo com EN ISO 9227 / ASTM B117. Problemy Kolejnictwa: Railway Reports.
- Ishida, Y., Shitara, Y., Miki, D., Yamada, M., Murai, M., & Sakuma, N. (2022). Visualização e quantificação de processos de corrosão durante testes de névoa salina. Anais da 9ª Conferência Internacional sobre Sistemas Inteligentes e Processamento de Imagens 2022.
- LeBozec, N., Hall, C., & Mélot, D. (2014). Comparação de testes de envelhecimento acelerado de acordo com as normas ISO 20340 Anexo A e NACE SP0108. CORROSION 2014.
- Olugbade, T., & Omiyale, BO (2021). Resistência à corrosão de aços inoxidáveis 301 e 304 condicionados superficialmente por teste de névoa salina. Analecta Technica Szegedinensia.
- Suga, S., & Suga, S. (2005). Relatório sobre os resultados do programa internacional de testes interlaboratoriais ISO/TC 156/WG 7 sobre testes de névoa salina ISO 9227. Journal of The Surface Finishing Society of Japan, 56, 28-28.
- Usman, BJ, Scenini, F., & Curioni, M. (2020). Teste de corrosão de ligas aeroespaciais anodizadas: comparação entre testes de imersão e névoa salina usando espectroscopia de impedância eletroquímica. Journal of The Electrochemical Society.