
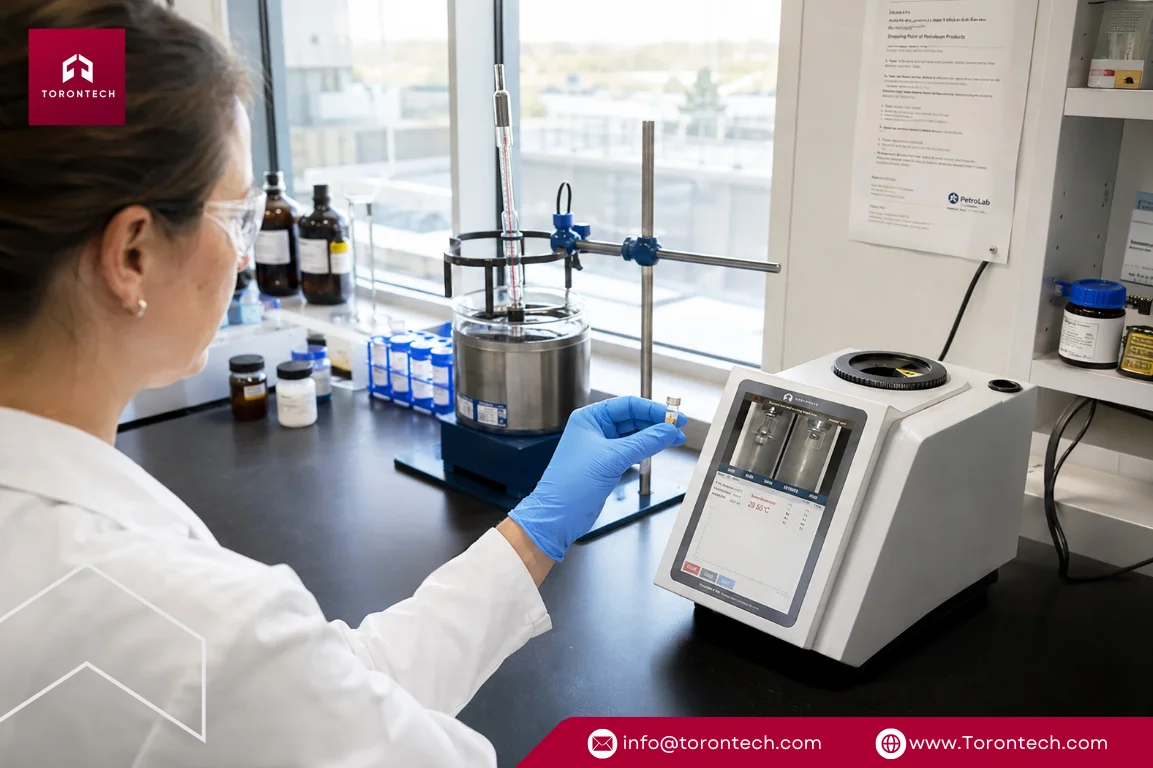
Confronto tra tester di punto di caduta manuali e automatizzati
Il vostro laboratorio di controllo qualità sta sprecando preziose ore di lavoro dei tecnici a causa del monitoraggio manuale al banco? Affidarsi all'osservazione visiva continua attraverso tubi di vetro riscaldanti introduce affaticamento nell'operatore, errori di parallasse e registri non rintracciabili.
Le apparecchiature di prova automatizzate eliminano i pregiudizi umani grazie al rilevamento elettronico oggettivo, fornendo dati riproducibili e un'efficienza operativa senza necessità di intervento umano. In questa guida all'acquisto, confrontiamo i tester di punto di caduta manuali e automatizzati, nonché i tester di punto di caduta automatizzati e manuali, in termini di precisione, conformità e costo totale di proprietà, per aiutarvi a scegliere la piattaforma più adatta alle vostre esigenze.
Confronto rapido: tester di punto di caduta manuali vs. automatizzati
Per i responsabili di laboratorio e i direttori degli acquisti che desiderano una valutazione comparativa immediata, ecco un confronto tra le due configurazioni in base ai principali parametri operativi:
| Parametro Operativo | Impostazione manuale tradizionale | Sistema di test automatizzato moderno |
|---|---|---|
| Rilevazione endpoint | Interpretazione soggettiva dell'operatore visivo | Sensori ottici o di registrazione di immagini oggettivi |
| Regolazione termica | Regolazioni analogiche manuali del calore | Rampe di riscaldamento lineari automatizzate |
| Termometro | Termometri in vetro standard | Sensori termici digitali al platino ad alta risoluzione |
| Supervisione in laboratorio | È richiesta la presenza di un operatore dedicato per oltre 20 minuti. | Funzionamento autonomo dopo il caricamento iniziale del campione. |
| Ripetibilità e distorsione | Rischi intrinseci del processo e affaticamento visivo | Registrazione sincrona e alta riproducibilità |
| Documentazione e audit | registri cartacei scritti a mano | File digitali crittografati, esportazione in PDF, connettività LIMS |
| Aderenza agli standard | Conformità di base (ASTM D566) | Conformità completa (ASTM D2265, AASHTO T 53, EN 1427, IP 396) |
| Total Cost of Ownership | Prezzo di ingresso più basso; costi del lavoro ricorrenti elevati | Investimento iniziale più elevato; rapido ritorno sull'investimento grazie al risparmio di manodopera. |
A nostro avviso, questo confronto diretto dimostra chiaramente che le apparecchiature manuali comportano costi operativi occulti che si accumulano silenziosamente nel tempo attraverso le ore di lavoro dei tecnici e i test ripetuti sui lotti.
Che cos'è il Dropping Point Testing?
In sostanza, il test del punto di gocciolamento identifica la temperatura esatta alla quale un materiale semisolido si ammorbidisce a sufficienza da rilasciare la sua prima goccia liquida attraverso l'orifizio di una tazza standardizzata. Dal punto di vista ingegneristico, consideriamo questa proprietà fisica un controllo fondamentale per la stabilità della formulazione e l'uniformità tra i lotti.
Rappresenta un parametro di qualità essenziale in molteplici settori, in linea con i principali standard nordamericani e internazionali quali:
- ASTM D566 / ASTM D2265 (Grassi lubrificanti)
- Standard NLGI GC-LB (specifiche per cuscinetti del telaio e delle ruote del National Lubricating Grease Institute)
- ASTM D3954 (Paraffina e cere microcristalline)
- AASHTO T 53 / ASTM D36 (Leganti bituminosi e bitume per pavimentazione)
- USP / Farmacopea degli Stati Uniti (Petrolati e basi per unguenti farmaceutici)
- IP 132 / IP 396 / ISO 2176 / DIN 51801 / EN 1427 (liquidi di petrolio, catrame e bitume)
È importante notare che i risultati del punto di gocciolamento, se considerati singolarmente, hanno un valore predittivo limitato per la durata di servizio reale di un grasso. Poiché questo standard si basa su una valutazione termica statica piuttosto che su una simulazione di condizioni operative dinamiche, i laboratori di controllo qualità solitamente combinano i dati del punto di gocciolamento con test di penetrazione del cono, di separazione dell'olio e reologici per valutare le prestazioni complessive sul campo.
La realtà operativa dei tester manuali del punto di caduta
Un sistema manuale è costituito da una provetta di vetro sospesa in un bagno termostatico a liquido o in un blocco metallico, un termometro di vetro e un operatore incaricato del monitoraggio continuo.
Flusso di lavoro di test:
- Il tecnico confeziona il campione semisolido in un contenitore metallico standardizzato e lo inserisce nel tubo di vetro.
- Il calore viene applicato gradualmente, in genere a una velocità di uno o due gradi al minuto.
- L'operatore rimane al banco, monitorando continuamente sia la coppetta del campione che la colonna del termometro.
- Nel momento in cui si stacca la prima goccia, l'operatore registra manualmente la lettura della temperatura.
Vantaggi principali:
- Costo di ingresso inferiore: Riduce al minimo le spese in conto capitale iniziali per le strutture di avvio o gli ambienti di test a basso volume.
- Semplicità meccanica: Configurazione hardware semplice con un numero minimo di componenti elettronici.
Svantaggi operativi:
- Elevata propensione all'errore: La parallasse del termometro e i tempi di reazione ritardati dell'essere umano introducono una variabilità di misurazione tra gli operatori.
- Esecuzione ad alta intensità di manodopera: Il personale qualificato è impiegato nel monitoraggio in laboratorio anziché nello svolgimento di attività analitiche di maggior valore.
- Difficoltà con i campioni scuri: Grassi opachi o catrame scuro rendono difficile e incoerente l'individuazione visiva delle gocce.
- Mancanza di tracce di audit tracciabili: L'inserimento manuale dei dati aumenta il rischio di errori di trascrizione e complica le verifiche normative.
A nostro avviso, sebbene le unità manuali offrano bassi costi di avviamento, la forte dipendenza dalla vigilanza dell'operatore rappresenta il loro principale punto debole nei moderni ambienti di controllo qualità.
I vantaggi dei tester automatici del punto di caduta
I sistemi automatizzati sostituiscono l'osservazione manuale e le regolazioni manuali del riscaldamento con controlli termici digitali PID, blocchi di forno solidi e tecnologie di rilevamento fotoelettriche o tramite telecamere.
Flusso di lavoro di test:
- L'operatore carica il contenitore del campione preparato e seleziona un protocollo di test preconfigurato tramite l'interfaccia touchscreen.
- I controlli a microprocessore gestiscono la temperatura del forno, mantenendo velocità di riscaldamento lineari conformi agli standard.
- Sensori ottici o moduli di telecamere ad alta risoluzione monitorano continuamente il contenitore del campione.
- Nell'istante in cui la goccia si stacca, il sensore blocca automaticamente la lettura digitale della temperatura.
- L'unità memorizza i dati, genera un report dettagliato e trasferisce il record al database LIMS.
Vantaggi principali:
- Ripetibilità senza pari: Il rilevamento elettronico elimina i pregiudizi di reazione dell'operatore e l'affaticamento visivo.
- Efficienza di autosufficienza: Il personale carica il campione, avvia la sequenza e passa ad altre mansioni di laboratorio.
- Maggiore produttività: Gli strumenti multicanale consentono l'analisi simultanea di due campioni in condizioni di riscaldamento identiche, raddoppiando di fatto la capacità di campionamento giornaliera.
- Conformità pronta per gli audit: La generazione automatizzata dei registri garantisce la piena conformità agli standard internazionali di revisione contabile.
Riteniamo che il vantaggio principale dell'automazione non sia solo la velocità, bensì la completa eliminazione dell'interpretazione soggettiva umana.
Precisione, ripetibilità ed evoluzione dei sensori
Nella valutazione delle metodologie analitiche, la ricerca pubblicata evidenzia chiari svantaggi strutturali dei test manuali rispetto alla moderna strumentazione digitale:
Rilevamento degli endpoint e pregiudizi umani
I metodi manuali si basano sulla continua osservazione da parte dell'operatore, il che introduce un'interpretazione soggettiva nell'esatto momento del distacco della goccia. Questa dipendenza dall'osservazione umana crea rischi di processo che compromettono la ripetibilità del test, con un impatto diretto sulla consistenza del prodotto finale nella produzione petrolchimica e di polimeri. I sistemi automatizzati eliminano il pregiudizio umano impiegando barriere fotoelettriche o moduli di acquisizione immagini che registrano il momento della caduta in modo oggettivo.
Controllo della temperatura e precisione del sensore
Gli apparecchi manuali tradizionali si basano su termometri a vetro, che presentano errori di lettura dovuti alla parallasse e una risoluzione limitata. Le moderne piattaforme di test automatizzate, come la serie ToronDSPT™, utilizzano sensori termici digitali, quali sonde di resistenza al platino ad alta precisione con una risoluzione di misurazione di 0.01 °C.
Operando in un ampio intervallo termico, dalla temperatura ambiente fino a 400 °C, questi strumenti automatizzati offrono una precisione di misurazione di ± 0.2 °C al di sotto dei 250 °C (e di ± 0.4 °C al di sopra dei 250 °C), oltre a una stretta ripetibilità di ± 0.1 °C. Inoltre, i microprocessori PID digitali mantengono rigorose velocità di riscaldamento lineari, garantendo che i campioni siano sottoposti a un'evoluzione termica identica durante ogni ciclo di prova.
Ritardo di risposta e dinamica di calibrazione
Le valutazioni tecniche degli strumenti per la determinazione del punto di rammollimento e del punto di caduta indicano che i sistemi di acquisizione della temperatura devono tenere conto del ritardo di risposta termica e delle variabili ambientali. Gli strumenti automatizzati in grado di registrare simultaneamente temperatura e tempo offrono una precisione verificata, aiutando i laboratori a rispettare rigorosi standard internazionali.
Principali sviluppi tecnologici nel settore delle apparecchiature automatizzate
Nella valutazione delle piattaforme automatizzate, considerare le caratteristiche hardware sottostanti aiuta a giustificare il passaggio dagli apparecchi manuali:
1. Sistemi di sensori avanzati: osservazione video HD fotoelettrica vs. chiusa
- Sensori fotoelettrici a barriera luminosa: Questi moduli proiettano un fascio ottico direttamente sotto l'orifizio del campione. Quando la goccia in caduta interrompe il fascio, lo strumento registra istantaneamente la temperatura esatta.
- Sistema di osservazione video HD chiuso: Le piattaforme di test avanzate, come la serie ToronDSPT™, sostituiscono la tradizionale osservazione al microscopio con un forno chiuso a controllo PID dotato di registrazione video HD. Quando il comportamento del materiale fuso o della goccia è al limite o complesso, gli operatori possono riprodurre il flusso video registrato per verificare visivamente il momento esatto della transizione di fase.
2. Doppio campo di prova: punto di gocciolamento più punto di rammollimento
Per gli impianti moderni, l'ottimizzazione dello spazio sui banchi di lavoro e dell'allocazione delle risorse è fondamentale. Anziché acquistare unità separate e indipendenti, strumenti avanzati come la serie ToronDSPT™ integrano doppie funzionalità di prova, consentendo di eseguire sia la determinazione del punto di gocciolamento che del punto di rammollimento su un'unica piattaforma.
- Punto di consegna: Determina la temperatura alla quale un materiale scorre attraverso un orifizio standard (ad esempio, ASTM D2265, ASTM D3954).
- Punto di ammorbidimento: Misura il punto termico in cui un campione si deforma sotto carico utilizzando metodi a coppa e sfera (ad esempio, ASTM D6090, AASHTO T 53, EN 1427 per resine, pece e bitumi).
A nostro avviso, la capacità di effettuare test in doppia modalità è uno degli investimenti più intelligenti che un laboratorio multi-applicazione possa fare per massimizzare il ritorno sull'investimento (ROI) delle apparecchiature da banco.
3. Integrità dei dati, archiviazione dei metodi e conformità normativa
Negli ambienti di controllo qualità rigorosamente monitorati, la sicurezza dei dati è vitale quanto l'accuratezza dei test. I registri cartacei scritti a mano stanno rapidamente diventando obsoleti, poiché le normative nordamericane richiedono una tracciabilità elettronica completa.
- Metodo di memorizzazione a bordo: I moderni sistemi digitali offrono ampie riserve di memoria. Ad esempio, i modelli semiautomatici come il ToronDSPT™ 100 memorizza fino a 600 metodi di test su 64 GB di memoria, mentre i sistemi completamente automatici come il ToronDSPT™ 200 Espandi la memoria fino a 128 GB per un massimo di 800 metodi di test personalizzati.
- Conformità alle normative FDA statunitense 21 CFR Parte 11 e Health Canada: I controlli di accesso utente multilivello, le firme elettroniche e le tracce di controllo con data e ora proteggono i protocolli di test da modifiche non autorizzate, in conformità con i requisiti di integrità dei dati della FDA statunitense e di Health Canada.
- Connettività e reporting flessibili: L'esportazione diretta di report in formato PDF ed Excel tramite USB, RS232, Wi-Fi, RJ45 e reti LIMS garantisce che i dati analitici si trasferiscano senza problemi all'interno dell'organizzazione, eliminando il rischio di trascrizione manuale.
Articolo correlato: Come scegliere i tester per il punto di gocciolamento e di rammollimento
Applicazioni specifiche per settore: focus sul Nord America
Il confronto tra i tester di punto di caduta manuali e quelli automatizzati evidenzia notevoli differenze operative in diverse applicazioni industriali:
1. Prodotti petrolchimici, lubrificanti per energia e climi estremi
Applicazione
Grassi per macchinari ad alta temperatura (con temperature di esercizio superiori a 250-300 °C), lubrificanti per attrezzature minerarie e grassi sintetici utilizzati in ambienti a basse temperature (come le sabbie bituminose dell'Alberta o gli impianti minerari del Nord dell'Ontario e dell'Alaska).
Il vantaggio automatizzato
Soddisfare i requisiti di certificazione NLGI GC-LB per i grassi per telai e cuscinetti delle ruote dei veicoli richiede una rigorosa stabilità del punto di gocciolamento ad alta temperatura secondo la norma ASTM D2265. Seguire visivamente una goccia scura all'interno di un tubo caldo di un forno è estremamente difficile.
A nostro avviso, i sensori ottici automatizzati e la registrazione video a circuito chiuso presenti in sistemi come la serie ToronDSPT™ risolvono questo ostacolo operativo, registrando il distacco della goccia indipendentemente dall'opacità o dal colore del campione.
2. Infrastrutture, asfalto e bitume per pavimentazione
Applicazione
Leganti bituminosi per pavimentazione, bitumi per coperture e asfalto modificato con polimeri utilizzati nei progetti infrastrutturali del Dipartimento dei Trasporti degli Stati Uniti (DOT) e di Transport Canada.
Il vantaggio automatizzato
Secondo le linee guida AASHTO T 53 e ASTM D36, i laboratori di ingegneria civile e costruzione stradale richiedono una verifica precisa del punto di rammollimento per prevenire la formazione di solchi o fessurazioni termiche nella pavimentazione. I test automatizzati a doppia modalità garantiscono rampe termiche identiche su tutti i campioni di bitume.
3. Cere, resine, colofonia e adesivi
Applicazione
Cere microcristalline, resine sintetiche, leganti a base di colofonia e adesivi termofusibili prodotti in diversi centri di produzione nel Midwest degli Stati Uniti e nel Canada orientale.
Il vantaggio automatizzato
Le resine e gli adesivi viscosi spesso presentano un'elevata viscosità prima di gocciolare. I sistemi a doppia modalità come la serie ToronDSPT™ determinano con precisione il comportamento di rammollimento e gocciolamento in base a programmi di riscaldamento standardizzati, garantendo il controllo della composizione tra i diversi lotti di materia prima.
4. Prodotti farmaceutici, cosmetici e prodotti chimici di precisione
Applicazione
Basi per unguenti, vaselina, rossetti e cere eccipienti lavorati lungo i principali corridoi farmaceutici e per la cura della persona del Nord America (come New Jersey, California e Quebec).
Il vantaggio automatizzato
Le formulazioni richiedono velocità di riscaldamento graduali e controllate per determinare i cambiamenti di fase senza degradazione termica. Sosteniamo che, per gli impianti regolamentati, la sola creazione automatica di registrazioni digitali conformi alle normative giustifichi l'abbandono delle configurazioni manuali in vetro.
Valutazione delle esigenze del vostro laboratorio
Economia del lavoro e ritorno sull'investimento in Nord America
Nei laboratori degli Stati Uniti e del Canada, la retribuzione oraria di un tecnico specializzato varia in genere dai 35 ai 50 dollari e oltre. Eliminare dai 20 ai 30 minuti di supervisione manuale per ogni ciclo di test genera un notevole risparmio annuo in termini di manodopera, consentendo all'hardware automatizzato da banco di raggiungere il pieno ammortamento in sei-dodici mesi.
Automazione del volume giornaliero dei test e del flusso di lavoro
Le strutture che elaborano da tre a cinque campioni al giorno traggono notevoli vantaggi dall'automazione. Gli strumenti a doppio canale che analizzano due campioni simultaneamente accelerano i tempi di elaborazione. I laboratori che necessitano di un'osservazione video strutturata con controlli guidati dall'operatore beneficiano di piattaforme semiautomatiche come il ToronDSPT™ 100. Gli ambienti di controllo qualità ad alta produttività che richiedono test con un solo clic e rilevamento automatico del punto finale traggono vantaggio da configurazioni completamente automatizzate come il ToronDSPT™ 200.
Conformità normativa e requisiti di audit
Le operazioni soggette agli standard ISO 17025, GMP, US FDA 21 CFR Parte 11 o Health Canada richiedono la sicurezza delle registrazioni digitali automatizzate, delle firme elettroniche e della connettività LIMS per garantire l'integrità inalterabile dei dati.
Impronta dei servizi e del supporto domestico
Acquistare apparecchiature di collaudo da un fornitore nordamericano con presenza negli Stati Uniti e in Canada garantisce spedizioni nazionali rapide, disponibilità locale di pezzi di ricambio e un'assistenza tecnica tempestiva, senza i ritardi tipici delle spedizioni internazionali.
Migliora la tua struttura con Torontech.
La scelta tra tester a punto di gocciolamento manuali e automatizzati si riduce a trovare un equilibrio tra produttività del laboratorio, accuratezza analitica ed efficienza dei costi a lungo termine. Sebbene in passato i test manuali fossero utilizzati per le analisi, i moderni laboratori commerciali di controllo qualità si affidano a sistemi automatizzati per eliminare l'errore umano, garantire la conformità agli audit e massimizzare la produttività del personale.
Noi di Torontech forniamo strumentazione di test affidabile, progettata per offrire alle strutture un'accuratezza analitica di livello globale senza costi eccessivi. Con sede in Nord America, ci concentriamo sulla fornitura di soluzioni economicamente vantaggiose abbinate a tecnologie realmente innovative, garantendo che il vostro laboratorio mantenga la rigorosa conformità internazionale rimanendo entro i limiti del budget.
Pronti a ottimizzare i flussi di lavoro di analisi del vostro laboratorio? Contattate oggi stesso il team di ingegneri di Torontech per discutere delle vostre specifiche esigenze di analisi, esaminare le specifiche dei prodotti o richiedere un preventivo personalizzato su misura per la vostra struttura.
Riferimenti (clicca per espandere)
- Doeden, WG (1975). Valutazione dell'apparecchio automatico per la determinazione del punto di gocciolamento Mettler e confronto statistico con il metodo del punto di fusione Wiley. Journal of the American Oil Chemists' Society, 52(4), 124–127.
- Krevatin, M., Pavan, B., & D'Agnolo, M. (2012). Metodo e dispositivo per la determinazione del punto di rammollimento o di gocciolamento. Domanda di brevetto europeo EP2530453A1.
- Mertens, W. (1973). Determinazione del punto di fusione dei grassi: una rassegna. Journal of the American Oil Chemists' Society, 50(4), 115–119.
- Mertens, W., & deMan, J. (1972). Determinazione automatica del punto di fusione dei grassi. Journal of the American Oil Chemists' Society, 49(6), 366–370.
- Mettler-Toledo. (2015). Esperimenti sul punto di rammollimento: confronto tra facilità e accuratezza dei metodi. Articolo applicativo.
- Pyrig, YI (2019). Effetto delle condizioni di determinazione sulla temperatura di rammollimento dei bitumi secondo le norme EN. Materiali stradali e progettazione delle pavimentazioni, 75, 45–52.
- Xu-Dong, L. (2008). Progettazione ottimale del sistema di prova della temperatura per il tester del punto di caduta. Instrument Technique and Sensor, 2008(5), 18–21.
- Zhou, Y., Zhang, J., & Cao, J. (2021). Calibrazione sincrona basata sulla risposta temporale del tester del punto di rammollimento dell'asfalto stradale. Journal of Physics: Conference Series, 1939, 012123.
