

Ligne de recyclage des PCB
Ligne de recyclage de circuits imprimés - ToronEWR™
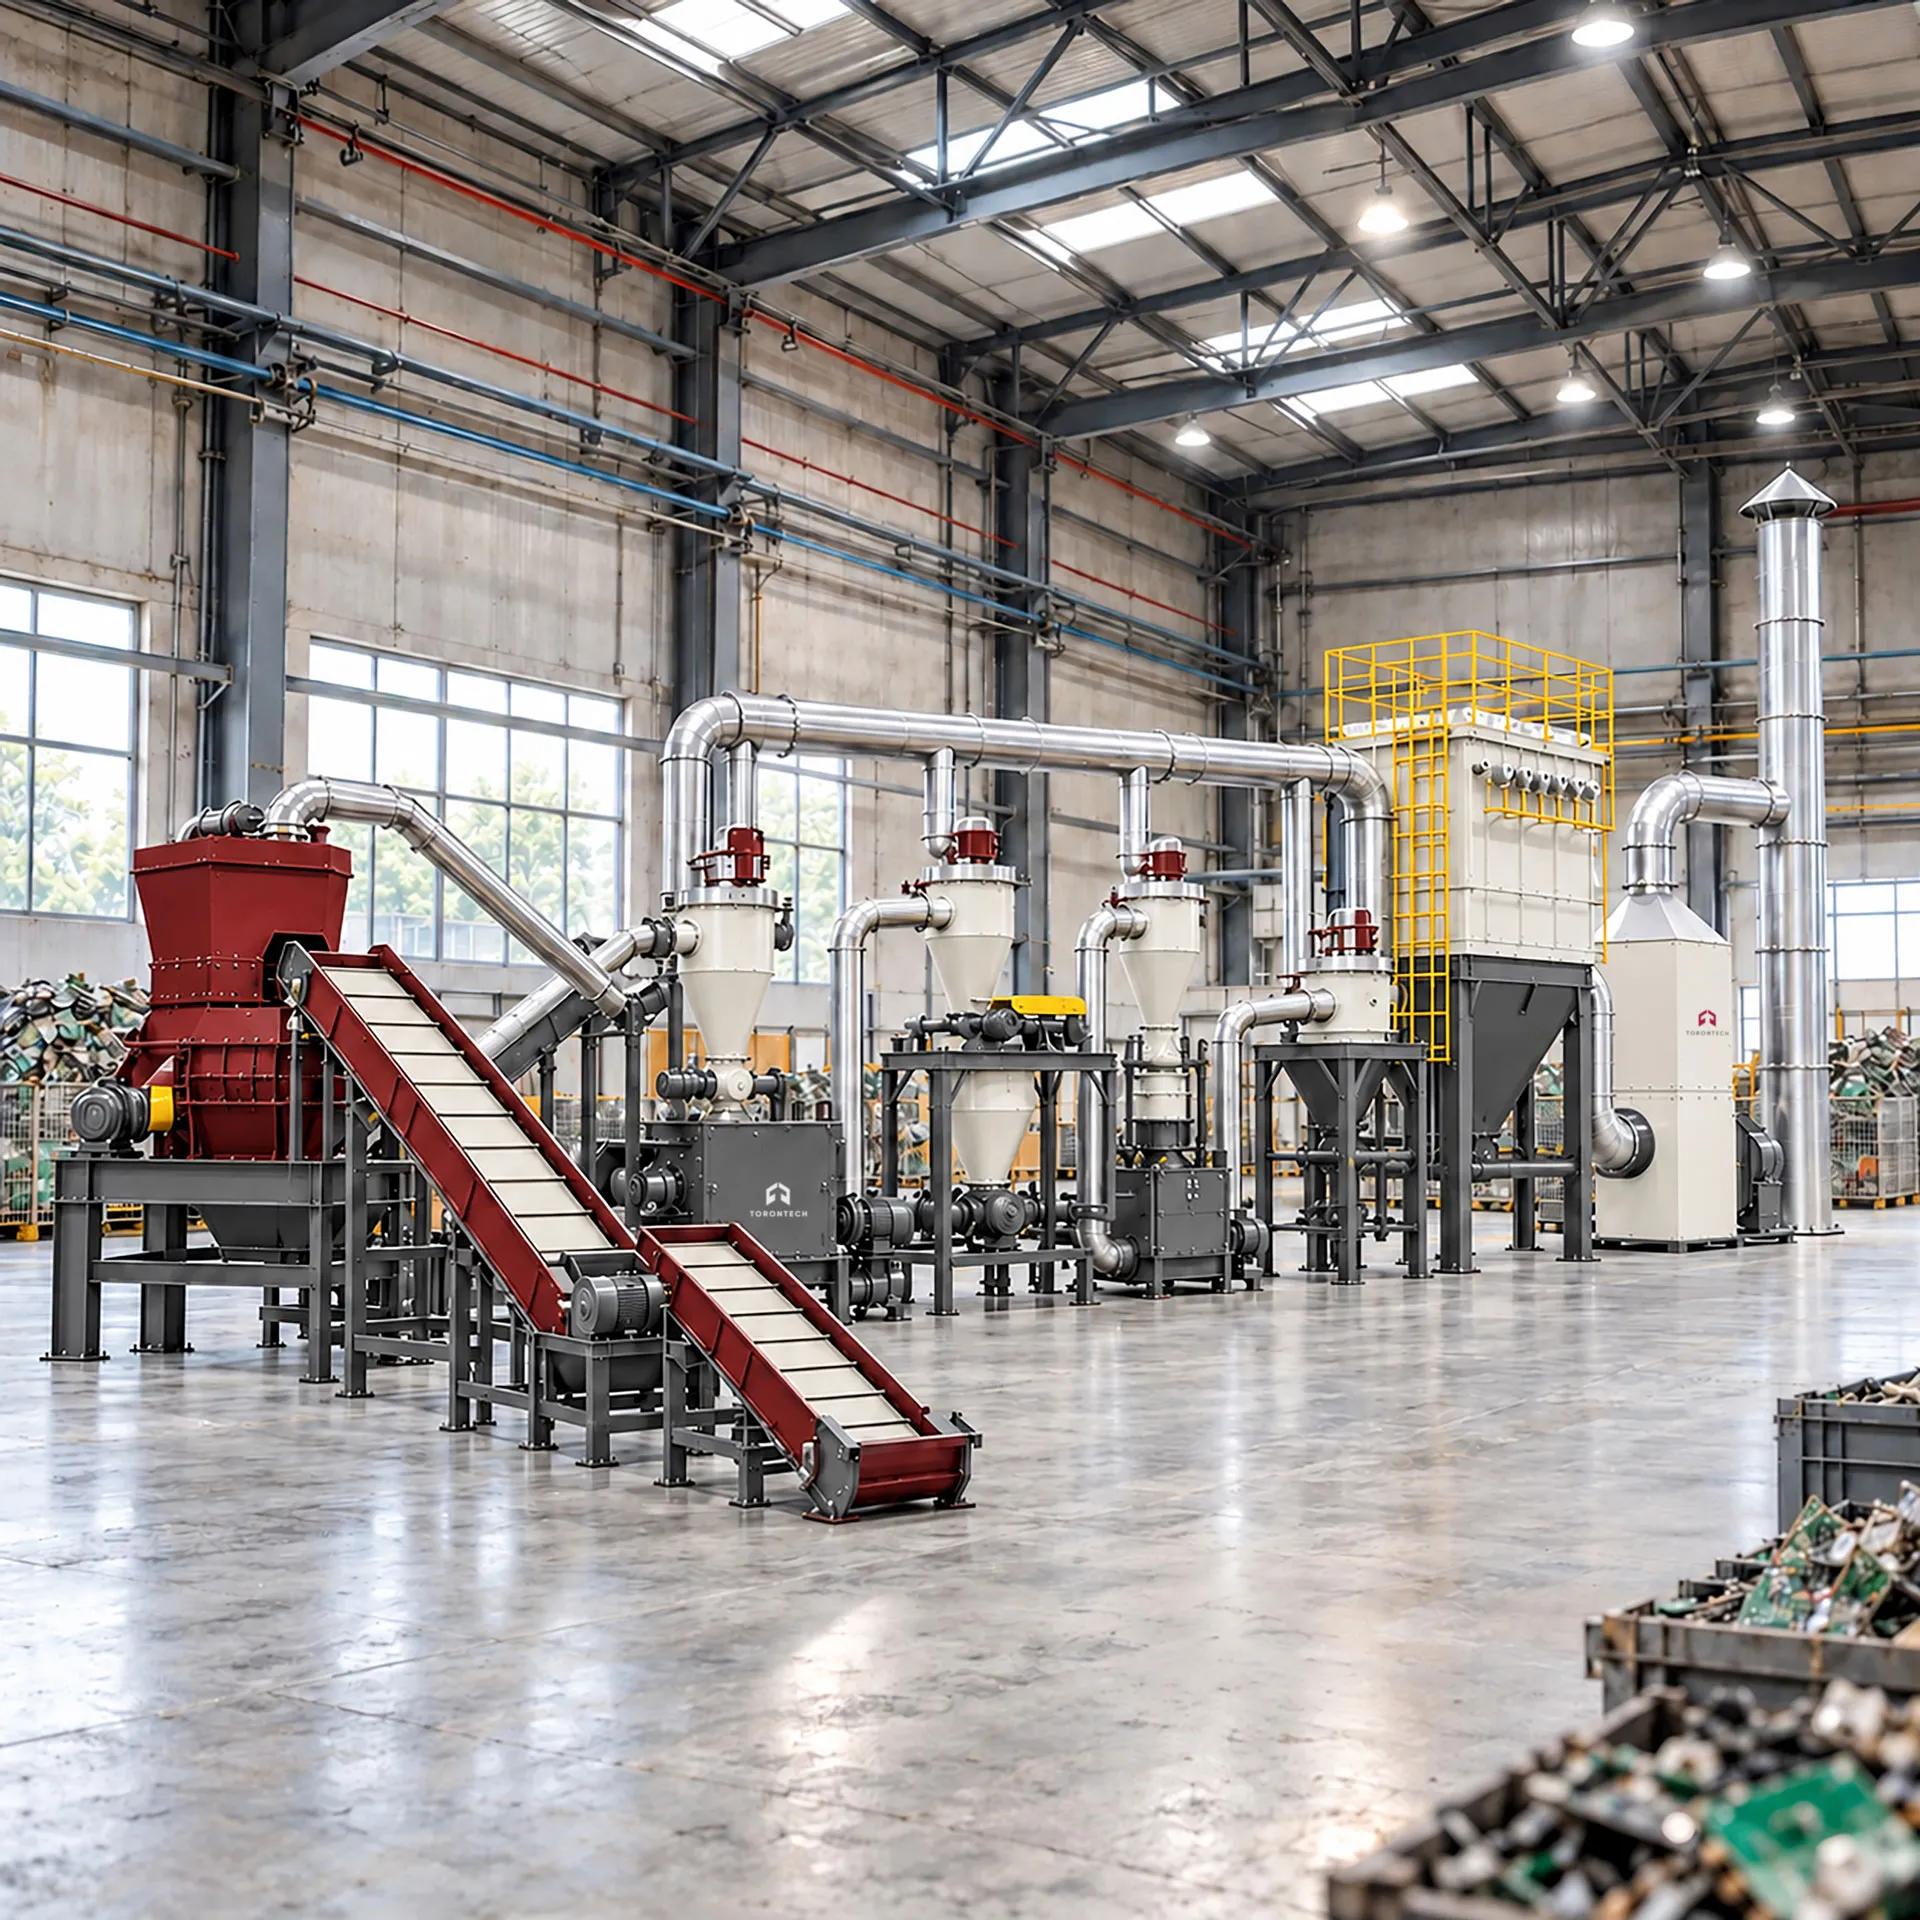
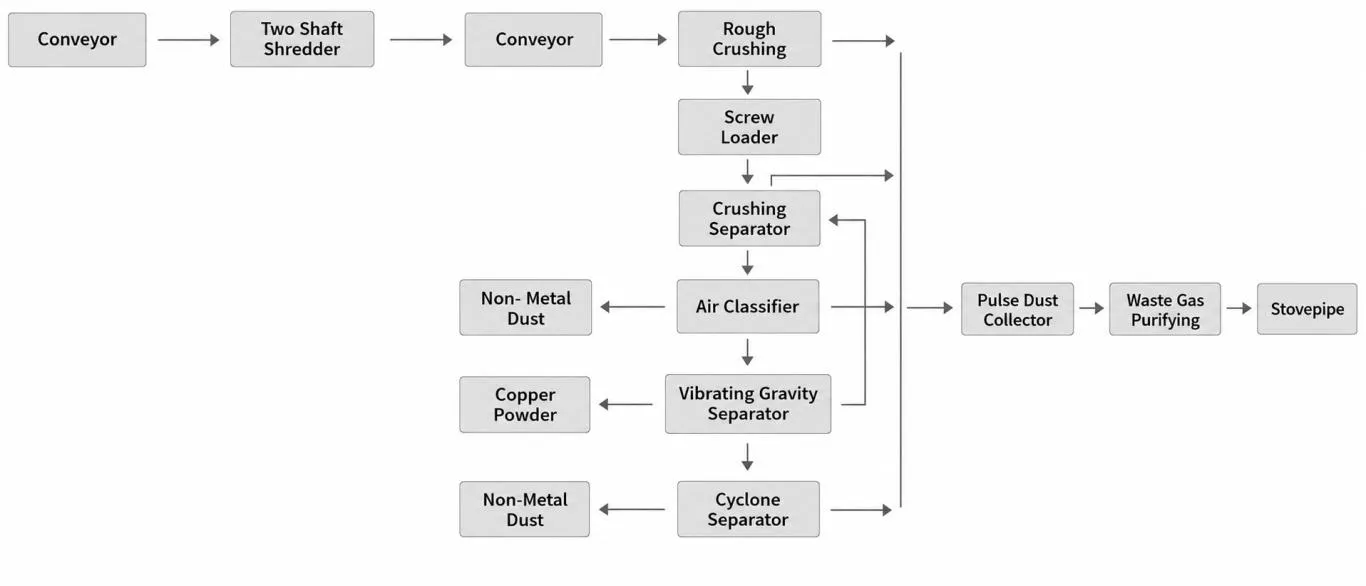
La ligne de recyclage de circuits imprimés ToronEWR™ sépare le cuivre du stratifié contenu dans les déchets de cartes électroniques, récupérant ainsi 93 à 98 % du métal sous forme de poudre commercialisable. Le broyage par étapes réduit les cartes en granulés, puis le tri pneumatique et la séparation gravimétrique par vibration séparent la fraction métallique de la fraction non métallique. La configuration de base traite environ 3 000 tonnes par an et peut être adaptée aux besoins du client. La teneur en métal résiduel dans la poudre non métallique récupérée se situe entre 2 et 5 %, selon les données du fournisseur.
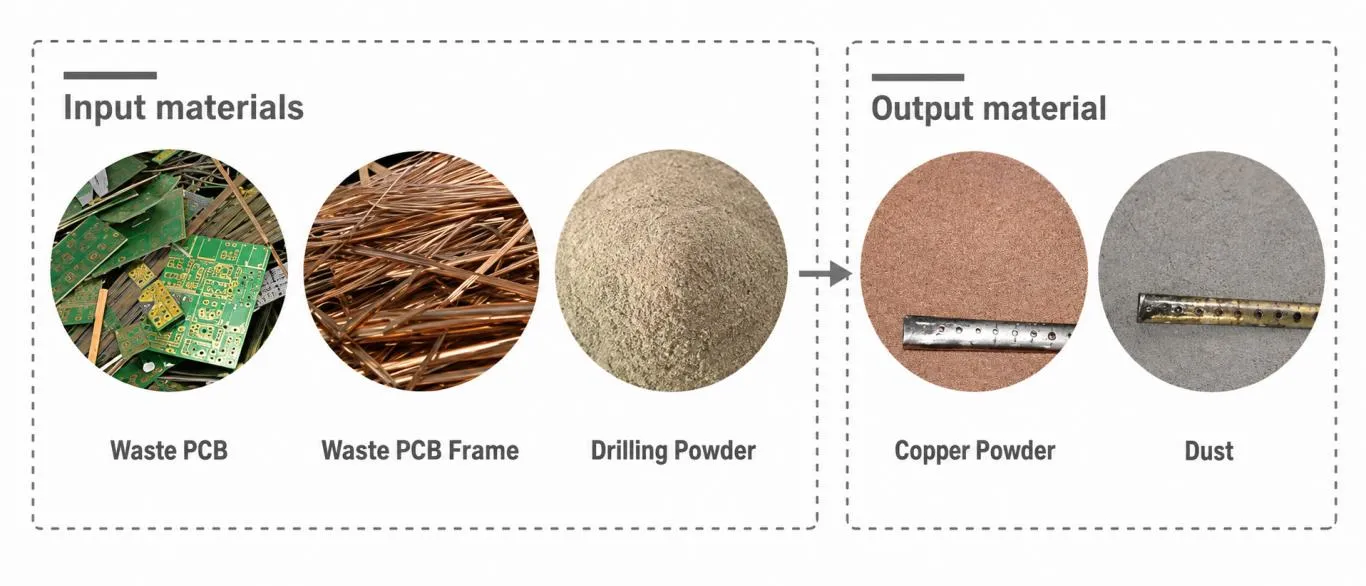
Les fabricants de cartes de circuits imprimés constituent le principal marché. Leur production génère un volume constant de cartes, de châssis et de poudre de perçage mis au rebut, trois éléments contenant du cuivre qu'il est préférable de récupérer plutôt que de payer pour leur élimination. Les entreprises de traitement des déchets électroniques qui prennent en charge les cartes collectées dans le cadre de contrats d'élimination fonctionnent selon le même principe. La matière première arrive sous forme de stratifié nu et non sous forme d'assemblages complets, ce qui garantit un processus entièrement mécanique.
Le principe de conception de la ligne repose sur l'enfermement. Les matériaux circulent de l'entrée à la sortie dans un système étanche, empêchant ainsi les fibres de verre, les poussières de résine et les fines particules de cuivre d'atteindre la zone de travail. Un séparateur cyclonique et un dépoussiéreur à jet d'air pulsé capturent ces particules en suspension et les réintègrent au flux de produit, assurant ainsi à la fois la maîtrise des poussières et l'amélioration du rendement. Les gaz d'échappement sont purifiés avant d'être rejetés.
Ligne de recyclage de circuits imprimés - Applications de circuits imprimés ToronEWR™
La gamme de circuits imprimés ToronEWR™ s'adresse aux fabricants de cartes qui récupèrent leurs propres déchets et aux transformateurs qui traitent les cartes comme matière première achetée.
- Usines de fabrication de circuits imprimés: récupère le cuivre des cartes non conformes, des chutes et des rebuts générés lors de la gravure, de la stratification et de la finition
- Récupération des poudres de forage: traite la poudre contenant du cuivre qui s'accumule lors des opérations de forage et de fraisage
- Traitement des cadres et des bords des panneaux: traite les cadres stratifiés restants après le dépanelage des panneaux, qui contiennent du cuivre récupérable en volume
- Processeurs de déchets électroniques: gère les déchets de cartes de circuits imprimés collectés dans le cadre de contrats d'élimination et de reprise
- Raffineries et fonderies de cuivre: fournit de la poudre de cuivre concentrée comme matière première pour le raffinage en aval
- Contrat électronique Manufacturers: boucle la boucle interne concernant les déchets générés par plusieurs programmes clients
- Fournisseurs de gestion des actifs informatiques: ajoute des capacités de traitement de cartes électroniques ainsi que le démontage des appareils et la destruction des données
- Opérations de recyclage des métaux: transforme un intrant mixte de faible valeur en un concentré de cuivre calibré qui se vend à un prix de marché
- Producteurs de stratifiés et de substrats: récupère des matériaux issus des déchets de production dans la chaîne d'approvisionnement du substrat
- Fournisseurs d'électronique automobile: traite les déchets de cartes issus de la fabrication des modules de commande et des capteurs
- Fabricants d'équipements de télécommunications: traite les déchets de carton générés lors de la production et le renouvellement des équipements
- Entreprises de services environnementaux: internalise le traitement des circuits imprimés au lieu de sous-traiter l'acheminement des matériaux à un tiers
Ligne de recyclage de circuits imprimés - Caractéristiques principales des circuits imprimés ToronEWR™
La gamme de circuits imprimés ToronEWR™ combine une réduction de taille en trois étapes avec deux principes de séparation, à l'intérieur d'un boîtier qui permet de contrôler à la fois le produit et l'espace de travail.
- Récupération de métaux de 93 à 98 pour cent: les données des fournisseurs indiquent que plus de 93 % du métal contenu a été récupéré dans la fraction de poudre de cuivre
- Faible teneur en métaux résiduels dans les poudres non métalliques: la fraction de stratifié récupérée contient de 2 à 5 % de métal, ce qui limite la valeur résiduelle.
- Processus entièrement closLe matériau reste étanche de l'entrée à la sortie, empêchant ainsi la poussière et les fibres d'atteindre l'environnement de travail.
- Réduction de taille par étapes: trois étapes de broyage permettent de détruire les cartes progressivement plutôt qu'en une seule passe, protégeant ainsi le cuivre d'un broyage excessif.
- Broyeur primaire sans tamis: l'étage à double arbre fonctionne sans écran, ce qui convient aux cadres et aux stratifiés durs qui obstrueraient une chambre grillagée
- Principes de double séparation: la classification pneumatique et la séparation par gravité vibrante fonctionnent sur des tailles de particules différentes plutôt que de se dupliquer l'une l'autre
- Récupération après cyclone et dépoussiérageLes poussières capturées sont réintroduites dans le flux de produit ; le contrôle des poussières contribue donc directement au rendement.
- Nettoyage de filtre à jet pulsé: des pulsations d'air inversées nettoient les sacs filtrants pendant le fonctionnement, ce qui maintient un débit d'air constant sans interrompre la conduite
- Purification des gaz d'échappement avant rejetL'air vicié est traité au lieu d'être évacué directement du bâtiment.
- Réduction du bruit et des vibrations: la construction fermée abaisse les deux, ce qui est important pour une ligne fonctionnant à l'intérieur d'une usine de fabrication
- Gère trois types de déchetsLes planches de rebut, les cadres de bordure et la poudre de perçage passent tous par le même ensemble d'équipements.
- Procédé mécanique à secLa récupération n'utilise ni produits chimiques de lixiviation ni eaux de lavage, il n'y a donc pas d'effluent à traiter.
- Automatisation élevée: la ligne fonctionne avec une intervention manuelle limitée tout au long de la séquence de processus
- Maintenance simple: l'ensemble d'équipements est conçu pour faciliter l'entretien et le fonctionnement courant.
- Capacité configurable: la ligne de base traite environ 3 000 tonnes par an et peut être dimensionnée pour un objectif de débit différent
Théorie et méthode
Un circuit imprimé est un stratifié conçu pour durer. Une feuille de cuivre est collée à une fibre de verre tissée, polymérisée dans une résine époxy. L'adhérence entre les deux matériaux est essentielle à la solidité du circuit. Le broyage mécanique réduit progressivement l'épaisseur du stratifié jusqu'à ce que le cuivre et le substrat ne soient plus que des particules distinctes. Ce broyage par étapes permet une réduction progressive : les circuits imprimés passent de 20 à 50 mm, puis à moins de 10 mm, avant d'être granulés. Ce procédé limite le broyage excessif qui transformerait le cuivre en fines particules irrécupérables.
La séparation repose alors sur un contraste de densité d'environ quatre,5 pour un. Le cuivre a une densité d'environ 8.96 grammes par centimètre cube, contre environ 1.8 à 2.0 grammes pour le stratifié durci. Deux méthodes exploitent cet écart pour différentes granulométries. Le classificateur à air fonctionne sur la vitesse limite, en éliminant d'abord les fines particules non métalliques légères. La séparation par gravité vibrante traite les particules calibrées : un plateau oscillant et un flux d'air ascendant fluidifient le lit, de sorte que le cuivre, plus dense, se stratifie vers le bas et suit un chemin différent de celui du stratifié situé au-dessus.
Le traitement des poussières fait partie intégrante du processus de récupération et non une simple formalité. Le broyage du stratifié durci libère des fibres de verre et de la résine respirables, ainsi que de fines particules de cuivre. L'air sortant de chaque étape transporte donc à la fois le produit et les contaminants. Le cyclone sépare les particules solides de ce flux d'air par rotation : une entrée tangentielle force le gaz à former un vortex, et les particules ayant une inertie suffisante percutent la paroi et redescendent en spirale. Des sacs filtrants retiennent les particules traversées par le cyclone, tandis que des impulsions d'air inversées permettent de déloger les poussières.
Ligne de recyclage de circuits imprimés - Spécifications techniques des circuits imprimés ToronEWR™
Présentation du système
| Paramètre | Spécifications |
|---|---|
| Type de système | Ligne de broyage et de séparation mécanique à sec pour déchets de circuits imprimés |
| Capacité de traitement annuelle | Environ 3 000 tonnes par an (configuration de base) |
| Matières premières transformables | Déchets de circuits imprimés, cadres de bord de circuits imprimés, poudre de perçage de production, déchets électroniques de circuits imprimés |
| Matériaux de sortie | Poudre de cuivre et de métaux, poudre non métallique, poussières collectées |
| Taux de récupération des métaux | 93 à 98 pour cent (selon le fournisseur) |
| Teneur en métaux dans les poudres non métalliques | 2 à 5 pour cent (selon le fournisseur) |
| Sortie du broyeur primaire | 20 à 50 mm |
| Sortie du concasseur grossier | Dans les 10 mm |
| Réduction finale | Granulés calibrés pour la séparation |
| Enceinte de processus | Entièrement étanche de l'entrée à la sortie |
| Méthodes de séparation | Classification de l'air et séparation par gravité vibrante |
| Contrôle de la poussière | Séparateur cyclonique avec filtre à manches à jet d'air pulsé |
| Traitement d'échappement | Purification avant rejet |
| Type de processus | Sec, sans lessivage de produits chimiques ni eau de lavage |
| Niveau d'automatisation | Élevé, avec une intervention manuelle limitée |
| Configuration | Ligne conçue en fonction des exigences de débit et d'agencement du client |
Gamme de machines
La ligne est assemblée à partir des modules ci-dessous. Chaque étape est décrite avec sa fonction, son mode de fonctionnement et ses paramètres disponibles.
1. Système d'alimentation
Les chutes de panneaux, les cadres et la poudre de perçage sont introduits dans le système d'alimentation et dosés dans le broyeur primaire. L'alimentation contrôlée permet de maintenir le broyeur dans sa plage de couple optimale, ce qui est essentiel avec les stratifiés rigides dont les feuilles sont de dimensions irrégulières.
| Paramètre | Spécifications |
|---|---|
| Fonction | Les déchets de panneaux de compteurs sont acheminés vers l'étape de broyage primaire. |
| Matériel d'alimentation | plateaux de rebut, cadres de bord, poudre de perçage |
| Décharge | Directement dans le broyeur à double arbre |
| Configuration | Dimensionné en fonction du débit et du format du matériau |
2. Broyeur à double arbre
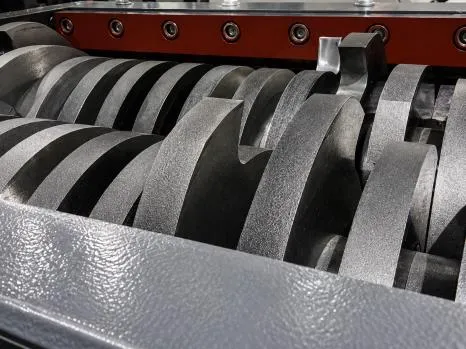 | Le broyeur à double arbre effectue une première réduction de taille sur les panneaux, les cadres et autres matériaux durs, les ramenant à une dimension de 20 à 50 mm. Cette étape fonctionne sans tamis, de sorte que le matériau ne passe qu'une seule fois au lieu d'être recirculé, ce qui convient aux stratifiés rigides qui, autrement, obstrueraient une chambre de broyage équipée d'un tamis. |
| Paramètre | Spécifications |
|---|---|
| Fonction | Réduction de taille primaire du matériau du panneau et du cadre |
| Disposition des arbres | Arbres jumeaux |
| Taille de sortie | 20 à 50 mm |
| pour écran | Aucun ajusté |
| Documents acceptés | Déchets de circuits imprimés, châssis de cartes, autres matériaux stratifiés rigides |
| Décharge | Jusqu'à l'étape de concassage grossier |
3. Concasseur grossier
Les matériaux provenant du broyeur passent ensuite au concassage primaire, qui réduit la taille des particules à moins de 10 mm. Cette étape intermédiaire prépare le flux au concassage fin, et la réduction par étapes plutôt qu'en une seule passe limite la chaleur et le surbroyage que produit une réduction agressive en une seule étape.
| Paramètre | Spécifications |
|---|---|
| Fonction | Réduction granulométrique intermédiaire avant le concassage fin |
| Taille de sortie | Dans les 10 mm |
| Source d'alimentation | Décharge du broyeur à double arbre |
| Objectif du processus | Prépare le matériau pour le séparateur par broyage |
4. Séparateur par broyage
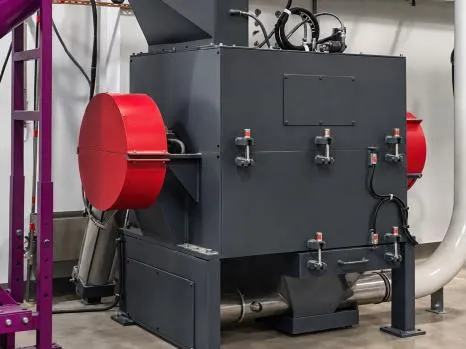 | Le séparateur-concasseur achève la réduction en granulés et amorce la séparation des métaux et des non-métaux. Le broyage du matériau jusqu'à l'obtention de granulés libère le cuivre de la couche environnante, et la séparation se poursuit au cours de la même étape avant que le flux ne soit dirigé vers une unité de classification dédiée. |
| Paramètre | Spécifications |
|---|---|
| Fonction | Réduction granulométrique finale pour obtenir des granulés avec séparation initiale des métaux. |
| Formulaire de sortie | Granulés de cuivre libérés du stratifié |
| Action de séparation | Séparation initiale des métaux et des non-métaux |
| Source d'alimentation | Décharge du concasseur grossier |
| Objectif du processus | Produit la granulométrie requise par les étapes de classification |
5. Classeur à air
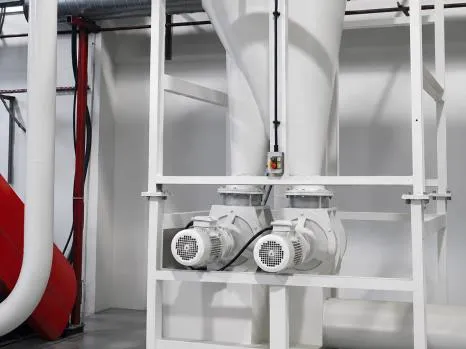 | Le classificateur pneumatique trie la poudre en fonction du comportement de chaque particule dans l'air en mouvement. Les poudres non métalliques légères et fines sont séparées en premier, car les fines particules laminées de faible densité ont une masse insuffisante pour résister au flux d'air. L'élimination précoce de cette fraction allège la charge du séparateur gravitaire situé en aval. |
| Paramètre | Spécifications |
|---|---|
| Fonction | Séparation granulométrique de poudres fines non métalliques issues du flux de matériaux |
| Principe de fonctionnement | différence entre le débit d'air et la vitesse terminale des particules |
| Fraction séparée | Poudre non métallique fine et légère |
| Poste | Avant la séparation par gravité vibratoire |
| Objectif du processus | Réduit le volume de matière atteignant le niveau de gravité |
6. Séparateur vibrant par gravité
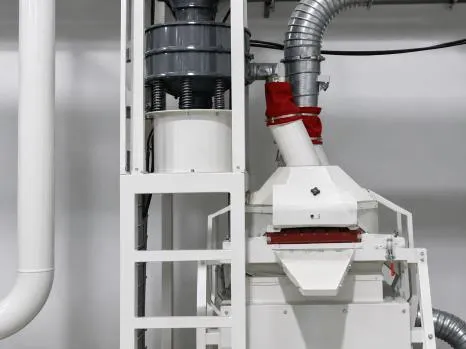 | Le séparateur gravitaire traite la fraction calibrée pour laquelle l'écart de densité entre le cuivre et le stratifié peut être exploité directement. Un plateau oscillant, combiné à un courant d'air ascendant, fluidifie le lit de matériau : les particules de cuivre, plus denses, se stratifient vers le bas tandis que le stratifié, plus léger, reste au-dessus. Les deux fractions empruntent ensuite des chemins différents vers des points de décharge distincts. |
| Paramètre | Spécifications |
|---|---|
| Fonction | Séparation précise de la poudre métallique et de la poudre non métallique |
| Principe de fonctionnement | Stratification de la densité sous vibration avec fluidisation à l'air |
| Fraction lourde | Poudre de cuivre et de métal |
| Fraction légère | Poudre pour stratifiés non métalliques |
| Source d'alimentation | Rejet du classificateur d'air |
| Objectif du processus | Produit le produit final en poudre de cuivre calibrée |
7. Séparateur cyclonique
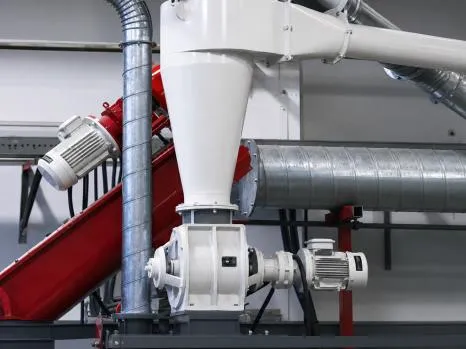 | Le cyclone sépare les particules solides de l'air qui le transporte. L'air pénètre tangentiellement et forme un vortex à l'intérieur du cyclone. Les particules ayant une inertie suffisante ne peuvent suivre la trajectoire incurvée du gaz ; elles heurtent la paroi et descendent en spirale jusqu'à l'orifice de sortie. L'air purifié s'échappe par la sortie supérieure. |
| Paramètre | Spécifications |
|---|---|
| Fonction | Séparation des particules solides du flux d'air transportant |
| Principe de fonctionnement | Entrée tangentielle créant un écoulement tourbillonnaire et une séparation inertielle |
| Rejet de solides | Sortie inférieure vers la collection de produits |
| Décharge d'air | Sortie supérieure vers le dépoussiéreur |
| Avantage du processus | Réintègre le produit entraîné dans le flux de matières. |
8. Dépoussiéreur à jet pulsé
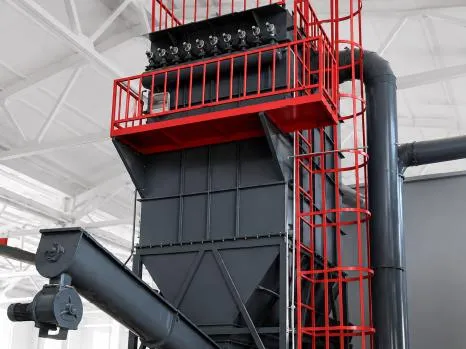 | Le filtre à sacs capture les fines poussières que le cyclone fait passer. L'air chargé de poussières pénètre par le bas du boîtier et remonte à travers les sacs filtrants, laissant des particules à l'extérieur du tissu. Des impulsions d'air inversé délogent cette couche accumulée qui tombe dans la trémie, et l'air purifié est évacué à travers les sacs sans interrompre le processus. |
| Paramètre | Spécifications |
|---|---|
| Fonction | Capture finale des poussières fines présentes dans l'air de procédé |
| Filtrer les médias | Sacs filtrants en tissu |
| Chemin du flux d'air | Entrée par le bas, en remontant à travers les sacs |
| Méthode de nettoyage | Des jets d'air pulsés délogent la poussière accumulée |
| Gestion de la poussière | Les matériaux collectés tombent dans la trémie pour être récupérés. |
| Décharge d'air | Air purifié rejeté après filtration et traitement des gaz d'échappement |