
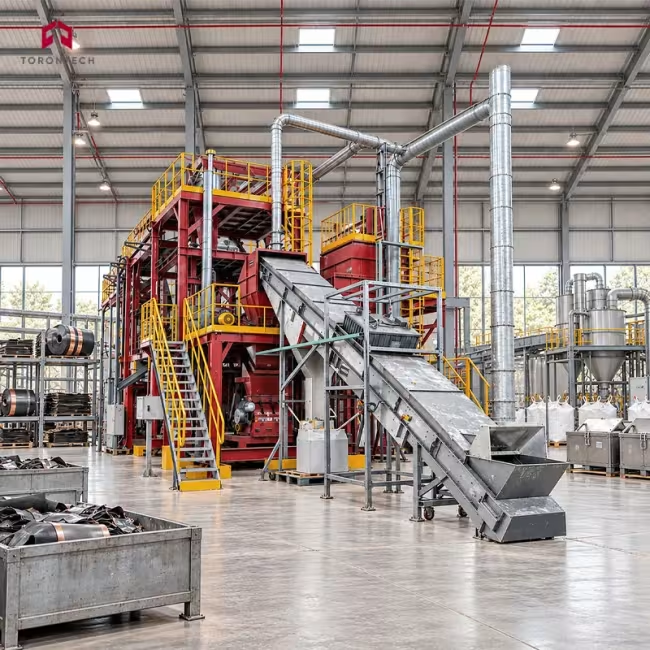
Ligne de recyclage des déchets d'électrodes lithium-ion
Ligne de recyclage des déchets d'électrodes lithium-ion - ToronLi-ion™ ESR
La ligne de recyclage des déchets d'électrodes lithium-ion ToronLi-ion™ ESR récupère les feuilles de cathode et d'anode revêtues, les déchets d'empilage et les chutes de stratifié pour les transformer en feuilles de cuivre, feuilles d'aluminium et poudre d'électrode. Les étapes de broyage, de séparation et de purification sont entièrement automatisées et nécessitent une intervention manuelle minimale. Selon les données du fournisseur, le taux de récupération des matériaux réutilisables dépasse 95 %. Les fabricants de cellules utilisent cette ligne pour valoriser leurs déchets de production internes et ainsi éviter de payer pour l'élimination des feuilles revêtues.
Les déchets d'électrodes diffèrent des cellules entières, et le procédé en tient compte. Le revêtement adhère au collecteur de courant grâce à un liant polymère ; le problème de récupération consiste donc à le délaminer plutôt qu'à le démonter. La ligne de production retire ce revêtement par un procédé mécanique en plusieurs étapes, complété par un traitement thermique qui décompose le liant et les matières organiques résiduelles. Les feuilles de cuivre et d'aluminium se granulent au lieu de se pulvériser, ce qui crée le contraste de taille et de densité nécessaire aux étapes de tri.
La poudre d'électrode récupérée contient les métaux précieux du revêtement d'origine, notamment le lithium, le cobalt et le nickel, et est acheminée vers des affineurs pour extraction hydrométallurgique. Les granulés de cuivre et d'aluminium sont séparés et prêts à la vente directe. Un automate programmable gère l'ensemble du processus, minimisant l'intervention des opérateurs et garantissant une grande répétabilité d'un poste à l'autre. L'automatisation limite également le contact avec les fines particules de poudre, un facteur essentiel pour la pureté du produit et les conditions de travail.
Ligne de recyclage des déchets d'électrodes lithium-ion - Applications ToronLi-ion™ ESR
La ligne ToronLi-ion™ ESR convient aux fabricants générant des déchets d'électrodes revêtues et aux transformateurs traitant les matériaux de pièces polaires comme un flux dédié.
- Déchets de production de la Gigafactory de batteries: récupère les feuilles de papier couché rejetées lors du couchage, du calandrage et du découpage, permettant ainsi au matériau de réintégrer la chaîne d'approvisionnement au lieu d'être mis au rebut
- Rejets de la ligne de revêtement d'électrodes: traite les feuilles de traitement non conformes issues des essais de démarrage, les défauts de revêtement et les déchets de changement de production générés lors de la production normale
- Récupération de la feuille cathodique: sépare le collecteur de courant en aluminium du revêtement de cathode, récupérant à la fois la feuille et la fraction de poudre contenant le métal
- Récupération de la feuille d'anode: pièces de feuille de cuivre issues du revêtement en graphite, récupération des granules de cuivre propres et du matériau d'anode récupéré
- Empilage et laminage des déchets: manipule les garnitures stratifiées et empile les chutes qui comportent un revêtement sur les deux faces
- Découpe et calandrage des chutes: traite les chutes de bord étroites et les extrémités de rouleaux accumulées lors des opérations de transformation
- Producteurs de matériaux cathodiques: ferme une boucle de récupération interne afin que les matériaux revêtus non conformes retournent à l'approvisionnement en poudre
- Récupération de feuilles de cuivre: produit du cuivre granulé décapé pour la vente directe aux acheteurs de métaux
- Récupération de feuilles d'aluminium: transforme le collecteur de courant en aluminium revêtu en granulés propres par le même procédé
- Fourniture de poudre noire aux raffineurs: fournit une poudre d'électrode tamisée à granulométrie constante pour le traitement hydrométallurgique
- Ligne pilote et déchets de R&D: procédés de développement de matériaux en petits volumes où la chimie du revêtement varie d'un lot à l'autre
- Électrode de contact Manufacturers: ajoute une capacité de récupération des déchets générés par plusieurs programmes clients
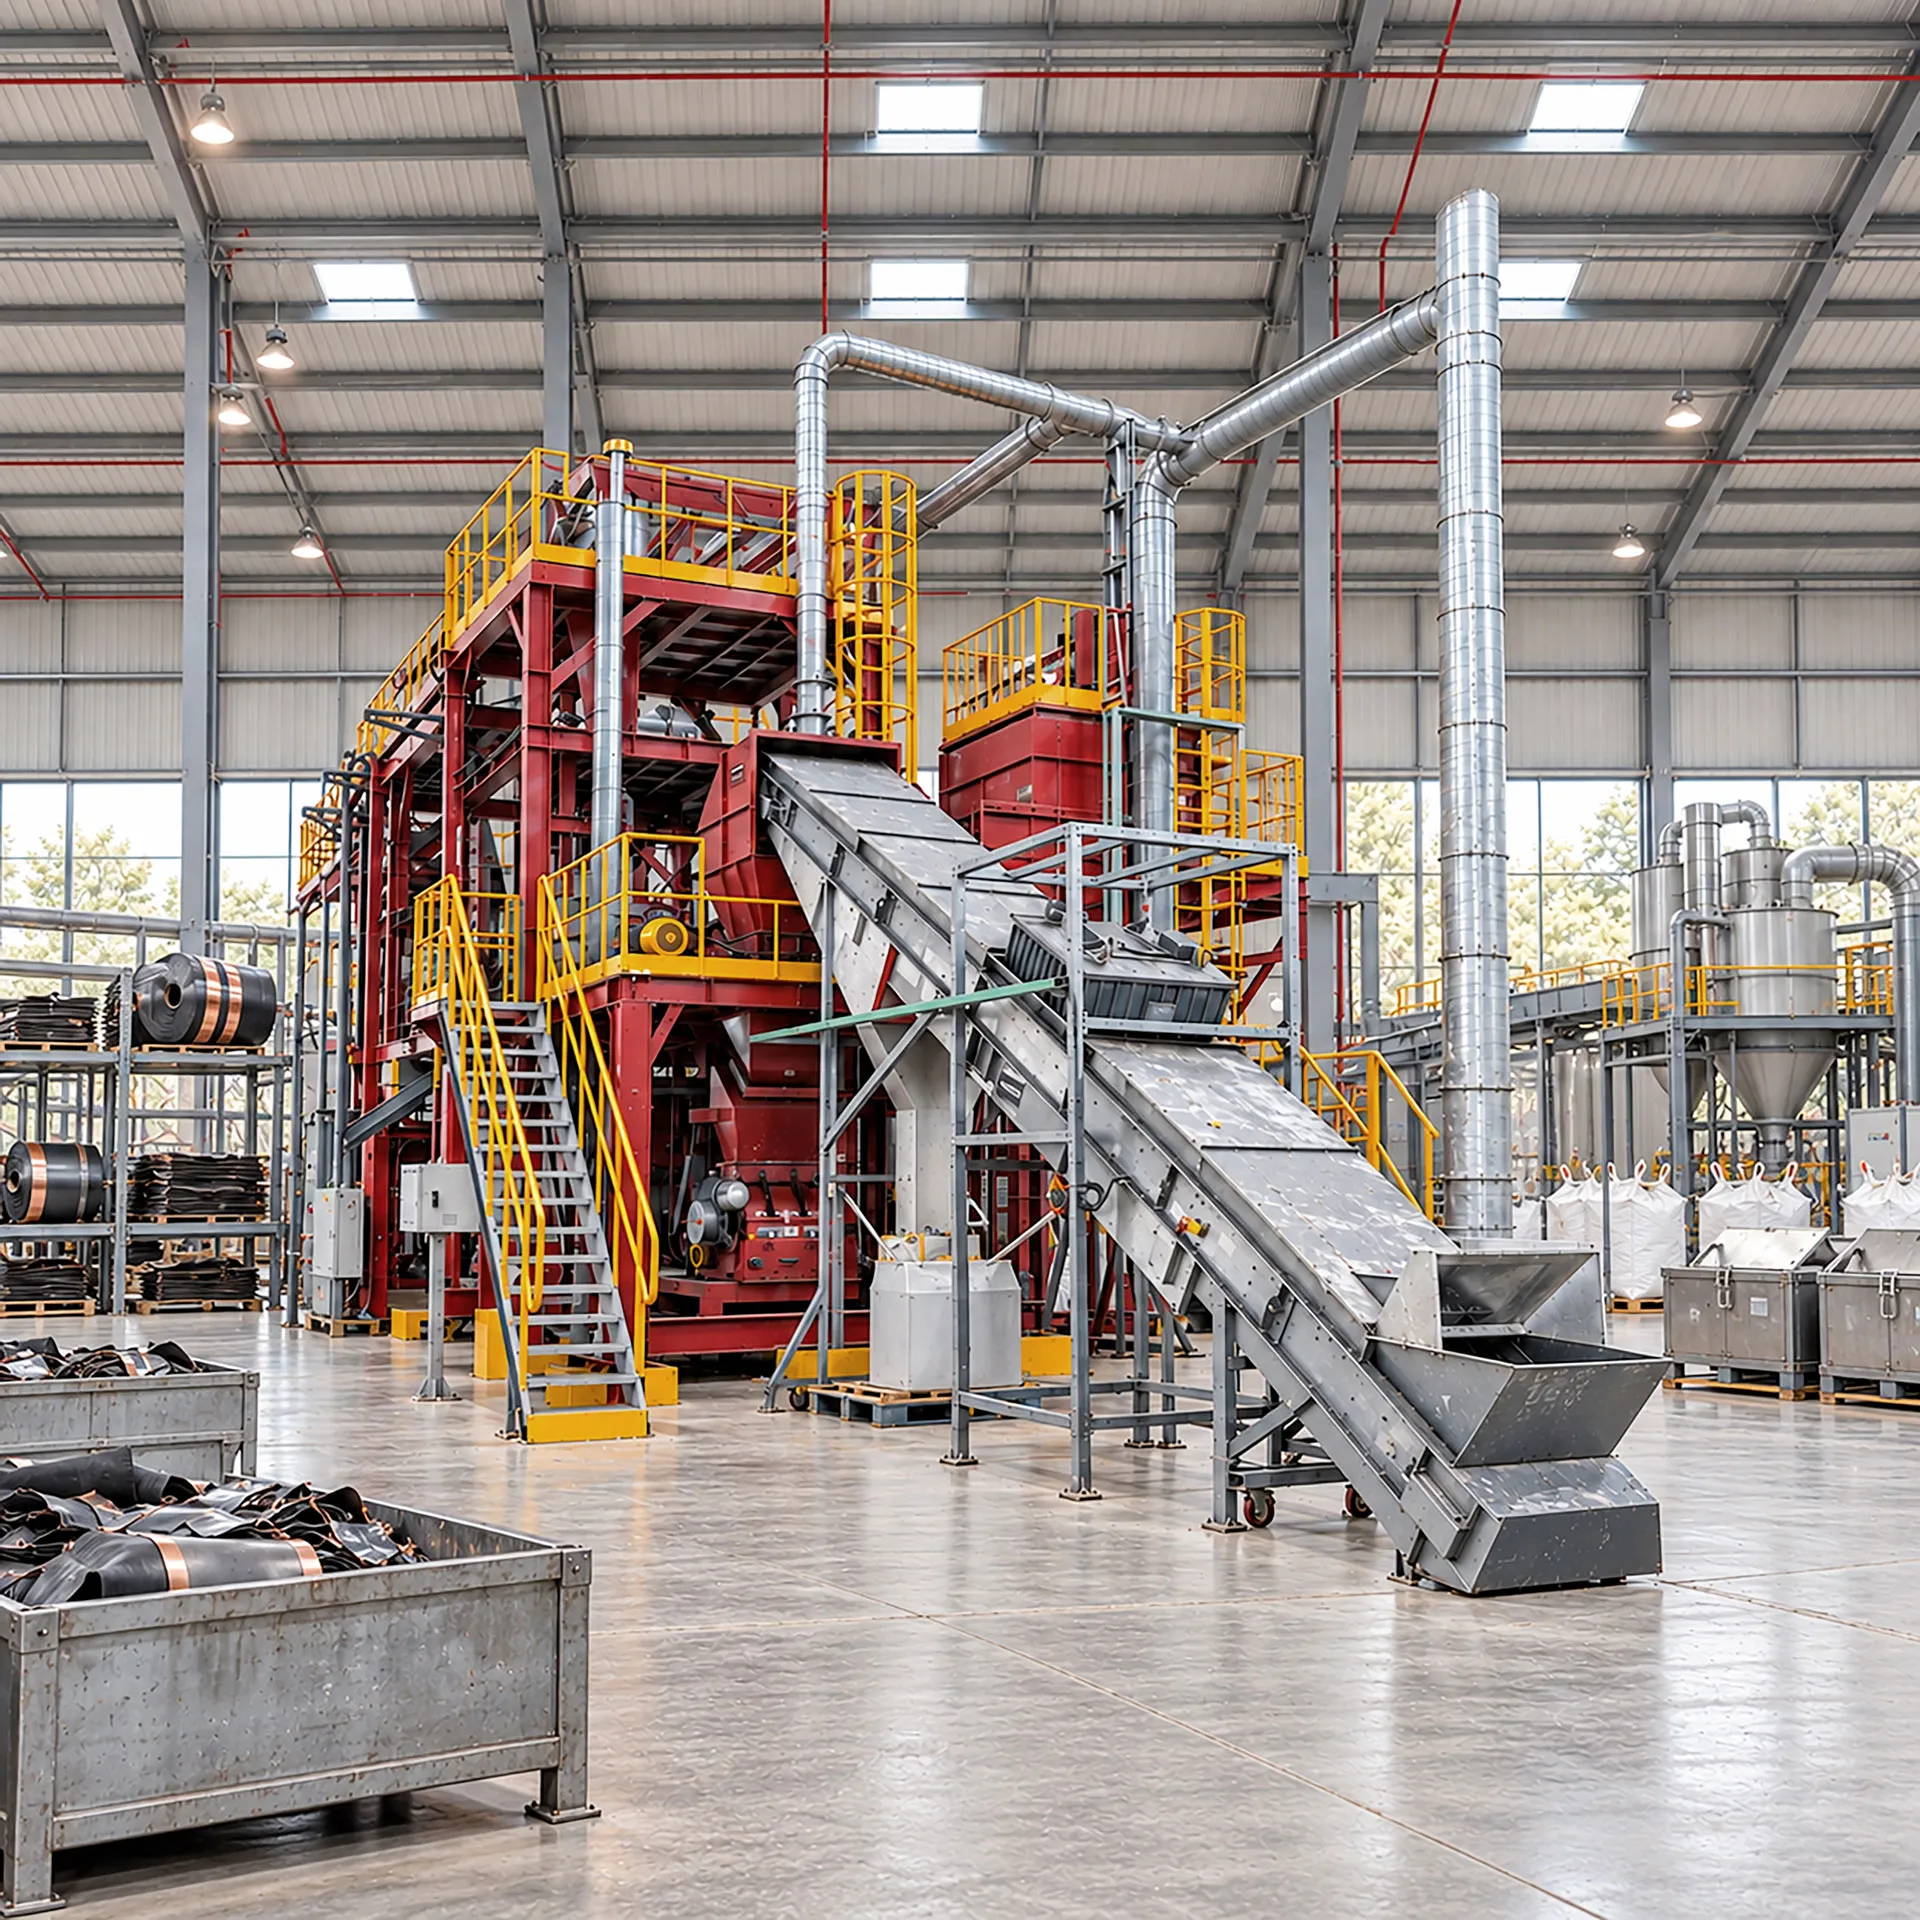
Ligne de recyclage des déchets d'électrodes lithium-ion - Caractéristiques principales de ToronLi-ion™ ESR
La ligne ToronLi-ion™ ESR associe un broyage par étapes à l'élimination thermique du liant et à trois principes de tri distincts, et chaque module peut être spécifié en fonction de la chimie des électrodes et du volume de déchets sur site.
- Récupération supérieure à 95 %Les données des fournisseurs indiquent que plus de 95 % des intrants sont retournés sous forme de matériaux réutilisables dans l'ensemble des flux de sortie.
- Séquence entièrement automatiséeLe procédé fonctionne avec une intervention manuelle limitée, ce qui réduit les coûts de main-d'œuvre et limite le contact de l'opérateur avec les poudres fines.
- Broyage d'électrodes de précisionL'action de broyage est adaptée aux feuilles couchées plutôt qu'aux déchets métalliques, préservant ainsi l'intégrité du film tout en libérant le revêtement.
- Décapage de revêtement Concasseur fin: un séjour prolongé dans la cavité de broyage permet de détacher la poudre de la pièce polaire et de transformer les feuilles de cuivre et d'aluminium en granulés
- Chambre de broyage étanche à quatre arbresLe boîtier est étanche à quatre niveaux et peut être rempli d'azote, réduisant ainsi le risque d'inflammation en présence de matières réactives.
- Entraînement à couple élevé à basse vitesse: la rotation lente de l'arbre avec un couple élevé coupe les tôles revêtues silencieusement et sans l'échauffement généré par les fraises plus rapides
- Protection automatique contre l'inversion de polarité et les surcharges: Le démarrage, l'arrêt, l'inversion et la réponse aux surcharges gérés par automate programmable permettent de dégager les bourrages sans ouvrir la chambre de coupe.
- Étape de séchage contrôlé: Le traitement thermique entre 100 et 150 degrés Celsius élimine la matière organique tout en laissant le film intact pour un tri ultérieur.
- Four de craquage à basse températureLe fonctionnement entre 450 et 600 degrés Celsius décompose le liant et les matières organiques résiduelles, améliorant ainsi la qualité de la poudre récupérée.
- Traitement des gaz d'échappement en trois étapesLa combustion catalytique, le lavage et la pulvérisation alcalins, ainsi que le polissage au charbon actif permettent de réduire les émissions du flux gazeux.
- Criblage statique et dynamique combinéLes tamis linéaires, les tamis vibrants circulaires et les tamis de tri par flux d'air fonctionnent de concert pour extraire la poudre de manière exhaustive.
- Tri par air à 99 %: la classification par flux d'air sépare les matériaux légers des matériaux lourds avec un taux de réussite de 99 % selon les fournisseurs
- Tri par gravité à 99 %: tamisage par densité de pièces de granulés de cuivre par rapport à des granulés d'aluminium, avec un taux de 99 % indiqué par le fournisseur
- Automate programmable Siemens - Contrôle centralUn seul programme régit le processus, les interfaces Ethernet, MODBUS TCP/IP, OPC, PROFINET et DP étant réservées à l'intégration DCS.
- Composants électriques de marqueLes armoires de commande sont construites avec des composants ABB, Schneider et Siemens pour garantir la disponibilité des pièces et faciliter la maintenance.
- Charge environnementale réduiteLa récupération des feuilles revêtues permet de détourner les déchets de fabrication de batteries des circuits d'élimination et de réintégrer le métal dans la production.
Théorie et méthode
La récupération des électrodes pose un problème de délamination. Le revêtement se présente sur le collecteur de courant sous forme d'une couche particulaire maintenue en place par un liant polymère, généralement du fluorure de polyvinylidène côté cathode. Cette liaison résiste à un simple écrasement car la feuille sous-jacente se déforme plutôt que de se rompre. La ligne de production contourne ce problème en combinant une action mécanique et un traitement thermique : la chaleur décompose le liant et libère le revêtement, tandis que l'écrasement répété cisaille le revêtement décollé de la surface métallique.
Le comportement de la feuille métallique permet ensuite le tri. Le cuivre et l'aluminium étant ductiles, le broyage les déchire en granulés enroulés plutôt que de les réduire en poudre. Le revêtement, en revanche, est cassant et se désagrège en fines particules. Deux populations se forment alors, présentant un large écart de granulométrie ; le tamisage permet de séparer la fraction poudreuse des granulés sur cette seule base. Un séjour prolongé dans la cavité du broyeur à fines particules poursuit ce processus, éliminant les résidus de revêtement tandis que les granulés prennent leur forme finale.
La séparation des métaux repose sur la densité. Le cuivre a une densité d'environ 8.96 grammes par centimètre cube, contre environ 2.70 grammes pour l'aluminium ; cette différence est suffisamment importante pour que les méthodes gravimétriques soient efficaces. Le tamisage par gravité fluidifie le lit de granulés, ce qui permet au cuivre, plus dense, de migrer vers le bas et de se stratifier à l'écart de l'aluminium. Le fournisseur annonce un taux de tri de 99 %. Le tri pneumatique traite les particules les plus légères, séparant les pellicules et les résidus de faible densité avec un taux de séparation également annoncé de 99 %.
Ligne de recyclage des déchets d'électrodes lithium-ion - Spécifications techniques ToronLi-ion™ ESR
Présentation du système
| Paramètre | Spécifications |
|---|---|
| Type de système | Ligne automatisée de broyage, de traitement thermique et de tri des déchets d'électrodes de batteries au lithium |
| Matières premières transformables | Plaques d'électrodes de cathode et d'anode, pièces polaires, chutes d'empilage et de stratifié, chutes de feuilles revêtues |
| Matériaux de sortie | Poudre d'électrode, granules de cuivre, granules d'aluminium, matériau de film séparé |
| Teneur en métaux récupérés | Poudre d'électrode contenant du lithium, du cobalt et du nickel pour le raffinage en aval |
| Taux de récupération des matériaux | Plus de 95 % de matériaux réutilisables (selon le fournisseur) |
| Scellage de la chambre de broyage | Étanchéité quadruple, compatible avec le remplissage à l'azote |
| Température de séchage | 100 à 150 ° C |
| Température du four de fissuration | 450 à 600 ° C |
| Rapport de tri de l'air | 99 pour cent (déclaration du fournisseur) |
| Rapport de tri par gravité | 99 pour cent (déclaration du fournisseur) |
| Système de contrôle | Automate programmable Siemens avec armoire de commande centrale |
| Interfaces de communication | Ethernet avec adresse IP indépendante, MODBUS TCP/IP, OPC, PROFINET, DP |
| Composant électrique | ABB, Schneider, Siemens |
| Niveau d'automatisation | Processus entièrement automatisé avec une intervention manuelle minimale |
| Mise En Page | Surface modulaire et personnalisée en fonction du site |
Gamme de machines
La ligne est assemblée à partir des modules ci-dessous. Chaque étape est décrite avec sa fonction, son mode de fonctionnement et ses paramètres disponibles.
1. Système d'alimentation
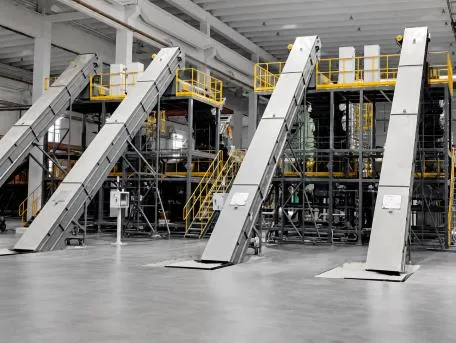 | Les déchets d'électrodes sont chargés sur le convoyeur d'alimentation et acheminés vers l'étage de concassage à un débit contrôlé. Cette alimentation régulière maintient le concasseur dans sa plage de couple optimale et évite les à-coups dus à l'empilement dense de tôles. |
| Paramètre | Spécifications |
|---|---|
| Fonction | Introduit les déchets d'électrodes dans le système de broyage à un débit contrôlé. |
| Matériel d'alimentation | Feuilles en vrac, stratifiés empilés, fins de rouleaux et chutes |
| Décharge | Directement dans la chambre de broyage |
| Configuration | Dimensionné en fonction du débit de la ligne et du format des déchets |
2. Système de broyage
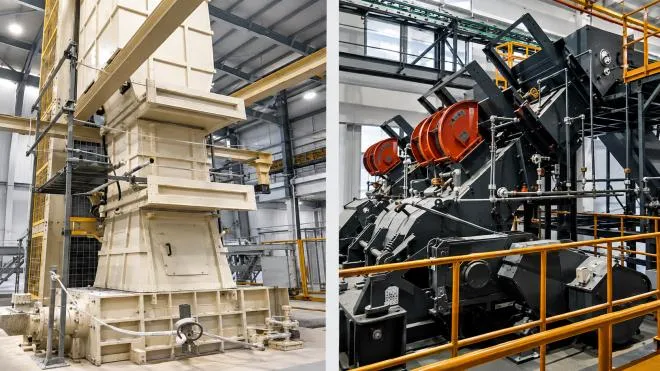 | Le broyeur à gros grains est un broyeur à quatre arbres conçu pour les batteries au lithium. Son caisson est doté d'une quadruple étanchéité permettant le remplissage de la chambre à l'azote, ce qui réduit la concentration d'oxygène dans la zone de coupe et limite les risques d'inflammation lors du broyage des cellules chargées. Les cellules et les modules sont rapidement réduits en particules. La commande par micro-ordinateur gère automatiquement le démarrage, l'arrêt, l'inversion de sens et la protection contre les surcharges. Le moteur fonctionne à basse vitesse avec un couple élevé et un faible niveau sonore. |
| Paramètre | Spécifications |
|---|---|
| Fonction | Réduction primaire de la taille des plaques d'électrodes et du stratifié en matériau en flocons |
| Configuration du rotor | Broyeur à quatre arbres |
| Étanchéité de la chambre | Étanchéité quadruple, compatible avec le remplissage à l'azote |
| Contrôle de l'atmosphère | Conception de protection contre les gaz disponible |
| Disposition de sécurité | Mesures de protection à plusieurs niveaux contre le risque d'incendie |
| Caractéristiques de la transmission | Faible vitesse, couple élevé, faible bruit |
| Fonctions de contrôle | Démarrage, arrêt, marche arrière et marche arrière en cas de surcharge automatiques |
| Contrôle électrique | Conçu pour être conforme aux exigences CE européennes (numéro de certificat non fourni) |
| Formulaire de sortie | Matières floconneuses destinées au traitement en aval |
3. Système de séchage
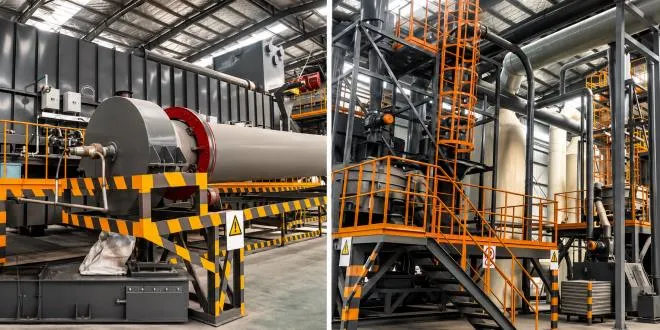 | Le matériau broyé passe par une étape de séchage maintenue entre 100 et 150 degrés Celsius. La matière organique se volatilise à cette température et est condensée pour être récupérée. Cette plage de températures étant inférieure au point de dégradation du matériau pelliculaire, cette fraction reste intacte et peut être triée ultérieurement. |
| Paramètre | Spécifications |
|---|---|
| Fonction | Volatilisation et récupération de la matière organique à partir de matériaux broyés |
| Température de fonctionnement | 100 à 150 ° C |
| Méthode de récupération | Condensation des composés organiques volatils |
| État du film | Le matériau du film reste intact à cette température |
| Objectif du processus | Prépare les matériaux pour le tri et réduit la charge sur le système d'échappement |
4. Système de craquage et de pyrolyse
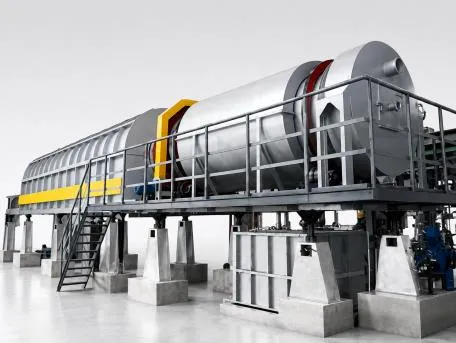 | Le four de craquage effectue une pyrolyse à basse température entre 450 et 600 degrés Celsius. À cette température, les matières organiques et les impuretés présentes dans les déchets de batterie broyés se décomposent, y compris le liant polymère qui fixe le revêtement à la feuille collectrice de courant. L'élimination de ce liant améliore la pureté de la poudre noire récupérée en aval. |
| Paramètre | Spécifications |
|---|---|
| Fonction | Décomposition thermique du liant, de la matière organique et des impuretés résiduelles |
| Température du four | 450 à 600 ° C |
| Type de processus | Fissuration à basse température |
| Matériel cible | Liant polymère et impuretés organiques dans le matériau d'électrode broyé |
| Avantage du processus | Améliore la qualité de la poudre d'électrode récupérée |
5. Système de traitement des gaz d'échappement
Les gaz issus du séchage et du craquage sont traités en trois étapes. La combustion catalytique détruit les composés organiques combustibles, le lavage et la pulvérisation alcalins neutralisent les composants acides et nocifs, et le charbon actif affine le flux restant avant son rejet.
| Paramètre | Spécifications |
|---|---|
| Fonction | Élimination des substances nocives des gaz d'échappement industriels |
| La Phase 1 | Combustion catalytique |
| La Phase 2 | Lavage et pulvérisation alcalins |
| La Phase 3 | purification au charbon actif |
| Condition de sortie | Traité pour répondre aux exigences d'émission applicables |
6. Concasseur secondaire
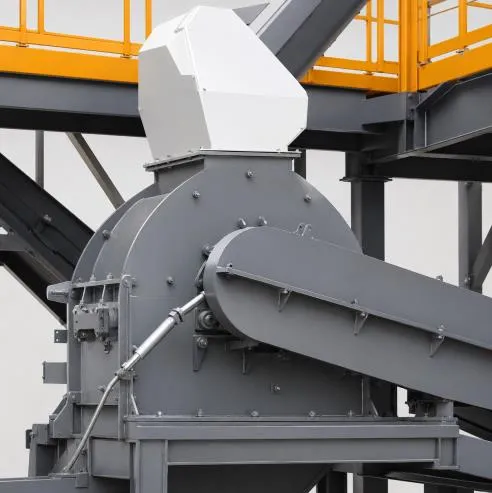 | Un concasseur à marteaux mono-arbre à grande vitesse assure la réduction de taille intermédiaire. L'action des marteaux brise les matériaux en vrac restants après le traitement thermique, préparant ainsi le flux à la séparation des composants lourds tels que les enveloppes d'acier et les cosses de poteaux par densité. |
| Paramètre | Spécifications |
|---|---|
| Fonction | Réduction de taille intermédiaire après traitement thermique |
| Type de broyeur | Concasseur à marteaux mono-arbre à grande vitesse |
| Matériel cible | Matières en vrac restant dans le flux de traitement |
| Objectif du processus | Prépare les fractions lourdes pour le tri par gravité |
7. Broyeur fin
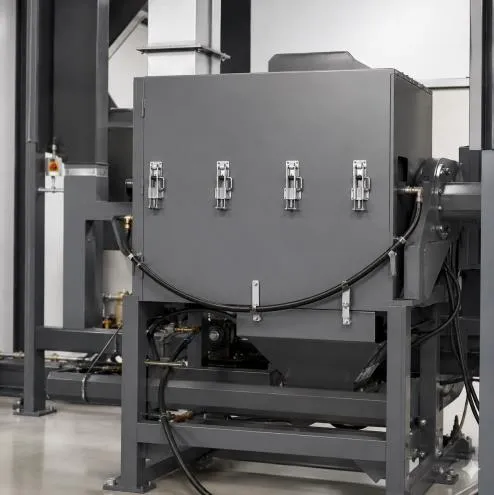 | Le broyeur fin achève le décollement du revêtement de la feuille. Le matériau est retenu dans la cavité de broyage pendant une durée prolongée au lieu de la traverser directement. Le broyage répété permet de détacher la poudre noire de la pièce polaire tout en transformant les feuilles de cuivre et d'aluminium en granulés. La granulation des feuilles permet de séparer proprement le cuivre et l'aluminium lors du tri. |
| Paramètre | Spécifications |
|---|---|
| Fonction | Décapage du revêtement de la feuille d'électrode et granulation des collecteurs de courant |
| Comportement résidentiel | Rétention prolongée dans la cavité de broyage |
| Formulaire de sortie | Granulés de cuivre, granulés d'aluminium, poudre d'électrode libérée |
| Objectif du processus | Permet une séparation propre du cuivre et de l'aluminium en aval |
8. Système de dépistage
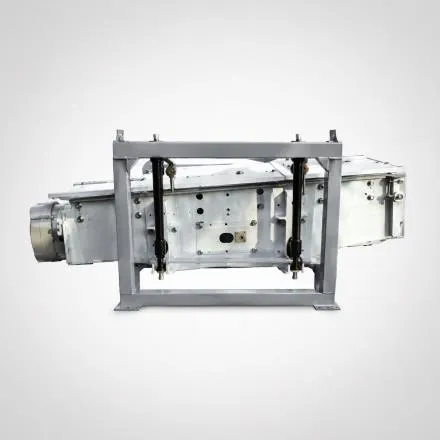 | Le criblage s'effectue sur plusieurs types de machines sélectionnées en fonction du procédé. Les cribles linéaires, les cribles vibrants circulaires, les cribles oscillants et les cribles à flux d'air combinent action statique et dynamique afin d'extraire la poudre noire du matériau de manière homogène, et non en un seul passage. |
| Paramètre | Spécifications |
|---|---|
| Fonction | Séparation de la poudre d'électrode des fractions granulaires et grossières |
| Types d'écran | Crible linéaire, crible vibrant circulaire, crible de tri à flux d'air |
| Méthode de dépistage | Écran statique et dynamique combiné |
| Base de sélection | Type d'écran choisi en fonction du processus |
| Avantage du processus | Augmente le taux de récupération de la poudre d'électrode |
9. Système de tri pneumatique
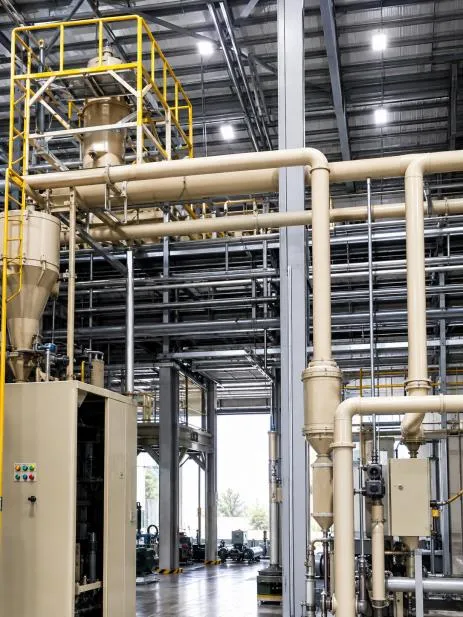 | Le système de tri pneumatique dirige un flux d'air contrôlé à travers le matériau. Les matériaux légers sont emportés par le flux tandis que les matériaux lourds y résistent et retombent, ce qui permet de séparer les films et les résidus de faible densité des granulés métalliques. |
| Paramètre | Spécifications |
|---|---|
| Fonction | Séparation des matériaux légers et des matériaux lourds |
| Principe de fonctionnement | différence entre la direction du flux d'air et la vitesse terminale |
| Rapport de séparation | 99 pour cent (déclaration du fournisseur) |
| Fraction légère | Matériau du film et résidu de faible densité |
| Fraction lourde | Granulés de cuivre et d'aluminium |
10. Système de tri par gravité
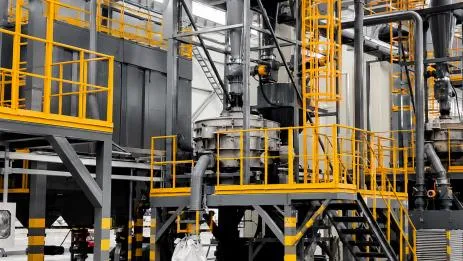 | Le tri par gravité achève la séparation des métaux. La poudre noire résiduelle est d'abord tamisée pour séparer les granulés de cuivre et d'aluminium, puis une machine de tamisage par gravité sépare les deux métaux en exploitant la différence de densité entre eux. |
| Paramètre | Spécifications |
|---|---|
| Fonction | Séparation des granules de cuivre et des granules d'aluminium |
| Principe de fonctionnement | Différence de densité sous l'effet du tamisage |
| Étape préliminaire | Tamisage de la poudre noire résiduelle du flux de granulés |
| Rapport de tri | 99 pour cent (déclaration du fournisseur) |
| Fractions de sortie | Granulés de cuivre, granulés d'aluminium, poudre noire récupérée |
11. Système de contrôle central
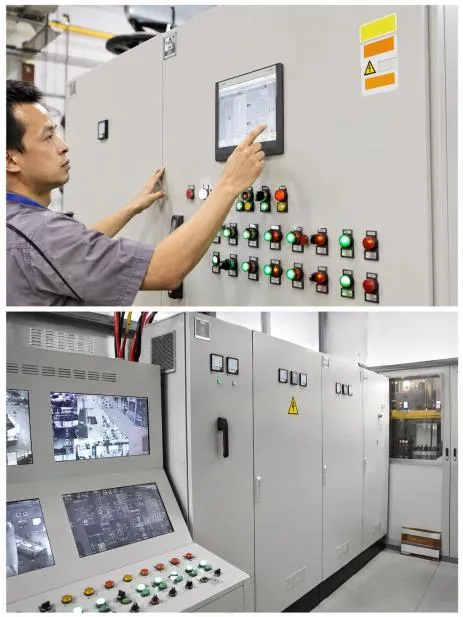 | La conception électrique de l'ensemble du processus est pilotée par un automate programmable Siemens. Le contrôleur dispose d'un port Ethernet avec une adresse IP indépendante prenant en charge les protocoles MODBUS TCP/IP, OPC et PROFINET, ainsi que d'une interface de communication DP. La ligne s'intègre ainsi au système de contrôle-commande de l'usine et fournit la table des variables correspondante. Les armoires électriques sont construites avec des composants ABB, Schneider et Siemens. |
| Paramètre | Spécifications |
|---|---|
| Fonction | Contrôle, surveillance et intégration des séquences de processus dans l'usine |
| Contrôleur | PLC de Siemens |
| Interfaces réseau | Port Ethernet avec adresse IP indépendante |
| Protocoles pris en charge | MODBUS TCP/IP, OPC, PROFINET, DP |
| Intégration d'usine | Communication DCS avec table de variables fournie |
| Marques de composants | ABB, Schneider, Siemens |
| Gestion des câbles | Chemins de câbles posés conformément aux exigences du site |
| Opération | Contrôle automatique centralisé de tous les modules |