Essais au brouillard salin : normes, procédures opérationnelles normalisées, étalonnage et retour sur investissement
Vous souhaitez vérifier que vos traitements de surface résisteront aux environnements d'exploitation les plus difficiles avant leur livraison à des clients exigeants ? La vérification accélérée de la corrosion fournit aux équipes qualité les données de référence nécessaires pour valider les finitions et garantir la conformité dans les secteurs de l'automobile, de l'aérospatiale et de la quincaillerie industrielle.
Ci-dessous, nous détaillons la norme ASTM B117 par rapport à la norme ISO 9227, la procédure standard de test au brouillard salin et l'étalonnage de la chambre.
Points clés à retenir
- Normes de base : Les normes ASTM B117 et ISO 9227 partagent les mêmes paramètres de base pour le brouillard salin neutre (5 % de NaCl à 35 °C), mais la norme ISO 9227 impose une vérification de la perte de masse du panneau de référence et codifie les méthodes à l'acide acétique (AASS) et à l'acide cuivrique (CASS).
- Exactitude procédurale : Des résultats reproductibles nécessitent de l'eau déionisée de haute pureté (conductivité inférieure à 20 µS/cm), des angles d'inclinaison d'échantillon stricts (15° à 30°) et un contrôle thermique continu sans ouvertures fréquentes du couvercle.
- Métriques d'étalonnage : L'étalonnage régulier des températures internes (35°C), des taux de collecte de brouillard (1.0 à 2.0 mL/h par 80 cm²) et de la pression d'air d'atomisation permet de garantir que les tests sont entièrement conformes aux exigences d'audit.
- Contrôle opérationnel: Effectuer les tests en interne élimine les files d'attente de plusieurs semaines des laboratoires commerciaux, raccourcit les cycles de retour d'information en R&D et assure un contrôle immédiat de la qualité sur les lignes de production.
Normes d'essai au brouillard salin : ASTM B117 vs. ISO 9227
Un test de brouillard salin standard offre un cadre d'essai contrôlé qui produit un brouillard salin dense et chauffé à l'intérieur d'une enceinte étanche. Grâce au maintien de conditions thermiques stables, d'une atomisation constante, d'une composition chimique précise de la solution et de volumes de prélèvement vérifiés, les équipes de contrôle qualité peuvent évaluer la résistance des matériaux en quelques jours ou semaines, au lieu d'attendre des années les résultats des tests sur le terrain.
ASTM B117 : Pratiques d'exploitation nord-américaines
Le test au brouillard salin ASTM B117 (Méthode d'essai normalisée pour l'utilisation d'un appareil de brouillard salin) demeure la norme largement acceptée dans les usines de fabrication nord-américaines. Il définit les paramètres de fonctionnement nécessaires au maintien d'un environnement de brouillard salin neutre (NSS) continu à 35 °C (95 °F) avec une solution de chlorure de sodium à 5 %.
À notre avis, une source fréquente de confusion consiste à considérer cette norme comme une simple évaluation de réussite ou d'échec ; la norme ASTM B117 définit les conditions environnementales, tandis que le dessin technique de votre client doit préciser les heures d'exposition requises et les seuils cosmétiques acceptables.
ISO 9227 : Cadre multiméthode global
La norme ISO 9227 relative à l'essai de corrosion par brouillard salin (Essais de corrosion en atmosphères artificielles : essais de brouillard salin) est le principal document international utilisé dans les chaînes d'approvisionnement automobiles européennes, asiatiques et mondiales. Au lieu de se limiter à un seul brouillard neutre, elle établit trois méthodes d'essai distinctes au sein d'une seule norme :
- NSS (brouillard salin neutre) : Méthode de base pour les métaux bruts, le zingage et les revêtements en poudre à un pH de 6.5 à 7.2 et à 35 °C.
- AASS (Pulvérisation saline d'acide acétique) : Une solution acidifiée contenant de l'acide acétique glacial à un pH de 3.1 à 3.3 et à 35 °C, développée spécifiquement pour les finitions décoratives multicouches cuivre-nickel-chrome.
- CASS (brouillage salin d'acide acétique accéléré au cuivre) : Un mélange agressif contenant du chlorure de cuivre et de l'acide acétique fonctionnant à une température élevée de 50 °C pour évaluer la durabilité de l'aluminium anodisé et des garnitures automobiles.
Comparaison des normes ASTM B117 et ISO 9227 et exigences régionales
Lors de la comparaison des normes ASTM B117 et ISO 9227 (ou de l'examen comparatif des normes ISO 9227 et ASTM B117 dans le cadre de contrats internationaux), les deux normes spécifient une solution de NaCl à 5 % et des paramètres de fonctionnement de chambre comparables, permettant un étalonnage parallèle selon les deux protocoles. Toutefois, des différences importantes subsistent au niveau des procédures et des rapports.
| Paramètre | ASTM B117 (NSS) | ISO 9227 (NSS) | ISO 9227 (AASS / CASS) |
|---|---|---|---|
| Région primaire | Amérique du Nord / Monde | Monde / Europe / Asie | Secteur automobile et aérospatial mondial |
| Portée du document | Pratiques d'exploitation du cabinet | Configuration de l'armoire + 3 méthodes distinctes + validation | Méthodes accélérées spécialisées |
| Température de la chambre | 35°C ± 2°C (95°F) | 35 ° C ± 2 ° C | AASS : 35 °C / CASS : 50 °C |
| Concentration de sel | 5 % ± 1 % NaCl (50 ± 5 g/L) | 50 ± 5 g/L NaCl | 50 ± 5 g/L NaCl (+ additifs) |
| pH de la brume collectée | 6.5 à 7.2 ans, qui | 6.5 à 7.2 ans, qui | AASS : 3.1 à 3.3 / CASS : 3.1 à 3.3 |
| Taux de collecte | 1.0 à 2.0 mL/h par 80 cm² | 1.0 à 2.0 mL/h par 80 cm² | 1.0 à 2.0 mL/h par 80 cm² |
| Type de panneau de référence | Acier au carbone SAE 1008 laminé à froid | plaque d'acier CR4 ou plaque de zinc | acier CR4 ou plaque de zinc |
| Préparation du panneau | Les bords non collés sont autorisés | Dos et bords collés | Dos et bords collés |
| Signalement des pertes massives | Perte de masse totale à une précision de 1 mg | Perte de masse normalisée par unité de surface | Perte de masse par unité de surface (g/m²) |
| Reproductibilité (CV) | Coefficient de variation de 12.7 % | Coefficient de variation de 14.5 % | variabilité liée à la méthode |
Les données d'essais interlaboratoires indiquent que la norme ASTM B117 atteint une reproductibilité légèrement supérieure, avec un coefficient de variation de 12.7 % contre 14.5 % pour la norme ISO 9227. Cependant, l'exigence de la norme ISO 9227 de normaliser la perte de masse par unité de surface permet d'obtenir des données de taux de corrosion plus directement comparables pour des coupons de dimensions variables.
Dans le secteur manufacturier nord-américain, les contrats fournisseurs comblent fréquemment l'écart entre les normes de base classiques et les exigences spécifiques des équipementiers. Par exemple, les fournisseurs de rang 1 de l'industrie automobile situés dans le corridor industriel de Détroit, Windsor et du sud de l'Ontario font régulièrement référence à la norme ASTM B117 en la comparant à des protocoles cycliques tels que General Motors (GMW 14872), Ford (CETP 00.00-L-467) et SAE J2334.
De même, les fournisseurs aérospatiaux de l'État de Washington, de la Californie et du pôle aérospatial de Montréal se réfèrent à la norme ASTM B117 ainsi qu'aux normes de défense telles que MIL-STD-810 (méthode 509) et MIL-DTL-5541 pour l'aluminium à revêtement de conversion et le matériel de remplacement du cadmium.
Procédure de test au brouillard salin étape par étape
La mise en œuvre d'une procédure de test au brouillard salin fiable exige une rigueur méthodologique absolue. Nous considérons la cohérence des tests comme un processus interdépendant où de petites erreurs lors de la préparation des échantillons compromettent directement les résultats finaux.
Étape 1 : Préparation de l'échantillon et masquage des bords
Nettoyage de surface : Nettoyer tous les échantillons et pièces de production à l’aide d’un solvant doux ou d’une lingette imbibée d’alcool afin d’éliminer les fluides d’usinage, les huiles et les traces de doigts sans altérer la couche protectrice. Protection des bords : Protéger tous les points de contact de montage non plaqués, les bords découpés au laser et les trous percés avec de la cire non corrosive, un vernis épais ou du ruban de masquage en vinyle, car les bords bruts non protégés se corrodent rapidement et propagent la rouille sur la surface revêtue. Test de rayure : Pour évaluer le fluage du revêtement le long d’une rayure, rayer la surface proprement à l’aide d’un outil normalisé conformément aux normes ISO 17872 ou ASTM D1654.
Étape 2 : Vérification de la chimie et du pH de la solution saline
Pureté de la solution : Dissoudre du chlorure de sodium de haute pureté (< 0.1 % d’iodure de sodium et traces minimales de contaminants) dans de l’eau déminéralisée ou distillée présentant une conductivité électrique inférieure à 20 µS/cm à 25 °C. Densité cible : Maintenir une concentration de 50 ± 5 g/L, ce qui correspond à une densité relative comprise entre 1.029 et 1.036 à 25 °C. Contrôle du pH : Vérifier le pH initial à 25 °C afin que le pH du condensat de brouillard recueilli reste strictement compris entre 6.5 et 7.2 pour les tests NSS.
Étape 3 : Mise en place et inclinaison de l’échantillon
Matériau de fixation : Placer les échantillons sur des supports composites non métalliques et résistants aux acides afin d’éviter les réactions galvaniques et de veiller à ce qu’ils ne se touchent pas. Orientation des essais : Incliner les faces critiques des essais entre 15° et 30° par rapport à la verticale, ou à 20° ± 5° pour les panneaux de référence ISO 9227 et ASTM B117. Dégagement pour le flux d’air : Espacer correctement les pièces parallèlement à la direction principale du flux de brouillard, en veillant à ce que les écoulements de solution saline provenant des étagères supérieures ne tombent jamais sur les composants situés en dessous.
Étape 4 : Exécution environnementale et durée du cycle
Équilibrage thermique : Amener la chambre d'exposition à 35 °C et préchauffer la tour de saturation d'air à 45-47 °C avec une pression d'air d'atomisation régulée entre 70 et 170 kPa (0.7 à 1.7 bar ou 10 à 25 psi) pour assurer une humidification complète et éviter les chutes de température pendant l'expansion de la buse.
Contrôles automatisés : Les bancs d’essai modernes, comme la série Torontech TTSS , intègrent des minuteries numériques programmables qui gèrent des cycles d’essai continus de 500 ou 1 000 heures sans intervention manuelle. Maintenance des enceintes : Les enceintes d’essai fabriquées avec des coques en plastique renforcé moulé par compression ou en PVC haute qualité simplifient la maintenance après essai, car leurs surfaces résistantes aux acides se nettoient facilement entre les cycles.
Étape 5 : Nettoyage post-exposition et évaluation quantitative
Rinçage des résidus : Retirez les échantillons, rincez-les délicatement à l’eau courante tiède à environ 38 °C pour éliminer les dépôts de sel séchés, et séchez-les immédiatement à l’air libre.
Décapage chimique : Éliminer les produits de corrosion à l’aide de traitements chimiques reconnus, tels qu’une solution de nettoyage analytique conforme à la norme ASTM G1 pour l’acier ou un mélange d’acide chromique pour les alliages légers. Évaluation de la dégradation : Mesurer la perte de masse sur une balance analytique d’une précision de 0.1 mg et évaluer la dégradation esthétique selon des normes d’aspect visuel reconnues (ISO 10289, ASTM D714 pour le cloquage, ASTM D610 pour la rouille superficielle et ASTM D1654 pour le fluage par rayure) ou par analyse d’images automatisée.
Comment calibrer une chambre de brouillard salin et éviter les erreurs courantes
Pour satisfaire aux audits de laboratoire ISO/IEC 17025 et maintenir des enregistrements de qualité internes, les techniciens doivent savoir comment calibrer une chambre de brouillard salin sur tous les principaux paramètres de fonctionnement.
Protocoles d'étalonnage des sous-systèmes principaux
- Cartographie de la température : Positionnez des capteurs de température étalonnés dans tout l'espace de travail interne pour confirmer que la chambre maintient une température uniforme de 35 °C ± 2 °C dans toutes les positions de rangement pendant les essais prolongés.
- Collection Deposition Fallout : Placez des entonnoirs de collecte calibrés de 80 cm² sur des cylindres gradués dans au moins deux zones de stockage distinctes pour vérifier que les taux de dépôt se stabilisent entre 1.0 et 2.0 mL/heure par entonnoir sur une évaluation continue de 16 heures.
- Vérification de la salinité et du pH : Mesurez la densité relative avec un hydromètre étalonné ou un réfractomètre numérique (1.0255 à 1.0400 à 25 °C), et étalonnez votre pH-mètre numérique à l'aide de solutions tampons fraîches de 4.0, 7.0 et 10.0 avant d'enregistrer les lectures de la brume collectée.
- Régulation de l'air d'atomisation : Maintenir l'alimentation en air comprimé entre 70 et 170 kPa (10 à 25 psi), avec l'eau de la tour de saturation chauffée à environ 47 °C, en nettoyant périodiquement les buses pour préserver un schéma de dispersion uniforme.
- Vérification de la perte de masse de l'acier : Exposez des coupons de référence en acier au carbone standard (SAE 1008 pour ASTM B117 ou CR4 pour ISO 9227) pendant 48, 96 ou 168 heures, en confirmant que la perte totale de métal se situe dans les limites de contrôle standard (70 ± 20 g/m² pour 48 heures ISO 9227 NSS) et en suivant les résultats sur les cartes de contrôle de Shewhart.
Guide de dépannage opérationnel
| Problème observé | Cause profonde probable | Mesures correctives immédiates |
|---|---|---|
| Taux de chute inférieur à 1.0 mL/h | Accumulation de sel dans l'orifice de la buse ou faible pression d'air d'atomisation. | Nettoyez la buse à l'aide d'un produit détartrant doux, vérifiez que la pression de la conduite est comprise entre 10 et 25 psi et ajustez le cône de dispersion. |
| pH mesuré : dérive supérieure à 7.2 | L'air comprimé élimine le dioxyde de carbone dissous de la solution saline lors de l'atomisation. | Vérifier la pureté de l'eau déionisée (<20 µS/cm) et tamponner la solution initiale à un pH de 6.5–6.8 à l'aide d'acide dilué de qualité analytique. |
| Sel cristallisé sur l'embout de la buse | De l'air comprimé sec absorbe l'humidité directement de la solution saline. | Vérifier les niveaux d'eau de la tour de saturation et s'assurer que la température de fonctionnement de la tour est maintenue de 10 °C à 12 °C au-dessus de la température de la chambre. |
Guide de sélection des chambres de test internes et du retour sur investissement des tests en interne
Si votre établissement expédie régulièrement des échantillons à des laboratoires d'analyse externes, nous vous conseillons d'évaluer le coût total de ce processus. Outre des frais de facturation élevés, des délais de plusieurs semaines peuvent engendrer des retards dans la mise sur le marché des produits et la modification des processus.
Article connexe : Guide d’achat et liste de contrôle pour les chambres de brouillard salin
Analyse économique : Tests en interne vs. laboratoires sous contrat
| Facteur de décision | Laboratoire sous contrat avec un tiers | Chambre d'essai interne |
|---|---|---|
| Frais d'exploitation récurrents | Frais récurrents de laboratoire commercial par cycle de test plus frais de transport express | Faible coût marginal par cycle (électricité courante, NaCl pur et eau déminéralisée) |
| Délai d'exécution | Délais d'attente de plusieurs semaines et retards de livraison | Démarrage immédiat à la demande |
| Agilité en ingénierie | Coût élevé par itération ; traitement par lots nécessaire pour maîtriser les coûts | Testez quotidiennement les modifications avec un retour visuel immédiat. |
| Risque de production | Élevé ; défauts de revêtement découverts des semaines après la fabrication | Détection et confinement immédiats des problèmes de placage/revêtement |
Selon nous, le recours fréquent à l'externalisation des vérifications par brouillard salin engendre des retards opérationnels et des dépenses récurrentes évitables. Pour les installations effectuant des cycles de vérification fréquents, l'ajout d'une enceinte de test interne réduit considérablement les dépenses liées aux tests tout en rétablissant une maîtrise totale des délais de production et de conformité.
Architectures de test continues vs. cycliques
Les chambres de brouillard salin continu standard, telles que la série Torontech TTSS, maintiennent une atomisation et une température constantes du brouillard pour répondre aux normes ASTM B117, ISO 9227 (NSS, AASS, CASS) et JIS Z 2371. En revanche, les chambres d'essai de corrosion par brouillard salin combinant température et humidité automatisent les transitions entre les phases de brouillard salin, de séchage, de condensation de l'humidité et de repos à température ambiante afin d'exécuter des protocoles cycliques avancés tels que ASTM G85 (annexes A2 à A5), SAE J2334, VDA 233-102 et GMW 14872.
Article connexe : Guide d’essai de corrosion par brouillard salin et par corrosion cyclique
Matrice de dimensionnement et d'application des chambres
| Catégorie de capacité | Géométries d'échantillons typiques | Normes et cas d'utilisation régionaux cibles |
|---|---|---|
| Boîtiers compacts (108L à 270L) | Petits supports, fixations, connecteurs et coupons d'essai plats. | Audits de qualification des fixations et de zingage-nickel pour les fournisseurs automobiles de premier rang du Midwest et de l'Ontario. |
| Unités de plancher de taille moyenne (480 L à 800 L) | Quincaillerie de structure, sous-ensembles d'emboutissage et dispositifs industriels. | Barres d'armature revêtues d'époxy et garde-corps de pont galvanisés, imposés par les ministères des Transports des États américains (Caltrans, PennDOT, TxDOT) et le ministère des Transports de l'Ontario. |
| Unités à haute capacité (1 000 L et plus, et chambres froides) | Grandes pièces soudées, longerons de pare-chocs et composants de châssis complets. | Machines agricoles lourdes dans le Midwest américain et les Prairies canadiennes, châssis de camions commerciaux et grands ensembles. |
Caractéristiques essentielles de la configuration matérielle
Nous préconisons fortement une construction non métallique pour les parois intérieure et extérieure. Les armoires fabriquées en plastique renforcé moulé par compression ou en PVC haute qualité offrent une résistance totale aux acides, aux alcalis et aux chocs mécaniques, éliminant ainsi les problèmes de corrosion interne lors de l'utilisation de solutions CASS ou AASS agressives.
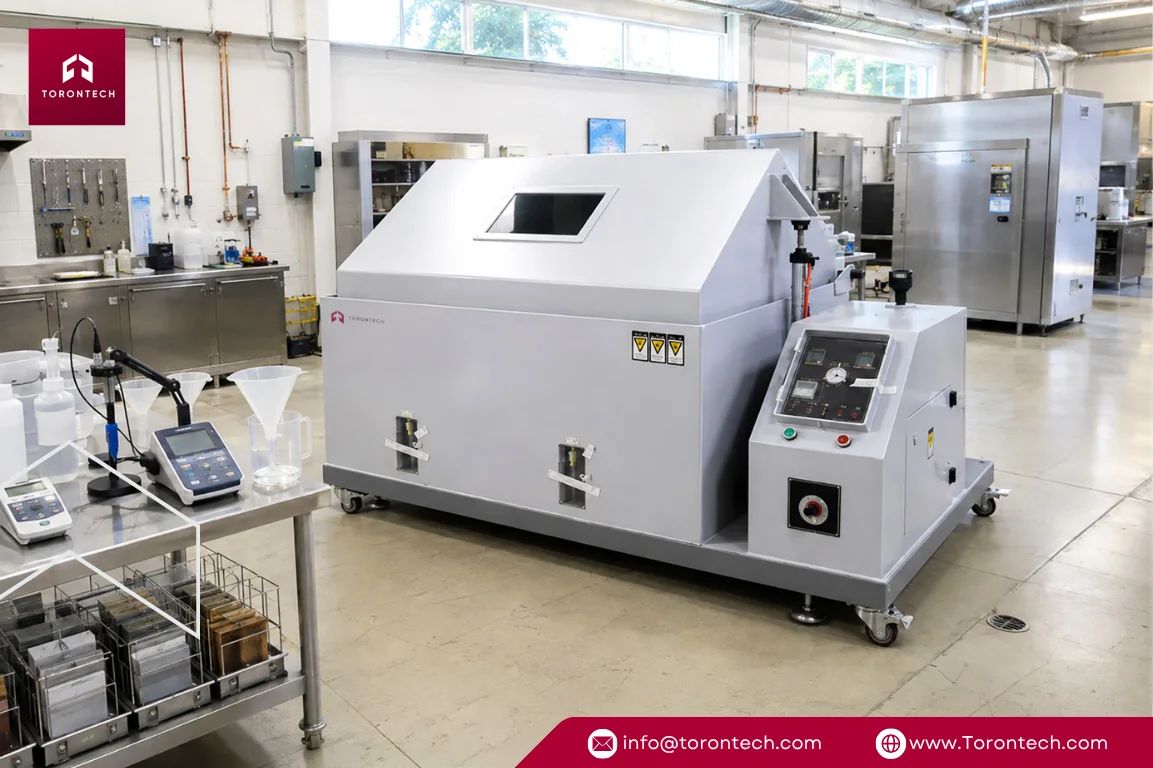
De plus, le choix de systèmes dotés de tours de pulvérisation à atomisation centralisée, de buses de précision, d'un remplissage d'eau automatisé et d'entonnoirs de collecte intégrés garantit une distribution homogène du brouillard et simplifie le contrôle quotidien des tests.
Tests de corrosion internes avancés avec Torontech
Il est essentiel de vérifier la durabilité des revêtements selon les normes internationales afin de maintenir la confiance des clients et de prévenir les défaillances coûteuses sur le terrain. L'obtention de données reproductibles et conformes aux exigences d'audit nécessite des procédures opérationnelles rigoureuses et un matériel de test fiable.
Chez Torontech, nous proposons des solutions rentables et des technologies innovantes qui aident les équipes de contrôle qualité à répondre à des exigences de test strictes tout en maintenant des investissements en capital raisonnables.
Vous souhaitez internaliser vos tests de corrosion ou augmenter la capacité de votre laboratoire ? Découvrez notre gamme complète de chambres d’essai de corrosion par brouillard salin ou contactez dès aujourd’hui l’équipe d’ingénierie de Torontech pour discuter de vos besoins et obtenir un devis.
Références (Cliquez pour développer)
- Benítez, R. et Andrés, Ó. (2014). Conception et construction d'une chambre à coucher de neige saline et utilisation dans un studio de recyclage de nickel par électrodéposition.
- Garbacz, M. (2023). Estimation de l'incertitude du résultat des essais de résistance aux conditions environnementales sur l'exemple de la méthode de résistance au brouillard salin neutre selon EN ISO 9227 / ASTM B117. Problemy Kolejnictwa: Railway Reports.
- Ishida, Y., Shitara, Y., Miki, D., Yamada, M., Murai, M., et Sakuma, N. (2022). Visualisation et quantification des processus de corrosion lors des essais au brouillard salin. Actes de la 9e Conférence internationale sur les systèmes intelligents et le traitement d'images 2022.
- LeBozec, N., Hall, C., et Mélot, D. (2014). Comparaison des essais de vieillissement accéléré selon les normes ISO 20340 Annexe A et NACE SP0108. CORROSION 2014.
- Olugbade, T., & Omiyale, BO (2021). Résistance à la corrosion des aciers inoxydables 301 et 304 conditionnés en surface par test au brouillard salin. Analecta Technica Szegedinensia.
- Suga, S., & Suga, S. (2005). Rapport sur les résultats du programme d'essais interlaboratoires internationaux ISO/TC 156/WG 7 sur les essais de brouillard salin ISO 9227. Journal of The Surface Finishing Society of Japan, 56, 28-28.
- Usman, BJ, Scenini, F., et Curioni, M. (2020). Essais de corrosion des alliages aérospatiaux anodisés : comparaison entre les essais d’immersion et de brouillard salin à l’aide de la spectroscopie d’impédance électrochimique. Journal of The Electrochemical Society.