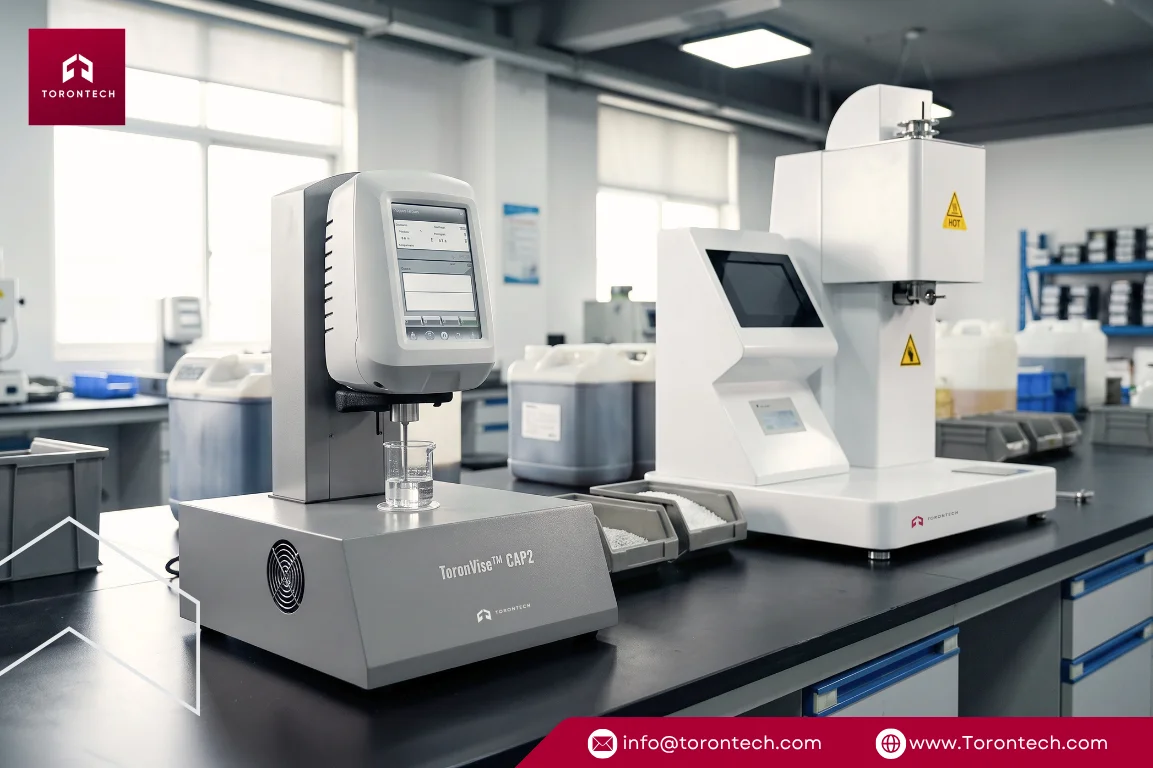
MFI vs. Viscosidad: Diferencias en las pruebas y guía de selección
Un cambio inesperado en el flujo de resina puede detener una línea de inyección o extrusión en cuestión de minutos, generando desperdicio y agotando el presupuesto operativo diario. Si bien los equipos de calidad monitorean habitualmente el Índice de Fluidez de Fusión y la Viscosidad para detectar estas variaciones, cada métrica evalúa la resistencia del fluido bajo condiciones de flujo fundamentalmente diferentes.
Considerar el índice de fluidez (MFI) y la viscosidad como datos intercambiables conduce directamente a proporciones de mezcla erróneas, rebabas en las herramientas y envíos rechazados. Esta guía explica su relación inversa, el funcionamiento de la "trampa del MFI idéntico" y cómo seleccionar el equipo de prueba adecuado para sus instalaciones.
Comparación técnica: MFI vs. Viscosidad
Para los ingenieros de procesos y los gerentes de laboratorio que necesiten una comparación inmediata, la siguiente tabla describe las principales diferencias operativas y reológicas entre los métodos de prueba estándar:
| Parámetro técnico | Índice de fluidez en estado fundido (MFI / MFR) | Viscosímetro rotacional | Viscosímetro de cono y placa |
|---|---|---|---|
| Definición básica | Masa o volumen extruido a través de una boquilla estándar bajo carga estática durante 10 minutos. | Relación entre el esfuerzo cortante y la velocidad de corte mediante la fricción rotacional dentro de un fluido en movimiento. | Resistencia al corte medida en un espacio estrecho entre un cono poco profundo y una placa plana. |
| Unidades Estándar | g/10 min o cm3/10 min | cP, mPa·s o Pa·s | cP, mPa·s o Pa·s |
| Alcance de los datos | Indicador de control de calidad empírico de un solo punto. | Curva de propiedades físicas integral y multipunto. | Perfil reológico multipunto de alta cizalladura. |
| Control de la velocidad de cizallamiento | Baja y variable (normalmente de 1 a 50 s⁻¹; hasta 1000 s⁻¹ con ponderaciones múltiples). | Controlado en rangos de rotación estándar (0.01 a más de 1,000 s⁻¹). | Controlado a altas velocidades de cizallamiento para pequeños volúmenes de muestra. |
| Requisito de muestra | Gramos de gránulos de polímero sólido o material reciclado. | Mililitros de líquido, pasta o resina fundida. | Volúmenes de muestra pequeños: de 24 a 1,700 µL, dependiendo del husillo. |
| Benchmarks de la industria | ASTM D1238,ISO 1133 | ASTM D2196, ISO 2555, ASTM D445 | ASTM D4287, ISO 2884, BS 3900 |
| Precisión frente a referencia | Error del 5% al 40% en comparación con la reometría capilar. | Dentro del 1% al 2% de los estándares de calibración a escala completa. | Alta repetibilidad bajo gradientes de cizallamiento uniformes. |
| Ejemplo de hardware | Plastómetro de extrusión (como nuestra serie ToronMFI™) | Viscosímetro digital (como nuestra serie ToronVisc™ E / S / 79) | Sistema de cono y placa (como nuestro ToronVisc™ CAP2 / CAP3) |
¿Qué es el índice de fluidez en estado fundido (MFI)?
El índice de fluidez en estado fundido (MFI, por sus siglas en inglés), frecuentemente documentado como tasa de fluidez en estado fundido (MFR, por sus siglas en inglés) o tasa de volumen de fusión (MVR, por sus siglas en inglés) en los certificados de materia prima, es un parámetro de referencia empírico que registra la cantidad de polímero fundido que se introduce a través de un orificio estandarizado bajo una carga muerta y una temperatura determinadas durante un período de diez minutos.
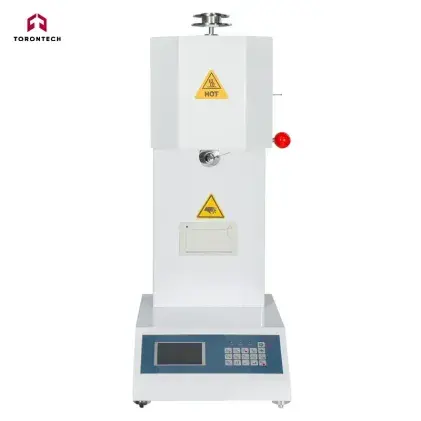
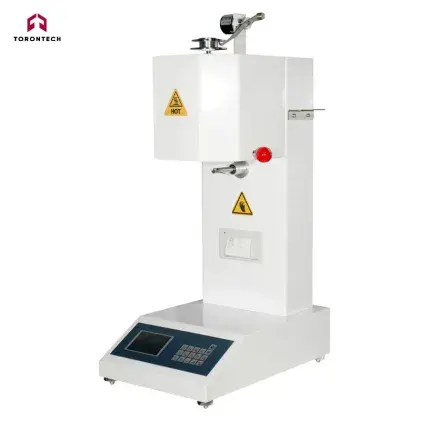
Regulado globalmente por las normas ASTM D1238 e ISO 1133, el informe de la prueba indica el desplazamiento de masa (MFR en g/10 min) o el desplazamiento volumétrico (MVR en cm3/10 min). Las instalaciones realizan estas evaluaciones utilizando plastómetros de extrusión de sobremesa, como nuestra serie ToronMFI™.
Cómo funciona la medición
Los técnicos llenan un cilindro vertical calentado con gránulos termoplásticos, material reciclado o gránulos compuestos. Tras compactar la muestra para eliminar las burbujas de aire atrapadas, el material se precalienta a una temperatura objetivo preestablecida (como 190 °C para el polietileno estándar o 230 °C para el polipropileno).
Un pistón con una carga estática calibrada (como 2.16 kg o 5.0 kg) impulsa el polímero fundido hacia abajo a través de una boquilla capilar estandarizada que cumple con las dimensiones de la norma ASTM D1238. El filamento extruido se corta a intervalos de tiempo preestablecidos, se pesa en una balanza analítica y se convierte al valor estándar de 10 minutos.
Desde el punto de vista mecánico, un aparato MFI funciona como un reómetro capilar simplificado donde una carga estática impulsa el pistón en lugar de un accionamiento motorizado con velocidad controlada. Esta configuración permite a los operadores calcular la velocidad de corte y el esfuerzo cortante aproximados a partir de la velocidad de extrusión medida y la carga aplicada.
Función práctica en el taller
MFI actúa como un guardián inflexible para los muelles de recepción. Dado que la velocidad de extrusión a través de la boquilla se correlaciona inversamente con la longitud promedio de la cadena molecular, MFI proporciona una verificación inmediata de si un vagón o contenedor de resina entrante cumple con las especificaciones del proveedor.
Si bien los equipos de investigación académica a veces descartan el MFI como una verificación simplista y de un solo punto, nosotros lo consideramos una herramienta esencial de primera línea. El aparato cuesta aproximadamente diez veces menos que un reómetro capilar especializado y requiere mucha menos capacitación especializada. No está diseñado para reemplazar el análisis reológico de espectro completo, pero para la calificación rápida y reproducible de materias primas, sigue siendo un elemento básico de la industria.
¿Qué es la viscosidad?
La viscosidad es una propiedad física fundamental que define la fricción interna de un fluido: específicamente, cuánto se resisten las capas internas de una sustancia a deslizarse unas sobre otras bajo la acción de una fuerza aplicada:
Viscosidad = Esfuerzo cortante / Velocidad de corte
Estandarizada por las normas ASTM D2196, ISO 2555, ISO 3219 y ASTM D445, la viscosidad se cuantifica típicamente en centipoises (cP), milipascales-segundos (mPa·s) o pascales-segundos (Pa·s). Los instrumentos de medición abarcan viscosímetros rotacionales de sobremesa (como nuestra serie digital ToronVisc™ ), instrumentos de cono y placa, y unidades térmicas de alta temperatura. La literatura académica también evalúa dispositivos de fluidos de microcanales para pruebas especializadas de pequeño volumen.
Comportamiento del flujo bajo cizallamiento
Los fluidos newtonianos estándar, como el agua o los patrones de silicona de calibración, mantienen una resistencia interna constante independientemente de la agitación. Sin embargo, los polímeros fundidos, las resinas industriales y los adhesivos son claramente no newtonianos y presentan un comportamiento pseudoplástico (adelgazamiento por cizallamiento).
Cuando reposan en un tanque de almacenamiento, sus largas cadenas de polímeros permanecen enrolladas y enredadas, ofreciendo una gran resistencia al movimiento. Pero al ser forzadas a pasar a gran velocidad a través de una compuerta o boquilla estrecha, esas cadenas moleculares se alinean en la dirección del flujo, reduciendo drásticamente el espesor aparente del material.
La medición de la viscosidad a diferentes velocidades de rotación proporciona una curva reológica completa. Para fluidos de viscosidad baja a media y controles de calidad estándar, los sistemas rotacionales básicos como la serie ToronVisc™ E o los modelos con pantalla táctil como la serie ToronVisc™ S capturan este comportamiento con una compatibilidad sencilla al estilo Brookfield. En investigación y caracterización especializada de fluidos, los sistemas evalúan la viscosidad directa del fluido en diversos regímenes de cizallamiento, incluso en muestras de microvolumen (de 10 a 500 µL), sin evaporación del disolvente.
Si bien la configuración de un viscosímetro requiere una mayor atención a la selección del husillo y al control térmico que el funcionamiento de un plastómetro de extrusión, la visibilidad operativa que proporciona en un amplio rango de velocidades de cizallamiento es indispensable.
Relación inversa: MFI vs. Viscosidad
Al comparar el MFI con la viscosidad, su relación es fundamentalmente una correlación inversa:
Un alto índice de fluidez (MFI) indica baja viscosidad: el polímero fundido se desplaza rápidamente a través del orificio. Las cadenas moleculares más cortas presentan menor fricción interna, lo que significa que la viscosidad aparente disminuye drásticamente bajo cargas de prueba estándar. Estos grados son idóneos para aplicaciones de inyección de alta velocidad en paredes delgadas, donde las cavidades deben llenarse en fracciones de segundo.
Un bajo índice de fluidez (MFI) indica una alta viscosidad: el material se mueve con lentitud y resiste el desplazamiento. Las largas cadenas poliméricas entrelazadas proporcionan una resistencia a la fusión considerable, lo que evita el pandeo en la extrusión de tuberías pesadas o en los envases moldeados por soplado.
Sin embargo, esta alta viscosidad exige un consumo eléctrico significativamente mayor del motor y genera presiones elevadas en el cabezal de extrusión durante el proceso. La viscosidad también varía inversamente con la temperatura y la presión, lo que se manifiesta claramente como un aumento del índice de fluidez (MFI) cuando aumentan la temperatura del cilindro o el peso de prueba.
Limitaciones de la conversión directa
Los equipos de control de calidad suelen buscar una fórmula matemática universal para convertir directamente un valor de MFI en un valor de viscosidad. Si bien existen aproximaciones empíricas precisas para grados de resina específicos en condiciones restringidas, desaconsejamos el uso de fórmulas de conversión para el control de calidad comercial. El cálculo falla por tres razones específicas:
- Discrepancias en el adelgazamiento por cizallamiento: Una prueba MFI evalúa el flujo a bajas velocidades de cizallamiento. Los viscosímetros miden la resistencia al flujo bajo velocidades de cizallamiento precisas y ajustables. Dos polímeros con valores MFI idénticos pueden volverse delgados por cizallamiento a velocidades completamente diferentes durante la producción a alta velocidad.
- Efectos de entrada del dado: El polímero que se introduce en una matriz MFI experimenta una elongación extensional significativa, mientras que los viscosímetros rotacionales aíslan la tensión de cizallamiento pura.
- Distribución del peso molecular (DPM): Los polímeros altamente ramificados se comportan de manera diferente bajo tensión en comparación con las estructuras lineales de idéntico peso molecular, lo que invalida los cálculos cruzados estándar.
Nota técnica: Estimación de la viscosidad aparente en un solo punto
Los ingenieros pueden estimar la viscosidad aparente de un solo punto combinando las dimensiones estándar de la matriz ASTM D1238 (diámetro de 2.095 mm, longitud de 8.000 mm) con la carga del cilindro y el MVR. Dado que este método omite las correcciones de Bagley y Rabinowitsch, los valores resultan entre un 20 % y un 30 % superiores a los datos del reómetro capilar: útiles para la orientación del proceso, pero nunca para la certificación.
Derivación de curvas de viscosidad a partir del índice de fluidez (MFI)
Dado que la adquisición de un reómetro capilar de alta presión requiere una inversión de capital considerable, los investigadores y las instalaciones de producción suelen extraer las curvas de viscosidad completas directamente de los datos de las pruebas MFI de peso variable.
Cada prueba MFI con una carga específica produce un único punto de datos de esfuerzo cortante y velocidad de corte. Al realizar una serie de cargas variables, se crea una curva que abarca velocidades de corte de 10 a 1000 s⁻¹, cubriendo en gran medida el rango de velocidad de corte que se encuentra en las líneas de extrusión de polímeros comerciales.
| Método de derivación | Característica técnica clave | Limitación operativa |
|---|---|---|
| Modelo de flujo y MFI de dos puntos | De ejecución rápida; proporciona ecuaciones analíticas para problemas de extrusión. | Sobreestima la viscosidad en aproximadamente un 20% a un 30% en comparación con la reometría capilar. |
| Multicarga MFI + Cross-WLF | Genera curvas de viscosidad completas en función de las velocidades de cizallamiento para la simulación del llenado del molde. | No integra las correcciones finales estándar de Bagley o Rabinowitsch. |
| MFI + Simulación numérica | La calibración iterativa por ordenador minimiza las discrepancias en la predicción de la presión de inyección. | Requiere software de modelado de simulación y plataformas de optimización específicas. |
| Curva maestra (Método Shenoy) | Normaliza los datos de viscosidad y velocidad de cizallamiento utilizando valores MFI estándar en todos los grados de polímero. | Requiere conjuntos de datos experimentales de referencia sustanciales al evaluar polímeros nuevos. |
Precisión de las mediciones y ventajas e inconvenientes
Los equipos de ingeniería deben tener en cuenta las discrepancias sistemáticas al utilizar datos MFI para estimar la viscosidad. Los cálculos de viscosidad obtenidos a partir de datos MFI sin procesar suelen ser entre un 20 % y un 30 % superiores a los valores de referencia generados por reómetros capilares de alta presión (HPCR).
Esta discrepancia se produce porque la boquilla MFI estándar tiene una relación longitud-diámetro capilar muy corta, y los cálculos estándar omiten la corrección de Bagley para las caídas de presión en la entrada de la boquilla. La aplicación de la corrección de Rabinowitsch reduce esta variación, pero no la elimina por completo.
Incluso con estas desviaciones sistemáticas, los estudios experimentales confirman que las pruebas MFI de carga múltiple reflejan una pseudoplasticidad con adelgazamiento por cizallamiento con una consistencia fiable. Las ecuaciones predictivas de viscosidad desarrolladas a partir de datos de pruebas MFI para mezclas de polvo de hierro carbonilo y HDPE lograron errores inferiores al 4 % en diversas concentraciones de polvo y temperaturas.
En estudios numéricos de llenado de moldes con PA6GF30, las curvas Cross-WLF derivadas de los datos de MFI coincidieron estrechamente con los valores de referencia del reómetro capilar, mostrando errores de simulación de la presión máxima de inyección de tan solo el 0.2 %. De manera similar, las evaluaciones de ajuste de curvas en polipropileno sin relleno y PP reforzado con fibra de vidrio mostraron errores inferiores al 18 % y al 5 %, respectivamente, en comparación con los datos del reómetro capilar.
Para las plantas de formulación que procesan polímeros rellenos y compuestos personalizados cuyas propiedades no se encuentran en las bases de datos de software comerciales, la derivación del índice de fluidez (MFI) de carga múltiple proporciona datos de flujo prácticos y económicos, con la precisión suficiente para el trabajo de ingeniería diario.
Solución de problemas de la "Trampa de MFI idéntica"
Consideramos que la trampa del índice de fluidez idéntico (MFI) es uno de los cuellos de botella más frustrantes en la fabricación comercial de plásticos. Una planta recibe un nuevo envío de resina certificado a 10 g/10 min que coincide con los envíos anteriores en papel, pero provoca rebabas severas, fallos en la inyección o deformaciones excesivas en la línea de producción.
Consideremos un escenario típico que se da en el corredor de fabricación de automóviles (que abarca el sur de Ontario, Michigan, Ohio e Indiana). Los proveedores de nivel 1 que moldean componentes para el compartimento del motor, como soportes de poliamida con un treinta por ciento de fibra de vidrio, podrían recibir dos entregas de resina separadas que muestren una clasificación idéntica de 10 g/10 min en los certificados de calidad del proveedor.
En teoría, ambos lotes cumplen con los requisitos del plano técnico. Sin embargo, al ser introducidos en prensas de moldeo de alta velocidad con ciclos de producción intensivos, el segundo lote produce rebabas en la línea de separación del molde y provoca rechazos dimensionales durante las auditorías.
Causas fundamentales en herramientas de alto cizallamiento
Las pruebas estándar de MFI de un solo punto según la norma ASTM D1238 se realizan a velocidades de cizallamiento moderadas (generalmente entre 1 y 50 s⁻¹). Sin embargo, el moldeo por inyección industrial impulsa el material a través de pequeñas compuertas y canales a velocidades de cizallamiento que alcanzan de 10 000 a 100 000 s⁻¹.
La resina del lote A presenta una distribución estrecha del peso molecular, lo que mantiene una resistencia al flujo predecible a medida que aumenta la velocidad de inyección. Por el contrario, la resina del lote B posee una distribución amplia del peso molecular. Si bien ofrece la misma lectura de 10 g/10 min con pesos MFI estáticos, bajo la intensa fuerza de cizallamiento de la compuerta del molde de inyección, su fricción interna colapsa, lo que provoca una caída drástica de la viscosidad.
Cuando el lote B entra en el molde, se mueve con mucha más agresividad de la prevista, superando la fuerza de sujeción de la máquina, creando rebabas a lo largo de las líneas de separación y provocando que las dimensiones de las piezas queden fuera de tolerancia.
Protocolos de calidad recomendados
Cuando certificados MFI idénticos arrojan resultados de producción erráticos, basarse en un solo dato deja al equipo en la incertidumbre. Dado que las pruebas de laboratorio no pueden replicar directamente la cizalladura extrema en la compuerta, el objetivo operativo práctico es seleccionar los lotes según la rapidez con la que se adelgazan bajo una mayor tensión.
Para resinas termoplásticas sólidas, la prueba de laboratorio más rápida consiste en medir la relación de velocidad de flujo (FRR). Al someter la misma muestra a una carga estándar (como 2.16 kg) y a una carga pesada (como 21.6 kg) a la misma temperatura, los técnicos evalúan la sensibilidad al corte directamente en un plastómetro de extrusión.
Una resina con una amplia distribución de peso molecular muestra una relación visiblemente mayor bajo una carga más pesada, lo que expone la inconsistencia del lote utilizando equipos de prueba estándar antes de que el material llegue a la prensa (consulte nuestras preguntas frecuentes a continuación para obtener detalles específicos sobre FRR).
Para formulaciones líquidas, recubrimientos y resinas reactivas donde el flujo de alta cizalladura rige el rendimiento de la aplicación, los instrumentos rotacionales proporcionan curvas reológicas directas. Las unidades digitales programables como el ToronVisc™ 79P registran perfiles de cizalladura a diferentes velocidades de rotación, mientras que los sistemas de cono y placa como el ToronVisc™ CAP2 y CAP3 evalúan pequeños volúmenes de líquido a altas velocidades de cizalladura sin degradación térmica.
Gestión del MFI en polímeros reciclados y PCR
Los residuos de fabricación reciclados posconsumo (PCR, por sus siglas en inglés) en escamas y molidos representan las materias primas químicamente más variables que se procesan actualmente en las instalaciones de producción.
En Estados Unidos y Canadá, las empresas procesadoras que deben cumplir con los mandatos estatales y federales de contenido reciclado, como la ley SB 54 de California, los requisitos de reciclaje del estado de Washington o las normas federales de envasado de Canadá, se enfrentan a este desafío a diario. Los fabricantes de envases en los principales centros de distribución, como el Medio Oeste u Ontario, suelen incorporar entre un treinta y un cincuenta por ciento de HDPE reciclado posconsumo en las botellas de productos de consumo. Dado que la cantidad de chatarra municipal varía según la temporada de recolección, los turnos de procesamiento sin supervisión generan graves problemas.
Ruptura de cadena y cambios de fusión
Cada vez que un termoplástico pasa por un cilindro de extrusión, el calor y la tensión mecánica rompen las cadenas principales del polímero. A medida que estas cadenas se rompen (escisión de cadena), el peso molecular promedio disminuye, lo que provoca un aumento del índice de fluidez (MFI) mientras que la viscosidad de fusión cae drásticamente.
Alternativamente, ciertos grados de polietileno se reticulan durante la exposición prolongada al calor, lo que provoca una caída drástica del índice de fluidez (MFI) mientras que la viscosidad aumenta de forma errática. Un lote con un aumento repentino e indetectable en el flujo de fusión provoca un desprendimiento inmediato de la preforma o un adelgazamiento de la pared durante el moldeo por soplado, lo que conlleva fallos estructurales y pruebas de caída fallidas.
Requisitos específicos para PET y viscosidad intrínseca
Para los flujos de tereftalato de polietileno reciclado (rPET), el parámetro de referencia estándar de la industria es la viscosidad intrínseca (VI), que se expresa en decilitros por gramo (dL/g) mediante pruebas con soluciones diluidas, en lugar del índice de fluidez estándar. El rPET apto para botellas generalmente requiere una VI entre 0.72 y 0.84 dL/g, y los sucesivos ciclos de procesamiento térmico reducen este valor debido a la degradación hidrolítica.
Si bien un plastómetro de extrusión puede realizar un seguimiento de las variaciones relativas de degradación entre lotes en una planta de rPET, no proporciona la cifra de IV certificada que exigen las especificaciones de los convertidores de preformas y botellas.
Control de la proporción de la mezcla
Las plantas de mezcla que combinan gránulos vírgenes con chatarra reciclada deben controlar rigurosamente las variaciones en el flujo de fusión. Las fluctuaciones no controladas alteran el espesor de las paredes del producto y la estabilidad de la preforma en las líneas de producción continua.
Creemos que la verificación fiable del flujo de fusión es esencial para las operaciones de reciclaje modernas. Si bien herramientas portátiles como la serie ToronVisc™ PDV permiten a los técnicos realizar comprobaciones de viscosidad en tiempo real directamente en aditivos líquidos o lodos en el muelle de recepción, los plastómetros de sobremesa verifican las balas de chatarra entrantes y los lotes re-peletizados.
Esto permite a los fabricantes de compuestos ajustar las proporciones de la mezcla de forma proactiva, manteniendo el material compuesto final dentro de estrictas tolerancias de procesamiento.
Guía de aplicación: MFI frente a viscosidad
La elección entre un plastómetro de extrusión y un viscosímetro depende de la forma del material, el entorno de procesamiento y los objetivos principales de la prueba:
Termoplásticos sólidos y productos entrantes Quality Control
Utilice un plastómetro de extrusión para la calificación de termoplásticos sólidos, como gránulos de resina virgen, escamas recicladas o masterbatches compuestos. Este dispositivo proporciona la rápida autorización de materiales necesaria para aprobar o rechazar entregas a granel en camiones, vagones cisterna o contenedores grandes, según los Certificados de Análisis (COA) del proveedor. Si sus operaciones de calidad se centran en el control de la variación de lotes en materiales posconsumo o en el cumplimiento estricto de los métodos ASTM D1238 e ISO 1133, un analizador MFI es la herramienta principal para el laboratorio.
Reología de fluidos y formulaciones pseudoplásticas
Utilice un viscosímetro rotacional o de cono y placa para evaluar líquidos, pastas o materiales reactivos como adhesivos industriales, recubrimientos, epoxis líquidos, formulaciones de silicona y resinas termofusibles. Estos instrumentos permiten a los formuladores simular la resistencia al bombeo, la atomización por pulverización, la aplicación con rodillo y el llenado de la cavidad del molde en un amplio rango de velocidades de cizallamiento controladas. También son necesarios para el seguimiento de los tiempos de fraguado y las reacciones de curado químico, de acuerdo con las normas ASTM D2196, ISO 2555 o ISO 3219.
Aglutinantes y fundidores de alta temperatura
Las formulaciones como el asfalto, la parafina, los adhesivos termofusibles y los polímeros fundidos requieren cámaras térmicas especializadas. Por ejemplo, en los programas de construcción de carreteras civiles regidos por las especificaciones de la AASHTO o del ministerio de transporte provincial en los estados del norte y las provincias canadienses, los ligantes deben resistir el agrietamiento invernal y la formación de surcos estivales. Los sistemas especializados como el ToronVisc™ AI250/AI500 o las unidades todo en uno como el ToronVisc™ T3/T4 mantienen una temperatura precisa de la muestra hasta límites elevados, especialmente cuando se complementan con unidades externas como los tanques de circulación termostática ToronCool™.
Selección de la prueba MFI: Método A frente al método B
Una vez que determine que las pruebas de fluidez en estado fundido se ajustan a su flujo de trabajo de control de calidad, deberá seleccionar la configuración de instrumentos adecuada:
Método A: Corte manual en masa
Según el método A, el operario utiliza un mecanismo de corte manual o temporizado para cortar filamentos de polímero extruido a intervalos precisos (por ejemplo, cada 30 o 60 segundos). Los filamentos se recogen, se pesan en una balanza analítica y la masa se convierte matemáticamente a gramos por cada 10 minutos.
Este método es ideal para volúmenes de prueba moderados y la calificación de materia prima, cubriendo el rango de 0.15 a 50 g/10 min que la norma ASTM D1238 asigna al Procedimiento A. Las unidades de sobremesa como nuestra ToronMFI™-A ofrecen pruebas fiables y económicas en un amplio rango operativo de 0.1 a 100 g/10 min para instalaciones que no requieren mediciones continuas de alto rendimiento.
Artículo relacionado: MFI manual vs. automático: ¿Qué comprobador se adapta mejor a su laboratorio?
Método B: Desplazamiento automatizado
El procedimiento B registra electrónicamente el desplazamiento del pistón a lo largo de una distancia de medición calibrada. Al combinar la distancia de desplazamiento y el tiempo de recorrido con la geometría del cilindro y la densidad del metal fundido, la unidad calcula automáticamente el caudal volumétrico de fusión (MVR), convirtiéndolo a MFR sin necesidad de cortes manuales ni pesaje analítico.
El procedimiento B abarca materiales con un flujo de 0.50 a aproximadamente 1,500 g/10 min según la norma ASTM D1238. Se convierte en la opción práctica para laboratorios de alto volumen, resinas de flujo rápido cuyo extruido cae demasiado rápido para el corte manual y el estricto cumplimiento de la norma ISO 1133. Consideremos las plantas de procesamiento que reciben entregas a granel de vagones de ferrocarril de 180 000 a 200 000 libras directamente de productores petroquímicos en Texas, Luisiana o Alberta: el uso de métodos de corte manual en apartaderos ferroviarios crea un cuello de botella operativo, mientras que el desplazamiento automatizado elimina rápidamente los lotes entrantes.
Dentro de esta categoría, los instrumentos de sobremesa de doble capacidad, como nuestro ToronMFI™-B , y los sistemas diseñados para materiales complejos, como nuestro ToronMFI™-D, reducen a la mitad la duración de las pruebas, a la vez que registran datos digitales para la auditoría. Además, el ToronMFI™-V, controlado mediante tableta , realiza pruebas MVR basadas en el desplazamiento e informa sobre MFR, MVR, densidad de fusión, viscosidad aparente, esfuerzo cortante y velocidad de corte a partir de una sola prueba, integrando así los controles de calidad rutinarios con el modelado de flujo aparente mencionado anteriormente.
Costo total de propiedad y presupuesto del laboratorio
La adquisición de equipos para pruebas de materiales suele obligar a los gerentes a tomar una decisión innecesaria: pagar un sobreprecio excesivo a proveedores tradicionales o arriesgarse a comprar unidades básicas no certificadas que no cumplen con los estándares de auditoría. Los reómetros capilares de alta presión pueden fácilmente superar el presupuesto de equipamiento hasta diez veces.
Desde hace tiempo sostenemos que pagar un sobreprecio excesivo por equipos obsoletos no se traduce en una mayor repetibilidad ni en un cumplimiento más estricto de las normas. Torontech se creó para desafiar estos parámetros convencionales de relación precio-rendimiento, ofreciendo tecnologías rentables que cumplen con rigurosos estándares internacionales de ensayo.
Factores principales que influyen en el costo de las pruebas
Al calcular el costo real del ciclo de vida de un instrumento, recomendamos a los gerentes de calidad que evalúen tres componentes distintos:
- Gastos de capital iniciales para equipos: Los sobreprecios de las marcas premium inmovilizan capital que, de otro modo, podría destinarse a la instalación de múltiples estaciones de inspección o a la modernización de las plantas.
- Desgaste de consumibles y herramientas: Los troqueles de prueba, los resortes de medición calibrados y los husillos se desgastan con el tiempo. Las piezas de repuesto patentadas, cuyo precio es excesivo, reducen progresivamente los presupuestos anuales de mantenimiento.
- Calibración y dependencia del servicio: Los equipos que requieren técnicos de fábrica especializados para su recalibración rutinaria elevan los costes de servicio a largo plazo en un periodo de cinco a diez años.
Eficiencia del capital y alternativas prácticas
Los equipos de ensayo adecuados combinan una estricta disciplina presupuestaria con una ingeniería fiable y de alta precisión. La selección de sistemas basados en componentes estándar accesibles, controles digitales de respuesta rápida y el cumplimiento verificado de las normas ASTM D1238 y ASTM D2196 proporciona a los laboratorios datos fiables a un precio asequible. Una menor inversión inicial se traduce en un retorno de la inversión más rápido, tanto para equipar una única estación de control de calidad como para estandarizar las pruebas en varias plantas regionales.
Equipos de prueba de flujo rentables de Torontech.
La elección entre el índice MFI y la viscosidad depende del alcance de su análisis: los índices MFI permiten una rápida evaluación de aprobación/rechazo para lotes de termoplásticos en bruto y flujos de reciclaje, mientras que los viscosímetros registran curvas de flujo completas en función de las diferentes velocidades de cizallamiento y temperaturas.
En Torontech, ofrecemos soluciones rentables y tecnologías innovadoras que garantizan el pleno cumplimiento de las normas ASTM e ISO sin los sobreprecios de las marcas tradicionales.
- Plastómetros de extrusión: La serie ToronMFI™ Ofrece ensayos según las normas ASTM D1238 e ISO 1133, que abarcan desde unidades manuales del Método A hasta sistemas automatizados del Método B.
- Viscosímetros rotacionales: La serie ToronVisc™ Abarca geometrías digitales rotacionales, de alta temperatura y de cono y placa que cumplen con las normas ASTM D2196 e ISO 2555.
¿Necesita verificar las especificaciones del equipo o solicitar precios? Póngase en contacto hoy mismo con nuestro equipo de ingeniería técnica para una consulta sobre su aplicación o para obtener un presupuesto directo para sus operaciones de pruebas de calidad.
Referencias (Haga clic para expandir)
- Bankar, P., & Reddy, MS (2021). Análisis de diferentes tipos de viscosímetros, diseño, materiales y tecnología: una revisión. Lecture Notes in Mechanical Engineering, 47.
- Doifode, DS, Deorukhkar, BD, Date, P., & Alexandrov, S. (2018). Comportamiento reológico de una mezcla de polvo de hierro carbonilo (CIP) y polietileno de alta densidad (HDPE). Key Engineering Materials, 779, 31-36.
- Gupta, S., Wang, WS y Vanapalli, S. (2016). Viscosímetros microfluídicos para la reología de cizallamiento de fluidos complejos y biofluidos. Biomicrofluidics, 10(4), 043402.
- Kang, Y., Yoon, SY, Lee, K.-H., & Yang, S. (2010). Un viscosímetro microfluídico altamente preciso y consistente para la medición continua de la viscosidad sanguínea. Artificial Organs, 34(11), 944-949.
- Kapadia, W., Giri, NV, Qin, N., Zhao, P., Phan, C., Haines, L., Jones, L., & Ren, CL (2025). Un nuevo viscosímetro microfluídico para medir la viscosidad de volúmenes ultrapequeños de líquidos newtonianos y no newtonianos. Journal of Micromechanics and Microengineering, 35.
- Lee, T., Liao, W.-H., Wu, Y.-F., Chen, Y.-L., & Tung, Y. (2018). Viscosímetro microfluídico basado en circuito electrofluídico para el análisis de líquidos newtonianos y no newtonianos a diferentes temperaturas. Analytical Chemistry, 90(3), 2317-2325.
- Liu, L., Hu, D., & Lam, RHW (2020). Viscosímetro microfluídico que utiliza una micromembrana de suspensión para la medición de muestras biológicas. Micromachines, 11(10), 934.
- Oubellaouch, K. (2024). Un enfoque basado en el índice de flujo de fusión para la determinación de las curvas de viscosidad. Materials Research Proceedings, 298.
- Oubellaouch, K., Pelaccia, R., Orazi, L., Pozzi, P., Carmignato, S., Bonato, N., Donati, L., Raimondi, L., & Reggiani, B. (2025). Un nuevo procedimiento experimental-numérico para la caracterización reológica de polímeros termoplásticos aplicados al moldeo por inyección. The International Journal of Advanced Manufacturing Technology, 140, 5419-5433.
- Shenoy, A., Saini, D., & Nadkarni, VM (1982). Reogramas de polímeros celulósicos a partir del índice de fluidez en estado fundido. Journal of Applied Polymer Science, 27, 4399-4408.
- Singh, P., Sharma, A., Puchades, V., & Agarwal, P. (2022). Una revisión exhaustiva sobre viscosímetros basados en MEMS. Sensores y actuadores A: Física, 113456.
- Solomon, DE, & Vanapalli, S. (2014). Viscosímetro microfluídico multiplexado para reología de fluidos complejos de alto rendimiento. Microfluidics and Nanofluidics, 16, 677-690.
- Vilimi, Z., Pápay, Z., Basa, B., Orekhova, X., Kállai-Szabó, N. y Antal, I. (2024). Reología de microfluidos: un método innovador para medir la viscosidad de geles y diversos productos farmacéuticos. Geles, 10(7), 464.
- Wilczyński, K., Buziak, K., Lewandowski, A. y Wilczyński, K. (2025). Reología para la extrusión de compuestos de madera y plástico: Parte 1: Reometría de laboratorio versus reometría en línea. Polímeros, 17(20), 2782.
- Wilczyński, K., Buziak, K., Nastaj, A., Lewandowski, A. y Wilczyński, K. (2026). Reología para la extrusión de compuestos de madera y plástico, parte 2: simulación de procesos y verificación experimental. Polímeros, 18(6), 0744.
- Younes, B. (2015). Método sencillo de análisis reológico de las propiedades de flujo de polímeros hilables mediante un probador MFI. Indian Journal of Materials Science, 2015, 1-8.
- Yu, Y., Xi, L., Yao, M., Liu, L., Zhang, Y., Huo, S., Fang, Z.-Z., & Song, P. (2022). Efectos determinantes de la viscosidad de fusión en el comportamiento ante el fuego del polilactido y sus sistemas ignífugos. iScience, 25(3), 103950.