MFI manual vs. automático: ¿Qué comprobador se adapta mejor a su laboratorio?
¿Busca mejorar la productividad y la precisión de las pruebas de laboratorio sin gastar de más en equipos de capital?
En el procesamiento y la composición de plásticos, el seguimiento fiable del índice de fluidez en estado fundido garantiza una calidad constante y una liberación de lotes segura. Esta guía compara los analizadores de índice de fluidez en estado fundido manuales y automáticos para ayudarle a seleccionar la configuración ideal para sus instalaciones.
En resumen: Probadores de índice de fluidez de fusión manuales frente a automáticos
Para los directores de laboratorio con poco tiempo libre que necesitan una visión general inmediata, esta matriz de referencia rápida resume las principales diferencias operativas y analíticas entre los sistemas manuales y automatizados:
| Consideración operacional | Procedimiento A (Corte manual/a granelero) | Procedimiento B (Desplazamiento automatizado/basado en sensores) |
|---|---|---|
| Aplicación de carga | El operario coloca masas de prueba estándar sobre el pistón. | El operario coloca masas de prueba estándar sobre el pistón. |
| mecanismo de sincronización | Cronómetro de mano o temporizador automático | Zonas de sensores de desplazamiento electrónico |
| Coleccion de muestra | Corte físico de hebras y transferencia a escala analítica | Seguimiento óptico continuo sin cortes físicos |
| Variabilidad en la investigación | Variación en el tiempo y el corte entre las distintas ejecuciones. | Se ha informado de un margen de error inferior al 2% en el seguimiento automatizado. |
| Alcance analítico | Clasificación de flujo MFR estándar | MVR, densidad de fusión y estabilidad del flujo |
| Cumplimiento de Normas | Procedimiento A de ASTM D1238; Método A de ISO 1133-1 | Procedimientos A y B de la norma ASTM D1238; Métodos A y B de la norma ISO 1133 |
| Participación del técnico | De 12 a 18 minutos (monitoreo, corte, pesaje) | De 3 a 5 minutos (carga, inicio de la ejecución, limpieza) |
| Manejo de datos | Notas manuscritas o introducción manual de datos en hoja de cálculo. | Exportación directa de archivos digitales, visualización o impresión a bordo. |
| Desembolso de capital | Coste inicial asequible | Inversión inicial moderada |
| Ajuste del laboratorio primario | Control de calidad de bajo volumen, inspección de entrada, laboratorios educativos | Pruebas en varios turnos, formulación técnica, resinas recicladas |
Mecanismos de prueba básicos: Procedimiento A frente al procedimiento B
Para evaluar los analizadores de índice de fluidez de fusión manuales frente a los automáticos, es necesario aclarar qué significan estas etiquetas en la práctica. En la industria de ensayos de polímeros, "manual frente a automático" diferencia principalmente entre el Procedimiento A (el método de corte basado en la masa) y el Procedimiento B (el método de desplazamiento volumétrico basado en sensores).
Procedimiento A: Pruebas basadas en la masa
Los instrumentos manuales para medir el flujo de fusión funcionan principalmente según el Procedimiento A (ASTM D1238) o el Método A (ISO 1133-1).
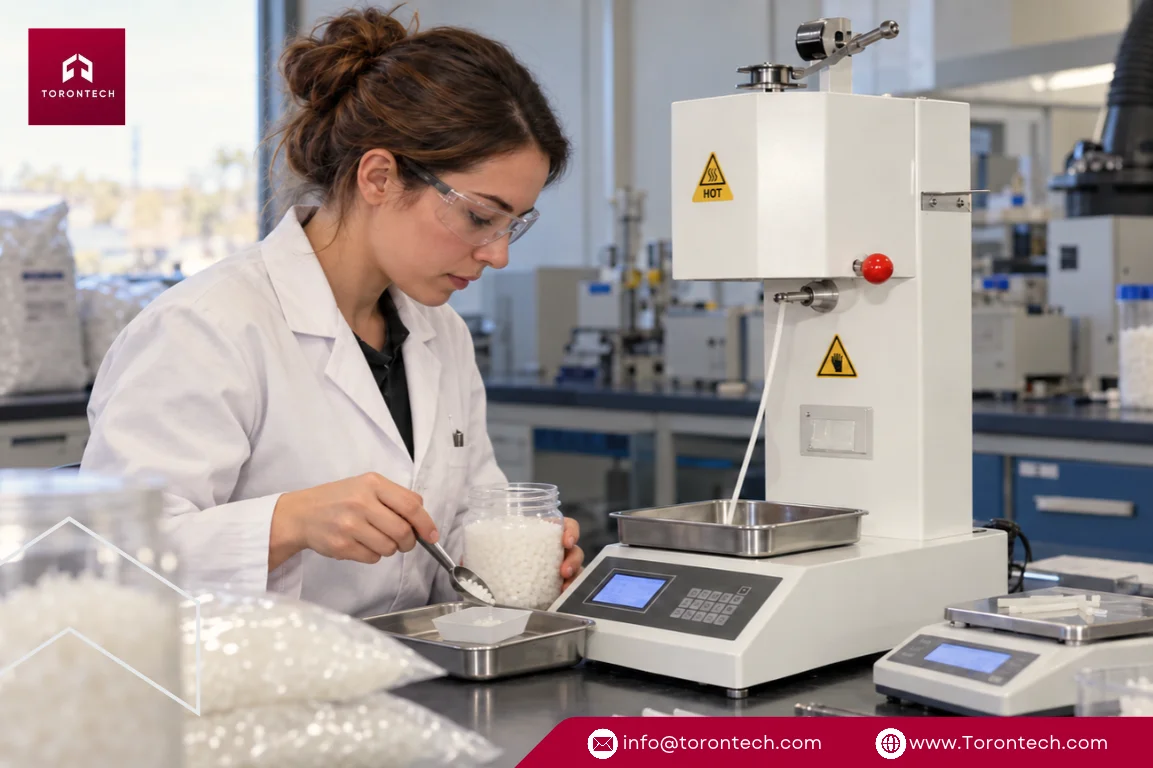
El operario introduce gránulos, pastillas o tiras de polímero en un cilindro calentado, compacta el material firmemente para eliminar el aire atrapado y coloca manualmente masas de prueba estándar sobre el pistón. A medida que el polímero fundido se extruye a través de la boquilla estandarizada de carburo de tungsteno, el técnico controla el tiempo de precalentamiento con un cronómetro y corta segmentos del extruido a intervalos de tiempo preestablecidos.
Una vez finalizados los cortes, las hebras de polímero enfriadas se transfieren a una balanza analítica. El técnico registra la masa manualmente y calcula el caudal para informar la producción en gramos por cada 10 minutos (g/10 min).
Las condiciones de prueba estándar se rigen por las normas del material de resina, no por la elección del operador. La siguiente tabla enumera las condiciones de prueba estándar de la industria ASTM D1238 junto con el rango de flujo práctico en el que el corte en masa del Procedimiento A es viable:
| Tipo de resina termoplástica | Condición de prueba estándar ASTM | Procedimiento viable A Rango de flujo |
|---|---|---|
| Polietileno (PE / Estándar) | 190 °C / 2.16 kg | 0.15 a 50 g/10 min |
| Polietileno (PE / Alta Carga - HLMI) | 190 °C / 21.6 kg | 0.15 a 50 g/10 min |
| Polipropileno (PP): | 230 °C / 2.16 kg | 0.15 a 50 g/10 min |
| Poliestireno (PS) | 200 °C / 5.0 kg | 0.15 a 50 g/10 min |
| Acrilonitrilo Butadieno Estireno (ABS): | 230 °C / 3.8 kg | 0.15 a 50 g/10 min |
Tanto el Procedimiento A como el Procedimiento B se ejecutan bajo estas condiciones exactas del material. Sin embargo, si el grado de resina específico fluye a una velocidad superior a aproximadamente 50 g/10 min bajo la temperatura y carga prescritas, el corte manual resulta poco práctico, requiriendo en su lugar el seguimiento automatizado del desplazamiento según el Procedimiento B.
El procedimiento A sigue siendo un método de prueba honesto y fiable que mide la masa física directamente. Los equipos de esta categoría también pueden eliminar las inconsistencias del corte manual.
Por ejemplo, nuestro modelo de sobremesa ToronMFI™-A combina la regulación térmica por microprocesador con una precisión de ±0.5 °C con un rascador automático incorporado temporizado con una precisión de ±0.1 segundos, lo que permite a los laboratorios realizar cortes cronometrados repetibles en todos los pesos de prueba estándar ASTM sin necesidad de utilizar una cuchilla de afeitar manual.
Procedimiento B: Desplazamiento automatizado
Los analizadores automáticos de fluidez en estado fundido ejecutan el Procedimiento B o alternan entre los modos duales de los Procedimientos A y B, eliminando los pasos de temporización manual en la recopilación de datos. Una vez cargada y precalentada la muestra, la masa de prueba actúa sobre el material fundido mientras codificadores ópticos de alta resolución o sensores de desplazamiento electrónicos registran la distancia exacta y el tiempo transcurrido del recorrido del pistón sobre zonas de medición calibradas.
From there, the onboard computer calculates the Melt Volume-Flow Rate (MVR in cm³/10 min). By programming the melt density of the resin into the software, the system converts MVR to MFR (g/10 min) without requiring sample cutting, cooling trays, or analytical balance measurements.
La automatización del sistema de lectura transforma los equipos MFI convencionales, pasando de ser simples dispositivos de clasificación a analizadores de polímeros avanzados capaces de evaluar la densidad de fusión, el contenido de relleno y la estabilidad térmica. Instrumentos de gama media como nuestro ToronMFI™-B de sobremesa demuestran este equilibrio en la práctica: admiten las pruebas del Procedimiento A y del Procedimiento B, gracias a una interfaz intuitiva en el panel frontal y una impresora integrada que permite a los operarios generar certificados de verificación física inmediatos directamente en la mesa de trabajo.
Precisión y repetibilidad de las mediciones
Para evaluar los analizadores de índice de fluidez de fusión manuales frente a los automáticos, es necesario considerar cómo la consistencia de las pruebas afecta a la planta de producción.
En la literatura académica, la determinación automatizada del índice de fluidez de la masa fundida produce resultados de prueba con un margen de error inferior al 2 % en comparación con los métodos de corte manuales.
Las pruebas manuales introducen variabilidad humana debido a pequeños retrasos en la sincronización, movimientos irregulares de la cuchilla y discrepancias en la transferencia de muestras. Debido a estos factores, los estudios académicos e industriales que utilizan probadores manuales suelen repetir cada configuración de prueba de tres a cinco veces para minimizar los errores humanos.
Las pruebas interlaboratorio de MFI revelan sistemáticamente diferencias significativas entre laboratorios independientes. Estas variaciones se deben a inconsistencias en el estado del equipo, el entorno de prueba y la configuración del operador: factores que la automatización electrónica estandarizada minimiza directamente.
Los errores del operario durante los procesos manuales rara vez reflejan negligencia por parte del personal; simplemente ocurren cuando un técnico se ve obligado a sincronizar una cuchilla manual con una precisión milimétrica sobre un filamento caliente y en constante movimiento de polímero fundido. La automatización elimina esa presión de sincronización física.
En el caso de resinas sensibles a la humedad, como el PET, el PBT y las poliamidas (PA), el contenido de humedad provoca una baja repetibilidad y reproducibilidad, independientemente del tipo de instrumento. Con estos materiales, es fundamental un control estricto de la duración del precalentamiento, los intervalos de extrusión y los tiempos de secado de la resina.
En este caso, los analizadores automáticos destacan porque sus rutinas de prueba electrónicas y programadas garantizan una sincronización de ciclo idéntica en cada ejecución, lo que evita que los polímeros se degraden térmicamente dentro del cilindro.
Costo y accesibilidad del equipo
La asignación presupuestaria suele condicionar las decisiones sobre el equipamiento. En la evaluación de sistemas de medición de flujo (MFI) manuales frente a automáticos, cada clase de instrumento atiende a un nicho económico distinto.
Los comprobadores manuales de MFI siguen siendo habituales en los procesos industriales debido a su asequibilidad, sencillez operativa y amplia disponibilidad en el mercado.
Para muchas instalaciones de calidad, un índice de fluidez de fusión estándar sirve como una alternativa económica a un reómetro capilar de alta presión para obtener curvas de viscosidad iniciales. La reometría capilar tradicional requiere una gran inversión de capital, ciclos de prueba prolongados y operadores especializados, lo que convierte a las pruebas de índice de fluidez de fusión en una primera línea de defensa sensata.
Al mismo tiempo, las recientes iniciativas de ingeniería de código abierto se han centrado en el desarrollo de diseños automatizados de MFI para evaluar polímeros reciclados de forma económica. Estos sistemas ilustran el deseo de la industria de cerrar la brecha entre los equipos de prueba manuales de bajo costo y la costosa automatización comercial.
En Torontech, nuestra filosofía de equipamiento se alinea con este objetivo: las instalaciones de ensayo deben disfrutar de la precisión de los sensores modernos sin tener que asumir los márgenes de beneficio exorbitantes de las marcas.
Limitaciones físicas de los plastómetros de extrusión
Para elegir el equipo adecuado, los responsables de calidad deben reconocer las limitaciones físicas inherentes a los plastómetros de extrusión. Tanto los analizadores de MFI manuales como los automáticos comparten limitaciones geométricas al compararlos con los reómetros capilares.
El reómetro MFI estándar utiliza una única boquilla capilar estandarizada (típicamente de 2.095 mm de diámetro por 8.000 mm de longitud) sin ajustes para correcciones de Bagley en el extremo ni para el adelgazamiento por cizallamiento de Rabinowitsch. Debido a esta geometría capilar corta y a la ausencia de correcciones matemáticas, los cálculos de viscosidad obtenidos con el MFI resultan entre un 20 % y un 30 % superiores a los datos de referencia recopilados con reómetros capilares de alta presión.
Además, las pruebas MFI estándar examinan el flujo exclusivamente a bajas velocidades de cizallamiento (a menudo por debajo de 50 s⁻¹), lo que limita su correlación directa con operaciones de procesamiento de alto cizallamiento, como el llenado de la compuerta del molde de inyección o la extrusión de alta velocidad.
La automatización mejora significativamente la repetibilidad de las mediciones, la consistencia del ciclo y el rendimiento del laboratorio, pero no altera la geometría capilar fundamental de la prueba. Para superar esta limitación, instrumentos avanzados como nuestro ToronMFI™-V van más allá de los valores de MFR de un solo punto.
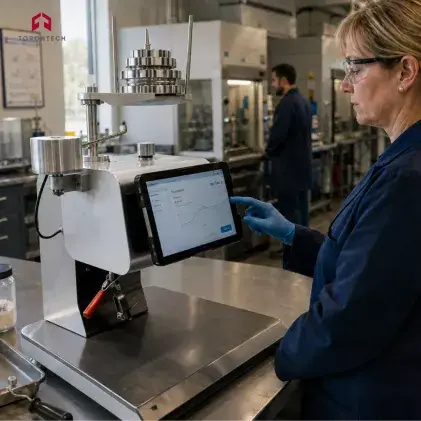
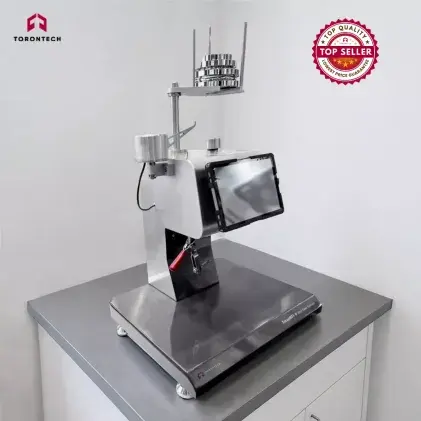
El sistema, que funciona mediante una tableta externa, registra el índice de fluidez (MFR), la viscosidad máxima de fusión (MVR), la densidad de fusión, la viscosidad aparente, la tensión de corte y la velocidad de corte en una sola medición, lo que proporciona una visión reológica más amplia al tiempo que opera dentro de los parámetros estándar del plastómetro.
Automatización y modelado predictivo
La automatización de laboratorios se conecta directamente con los sistemas de inteligencia industrial modernos. Investigaciones recientes integran la automatización digital con hardware MFI diseñado a medida para garantizar la ejecución repetible de ciclos de prueba durante largos turnos de producción.
Los algoritmos de aprendizaje automático entrenados con conjuntos de datos generados por unidades MFI automatizadas pueden predecir los índices de flujo másico de fusión con un margen de error de tan solo 0.3 g/10 min (un error porcentual absoluto medio del 3.2 %). En la granulación comercial de polietileno, los sensores virtuales en línea que utilizan algoritmos XGBoost alcanzan una precisión predictiva de R² = 0.99 para el seguimiento del MFI en tiempo real, lo que reduce la necesidad de comprobaciones manuales repetitivas en el banco de trabajo.
De forma similar, los reómetros automáticos en línea, montados directamente en las extrusoras de producción, desvían una pequeña corriente de material fundido a través de una boquilla capilar y devuelven la resina muestreada directamente al flujo principal sin necesidad de manipulación manual. Estos sistemas generan certificaciones automáticas de caudal, viscosidad de cizallamiento constante e índice de fluidez en cuestión de minutos.
Para los laboratorios de control de calidad de sobremesa, elegir un probador automatizado equipado con salida de datos digitales establece la infraestructura fundamental necesaria para interactuar con estos sistemas de monitorización digital.
Aplicaciones prácticas y requisitos de resinas
Los centros industriales regionales de Norteamérica ponen de manifiesto requisitos de procesamiento distintos, lo que demuestra dónde se adaptan mejor los sistemas manuales y automatizados.
Plásticos reciclados y compuestos PCR
Las plantas de reciclaje y los fabricantes de compuestos que operan bajo mandatos regionales de envases reciclados posconsumo (PCR, por sus siglas en inglés) (como la ley SB 54 de California, las regulaciones del estado de Washington y las normas federales canadienses sobre envases) se enfrentan a materias primas con una amplia variación entre lotes en cuanto a viscosidad de fusión, niveles de humedad y contaminación residual.
Las fluctuaciones impredecibles del flujo interrumpen la sincronización manual del corte, lo que provoca rechazos falsos por productos fuera de especificación que pueden paralizar todo un proceso de composición.
Un analizador automático del índice de fluidez de la fusión, que utiliza el procedimiento B para el seguimiento del desplazamiento, proporciona zonas de medición fiables en múltiples puntos durante cada ciclo de prueba. El seguimiento del índice de fluidez de la fusión (MVR) junto con el índice de fluidez de la fusión (MFR) es fundamental para los materiales reciclados, ya que las variaciones inesperadas en el volumen de material alertan sobre fluctuaciones o contaminación del relleno antes de que la resina entre en la extrusora de producción.
Aquí es donde destacan los modelos de gama alta, como el ToronMFI™-D , ya que están diseñados específicamente para el control de calidad de compuestos y la evaluación de termoplásticos con y sin carga, combinando la recopilación automatizada de datos con un desplazamiento volumétrico preciso.
Resinas de alto flujo y masterbatches
Los centros de síntesis y composición de resinas a gran escala (como los ubicados en la costa del Golfo de Texas y Luisiana o en el corazón industrial de Alberta) procesan flujos de polipropileno de alto rendimiento. Estos grados suelen presentar valores de MFI que van desde aproximadamente 30 g/10 min para telas no tejidas spunbond hasta 100 g/10 min para envases de paredes delgadas.
Por el contrario, los grados de filtración especializados de soplado en fusión se sitúan muy por encima de este rango (normalmente de 800 a 1,500 g/10 min) y superan los límites de las pruebas estándar, lo que requiere configuraciones de media matriz especializadas según el procedimiento C de la norma ASTM D1238 para restringir el flujo.
En el intervalo de 30 a 100 g/10 min, el corte manual genera importantes discrepancias en la sincronización y aumenta la exposición del operario a la resina caliente debido a las altas velocidades de extrusión. Un analizador automático del índice de fluidez de la fusión con seguimiento digital del desplazamiento monitoriza el rápido recorrido del pistón sin necesidad de pasadas físicas de la cuchilla, lo que permite obtener datos fiables en materiales que resultan difíciles de analizar manualmente.
Entrada de bajo volumen Quality Control
Los fabricantes de moldes de inyección personalizados (como los proveedores de nivel 2 y 3 en el corredor manufacturero de los Grandes Lagos, que abarca Ontario y el medio oeste de EE. UU.) suelen procesar resinas vírgenes certificadas (como ABS, nailon o policarbonato estándar) para clips y soportes interiores de automóviles. Estas instalaciones a menudo tienen dificultades para justificar un sistema automatizado complejo con un presupuesto de capital realista, dado que las pruebas se realizan solo dos o tres veces por semana.
Un indexador de flujo de fusión manual que ejecute el Procedimiento A (como nuestro ToronMFI™-A) proporciona un cumplimiento totalmente certificado a un precio accesible, satisfaciendo las exigencias de auditoría del cliente sin gastos innecesarios.
Análisis financiero y retorno de la inversión
Al comparar sistemas de microfinanzas manuales y automáticos, la mayor inversión inicial de un sistema automatizado suele compensarse con el ahorro diario en mano de obra y la reducción de desperdicios. Desde nuestro punto de vista financiero, la diferencia de precio inicial debería evaluarse como capacidad recuperada de los técnicos.
Consideremos un modelo operativo ilustrativo para una planta de formulación o procesamiento que realiza un promedio de 15 pruebas de fluidez de fusión por día durante una semana laboral de cinco días (aproximadamente 3,900 pruebas por año).
El funcionamiento de un analizador manual mediante el procedimiento A requiere aproximadamente 15 minutos de tiempo activo del técnico por ciclo para el llenado de los barriles, el control del precalentamiento, de 3 a 4 cortes cronometrados, el enfriamiento, el pesaje analítico y los cálculos manuales. Esto suma un total de 975 horas al año dedicadas exclusivamente a las tareas de MFI.
Con una tarifa de técnico de laboratorio con todos los gastos incluidos de entre 38 y 45 USD por hora (que refleja la nómina, los beneficios y los gastos generales típicos de la industria manufacturera en los centros industriales del Medio Oeste de EE. UU., las Carolinas o el sur de Ontario), el costo anual de la mano de obra para pruebas promedia entre 37,050 y 43,875 USD.
El uso de un probador automático mediante el procedimiento B reduce el tiempo de intervención del técnico a aproximadamente 4 minutos por prueba para cargar la resina, iniciar el ciclo automatizado y realizar una limpieza rápida del recipiente tras la prueba. Esto reduce la mano de obra anual para las pruebas a 260 horas, lo que disminuye los costos laborales a entre 9,880 y 11 700 dólares estadounidenses.
Tiempo recuperado de los técnicos en los modelos operativos
Pasar de un proceso manual a una prueba de desplazamiento automatizada puede, según este modelo, liberar más de 700 horas de trabajo de técnicos especializados en su laboratorio cada año. En sectores de fabricación técnica donde encontrar y retener personal de laboratorio cualificado sigue siendo un desafío, liberar cientos de horas permite que el personal se centre en la resolución de problemas analíticos en lugar de estar pendiente de un cronómetro.
En este escenario operativo, la diferencia de precio entre una unidad manual básica y un sistema automatizado puede amortizarse en un plazo de 6 a 9 meses, incluso antes de tener en cuenta el ahorro económico que se obtiene al detectar lotes de resina que no cumplen con las especificaciones antes de que lleguen a la producción a gran escala.
Marco de selección de laboratorios
Para ayudar a los equipos de calidad a establecer un consenso interno claro, hemos estructurado nuestro marco de evaluación en esta sencilla ficha de diagnóstico:
| Factor de evaluación | Procedimiento A (ToronMFI-A) | Inyector multipunto de modo dual (ToronMFI-B) | Pruebas avanzadas (ToronMFI-D / V) |
|---|---|---|---|
| Cola de pruebas diarias | Menos de 5 carreras por turno | De 5 a 15 carreras por turno | Más de 15 recorridos por turno (turnos múltiples) |
| Alcance del procedimiento ASTM | Procedimiento A (rango estándar práctico: 0.15 a 50 g/10 min) | Procedimiento A y B (seguimiento dual de masa y volumen hasta 100 g/10 min) | Procedimiento A y B (volumen y reología automatizados hasta 100 g/10 min) |
| Tipos de materiales | Resinas vírgenes estables y certificadas | Compuestos de rutina Virgin plus | PCR reciclada, remolienda, resinas rellenas |
| Personal de laboratorio | Técnico dedicado único | Equipo pequeño de control de calidad rotativo | Turnos rotativos, niveles de habilidad variados |
| Requisitos de auditoría | Registros básicos de calidad interna | auditorías comerciales estándar | Informes digitales completos |
| Objetivo financiero principal | Minimizar el gasto de capital inicial en equipos | Equilibrar el costo inicial y la capacidad | Maximizar la recuperación del trabajo diario |
Nota: Los cuatro modelos ToronMFI comparten el mismo rango de medición publicado de 0.1 a 100 g/10 min (MFR). La diferencia práctica radica en el procedimiento ASTM D1238, el nivel de automatización y los resultados analíticos que ofrece cada instrumento.
Descripción general de la serie ToronMFI™ de Torontech
La decisión entre analizadores de índice de fluidez manuales y automáticos suele generar dudas entre los responsables de laboratorio, quienes se ven obligados a elegir entre precios elevados de equipos obsoletos y alternativas baratas y poco fiables. Los proveedores tradicionales suelen aplicar márgenes de beneficio considerables a los sistemas de automatización estándar, mientras que las opciones de importación básicas a menudo presentan una uniformidad térmica deficiente, una construcción endeble y un cumplimiento de las normas cuestionable.
En Torontech, ofrecemos soluciones rentables y tecnologías innovadoras. A través de nuestros centros de distribución y soporte en Norteamérica, ubicados en Toronto (Ontario) y Miami (Florida), proporcionamos instalaciones de prueba en Estados Unidos y Canadá con hardware duradero y que cumple con los estándares, respaldado por asistencia técnica directa y acceso oportuno a piezas de repuesto.
Nuestra gama de plastómetros de extrusión/indexadores de flujo de fusión de la serie ToronMFI™ cumple plenamente con las normas ASTM D1238 e ISO 1133, ofreciendo configuraciones prácticas para diversos entornos de ensayo:
ToronMFI™-A: Procedimiento de prueba A
Diseñado para realizar pruebas de tasa de flujo másico en estado fundido (MFR) fiables y económicas mediante el procedimiento A. Incorpora un controlador de temperatura por microprocesador integrado con una estabilidad de ±0.5 °C, un rascador automatizado con una precisión de ±0.1 segundos y un juego completo de pesas de prueba estándar. Se trata de una solución de sobremesa lista para usar, ideal para controles puntuales de materia prima, inspección de películas y gránulos entrantes y laboratorios de control de calidad con presupuestos ajustados.
ToronMFI™-B: Pruebas de doble procedimiento A y B
Un modelo de sobremesa versátil, equipado para medir tanto MFR (Procedimiento A) como MVR (Procedimiento B). Con una interfaz de control clara en el panel frontal y una impresora integrada para obtener documentación impresa inmediata, el ToronMFI-B es una opción práctica para laboratorios en crecimiento que requieren un seguimiento automatizado del volumen y cálculos de densidad de fusión sin el coste de sistemas industriales complejos.
ToronMFI™-D: Pruebas automatizadas de alto volumen
Diseñado para colas de pruebas de alto rendimiento, operaciones de composición e instalaciones con múltiples turnos. Superando los requisitos básicos de las normas ISO 1133 y ASTM D1238, este modelo incorpora estabilidad térmica avanzada, registro automático de datos y capacidades específicas para evaluar termoplásticos con y sin carga, así como aditivos de refuerzo.
ToronMFI™-V: Pruebas reológicas mediante tableta
Diseñado para la caracterización integral de materiales, el ToronMFI-V se conecta a una tableta externa con software específico para capturar simultáneamente el MFR, el MVR, la densidad de fusión, la viscosidad aparente, el esfuerzo cortante y la velocidad de corte en una sola ejecución.
Seleccione su comprobador MFI ideal con Torontech.
La elección entre un analizador de flujo de masas manual o automático depende del volumen diario de muestras, el comportamiento del flujo del polímero y el personal del laboratorio. Las unidades de medición de masas semiautomáticas proporcionan una base fiable para las comprobaciones puntuales rutinarias, mientras que los instrumentos de desplazamiento automatizados ofrecen la velocidad, el funcionamiento sin intervención manual y los registros digitales necesarios para la fabricación de alto rendimiento.
Descubra nuestros indexadores de flujo de fusión de la serie ToronMFI™ y vea cómo nuestras soluciones rentables y tecnologías innovadoras respaldan sus objetivos de control de calidad. Póngase en contacto hoy mismo con nuestros especialistas técnicos para una consulta informal o para solicitar un presupuesto competitivo.
Referencias (Haga clic para expandir)
- (1993). Noticias de la industria. Journal of Plastic Film & Sheeting, 9, 171 - 172.
- Biçen, AO y Çağlı, Ç. (2025). Automatización computarizada y aprendizaje automático para la predicción del caudal másico de fusión mediante una máquina personalizada en el IoT industrial. IEEE Transactions on Industrial Informatics, 21, 9468-9479.
- Gufeng, C. (2011). Determinación automática de los índices de fluidez en estado fundido de PS y ABS. China Plastics.
- Hernández‐Fernández, J., & López‐Martínez, J. (2026). Dominios operacionales que rigen la variabilidad del índice de fluidez en estado fundido en la producción industrial de polipropileno. Polymers, 18.
- Jani, F., Hosseini, S., Sepahi, A., Torabi, F., Nasiri, H., Zadeh, AS, Ghorbani, R., & Arani, MH (2026). Marco de aprendizaje automático basado en datos como analizador en línea del índice de fluidez en la granulación de polietileno. Teoría y simulaciones macromoleculares, 35.
- Liu, D., Basdeo, A., Suescun Gonzalez, C., Romani, A., Boudaoud, H., Nouvel, C., Cruz Sanchez, FC, & Pearce, J. (2024). Sistema de índice de flujo de fusión de código abierto y bajo costo para reciclaje distribuido y fabricación aditiva. Materials, 17.
- Locati, G., Poggio, S., & Rathenow, J. (1996). Los nuevos analizadores de velocidad de flujo de fusión: no son meros clasificadores, sino potentes analizadores de polímeros. Polymer Testing, 15, 443-454.
- Oubellaouch, K., Pelaccia, R., Orazi, L., Pozzi, P., Carmignato, S., Bonato, N., Donati, L., Raimondi, L., & Reggiani, B. (2025). Un nuevo procedimiento experimental-numérico para la caracterización reológica de polímeros termoplásticos aplicados al moldeo por inyección. The International Journal of Advanced Manufacturing Technology, 140, 5419 - 5433.
- Oubellaouch, K. (2024). Un enfoque basado en el índice de flujo de fusión para la determinación de las curvas de viscosidad. Materials Research Proceedings.
- Sholley, C. (1984). Uso del reómetro capilar automático en Quality Control.
- Su, N., Liu, X., Chen, X., Gu, J., & Bai, J. (2026). Combinación de la metodología de superficie de respuesta y el análisis del sistema de medición para identificar el índice de flujo de fusión de compuestos sensibles a la higrotermia. Scientific Reports, 16.
- Wilczyński, K., Buziak, K., Lewandowski, A. y Wilczyński, K. (2025). Reología para la extrusión de compuestos de madera y plástico: Parte 1: Reometría de laboratorio versus reometría en línea. Polímeros, 17.