Fallgewicht-Reißprüfgerät - DWTT
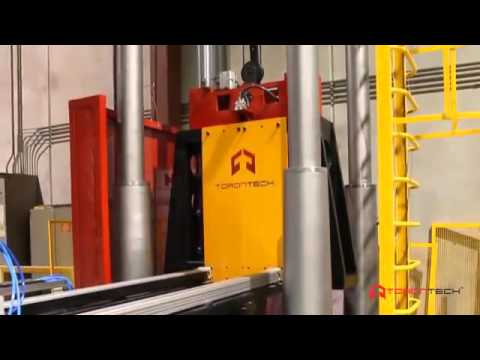
Die modernen und beliebten Fallgewicht-Reißschlagprüfmaschinen der Serie DWTT-API-30/40/50K können 10 Proben nacheinander prüfen und nutzen dabei ein benutzerfreundliches und automatisches Zuführungs- und Kontrollsystem.
Durch Auslösen des Prüfvorgangs durch den Bediener werden die Proben automatisch über einen Manipulator aus der Niedertemperaturkammer in den Aufprallbereich eingebracht, anschließend wird in einem vollautomatischen Zyklus die Prüfung durchgeführt und die zerbrochenen Proben eingesammelt.
Das System der Serie DWTT-API-30/40/50K kann auch manuell bedient werden, was die Wartung der Maschine und die schrittweise Steuerung des Testverfahrens erleichtert.
Produktionslinien für Stahlrohre und mitteldicke Ferritstahlbleche mit Anforderungen an die Ausrüstung von Fallgewicht-Reißschlagprüfmaschinen. Dies ist ein vollautomatischer Vorgang, der aus Zuführung, Prüfung und Entnahme von Bruchproben besteht. Mit einem mehrkanaligen Schutzsystem bietet diese Einheit höchste Sicherheit und Schutzfunktionen während des Betriebs.
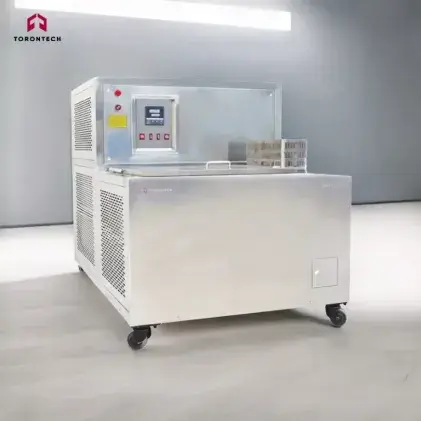
Niedertemperatur-Kontrollsystem für Fallgewicht-Reißschlagprüfmaschinen - Serie DWTT-API-30/40/50K
- Hergestellt aus 304 Edelstahltank und besprühten kaltgewalzten Platten
- Präzision des japanischen Fujitsu
- Kühlschrank: Italien - Fujitsu geschlossen gekühlt
- Kältezubehör: Elektromagnetisches Ventil Öl, Kondensationsverdampfer
Technische Parameter von Fallgewicht-Reißschlagprüfmaschinen - Serie DWTT-API-30/40/50K
- Größe: 840 x 500 x 150 (mm) (Breite x Tiefe x Höhe)
- Flüssigkeitskapazität: 88 Liter
- Temperaturbereich: 20℃~100℃
- Temperaturvolatilität: ≤±0.5℃
- Temperaturgleichmäßigkeit: ≤±2℃
- Kühlrate: Zentraltemperatur →-70℃ Weniger als 2 Stunden
- Umgebungstemperatur: 5℃─38.2℃
Automatisches Probenzufuhrsystem (FESTO-Erfassungsmanipulator) für Fallgewicht-Reißschlagprüfmaschinen - Serie DWTT-API-30/40/50K
Die Probe wird mithilfe eines SPC200-Servocontrollers manipuliert, der auf einer Aluminiumstruktur montiert ist.
Die X-Achse dient der Servopositionierung und Multispot-Lokalisierung und arbeitet in Verbindung mit einem eingebauten Bandsensor. Sie verwendet einen einzelnen DGPL-Linearantrieb. Die Y-Achse verwendet zwei Luftzylinder, um das Rahmentor freizugeben. Um die Höhe zu erhöhen, können den Schlitten der Zylinder Aluminiumblöcke hinzugefügt werden. Die Z-Achse verwendet einen HMP-Pneumatikzylinder und eine Greifvorrichtung, um die Testprobe zu erfassen.
Die Greifvorrichtung verwendet eine Y-Achsenbewegung, um die erfasste Testprobe in Position A zu bringen. Der X-Achsen-Luftzylinder bewegt den Manipulator dann in Position B und legt ihn im Testbereich ab. Nach dem erfolgreichen Test erfasst der Y-Achsen-Luftzylinder die gebrochene Probe und legt sie in Position C ab.
Grundsätze
- API RP 5L3-Rohrleitungsstahl-Fallgewichts-Reißtest empfohlen
- ASTME436 - Reißprüfverfahren für Fallgewichte aus Ferritstahl
Grundsätze
- Aufprallenergie 30,000 J; 40,000 J; 50,000 J und 75,000 J
- Aufprallenergiebereich 10,000–30,000 J; 40,000 J; 50,000 J und 75,000 J
- Bequeme Gewichts- oder Höhenverstellung zur Energieänderung
- Aufprallgeschwindigkeit: 5-8 m/s
- Hammerkörper Fehlertoleranz: ±0.5 %
- Hammerschlag mittig mit Lagerabstandsabweichung: +1mm
- Probenspezifikationen: (300 ± 5) x (75 ± 1.5) x 40 mm
- Niedertemperatur-Kühltank (20–100 °C) mit automatischer Kühlung.
- Volumen: 10 Proben
- Temperaturtoleranz: ≤±1℃
- Temperaturgleichmäßigkeit: ≤±2℃
- Temperaturauflösung ≤0.1℃, Abweichung ≤±0.5℃
- Automatische Zuführung und Entnahme der Proben
- Zykluszeit: 8.54 Sekunden
- Das automatische System gewährleistet die richtige Probenausrichtung und Genauigkeit gemäß den Anforderungen von GB8363
- Automatisches Heben, Gewicht kann sicher auf unterschiedliche Höhen gehoben werden.
- Zuverlässiges und schnelles Lösen der Gewichte zur Verbesserung der Genauigkeit des 0.3 %-Wegmessgeräts, Auflösung des gesamten Messbereichs: 1 mm
- Gebrochene Proben können automatisch zum Prüfmaschinenfundament transportiert werden
- Hammerkantenhärte HRC55 ~ 60. Hammerklingen-Krümmungsradius und Toleranzteststandards erfüllen ASTME436 GB8363, API-Anforderungen
- Hammerschlag im Einklang mit dem Stützzentrum. Abweichung entspricht den Standardanforderungen GB8363, API und ASTME436
- Hammer und Sockel mit hoher Steifigkeit gefertigt
- Hammerkopf mit Selbstverriegelungsmechanismus ausgestattet
- Unterstützt die Härte HRC58~62
- Fehlerkontrollsystem mit akustischer Alarmfunktion. Wird aktiviert, wenn die Probe nicht vorhanden ist und die Maschineneinrichtung nicht korrekt ist
- Hochauflösender japanischer LCD-Bildschirm und optischer Encoder-SPS von Siemens PLC aus Deutschland.
- Vier Säulen, poliert verchromt mit Präzisions-Linearachse
- Vorrichtung zur Vermeidung von Schräglagen auf dem Ambossbett des Hauptrahmens