ASTM C231 vs. ASTM C173: Leitfaden zur Luftporenbildung in Beton
Die richtige Luftporenbildung ist entscheidend für die Langlebigkeit von Beton und verhindert vorzeitiges Versagen. Wird der Zielwert verfehlt, hat dies unmittelbare finanzielle Folgen, von hohen Vertragsstrafen bis hin zur Ablehnung von Fahrmischern.
Die Auswahl des optimalen Luftporenmessgeräts für Beton erfordert die Abstimmung der Prüfgeräte auf die spezifischen Gesteinsarten, die Witterungsbedingungen vor Ort und die behördlichen Vorgaben. Nachfolgend finden Sie unseren Leitfaden zu geltenden Normen, Felddaten und zuverlässigen Geräten.
Wichtige Erkenntnisse
- Die Geologie des Zuschlagstoffs bestimmt das Prüfverfahren: Dichter, normalgewichtiger Stein erfordert ASTM C231 (Typ B), während leichte oder hochporöse Zuschlagstoffe zwingend ASTM C173 (Volumetrisch) vorschreiben.
- Veröffentlichte Felddaten bestätigen, dass Druckmessgeräte des Typs B systematisch einen um etwa 0.6 bis 0.75 % höheren Luftgehalt anzeigen als volumetrische Messgeräte bei der gleichen Betonmischung.
- Diese Differenz von 0.7 % zwischen den Methoden hat schwerwiegende finanzielle Konsequenzen innerhalb der engen Akzeptanzfenster der staatlichen Verkehrsbehörden und der kanadischen Provinzen.
- Die Druckprüfung nach Typ B bietet eine erhebliche Zeitersparnis und ist in 5 bis 8 Minuten abgeschlossen, im Vergleich zu 15 bis 20 Minuten bei der volumetrischen Prüfung.
- Bei der Hardwareauswahl sollten betriebliche Herausforderungen direkt gelöst werden, darunter Chargentemperaturen unter Null Grad, große Höhenlagen in den Bergen und digitale Inspektionsaufzeichnungen.
Kompatibilität der Zuschlagstoffe: ASTM C231 vs. ASTM C173
Der wichtigste Faktor bei der Entscheidung zwischen einem Druckmessgerät vom Typ B und einem volumetrischen Messgerät ist die Dichte bzw. Porosität der groben und feinen Zuschlagstoffe.
ASTM C231: Druckverfahren Typ B
Das Druckmessgerät Typ B arbeitet nach dem Boyle-Mariotte-Gesetz: Ein vorbestimmtes Luftvolumen mit kalibriertem Anfangsdruck strömt aus einer oberen Kammer in einen verschlossenen Probenbehälter mit frischer Mischung. Der auf dem Manometer angezeigte Druckabfall korreliert direkt mit dem in der Paste komprimierten Luftvolumen. Die Standardproduktion von Transportbeton im Mittleren Westen der USA und in den kanadischen Prärien basiert größtenteils auf dichtem, gebrochenem Dolomit, Kalkstein oder Gletscherschotter, wodurch sich das Druckmessgerät Typ B in diesen Regionen als Standard etabliert hat.
Das Druckverfahren ist jedoch speziell für Beton mit dichten Zuschlagstoffen konzipiert und eignet sich nicht für leichte oder stark poröse Zuschlagstoffe. Es basiert auf der Annahme, dass sich Gesteinspartikel unter Standardprüfdruck nicht komprimieren lassen. Bei porösen Zuschlagstoffen presst der Luftdruck Wasser in die inneren Hohlräume des Gesteins und komprimiert so die tief im Gestein verborgenen Lufteinschlüsse.
Dies führt zu einem fälschlich erhöhten Luftdruckwert auf dem Manometer, selbst nach Anwendung der Korrekturberechnungen für die Zuschlagstoffe. Unserer Ansicht nach birgt der Versuch, ASTM C231 auf poröse Zuschlagstoffe anzuwenden und sich dabei auf theoretische Korrekturberechnungen zu stützen, unnötige Risiken. Wir sind überzeugt, dass die Festlegung von ASTM C173 von Projektbeginn an schlichtweg eine solide Ingenieurpraxis darstellt.
ASTM C173: Volumetrisches Verfahren
Das volumetrische Verfahren (häufig als Roll-a-Meter-Methode bezeichnet) bestimmt das Luftvolumen, indem die Luft mithilfe von Leitungswasser und 70%igem Isopropylalkohol aus einer Betonprobe ausgewaschen wird. Sobald das Gefäß fixiert ist, dreht, schüttelt und rollt ein Bediener das Gerät wiederholt, um die Luftblasen aus dem Mörtel zu entfernen.
Gemäß ASTM C173 müssen die Rollzyklen so lange fortgesetzt werden, bis zwei aufeinanderfolgende Messwerte innerhalb von 0.25 % Luftanteil übereinstimmen. Die Flüssigkeitssäule gilt erst dann als stabil, wenn sich der Flüssigkeitsstand innerhalb von zwei Minuten um nicht mehr als 0.25 % Luftanteil ändert. Dieses standardisierte Stabilisierungskriterium erklärt, warum volumetrische Feldtests einen Zyklus von 15 bis 20 Minuten erfordern.
Dieses Verfahren ist für jede Betonmischung anwendbar, wird aber insbesondere für Leichtbeton empfohlen und weithin vorgeschrieben, da hier das Druckverfahren nicht anwendbar ist. Beispielsweise wird in großen Ballungsräumen wie New York, Chicago, Toronto und Vancouver regelmäßig Leichtbeton mit Blähschiefer, -schiefer oder -ton für abgehängte Hochhausdecken und Brückenfahrbahnen vorgeschrieben, um die Eigenlast zu reduzieren. Dadurch wird die Norm ASTM C173 (bzw. ihr kanadisches Pendant CSA A23.2-7C) zu einer zwingenden Vertragsanforderung.
Ebenso weisen Mischungen mit Hochofenschlacke für schwere Industriestraßen im Gebiet der Großen Seen und im südlichen Ontario eine erhöhte Wasseraufnahme auf, die die Druckmessungen verfälscht und daher eine volumetrische Überprüfung erforderlich macht. Da die Messung auf physikalischer Spülung und Flüssigkeitsverdrängung und nicht auf Luftdruck beruht, hat die innere Gesteinsporosität keinen Einfluss auf den endgültigen Mischungsanteil.
Aufgrund dieser unterschiedlichen Wirkungsmechanismen bestätigen akademische und praktische Untersuchungen, dass diese beiden Verfahren bei einer einzigen Betonmischung nicht einfach einander ersetzen können; die Geologie des Zuschlags ist das maßgebliche Kriterium.
Operative Leistungsfähigkeit und empirische Forschung
In schnelllebigen Qualitätskontrollumgebungen müssen Testgeschwindigkeit, Verfahrensnuancen und die Wiederholbarkeit der Techniker anhand strenger Akzeptanzgrenzen der Prüfer bewertet werden.
Systematische Ausgleichszahlungen und Agenturtoleranzen
Bei parallelen Feldprüfungen, die von 1990 bis 2008 im Rahmen des FHWA-Kurses für Straßenbaustofftechnik durchgeführt wurden, registrierten Druckmessgeräte des Typs B durchweg höhere Luftanteile als volumetrische Geräte. Die Messwerte lagen im Durchschnitt etwa 0.6 % bis 0.75 % höher bei der gleichen Charge Frischbeton.
Ergänzende Felduntersuchungen bestätigen dieses Muster und zeigen, dass sich der tatsächliche Luftgehalt fast immer im Zwischenbereich einpendelt: unterhalb des vom Druckmesser angezeigten Wertes und oberhalb des Volumenwerts. Beide Messgeräte weisen bei Normalbeton eine vergleichbare Präzision und Genauigkeit auf. Beide Messgerätetypen zeigten bei gleichzeitig durchgeführten Messungen eine Standardabweichung von etwa 0.75 % Luftgehalt, was einer Streuung von ± 1.5 % bei einem Konfidenzniveau von 95 % entspricht.
Diese Abweichung hat erhebliche vertragliche Konsequenzen, wenn sie mit den nordamerikanischen Standardmischungsanforderungen verglichen wird. Gemäß ACI 318 ist der Ziel-Luftgehalt umgekehrt proportional zur Korngröße des Zuschlags, was bedeutet, dass größere grobe Zuschlagstoffe ein geringeres Gesamtluftvolumen erfordern.
Ziel-Luftgehalt nach Korngröße und Expositionsklasse (Allgemeiner Industriestandard: ACI 318)
| Maximale Nenngröße | Mäßige Exposition (F1) | Schwere / Enteisungsbelastung (F2, F3) |
|---|---|---|
| 3/8 Zoll (9.5 mm) | 6.0% | 7.5% |
| 1/2 Zoll (12.5 mm) | 5.5% | 7.0% |
| 3/4 Zoll (19.0 mm) | 5.0% | 6.0% |
| 1.0 mm (25.0 Zoll) | 4.5% | 6.0% |
| 1-1/2 Zoll (37.5 mm) | 4.5% | 5.5% |
| 2.0 mm (50.0 Zoll) | 4.0% | 5.0% |
| 3.0 Zoll (75.0 mm)* | 3.5% | 4.5% |
Hinweis: Gemäß ACI 318 darf der Luftgehalt bei Druckfestigkeiten ab 5,000 psi (35 MPa) um 1.0 Prozentpunkt reduziert werden. Zuschlagstoffe mit einer Korngröße von mehr als 2.0 Zoll (50.0 mm) müssen vor der Prüfung in Standard-7,000-ml-Prüfschalen des Typs B nass über ein 1.5-Zoll-Sieb (37.5 mm) gesiebt werden.
Diese ACI-Parameter stellen Zielwerte für die Mischung dar, nicht die Messgrenzen der Geräte. Zwar sinken die Zielwerte mit zunehmender Korngröße, die Prüfgeräte müssen jedoch einen deutlich größeren Messbereich abdecken; beispielsweise messen unsere ToronCAM-Geräte einen Luftgehalt von bis zu 10 %, 14 % oder 100 %, um Überdosierungen und nicht konforme Mischungen zu erfassen.
Der praktische Konflikt entsteht beim Vergleich dieser Zielvorgaben mit den von den Behörden festgelegten Akzeptanzfenstern. Staatliche Verkehrsbehörden (wie PennDOT, MnDOT und NYSDOT) und kanadische Provinzbehörden (wie das Verkehrsministerium von Ontario/MTO und Alberta Transportation gemäß CSA A23.1) wenden strenge Akzeptanzfenster an, die häufig auf eine Abweichung von plus/minus 1.5 % vom Zielwert festgelegt sind.
Bei einer Standardmischung mit 3/4 Zoll Korngröße, die 5.0 % Luft erfordert (zulässiger Bereich: 3.5 % bis 6.5 %), verbraucht eine systematische Abweichung von 0.6 % bis 0.75 % zwischen einem Druckmessgerät vom Typ B und einem Volumenmessgerät bis zu die Hälfte des gesamten vertraglich vereinbarten Toleranzbereichs, bevor Schwankungen bei der Probenahme oder eine Chargenversteifung berücksichtigt werden.
Angesichts dieser dokumentierten Streuung müssen Vertragsdokumente explizit festlegen, welche Prüfmethode maßgeblich ist, anstatt sie als austauschbar zu behandeln. Unserer Ansicht nach widerspricht es einer gerechten Qualitätssicherung, Betonlieferanten aufgrund natürlicher Abweichungen zwischen den Methoden zu benachteiligen.
Korrelation mit dem Gehalt an gehärteter Luft
Beim Vergleich von Frischluftmessungen mit mikroskopischen Luftporenanalysen an erhärtetem Beton (ASTM C457) zeigen veröffentlichte Studien, wie die Prüfumgebung die Korrelationsrangfolge beeinflusst. Bei vor Ort eingebautem Beton stellten Forscher fest, dass die Messwerte von Druckmessgeräten des Typs B im Frischbeton für praktische Prüfzwecke gut mit dem Luftgehalt im erhärteten Beton übereinstimmen, während vor Ort eingesetzte volumetrische Messgeräte im Allgemeinen niedrigere Werte liefern als die anschließenden mikroskopischen Zählungen an polierten Dünnschnitten.
Die Auswertung der relativen mathematischen Abweichung unter kontrollierten Laborbedingungen ergab jedoch eine andere Rangfolge. In allen Versuchsreihen überstieg der Frischluftanteil den Anteil an gehärteter Luft um 0.5 % bis 1.5 % (insbesondere ab einem Luftanteil von 4 %), wobei das Druckmessgerät eine durchschnittliche relative Abweichung von 22 % aufwies, verglichen mit 13 % beim Walzenmessgerät und 19 % beim Mini-Messgerät.
Diese Ergebnisse stellen keinen direkten Widerspruch dar, sondern zeigen vielmehr, dass die Korrelation zwischen Prüfmethoden für Frischbeton und der Luftporenstruktur des erhärteten Betons von der Betonmischung abhängt und zwischen praktischen Anwendungen auf der Baustelle und kontrollierten Laborversuchen variiert. Es ist anzumerken, dass diese unabhängigen Studien die ASTM C231- und ASTM C173-Standardmethoden an typischen Betonmischungen und nicht die Toleranzen kommerzieller Messgeräte bewerteten.
Feldvariablen und zeitabhängige Verluste
Ein erheblicher Teil der Streuung bei Baustellenmessungen ist auf die Betonhandhabung zurückzuführen. Obwohl ASTM C172 Technikern davon abrät, Proben aus dem Anfangs- oder Endauslauf einer Mischtrommel zu entnehmen, da diese weniger repräsentativ sind, entnehmen die Mitarbeiter vor Ort routinemäßig Material direkt aus der Rutsche, um schnell über die Platzierung entscheiden zu können, was zu zusätzlichen Abweichungen in den Testdaten führt.
Während die frühzeitige Entnahme direkt aus der Rutsche ein üblicher Kompromiss für schnelle Entscheidungen vor Ort ist, sind wir der Ansicht, dass die Spezifikationstoleranzen diese Praxis in der Praxis realistischerweise berücksichtigen sollten, anstatt von einwandfreien Laborverfahren während der Platzierung auszugehen.
Darüber hinaus sinken die Messwerte für das Luftvolumen im Laufe der Zeit schneller als die Druckmesswerte. Diese Reduzierung ist hauptsächlich auf die Versteifung des Betons zurückzuführen, die das Auswaschen der Luftblasen aus dem Zementleim während der manuellen Walzvorgänge erschwert, was durch die Ermüdung des Technikers noch verstärkt wird.
Workflow-Vergleich: Luftmengenmesser Typ B vs. volumetrische Messung
| Funktion/Parameter | ASTM C231 (Druckmessgerät Typ B) | ASTM C173 (Volumetrischer Luftmengenmesser) |
|---|---|---|
| Standardprüfgeräte | Druckmessgerät Typ B (z. B. ToronCAM-Serie) | Volumenstrommesser ("Roll-a-Meter") |
| Anwendbare Spezifikationen | ASTM C231, AASHTO T152, EN 12350-7, CSA A23.2-4C | ASTM C173, AASHTO T196 |
| Aggregatkompatibilität | Nur dichter Stein mit normalem Gewicht | Alle Zuschlagstoffe; obligatorisch für Leichtbau |
| Typische Testdauer | 5 bis 8 Minuten | 15 bis 20 Minuten (erfordert längeres Rollen und Absetzen) |
| Verbrauchsmaterialien / Flüssigkeiten | Trinkwasser (oder Trockenverfahren bei digitalen Geräten) | Trinkwasser plus 70% Isopropylalkohol (zur Schaumauflösung) |
| Vergleichendes Lesen | Die Messwerte liegen im Durchschnitt um etwa 0.6 % bis 0.75 % höher. | Die Messwerte liegen im Durchschnitt um etwa 0.6 % bis 0.75 % niedriger. |
| Gesamtkorrekturfaktor | Erforderlich; führt zu einem zusätzlichen Kalibrierungsschritt | Nicht erforderlich (direkte Halsmessung abzüglich Alkoholkorrektur) |
| Körperliche Anstrengung | Einfache, wiederholbare Ventilbetätigung | Mühsames Umdrehen, Schütteln und Rollen |
| Standard-Basisvolumen | 7,000 ml (7 Liter / 0.25 Kubikfuß) | Mindestens 2,100 ml (2.1 Liter / 0.075 Kubikfuß) Grundschüssel |
Bei industriell hergestelltem Transportbeton aus Natursand und Schotter bleibt das Druckmessgerät vom Typ B aufgrund seines schnellen Prüfzyklus, der Bedienbarkeit durch nur einen Bediener und seiner robusten Metallkonstruktion die bevorzugte Wahl der Industrie.
Feldwerkzeug- und Verifizierungsprotokolle
Selbst bei Anwendung etablierter technischer Prinzipien erfordern moderne gewerbliche Zähler regelmäßige Überprüfungen, um zu verhindern, dass verschlissene Bauteile zu sekundären Fehlern bei Feldmessungen führen. Wir betonen immer wieder, dass selbst die robustesten Prüfgeräte nur so zuverlässig sind wie die Wartung vor Schichtbeginn. Unserer Einschätzung nach sind die meisten strittigen Messwerte vor Ort darauf zurückzuführen, dass die tägliche Erstdruckprüfung ausgelassen oder abrasive Zementpaste an Messing-Ablasshähnen angesammelt wird.
Erforderliches Testzubehör
- Stampfstange: Ein Stahlstab mit einem Durchmesser von 5/8 Zoll (16 mm) und einer glatten halbkugelförmigen Spitze, der zum Verdichten von Frischbeton in drei gleichen Schichten (jeweils 25 Schläge) benötigt wird, ohne den Boden der Schüssel zu zerkratzen.
- Abstreifstange oder -platte: Eine flache, starre Metallschiene oder eine dicke Acrylplatte dient dazu, überschüssigen Beton bündig mit dem Rand des 7,000 ml fassenden Behälters abzuflachen.
- Gummihammer: Wird verwendet, um bei jedem Hub 10 bis 15 Mal gegen die Außenseite der Schüssel zu schlagen, um Einfüllöffnungen zu schließen und grobe Lufteinschlüsse zu entfernen.
- Ballspritze: Dient dazu, sauberes Wasser durch Ablassventile einzuleiten, um die Luft über dem geschlagenen Beton zu verdrängen, ohne die fertige Oberfläche zu beeinträchtigen.
- Kalibriergefäß und -rohre: Zur Überprüfung der Genauigkeit der oberen Druckkammer anhand bekannter Luftvolumina sind bearbeitete Zubehörteile erforderlich.
Tägliche Überprüfungsverfahren
- Erste Druckleitungsprüfung: Vor der Prüfung vor Ort muss der obere Luftbehälter bis zur anfänglichen Kalibrierlinie unter Druck gesetzt werden. Antippen Sie den Drehknopf leicht; der Zeiger muss exakt mit der Kalibriermarke übereinstimmen.
- Überprüfung des Null-Wasserstandes: Füllen Sie regelmäßig den 7,000 ml fassenden unteren Behälter vollständig mit Wasser, verschließen Sie die Deckelklemmen, lassen Sie Wasser durch die Ablasshähne einlaufen, bis sauberes Wasser blasenfrei austritt, und betätigen Sie das Ablassventil, um zu überprüfen, ob der Zeiger des Messinstruments auf null Prozent Luft absinkt.
- Ermittlung des Gesamtkorrekturfaktors: Um die Kompressibilität des Gesteins auszugleichen, wird von den Rohmesswerten ein vorbestimmter Korrekturfaktor abgezogen. Die Messung ist bei jedem Wechsel der Zuschlagstoffquellen erneut durchzuführen. Gemäß den branchenweiten Normen ASTM C231 und AASHTO T152 für alle Druckmessgeräte ist eine vollständige Neukalibrierung in Abständen von höchstens drei Monaten erforderlich.
- Wartung der Dichtung: Überprüfen Sie regelmäßig den O-Ring des Hauptdeckels und die Ventilsitze. Betonschlämme wirken abrasiv; durch das Entfernen von Ablagerungen an den Ablasshähnen und den zugehörigen Flächen wird ein Druckverlust während der Prüfung verhindert.
Geräteauswahlmatrix: ToronCAM-Serie
Akademische Studien bewerten standardisierte Methoden abstrakt, aber kommerzielle Prüfinstitute müssen Hardware einsetzen, die der rauen Handhabung auf der Baustelle, großen Temperaturschwankungen und einem hohen Prüfpensum standhält.
Die Forschungsergebnisse von Drittanbietern spiegeln die Leistung gemäß ASTM C231 und C173 anhand branchenweiter Daten wider und beziehen sich nicht auf einzelne Marken. Um spezifischen Herausforderungen im praktischen Einsatz gerecht zu werden, ist unsere ToronCAM-Serie (standardisiert mit einem Basisvolumen von 7,000 ml) so konzipiert, dass sie unterschiedlichen kommerziellen Anforderungen entspricht:
ToronCAM S: Standard Quality Control
Unser kostengünstiges und zuverlässiges Gerät für den täglichen Einsatz in Betonmischanlagen, kommunalen Straßenbauprojekten und gewerblichen Prüfeinrichtungen. Es verfügt über ein analoges Direktanzeigegerät mit vier werkseitig vorkalibrierten Anfangsdruckpunkten und ist in einem Gehäuse aus Magnesium-Aluminium-Zink-Legierung mit Kupferventilen untergebracht.
- Key Spezifikationen: Messbereich: 0 % bis 10 % | Genauigkeit: ± 0.2 % (0 % bis 4 %), ± 0.25 % (5 % bis 8 %), ± 0.3 % (9 % bis 10 %) | Fassungsvermögen: 7,000 ml
- Einhaltung von Standards: ASTM C231, AASHTO T152, EN 12350-7, CSA A23.2-4C
ToronCAM D: Digitale Qualitätskontrolle für hohe Stückzahlen
Konfiguriert für kommerzielle Prüflaboratorien, Fertigteilwerke und den schnelllebigen Autobahnbau, wo kurze Bearbeitungszeiten entscheidend sind. Unserer Ansicht nach stellt der Austausch eines analogen Zifferblatts durch ein gut lesbares Digitaldisplay eine deutliche Verbesserung für Teams mit hohem Durchsatz dar, da subjektive Ableseunterschiede zwischen den Prüfern vermieden werden.
Es verwendet einen importierten Keramiksensor und unterstützt die Trockenprüfung ohne Wassereinspritzung, wodurch die Prüfdauer pro LKW-Ladung reduziert wird. Das System umfasst ein zweisprachiges Digitaldisplay, eine Libelle und einen wiederaufladbaren Lithium-Ionen-Akku mit bis zu 3 Stunden Dauerbetrieb und 8 Stunden Standby-Zeit.
- Key Spezifikationen: Messbereich: 0 % bis 10 % (maximal ≤ 10 %) | Messfehler: ca. ± 0.0020 % | Maximale Korngröße: ≤ 40 mm | Maximaler Überdruck: 0.2 MPa | Anfangsdruck: 0.1000 ± 0.0020 MPa (Trockenverfahren: 0.1000 MPa) | Fassungsvermögen: 7,000 ml
- Einhaltung von Standards: ASTM C231, AASHTO T152, EN 12350-7, CSA A23.2-4C
ToronCAM UP: Betrieb bei extremen Temperaturen
Speziell entwickelt für den Einsatz bei Kälte gemäß den kanadischen CSA A23.1-Richtlinien und für den Winterstraßenbau in den nördlichen US-Bundesstaaten (einschließlich Minnesota, Wisconsin, North Dakota und Alaska). Für den Einsatz bei Kälte halten wir die direkte Integration der Temperaturerfassung in den Druckbehälter für deutlich praktischer, als Techniker mit kalten Händen separate Glasthermometer bedienen zu lassen.
Das ToronCAM UP überwacht die Temperatur von Betonmischungen von -30 °C bis 60 °C. Sein Präzisionsmanometer ist für einen Betriebstemperaturbereich von -20 °C bis 40 °C (± 2 °C) ausgelegt. Daher sollten Baustellenteams, die Umgebungstemperaturen unter -20 °C ausgesetzt sind, eine beheizte Schutzhütte oder ein beheiztes Gehäuse verwenden, um das Manometer innerhalb seines kalibrierten Bereichs zu halten. Das Gehäuse des Manometers ist staubdicht, wasserdicht und explosionsgeschützt und somit auch für anspruchsvolle Baustellenbedingungen geeignet.
- Key Spezifikationen: Messbereich: 0 % bis 10 % (max. Messbereich bis 14 %) | Genauigkeit: ± 0.1 % (0 % bis 4 %), ± 0.12 % (5 % bis 8 %), ± 0.15 % (9 % bis 10 %) | Temperaturerfassung: -30 °C bis 60 °C | Betriebstemperatur: -20 °C bis 40 °C (± 2 °C) | Fassungsvermögen: 7,000 ml | Material: Gehäuse aus Magnesiumlegierung mit Bauteilen aus Kupfer oder Edelstahl
- Einhaltung von Standards: ASTM C231, AASHTO T152, EN 12350-7, CSA A23.2-4C
ToronCAM P: Hochgebirgs- und abgelegene Standorte
Konfiguriert für Infrastruktur- und Autobahnprojekte in abgelegenen Gebieten des US-amerikanischen Intermountain West (wie Colorado, Utah und Wyoming) und der kanadischen Rocky Mountains (Alberta und British Columbia).
Messungen in Höhen von 5,000 bis über 9,000 Metern führen zu atmosphärischen Druckänderungen, die bei herkömmlichen analogen Messgeräten üblicherweise eine ständige Neukalibrierung erfordern. Das ToronCAM P hingegen arbeitet höhenunabhängig und wird von barometrischen Schwankungen nicht beeinträchtigt. Es wiegt ca. 10 kg, verfügt über eine integrierte Handpumpe und ein Schnellverschlusssystem für den einfachen Transport im Gelände und bietet eine Genauigkeit von ± 0.1 % im Bereich von 1 % bis 5 % und ± 0.2 % im Bereich von 6 % bis 10 %.
- Key Spezifikationen: Messbereich: 0 % bis 100 % | Genauigkeit: ± 0.1 % (1 % bis 5 %), ± 0.2 % (6 % bis 10 %) | Fassungsvermögen: 7 Liter (7,000 ml) | Gewicht: ca. 10 kg
- Einhaltung von Standards: ASTM C231, AASHTO T152, EN 12350-7, CSA A23.2-4C
ToronCAM HP: Hochfeste Mischungsdesigns
Dieses Gerät wurde für kommerzielle Prüflaboratorien und Infrastrukturprojekte zur Bewertung von Hochleistungskonstruktionen, Spannbetonbrückenträgern und stark bewehrten Bauteilen entwickelt. Ausgestattet mit japanischer Sanyo-Sensorik, ist es speziell für die hochpräzise Bewertung von Betonfestigkeitsklassen von C15 bis C80 kalibriert und durch ein explosionsgeschütztes und staubdichtes Gehäuse geschützt.
- Key Spezifikationen: Messbereich: 1 % bis 10 % | Genauigkeit: ± 0.1 % | Konzentrationsbereich: C15 bis C80 | Fassungsvermögen: 7,000 ml | Material: Magnesiumlegierung mit Kupfer- oder Edelstahlkomponenten
- Einhaltung von Standards: ASTM C231, AASHTO T152, EN 12350-7, CSA A23.2-4C
ToronCAM DM: Duale Methodenverifizierung
Dieses Gerät wurde für kommerzielle Prüflaboratorien und Forschungseinrichtungen entwickelt, die Betonmischungen ihrer Kunden anhand verschiedener Verfahrensspezifikationen überprüfen müssen. Es vereint die Prüfmodi Direkt- und indirekte Messung in einem einzigen Gehäuse und ermöglicht so die Überprüfung mit mehreren Methoden, ohne dass doppelte Prüfgefäße benötigt werden.
- Key Spezifikationen: Messbereich: 0 % bis 10 % | Ablesegenauigkeit: ± 0.25 % | Fassungsvermögen: 7,000 ml | Material: Magnesiumlegierung mit Beschlägen aus Kupfer oder Edelstahl
- Einhaltung von Standards: ASTM C231, AASHTO T152, EN 12350-7, CSA A23.2-4C
Mörtelluftprüfung: ToronMAM-Serie
Bei der Prüfung von Feinkornmörteln (Typen S, N und M), Reparaturmassen, schwindarmen Vergussmörteln oder Spezialmörteln auf Calciumaluminatbasis (CA) sind Standard-Betonschalen mit 7,000 ml Fassungsvermögen überdimensioniert. Für diese kleineren Chargen fertigen wir die ToronMAM-Serie mit speziell entwickelten 1,000-ml-Behältern (1 Liter), die für die Druckprüfverfahren gemäß ASTM C780 Annex A5 und EN 1015-7 ausgelegt sind.
Während ASTM C185 und AASHTO T137 gravimetrische Protokolle definieren, die ein 400-ml-Messgerät verwenden, bei dem die Luft aus Masse und Dichte berechnet wird, liefern unsere ToronMAM-Druckmessgeräte direkte Messwerte vor Ort für moderne Mauerwerks- und Fertigteilbauspezifikationen:
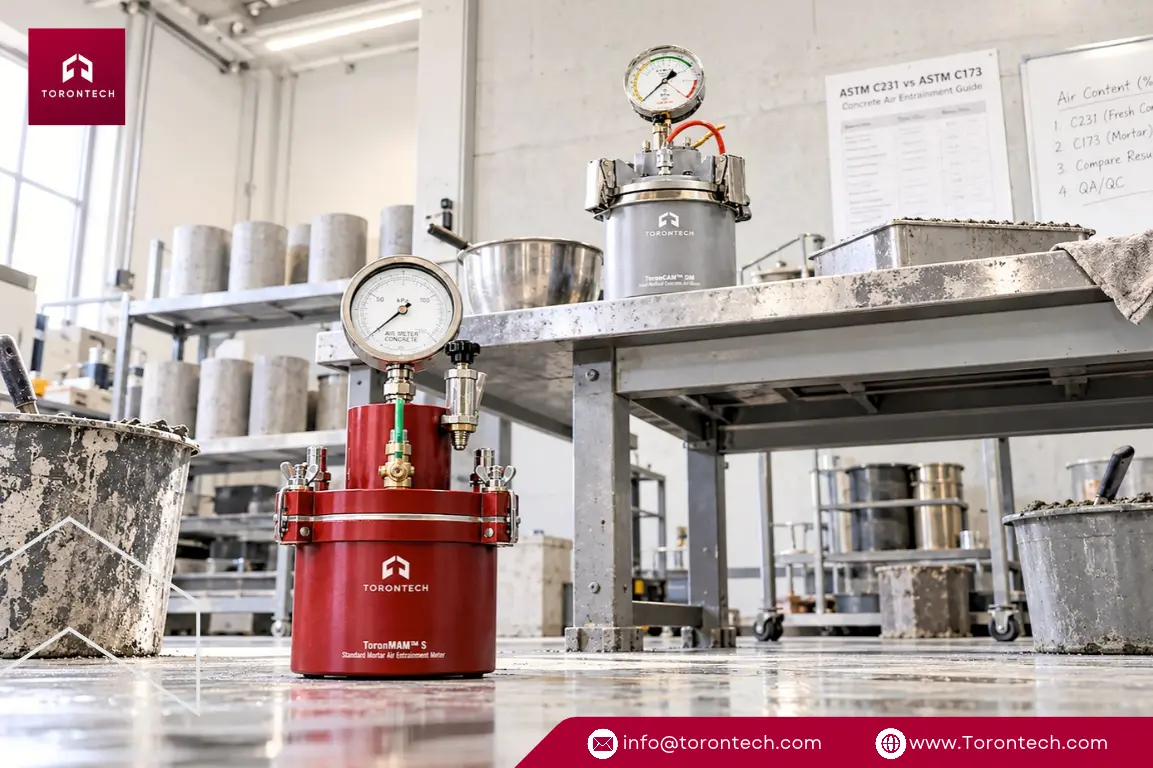
- ToronMAM S (Standard): Eine einzelne, direkt ablesbare Druckeinheit mit einem Messbereich von 0 % bis 20 %, einer gestaffelten Genauigkeit von plus/minus 0.1 % (Bereich 0 % bis 6 %) und plus/minus 0.2 % (Bereich 7 % bis 20 %) sowie einem abgedichteten 1,000-ml-Behälter für Standardmörtelprüfungen.
- ToronMAM P (Präzision): Entwickelt für den robusten Einsatz im Feld, ausgestattet mit einem Manometer aus reinem Edelstahl 304, einer integrierten Luftpumpe und einem Manometer-Sperrmechanismus, der Druckverlust verhindert. Bietet einen Messbereich von 0 % bis 20 % (Genauigkeit ± 0.1 % bei 0 % bis 6 % und ± 0.2 % bei 7 % bis 20 %) bei einem geringen Gewicht von ca. 3.2 kg.
- ToronMAM WR (Weitbereich): Nutzt deutsche Sensortechnik und einen robusten Druckknopfverschluss. Verfügt über ein explosionsgeschütztes, staubdichtes und wasserdichtes Manometer mit einem erweiterten Messbereich von 0 % bis 100 % und einem Gesamtgewicht von ca. 6 kg.
- ToronMAM D (Digital): Digitales, direkt ablesbares Mörtelmessgerät mit deutscher Sensortechnik, Digitalanzeige und Druckknopfverschluss. Messbereich: 0 % bis 100 % mit gestaffelter Genauigkeit von ± 0.1 % (0 % bis 5 %), ± 0.15 % (6 % bis 20 %) und ± 0.2 % (21 % bis 100 %). Gewicht: ca. 6.2 kg.
Verbessern Sie die Testgenauigkeit mit Torontech
Die physikalischen Eigenschaften des Zuschlagstoffs bestimmen die Prüfmethode: Verwenden Sie volumetrische Messgeräte nach ASTM C173 für leichtes oder poröses Gestein und Druckmessgeräte nach ASTM C231 Typ B für normalen Kies und Sand. Als US-amerikanischer und kanadischer Hersteller bietet Torontech kostengünstige Prüfgeräte, die für anspruchsvolle Feldbedingungen und die Einhaltung strenger behördlicher Vorgaben entwickelt wurden.
Kontaktieren Sie noch heute unser Ingenieurteam , um Ihre Spezifikationen zu besprechen und ein formelles Angebot zu erhalten.
Referenzen (Zum Erweitern klicken)
- Crouch, LK, Honeycutt, K., Dunn, T., Maxwell, R., Huo, S., & Goodwin, WA (2002). Vergleich der AASHTO-Verfahren zur Bestimmung des Luftgehalts in Kunststoff-PCC.
- Hover, K. (2013). Beobachtete Variabilität bei Prüfungen der Eigenschaften von Frischbeton aus dem FHWA-Kurs für Straßenbaustofftechnik. Forschungsbericht zum Transportwesen, 2342, 61-75.
- Kett, I. (2009). Luftgehalt von Frischbeton nach dem Druckverfahren (C 231). In Betonplanung und -technologie (S. 109-114).
- Khayat, K., & Nasser, K. (1991). Vergleich des Luftgehalts in frischem und erhärtetem Beton unter Verwendung verschiedener Luftmessgeräte. Zement, Beton und Zuschlagstoffe, 13 (1), 18-24.
- Ozyildirim, C. (1991). Vergleich des Luftgehalts von frisch gemischtem und erhärtetem Beton. Zement, Beton und Zuschlagstoffe, 13 (1), 11-17.